Материал: 87
9
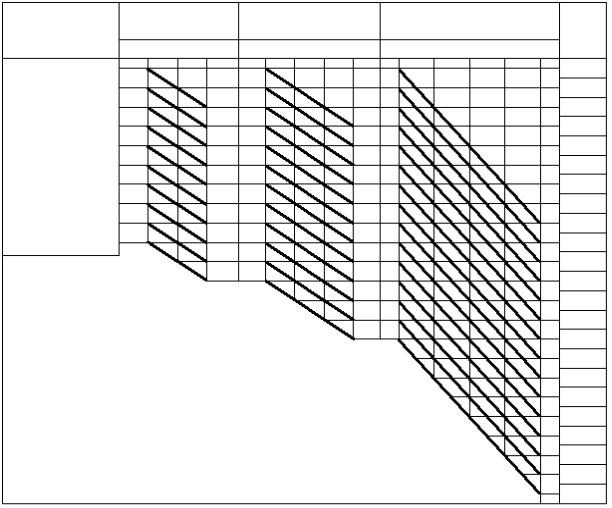
Исходный индекс, необходимый для последующего назначения припусков и допусков на размеры поковки, определяется в зависимости от массы поковки, группы стали, степени сложности и класса точности поковки.
Т а б л и ц а 4 . Определение исходного индекса
Масса Поковки, кг
До 0,5 включ.
Св. 0,5 до 1,0 Св. 1,0 до 1,8 Св. 1,8 до 3,2 Св. 3,2 до 5,6 Св. 5,6 до 10,0 Св. 10 до 20 Св. 20 до 50 Св. 50 до 125 Св. 125 до 250
Группа |
Степень сложно- |
Класс точности |
Исх. |
стали |
сти поковки |
поковки |
ин- |
М1 М2 М3 |
С1 С2 С3 С4 |
Т1 Т2 Т3 Т4 Т5 |
декс |
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
Т а б л и ц а 5 . Примеры определения исходного индекса
10
Масса |
Группа |
Степень сложно- |
Класс точности |
Исх. |
|
Поковки, кг |
стали |
сти поковки |
поковки |
ин- |
|
До 0,5 включ. |
М1 М2 М3 |
С1 С2 С3 С4 |
Т1 Т2 Т3 Т4 Т5 |
декс |
|
|
|
|
1 |
||
Св. 0,5 до 1,0 |
|
|
|
2 |
|
Св. 1,0 |
до 1,8 |
|
|
|
3 |
Св. 1,8 |
до 3,2 |
|
|
|
4 |
Св. 3,2 |
до 5,6 |
|
|
|
5 |
Св. 5,6 |
до 10,0 |
|
|
|
6 |
|
|
|
|
|
7 |
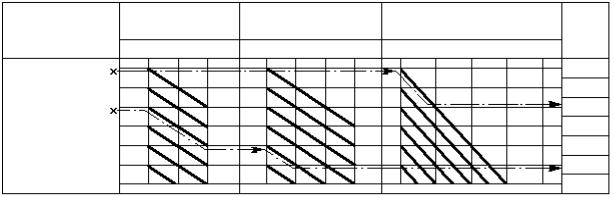
Всоответствии с ГОСТ 7505–89 исходный индекс назначается по табл. 4, а методика пользования этой таблицей показана в табл. 5.
Для определения исходного индекса по табл. 4 в графе «Масса поковки» необходимо найти строку, соответствующую этой массе, и, смещаясь вправо по горизонтали или по утолщенным наклонным линиям вправо вниз, до пересечения с вертикальными линиями, соответствующими заданным величинам группы стали М, степени сложности поковки С и класса ее точности Т, определить величину исходного индекса (от 1 до 23).
Втабл. 5 штрихпунктирными линиями со стрелками показаны два примера определения исходного индекса:
1. Для поковки массой 0,5 кг, группы стали М1, степени сложности С1, класса точности Т2 (величина исходного индекса – 3).
2. Для поковки массой 1,5 кг, группы стали М3, степени сложности С2, класса точности Т1 (величина исходного индекса – 6).
2.4. Выбор припусков на механическую обработку
Припуск – это слой металла, который будет удаляться при дальнейшей обработке поковки на металлорежущих станках с целью получения из нее готовой детали.
Т а б л и ц а 6 . Основной припуск на сторону, мм
|
|
|
|
|
|
|
|
Толщина детали, мм |
|
|
|
|
|
|
||||||
индекс |
|
до 25 |
|
25 – 40 |
40 |
– 63 |
63 – 100 |
100 – 160 |
160 – 250 |
|||||||||||
|
до 40 |
|
40 – 100 |
100 |
– 160 |
160 – 250 |
250 – 400 |
400 – 630 |
||||||||||||
|
|
|
|
|
Длина, ширина, диаметр, глубина и высота детали, мм |
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
. |
|
|
|
|
Шероховатость поверхности детали Rz (Ra), мкм |
|
|
|
||||||||||||
Исх |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
100 |
|
10 |
(1,25) |
100 |
10 |
(1,25) |
100 |
|
10 |
(1,25) |
100 |
10 |
(1,25) |
100 |
10 |
(1,25) |
100 |
10 |
(1,25) |
|
|
(12,5) |
(1,6) |
(12,5) |
(1,6) |
(12,5) |
|
(1,6) |
(12,5) |
(1,6) |
(12,5) |
(1,6) |
(12,5) |
(1,6) |
|||||||
|
√ |
|
√ |
√ |
√ |
√ |
√ |
√ |
|
√ |
√ |
√ |
√ |
√ |
√ |
√ |
√ |
√ |
√ |
√ |
1 |
0,4 |
|
0,6 |
0,7 |
0,4 |
0,6 |
0,7 |
0,5 |
|
0,6 |
0,7 |
0,6 |
0,8 |
0,9 |
0,6 |
0,8 |
0,9 |
– |
– |
– |
2 |
0,4 |
|
0,6 |
0,7 |
0,5 |
0,6 |
0,7 |
0,6 |
|
0,8 |
0,9 |
0,6 |
0,8 |
0,9 |
0,7 |
0,9 |
1,0 |
0,8 |
1,0 |
1,1 |
11
3 |
0,5 |
0,6 |
0,7 |
0,6 |
0,8 |
0,9 |
0,6 |
0,8 |
0,9 |
0,7 |
0,9 |
1,0 |
0,8 |
1,0 |
1,1 |
0,9 |
1,1 |
1,2 |
4 |
0,6 |
0,8 |
0,9 |
0,6 |
0,8 |
0,9 |
0,7 |
0,9 |
1,0 |
0,8 |
1,0 |
1,1 |
0,9 |
1,1 |
1,2 |
1,0 |
1,3 |
1,4 |
5 |
0,6 |
0,8 |
0,9 |
0,7 |
0,9 |
1,0 |
0,8 |
1,0 |
1,1 |
0,9 |
1,1 |
1,2 |
1,0 |
1,3 |
1,4 |
1,1 |
1,4 |
1,5 |
6 |
0,7 |
0,9 |
1,0 |
0,8 |
1,0 |
1,1 |
0,9 |
1,1 |
1,2 |
1,0 |
1,3 |
1,4 |
1,1 |
1,4 |
1,5 |
1,2 |
1,5 |
1,6 |
7 |
0,8 |
1,0 |
1,1 |
0,9 |
1,1 |
1,2 |
1,0 |
1,3 |
1,4 |
1,1 |
1,4 |
1,5 |
1,2 |
1,5 |
1,6 |
1,3 |
1,6 |
1,8 |
8 |
0,9 |
1,1 |
1,2 |
1,0 |
1,3 |
1,4 |
1,1 |
1,4 |
1,5 |
1,2 |
1,5 |
1,6 |
1,3 |
1,6 |
1,8 |
1,4 |
1,7 |
1,9 |
9 |
1,0 |
1,3 |
1,4 |
1,1 |
1,4 |
1,5 |
1,2 |
1,5 |
1,6 |
1,3 |
1,6 |
1,8 |
1,4 |
1,7 |
1,9 |
1,5 |
1,8 |
2,0 |
10 |
1,1 |
1,4 |
1,5 |
1,2 |
1,5 |
1,6 |
1,3 |
1,6 |
1,8 |
1,4 |
1,7 |
1,9 |
1,5 |
1,8 |
2,0 |
1,7 |
2,0 |
2,2 |
11 |
1,2 |
1,5 |
1,6 |
1,3 |
1,6 |
1,8 |
1,4 |
1,7 |
1,9 |
1,5 |
1,8 |
2,0 |
1,7 |
2,0 |
2,0 |
1,9 |
2,3 |
2,5 |
12 |
1,3 |
1,6 |
1,8 |
1,4 |
1,7 |
1,9 |
1,5 |
1,8 |
2,0 |
1,7 |
2,0 |
2,2 |
1,9 |
2,3 |
2,5 |
2,0 |
2,5 |
2,7 |
13 |
1,4 |
1,7 |
1,9 |
1,5 |
1,8 |
2,0 |
1,7 |
2,0 |
2,2 |
1,9 |
2,3 |
2,5 |
2,0 |
2,5 |
2,7 |
2,2 |
2,7 |
3,0 |
14 |
1,5 |
1,8 |
2,0 |
1,7 |
2,0 |
2,2 |
1,9 |
2,3 |
2,5 |
2,0 |
2,5 |
2,7 |
2,2 |
2,7 |
3,0 |
2,4 |
3,0 |
3,3 |
15 |
1,7 |
2,0 |
2,2 |
1,9 |
2,3 |
2,5 |
2,0 |
2,5 |
2,7 |
2,2 |
2,7 |
3,0 |
2,4 |
3,0 |
3,3 |
2,6 |
3,2 |
3,5 |
Припуск на механическую обработку включает основной, а также дополнительный припуск, учитывающий отклонения формы поковки. Все припуски назначаются на одну сторону номинального размера поковки. Это означает, что любой обрабатываемый наружный размер поковки увеличивается (внутренний уменьшается) по сравнению с соответствующим ему размером готовой детали на величину, равную двум припускам на сторону.
Основной припуск на сторону на механическую обработку в зависимости от исходного индекса, линейных размеров и шероховатости поверхности готовой детали определяется по табл. 6. Дополнительный припуск на сторону, учитывающий возможную изогнутость поковки и ее отклонения от плоскостности и прямолинейности, определяется по табл. 7.
Т а б л и ц а 7 . Дополнительный припуск на сторону, мм
Наибольший размер поковки, мм |
|
|
Класс точности |
|
|
|||
|
|
Т1 |
Т2 |
|
Т3 |
|
Т4 |
Т5 |
До 100 включ. |
0,1 |
0,2 |
|
0,2 |
|
0,3 |
0,4 |
|
Св. 100 до 160 |
0,2 |
0,2 |
|
0,3 |
|
0,4 |
0,5 |
|
Св. 160 |
до 250 |
0,2 |
0,3 |
|
0,4 |
|
0,5 |
0,6 |
Св. 250 |
до 400 |
0,3 |
0,4 |
|
0,5 |
|
0,6 |
0,8 |
Св. 400 |
до 630 |
0,4 |
0,5 |
|
0,6 |
|
0,8 |
1,0 |
Св. 630 |
до 1000 |
0,5 |
0,6 |
|
0,8 |
|
1,0 |
1,2 |
Св. 1000 до 1600 |
0,6 |
0,8 |
|
1,0 |
|
1,2 |
1,6 |
|
Св. 1600 до 2500 |
0,8 |
1,0 |
|
1,2 |
|
1,6 |
2,0 |
|
При работе с табл. 6 и 8 согласно ГОСТ 7505–89 под толщиной поковки понимают высотный размер геометрического элемента поковки, получаемого в обеих частях штампа. При выполнении данной лабораторной работы толщинами считаются размеры поковки, обозначаемые H1, H2, и H3 (см. рис. 2). Размеры, обозначаемые d1, d2, d3 и d4 будут в данном случае считаться диаметрами.
12
2.5. Определение допусков на размеры поковки
Допуски на размеры поковки в зависимости от исходного индекса и размеров поковки назначаются по табл. 8.
Например, для диаметра поковки 30 мм при исходном индексе 4, наибольшей толщине 15 мм верхнее отклонение от номинального размера будет составлять +0,4 мм, нижнее отклонение равно –0,2 мм, а допуск этого размера поковки составляет 0,6 мм. Согласно ГОСТ 7505–89 разрешается округлять линейные размеры поковки с точностью до 0,5 мм. Допуски, взятые по табл. 8, для внутренних размеров поковки берутся с обратным знаком.
Т а б л и ц а 8 . Допуски на линейные размеры поковок, мм
индекс |
|
|
|
Наибольшая толщина поковки, мм |
|
|
|
||||||
до 40 |
40 – 63 |
63 – 100 |
100 – 160 |
160 – 250 |
св. 250 |
||||||||
|
|||||||||||||
Исх. |
|
|
Длина, ширина, диаметр, глубина и высота поковки, мм |
|
|
||||||||
до 40 |
40 – 100 |
100 – 160 |
160 – 250 |
250 – 400 |
400 – 630 |
||||||||
|
|||||||||||||
|
допуск |
откл. |
допуск |
откл. |
допуск |
откл. |
допуск |
откл. |
допуск |
откл. |
допуск |
откл. |
|
1 |
0,3 |
+0,2 |
0,4 |
+0,2 |
0,5 |
+0,3 |
0,6 |
+0,4 |
0,7 |
+0,5 |
– |
– |
|
–0,1 |
–0,1 |
–0,2 |
–0,2 |
–0,2 |
|||||||||
2 |
0,4 |
+0,3 |
0,5 |
+0,3 |
0,5 |
+0,4 |
0,7 |
+0,5 |
0,8 |
+0,5 |
0,9 |
+0,6 |
|
–0,1 |
–0,2 |
–0,2 |
–0,2 |
–0,3 |
–0,3 |
||||||||
3 |
0,5 |
+0,3 |
0,6 |
+0,4 |
0,7 |
+0,5 |
0,8 |
+0,5 |
0,9 |
+0,6 |
1,0 |
+0,7 |
|
–0,2 |
–0,2 |
–0,2 |
–0,3 |
–0,3 |
–0,3 |
||||||||
4 |
0,6 |
+0,4 |
0,7 |
+0,5 |
0,8 |
+0,5 |
0,9 |
+0,6 |
1,0 |
+0,7 |
1,2 |
+0,8 |
|
–0,2 |
–0,2 |
–0,3 |
–0,3 |
–0,3 |
–0,4 |
||||||||
5 |
0,7 |
+0,5 |
0,8 |
+0,5 |
0,9 |
+0,6 |
1,0 |
+0,7 |
1,2 |
+0,8 |
1,4 |
+0,9 |
|
–0,2 |
–0,3 |
–0,3 |
–0,3 |
–0,4 |
–0,5 |
||||||||
6 |
0,8 |
+0,5 |
0,9 |
+0,6 |
1,0 |
+0,7 |
1,2 |
+0,8 |
1,4 |
+0,9 |
1,6 |
+1,1 |
|
–0,3 |
–0,3 |
–0,3 |
–0,4 |
–0,5 |
–0,5 |
||||||||
7 |
0,9 |
+0,6 |
1,0 |
+0,7 |
1,2 |
+0,8 |
1,4 |
+0,9 |
1,6 |
+1,1 |
2,0 |
+1,3 |
|
–0,3 |
–0,3 |
–0,4 |
–0,5 |
–0,5 |
–0,7 |
||||||||
8 |
1,0 |
+0,7 |
1,2 |
+0,8 |
1,4 |
+0,9 |
1,6 |
+1,1 |
2,0 |
+1,3 |
2,2 |
+1,4 |
|
–0,3 |
–0,4 |
–0,5 |
–0,5 |
–0,7 |
–0,8 |
||||||||
9 |
1,2 |
+0,8 |
1,4 |
+0,9 |
1,6 |
+1,1 |
2,0 |
+1,3 |
2,2 |
+1,4 |
2,5 |
+1,6 |
|
–0,4 |
–0,5 |
–0,5 |
–0,7 |
–0,8 |
–0,9 |
||||||||
10 |
1,4 |
+0,9 |
1,6 |
+1,1 |
2,0 |
+1,3 |
2,2 |
+1,4 |
2,5 |
+1,6 |
2,8 |
+1,8 |
|
–0,5 |
–0,5 |
–0,7 |
–0,8 |
–0,9 |
–1,0 |
||||||||
11 |
1,6 |
+1,1 |
2,0 |
+1,3 |
2,2 |
+1,4 |
2,5 |
+1,6 |
2,8 |
+1,8 |
3,2 |
+2,1 |
|
–0,5 |
–0,7 |
–0,8 |
–0,9 |
–1,0 |
–1,1 |
||||||||
12 |
2,0 |
+1,3 |
2,2 |
+1,4 |
2,5 |
+1,6 |
2,8 |
+1,8 |
3,2 |
+2,1 |
3,6 |
+2,4 |
|
–0,7 |
–0,8 |
–0,9 |
–1,0 |
–1,1 |
–1,2 |
||||||||
13 |
2,2 |
+1,4 |
2,5 |
+1,6 |
2,8 |
+1,8 |
3,2 |
+2,1 |
3,6 |
+2,4 |
4,0 |
+2,7 |
|
–0,8 |
–0,9 |
–1,0 |
–1,1 |
–1,2 |
–1,3 |
||||||||
14 |
2,5 |
+1,6 |
2,8 |
+1,8 |
3,2 |
+2,1 |
3,6 |
+2,4 |
4,0 |
+2,7 |
4,5 |
+3,0 |
|
–0,9 |
–1,0 |
–1,1 |
–1,2 |
–1,3 |
–1,5 |
||||||||
15 |
2,8 |
+1,8 |
3,2 |
+2,1 |
3,6 |
+2,4 |
4,0 |
+2,7 |
4,5 |
+3,0 |
5,0 |
+3,3 |
|
–1,0 |
–1,1 |
–1,2 |
–1,3 |
–1,5 |
–1,7 |
||||||||
16 |
3,2 |
+2,1 |
3,6 |
+2,4 |
4,0 |
+2,7 |
4,5 |
+3,0 |
5,0 |
+3,3 |
5,6 |
+3,7 |
|
–1,1 |
–1,2 |
–1,3 |
–1,5 |
–1,7 |
–1,9 |
||||||||
13
2.6. Выбор кузнечных напусков
Под кузнечным напуском понимают дополнительный объем или слой металла на обрабатываемых или необрабатываемых резанием частях поверхности поковки, необходимый для осуществления формообразующих операций штамповки.
Кузнечные напуски на поковке могут быть образованы штамповочными уклонами, радиусами закруглений углов поковки и перемычками наметок отверстий, которые получают при дальнейшей обработке резанием. Все кузнечные напуски назначают сверх припуска на обработку резанием. Это повышает отход металла при механической обработке и утяжеляет поковку.
2.6.1. Выбор штамповочных уклонов
Для облегчения заполнения рабочей полости штампа деформируемым металлом и извлечения из нее поковки на боковых поверхностях ручья штампа необходимы штамповочные уклоны. Они назначаются сверх припусков.
При горячей объемной штамповке эти уклоны для наружных поверхностей вследствие температурной усадки металла поковки назначаются меньшими, чем для внутренних поверхностей.
Необходимая величина штамповочных уклонов в соответствии с требованиями ГОСТ 7505–89 приведена в табл. 9.
Т а б л и ц а 9 . Штамповочные уклоны, град
Оборудование |
Штамповочные уклоны |
|
|
на наружной |
на внутренней |
|
поверхности |
поверхности |
Штамповочные молоты, прессы без выталкивателей |
7 |
10 |
Прессы с выталкивателями, |
5 |
7 |
горизонтально-ковочные машины |
|
|
Горячештамповочные автоматы |
1 |
2 |
При конструировании поковки в данной лабораторной работе нужно учитывать, что объемная штамповка выполняется на гидравлическом прессе без выталкивателей.