Материал: 87
14
2.6.2. Определение штамповочных радиусов
Все пересекающиеся поверхности поковок сопрягаются по радиусам. Это необходимо для лучшего заполнения внутренней полости штампа деформируемым металлом и предохранения его от преждевременного износа и поломок.
Различают внешние и внутренние радиусы скругления поковок. Внешние радиусы назначают в зависимости от массы поковки и глубины прилегающей рабочей полости штампа по табл. 10.
Так, например, при массе поковки 2 кг и высоте H3=30 мм (см. рис. 2 и табл. 12) глубина полости ручья штампа составляет около 15 мм (H3/2 без учета припуска на механическую обработку). Тогда величина внешнего штамповочного радиуса по табл. 10 равна 2 мм.
Величина внутренних штамповочных радиусов примерно в 3 раза больше соответствующих внешних радиусов.
Т а б л и ц а 1 0 . Наружные штамповочные радиусы, мм
Масса поковки, кг |
Глубина полости ручья штампа, мм |
||||
|
|
до 10 включ. |
10 – 25 |
25 – 50 |
св. 50 |
До 1,0 включ. |
1,0 |
1,6 |
2,0 |
3,0 |
|
Св. 1,0 |
до 6,3 |
1,6 |
2,0 |
2,5 |
3,6 |
Св. 6,3 |
до 16 |
2,0 |
2,5 |
3,0 |
4,0 |
Св. 16 |
до 40 |
2,5 |
3,0 |
4,0 |
5,0 |
Св. 40 |
до 100 |
3,0 |
4,0 |
5,0 |
7,0 |
Св. 100 до 250 |
4,0 |
5,0 |
6,0 |
8,0 |
|
2.6.3. Подготовка наметки под прошивку отверстия
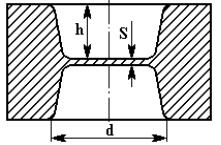
Если осуществляется конструирование поковки, в чертеже готовой детали которой имеются отверстия с диаметром не менее 30 мм, а оси этих отверстий параллельны направлению движения подвижной части штампа, то в местах расположения отверстий делают наметку.
Под наметкой понимают два углубления высотой h, выштампованные в месте расположения отверстия и разделенные перемычкой небольшой толщины S (рис. 5). Толщина поковки в месте пробивки должна быть не больше диаметра пробиваемого отверстия. Перемычка впоследствии удаляется на пробивном штампе (эта операция называется прошивкой отверстия).
15
При выполнении данной лабораторной работы ввиду малого размера диаметра сквозного отверстия его наметка не предусматривается.
3.РАСЧЕТ ИСХОДНОЙ ЗАГОТОВКИ
3.1.Определение размеров облойной канавки
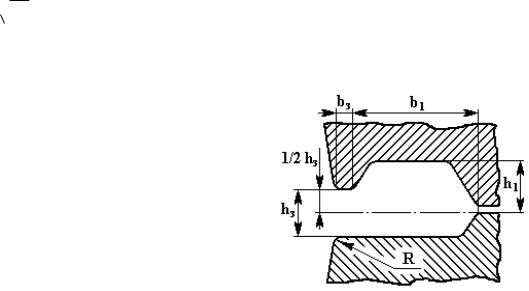
При конструировании облойной канавки необходимо рассчитать высоту заусенца hЗ в мм. Она определяется по эмпирической зависимости hЗ 0,018
 Fп , где Fп – площадь проекции поковки на плоскость разъема
штампа, мм2. В данной лабораторной работе Fп определится как площадь круга с диаметром, равным максимальному диаметру поковки Dп (см.
рис. 3).
После расчета величины hЗ по ней выбирается один из четырех вариантов облойной канавки согласно табл. 11. FЗ – площадь поперечного сечения облойной канавки. Размеры облойной канавки показаны на рис. 6.
Например, если расчетное значение hЗ примерно равно 1 мм, выбирается третий вариант облойной канавки (FЗ
=80 мм2).
Т а б л и ц а 1 1 . Размеры облойной канавки
№ |
hЗ, мм |
h1, мм |
R, мм |
bЗ, мм |
b1, мм |
FЗ, мм2 |
варианта |
|
|
|
|
|
|
1 |
0,6 |
3 |
1 |
5 |
18 |
52 |
2 |
0,8 |
3 |
1 |
5 |
20 |
69 |
3 |
1 |
3 |
1 |
5 |
22 |
80 |
4 |
1,5 |
5 |
1 |
5 |
22 |
102 |
3.2. Определение формы и размеров исходной заготовки
Форма исходной заготовки может быть различной и зависит от сложности формы получаемой поковки, используемого оборудования и штампового инструмента.
16
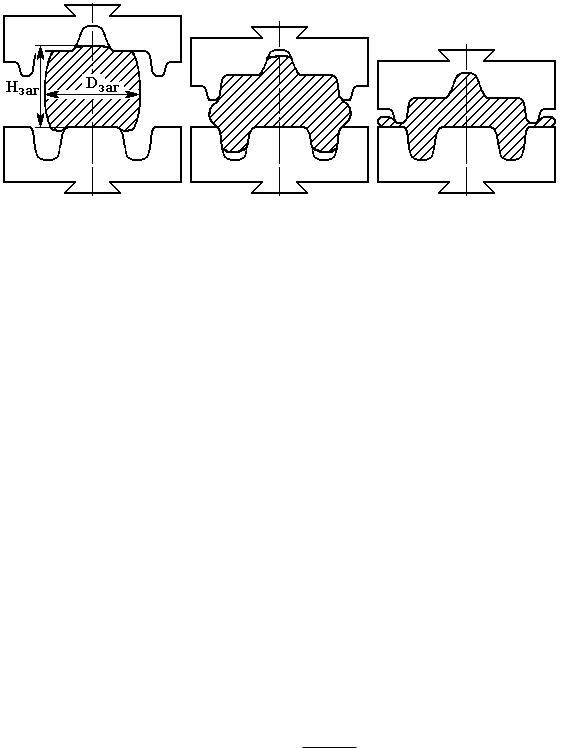
Рис. 7. Пример формообразования поковки из исходной заготовки
При выполнении данной лабораторной работы методом объемной облойной штамповки изготовляется заготовка шестерни, поэтому в качестве исходной заготовки принимается цилиндр, имеющий высоту Hзаг и диаметр Dзаг (рис. 7).
Для определения размеров исходной заготовки необходимо рассчитать ее объем:
Vзаг=(Vпок+Vотх) n,
где n – коэффициент, учитывающий угар металла при горячей штамповке (при нагреве заготовки в пламенной печи n=1,02, при нагреве в электрической печи n=1,01. В данной лабораторной работе принимаем n=1,01); Vпок – объем поковки, рассчитанный по ее чертежу, мм3; Vотх – объем отходов металла в мм3, равный сумме объемов заусенца VЗ и перемычки Vпер:
Vотх=VЗ+Vпер.
Объем заусенца определяется по формуле
VЗ= k FЗ Dп,
где k=0,6 – коэффициент заполнения деформируемым металлом облойной канавки штампа; FЗ – площадь поперечного сечения облойной канавки (см. табл. 11), мм2; Dп – максимальный диаметр поковки, мм (см. рис. 3).
Объем перемычки принимается равным:
Vпер=(1/4) VЗ.
После определения объема исходной заготовки Vзаг рассчитывается ее диаметр:
Dзаг 1,08 3 Vзаг /m,
где m=Hзаг/Dзаг.
Известно, что во избежание возникновения продольного изгиба при осадке цилиндра в торец величина коэффициента m должна быть не более 1,5 ... 1,8. Принимая при выполнении лабораторной работы заданное значение коэффициента m=1,5, рассчитывается сначала диаметр Dзаг, а затем при известном значении m высота цилиндра Hзаг исходной заготовки.

17
4. РАСЧЕТ УСИЛИЯ ШТАМПОВКИ
Расчет усилия, возникающего в процессе объемной штамповки, проводится с целью выбора оборудования, оптимально удовлетворяющего условиям процесса штамповки.
Необходимое усилие штамповки для получения заданной поковки определяется по формуле
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
bЗ |
|
|
|
bЗ |
|
Dп |
|
||||
|
1,5 0,5 |
|
FЗ |
|
|
1,5 |
0,08 |
|
Fп , |
||||
|
|
|
|||||||||||
P S |
h |
|
h |
h |
|
||||||||
|
|
|
|
|
|
|
|||||||
|
|
З |
|
|
|
|
З |
|
З |
|
|||
где S – напряжение текучести металла (для свинца S 25 МПа); bЗ – толщина перемычки, мм (см. табл. 11); hЗ – толщина заусенца, мм (см. табл. 11); Fп – площадь проекции поковки на плоскость разъема штампа, мм2 (см. п. 3.1); FЗ – площадь поперечного сечения облойной канавки, мм2 (см.
табл. 11).
При проведении эксперимента по объемной облойной штамповке в данной лабораторной работе вместо горячей объемной штамповки низкоуглеродистой стали проводится холодная штамповка заготовки из свинца. Такая замена допустима, поскольку пределы текучести указанных материалов при соответствующих температурах имеют близкие значения.
5. ПРОВЕДЕНИЕ ЭКСПЕРИМЕНТА ПО ОБЛОЙНОЙ ОБЪЕМНОЙ ШТАМПОВКЕ
Штамповка проводится на гидравлическом прессе ПГ-150. Во время эксперимента необходимо снять показания измерительного прибора пресса и затем по ним определить действительное усилие штамповки.
6. СРАВНЕНИЕ РАСЧЕТНОГО И ДЕЙСТВИТЕЛЬНОГО УСИЛИЙ ШТАМПОВКИ
Погрешность расчетного значения усилия штамповки Pр определяется сравнением с действительным значением усилия Pд, полученным по показаниям прибора пресса. Относительная погрешность определяется в процентах по формуле
Pд Pр 100%.
Pд
18
7.СОДЕРЖАНИЕ ОТЧЕТА ПО ЛАБОРАТОРНОЙ РАБОТЕ
Вотчете должны быть представлены:
-краткие сведения (конспект) о процессах облойной и безоблойной объемной штамповки (см. п. 1);
-эскиз готовой детали (см. рис. 2) с указанными на нем буквенными обозначениями и численными значениями всех размеров (например: d1=20) по одному из вариантов, указанному преподавателем (табл. 12);
-эскиз поковки с указанными на нем численными значениями всех размеров (см. рис. 3);
-последовательность конструирования чертежа поковки по методике, изложенной в настоящих указаниях (см. п. 2), с указанием всех определяемых параметров;
-расчет исходной заготовки (см. п. 3) с указанием всех определяемых параметров;
-расчет усилия штамповки (см. п. 4) и его сравнение с фактическим значением усилия штамповки (см. п. 5, 6).
Та б л и ц а 12. Исходные данные, мм
Вариант |
d1 |
d2 |
d3 |
d4 |
H1 |
H2 |
H3 |
1 |
6 |
14 |
35 |
40 |
4 |
10 |
14 |
2 |
7 |
16 |
36 |
42 |
5 |
12 |
16 |
3 |
8 |
18 |
37 |
45 |
6 |
14 |
18 |
4 |
9 |
20 |
40 |
47 |
7 |
14 |
19 |
5 |
10 |
22 |
43 |
50 |
8 |
15 |
20 |
6 |
11 |
23 |
43 |
53 |
8 |
15 |
22 |
7 |
12 |
25 |
44 |
57 |
8 |
16 |
24 |
8 |
13 |
26 |
45 |
60 |
8 |
16 |
25 |
КОНТРОЛЬНЫЕ ВОПРОСЫ
1.В чем состоит отличие объемной штамповки от свободной ковки?
2.Что такое ручей штампа?
3.Чем облойная объемная штамповка отличается от безоблойной?
4.Каково соотношение величин объемов исходной заготовки и получаемой поковки при облойной штамповке?
5.Что такое облойная канавка штампа?
6.Изменяется ли размер зазора между подвижной и неподвижной частями штампа в процессе облойной штамповки?