Дипломная (вкр): Анализ технологии сварки униполярным модулированным током
Анализ технологии сварки униполярным модулированным током
Введение
Надёжность сварных соединений металлоконструкций технических устройств в электроэнергетической, нефтегазодобывающей, горнодобывающей, химической, машиностроительной и других отраслях промышленности существенно влияет на безопасность и экономическую эффективность производства.
При сварке металлоконструкций, трудно поддающихся методам рациональной механизации, автоматизации и роботизации, ручная дуговая сварка электродами с покрытием (РД) является, одним из ведущих технологических процессов. Объясняется это гибкостью, простотой, универсальностью и меньшими затратами на вспомогательные операции и оборудование. Но этим причинам РД сварка при ремонте, монтаже и реконструкции технических устройств, таких как газопровод, не имеет альтернативы.
Однако при сварке в монтажных условиях к величине тока со стороны электрода и изделия предъявляются противоречивые требования. С целью удержания сварочной ванны в пространственных положениях отличных от нижнего сварочный ток необходимо снизить, а для обеспечения требуемых сварочно-технологических свойств электрода ток должен быть значительно больше величины, обеспечивающей удержание сварочной ванны. Сварщик решает эту задачу, выполняя электродом различные манипуляции, вплоть до обрыва дуги, что приводит к образованию дефектов, как при сварке корня шва, так и заполняющих слоев.
Выполнение указанных противоречивых требований возможно методами импульсной модуляции сварочного тока. По сравнению со сваркой стационарной дугой, сварка модулированным током имеет ряд основных преимуществ это улучшение формирования шва во всех пространственных положениях, повышение механических свойств, сварных соединений, улучшение дегазации сварочной ванны, снижение сварочных деформаций и др. Значимый вклад в данном направлении внесен учеными: Потапьевским А.Г., Зарубой И.И., Князьковым А.Ф., Сараевым Ю.Н., Лебедевым В.К., Патоном Б.Е., Вагнером Ф.А., Воропаем Н.М., Дудко Д.А., Дюргеровым Н.Г., Подолой Н.В., Шигаевым Т.Г. и многими другими.
1. Литературный обзор
1.1 Ручная дуговая сварка покрытыми
электродами при строительстве газопроводов
Область применения ручной дуговой сварки в строительстве газопровода.
При строительстве газопровода одной из самых востребованных профессий является профессия сварщика. Сварка, как метод соединения труб в газопроводе, используется наиболее часто, так как именно сварное соединение является наиболее прочным и надежным. Кроме того, при таком виде соединений не требуется применение никакой специальной запорной арматуры, а значит и обслуживание газопровода существенно облегчается. Это очень важно, так как во многих случаях доступ к месту соединения труб в газопроводе бывает затруднен.
Самым распространенным методом сварки при работе с газопроводами является ручная дуговая сварка. Конечно, скорость работы при применении такого метода сварки ниже, чем скорость сварки с применением автоматического или механизированного метода - если при ручной сварке максимальная скорость составляет 20 метров в час, то при автоматической может достигать 60 метров в час. Но довольно часто сварочные работы по трубопроводу просто невозможно производить при помощи автоматизированной сварки. При этом ручная сварка труб может применяться практически в любом месте и при любом положении стыка труб - и вертикальном, и горизонтальном, и нижнем, и потолочном.
Для строительства магистральных трубопроводов, в том числе и газопроводов, применяют трубы стальные бесшовные, электросварные прямошовные, спиральношовные и других специальных конструкций из спокойных и полуспокойных углеродистых сталей диаметром до 500 мм, из спокойных и полуспокойных низколегированных сталей диаметром до 1020 мм и низколегированных сталей термически или термомеханически упрочненном состоянии диаметром до 1420 мм.
Важной составляющей характеристикой труб является ее климатическое исполнение в зависимости от условий строительства и эксплуатации.
Сталь для труб должна быть хорошо свариваемой дуговыми методами сварки.
При строительстве систем газоснабжения кроме требований рабочих проектов следует соблюдать требования СНиП 3.01.01-85, СНиП 3.05.02-88, СНиП 3.01.03-84, СНиП III-4-80, СНиП 3.01.04-87, а также «Правил безопасности в газовом хозяйстве" и "Правил устройства и безопасной эксплуатации сосудов, работающих под давлением», утвержденных Госгортехнадзором.
Сварные соединения трубопроводов должны отвечать требованиям ГОСТ 16037-80.
Техника ручной дуговой сварки покрытыми электродами газопроводов.
Ручная дуговая сварка плавящимся покрытым электродом (далее - РДС) - дуговая сварка плавящимся электродом, выполняемая вручную с использованием покрытого электрода. Сущность способа: к электроду и свариваемому изделию для образования и поддержания сварочной дуги от источников сварочного тока подводится постоянный или переменный сварочный ток (рис. 1.1). Дуга расплавляет металлический стержень электрода, его покрытие и основной металл. Расплавляющийся металлический стержень электрода в виде отдельных капель, покрытых шлаком, переходит в сварочную ванну. В сварочной ванне электродный металл смешивается с расплавленным металлом изделия (основным металлом), а расплавленный шлак всплывает на поверхность.
При соединении труб стыки могут быть как поворотными, так и неповоротными. Кроме того, последовательность сварных работ зависит и от диаметра труб.
При сварке стыков труб используют следующие технологические варианты ручной дуговой сварки:
корневой слой шва и «горячий» проход выполняют электродами с целлюлозным видом покрытия, последующие слои - электродами с основным видом покрытия;
все слои шва - электродами с целлюлозным видом покрытия;
все слои шва - электродами с
основным видом покрытия.
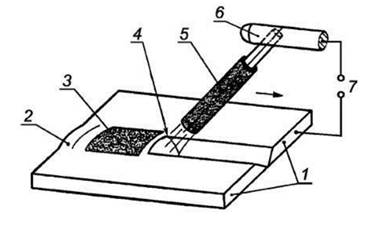
Рисунок 1.1 - Схема ручной дуговой
сварки покрытыми электродами: 1 - заготовка; 2 - сварной шов; 3 - шлак; 4 -
дуга; 5 - покрытый электрод; 6 - электродержатель; 7 - источник питания
Применение электродов с целлюлозным видом покрытия для сварки корневого шва позволяет увеличить темпы сварки, производительность и качество работ.
От механики выполнения корневого слоя шва во многом зависит качество сварного шва и эксплуатационная надежность стыков трубопроводов в целом. Для обеспечения требуемого качества сварку корневого слоя шва следует выполнять методом «замочной скважины»: в процессе сварки сварщик постоянно должен наблюдать за торцом электрода. Наличие просвета (замочной скважины) позволяет сварщику осуществлять непрерывное наблюдение за процессом плавления кромок.
Угол наклона при сварке корневого,
«горячего» и последующих проходов указан на рисунке 1.2.
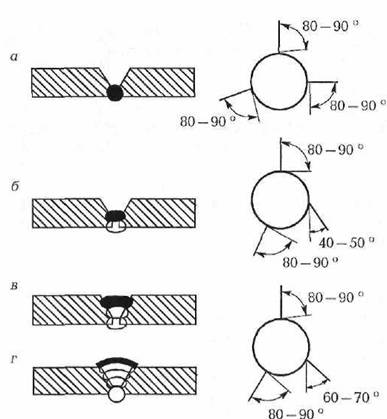
Рисунок 1.2 - Типичный угол наклона
электрода с целлюлозным видом облицовочный шов: а - корневой слой, б -
«горячий» проход, в - заполняющие слои; г - покрытия в зависимости от
пространственного положения сварки и последовательности выполнения слоев шва
При выполнении «горячего» прохода сварщик осуществляет колебательные движения торцом электрода вдоль оси шва. Такая техника выполнения шва позволяет шлак и часть расплава из сварочной ванны давлением дуги и концентрированного газового потока, образующегося при сгорании целлюлозного покрытия, уводить вверх, обнажая дно сварочной ванны.
Таким образом, в задачу сварщика при "горячем" проходе входитне столько наплавление второго слоя, сколько удаление любыхнаружных дефектов с корневого слоя, получение ровной "подложки"для последующих слоев и в определенной степени модифицирование микроструктуры металла корневого слоя. Кроме того, такая техника сварки в вертикальном положении шва позволяет удерживать сварочную ванну от стекания.
Третий слой варят практически без колебаний, только перемещая торец электрода вдоль шва. Если данное место стыка собрано с максимальным зазором и разделка широкая, то осуществляются колебательные движения поперек шва.
Четвертый и последующие слои сваривают традиционными зигзагообразными колебательными движениями.
Сварка сверху вниз специальными электродами с основным видом покрытия осуществляется следующим образом.
Исходное положение электрода относительно трубы при всех пространственных положениях сварки должно быть перпендикулярно к касательной окружности в точке возбуждения дуги (рис.1.3).
Сварку корневого слоя шва выполняют электродами диаметрами 3 или 3,25 мм; при этом зазор выставляется ближе к верхнему пределу обычно рекомендуемого диапазона (2,5 - 3 мм).
Сварку осуществляют легким опиранием
на свариваемые кромки и ведением электрода сверху вниз без поперечных
колебаний. Усилие на электрод в отличие от варианта сварки электродами с
целлюлозным видом покрытия минимально. Скорость сварки должна быть не менее 10,
но не более 15 м/ч. Толщина корневого слоя шва из-за повышенного коэффициента
наплавки и меньшей скорости сварки (в сравнении с электродами с целлюлозным
покрытием) не меньше, чем суммарная толщина корневого слоя шва плюс
"горячего" прохода при сварке электродами с целлюлозным видом
покрытия. Благодаря особенностям формирования корневого слоя шва сварка
электродами этого вида осуществляется без образования зашлакованных карманов,
формы этого шва более плавные, чем в случае электродов с целлюлозным видом
покрытия, шлифовка абразивным кругом после сварки не требуется, шлак отделяется
хорошо, ввиду формирования низководородистого металла и благоприятной формы
наружной поверхности корневого слоя, проведение "горячего" прохода
необязательно.
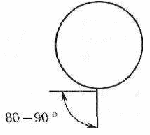
Рисунок 1.3 - Положение электрода в
начальный момент сварки электродами с основным покрытием
Сварка заполняющих и облицовочного слоев шва обычно осуществляется электродами диаметром 4 мм без поперечных колебаний (многоваликовые слои) с высокой линейной скоростью до 26 м/ч. Низкое разбрызгивание и повышенный коэффициент наплавки делают эти электроды при сварке заполняющих слоев конкурентоспособными электродам с целлюлозным видом покрытия диаметром 5 и даже 5,5 мм.
Перенос электродного металла в сварочную ванну при ручной дуговой сварке
При дуговой сварке плавящимся электродом металл с электрода переносится в сварочную ванну в виду капель, нагретых до температур, значительно превышающих температуру плавления, и в виде паров.
Основные этапы образования и переноса жидкого металла с электрода в сварочную ванну при дуговой сварке плавящимся электродом показаны на рис. 1.4.
Под действием тепла дуги на торце электрода образуется и растет капля жидкого металла, удерживаемая силами поверхностного натяжения. По мере ее увеличения в результате действия силы тяжести и электромагнитных сил форма капли изменяется, длина дуги в целом сокращается. Это уменьшает напряжение дуги и увеличивает силу тока. Дальнейшее увеличение капли приводит к замыканию дугового промежутка и ее отрыву.
При увеличении силы тока средний размер
капель уменьшается, они чаще отрываются от электрода и, пересекая дуговой
промежуток, попадают в ванну.
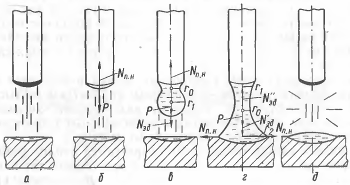
Рисунок 1.4 - Этапы образования и
переноса жидкого металла с электрода в сварочную ванну: а, б - образование
капли на торце электрода; в - появление шейки на стыке жидкого металла с
твердым металлом электрода; г - замыкание каплей дугового промежутка; д -
разрыв образованного мостика и возникновение дуги
В результате взрывообразного процесса отрыва частей капель от торца электрода некоторые из них отбрасываются в сторону в виде брызг металла.
Потери на разбрызгивание увеличиваются с увеличением силы тока.
При достаточно большой плотности тока в электроде его плавление имеет характерный струйный перенос.
При сварке штучными толстопокрытыми электродами или электродами с качественным покрытием под действием дуги плавится и частично переходит в газообразное состояние не только металл, но и покрытие. При этом обычно плавление покрытия несколько отстает от плавления электродного стержня, образуя «чехольчик». И в этом случае капли, пересекающие дуговой промежуток, могут быть как крупными, сопоставимыми с диаметром электродного стержня, так, и мелкими.
Шлак, получающийся в результате расплавления покрытия, переносится в дуге частично в виде капель, а частично в виде шлакового покрова на каплях металла и внутри их. Газовыделение при плавлении электрода, в частности при наличии «чехольчика» покрытия на торце электрода, приводит к интенсивному газовому дутью, направленному от электрода к ванне. Кроме того, газы в ряде случаев образуются и внутри капель, например в результате окисления углерода в стали и образования СО. В связи с этим многие капли, особенно мелкие, являются пустотелыми, с малой средней плотностью.
Достоинства и недостатки ручной дуговой сварки покрытыми электродами при строительстве, монтаже газопровода.
Ручная сварка, как известно, классифицируется на множество режимов работы и способов, подразумевает использование различных устройств, оборудования и приспособлений, но конечная цель всегда остается одной - изготовить и получить в конечном результате качественный шов. Это качество во многом зависит не только от того, какие виды ручной сварки используются, но и от множества различных факторов и нюансов, например материалы, с которыми будет работать сварка, внешнее состояние и оценка поверхности, которая сваривается, качество подготовленных для сваривания кромок и так далее. Одним словом, выбирая ту или иную технику для сварки, нельзя говорить, что предопределяется конечный результат.
В зависимости от того, какая форма изделия используется при сварке, и какой размер этого изделия, возможна работа в различных положениях относительно пространства. Так, такие положения разделяются на нижние и потолочные, а также вертикальные и горизонтальные, соответственно. Это тоже довольно важный момент, поскольку от этого может зависеть способ ручной сварки.
Наиболее распространенная дуговая при изготовлении и сваривании металлических сварных конструкций - это сварка покрытыми электродами. Это объяснимо по нескольким причинам, однако популярность ручной сварки заключается и простоте и мобильности данной техники сваривания в целом, аппаратов и оборудования, которые используются, а также использования ее в любом из вышеперечисленных пространственных положений. Кроме того, дуговая сварка дает возможность работать даже в труднодоступных местах.
Однако у этой технологии есть недостатки.
В первую очередь, низкая производительность. Это связано не только с отсутствием автоматизированных и механизированных установок, а и с высоким коэффициентом потери электродного материала в результате разбрызгивания. Если говорить о мобильности и невозможности использовать другие виды сварки в монтажных условиях трубопровода, то ручная дуговая сварка является отличным решением проблемы, однако имеет смысл применять технологии, повышающие качество сварного шва и производительность путем изменения крупнокапельного переноса металла на мелкокапельный и струйный.
Ручная дуговая сварка позволяет выполнять любые сварные швы в любых пространственных положениях, что делает ее незаменимой в строительстве газопроводов и других трубопроводов. Однако стоит заметить, что при сварке в положениях отличных от нижнего, под действием силы тяжести, сварочная ванна стекает, ухудшая формирование сварочного шва. В этом случае конечный результат, а именно качественный шов, будет напрямую зависеть от умений и квалификации сварщика. Кроме того, сложно переоценить роль корневого шва при сварке трубопровода, который определяет прочность всей конструкции.
Немаловажным является и то, что переизбыток тепловых вложений в сварочный шов сказывается на структуре шва, вызывая рост кристаллов.