Материал: Автоматизация, робототехника и ГПС кузнечно-штамповочного производства. курс лекций. Бойко А.Ю., Дегтярёв Г. Л
А.Ю. Бойко Г. Л. Дегтярёв С.Л. Новокщёнов
АВТОМАТИЗАЦИЯ, РОБОТОТЕХНИКА И ГПС КУЗНЕЧНО-ШТАМПОВОЧНОГО
ПРОИЗВОДСТВА: КУРС ЛЕКЦИЙ
Учебное пособие
Воронеж 2006
ГОУВПО «Воронежский государственный
технический университет»
А.Ю. Бойко Г. Л. Дегтярёв С.Л. Новокщёнов
АВТОМАТИЗАЦИЯ, РОБОТОТЕХНИКА И ГПС КУЗНЕЧНО-ШТАМПОВОЧНОГО
ПРОИЗВОДСТВА: КУРС ЛЕКЦИЙ
Утверждено Редакционно-издательским советом
университета в качестве учебного пособия
Воронеж 2006
УДК 621. 73 (035)
Бойко А.Ю. Автоматизация, робототехника и ГПС кузнечно- штамповочного производства: курс лекций: учеб. пособие/ Бойко А.Ю., Дегтярёв Г. Л., Новокщенов С.Л. Воронеж: ГОУВПО «Воронежский государственный технический университет», 2006. 110 с.
В курсе лекций даются основные понятия об устройствах и системах управления средствами автоматизации в кузнечно-штамповочном производстве.
Издание соответствует требованиям Государственного образовательного стандарта высшего профессионального образования по направлению 150200 “Машиностроительные технологии и оборудование”, специальности 150201 “Машины и технология обработки металлов давлением”, дисциплины «Автоматизация, робототехника и ГПС кузнечно-штамповочного производства».
Курс лекций подготовлены в электронном виде, в текстовом редакторе Ms Word 2003, и содержится в файле «АРГПС2006».
Табл. 1. Ил 19. Библиогр.:6 назв.
Научный редактор профессор В.М. Пачевский
Рецензенты: д-р техн. наук, проф. А.Н. Осинцев;
кафедра начертательной геометрии и графики Воронежского государственного архитектурно-строительного университета (зав. кафедрой д-р техн. наук проф. Ю.А. Цеханов).
© Новокщенов С.Л., Бойко А.Ю.,
Дегтярёв Г. Л, 2006
© Оформление. ГОУВПО
«Воронежский государственный
т
Введение
Конечной целью рационально построенного технологического процесса (как основной составной части производственного процесса) является воспроизведение режимов, обеспечивающих минимальный расход материала, малые трудозатраты, высокое качество продукции, т.е. малую себестоимость изделий.
Одним из основных способов достижения этой цели является автоматизация (механизация) процессов изготовления деталей и изделий. Основная цель - создание законченных систем машин и приборов, позволяющих комплексно механизировать и автоматизировать весь технологический цикл - от поступления сырья до отгрузки готовой продукции.
Другое важное направление работы по повышению эффективности производства - это более рациональное использование трудовых ресурсов, снижение трудовых затрат, в первую очередь за счет сокращения ручного и физического тяжелого труда.
Для этого необходимо внедрять автоматизированные комплексы оборудования, обеспечивавшие получение высокоточных заготовок. Поэтому актуальна задача автоматизации процессов ковки и штамповки (высокопроизводительных, металлоемких и трудоемких).
Особое значение автоматизация приобретает в массовом и крупно серийном производстве, т. к. коэффициент использования быстроходного не автоматизированного оборудования мал.
Автоматизация позволяет решать социальные задачи: улучшать условия и безопасность труда.
Лекция №1 автоматика
I.1. Основные понятия и определения
Автоматика – наука об общих принципах и методах построения автоматических систем (автоматических процессов, машин, агрегатов, цехов, заводов), выполняющих задание функции без непосредственного участия человека.
Автоматическая система – система, состоящая из взаимосвязанных объектов управления (процесса, машины, агрегата, цеха, завода) и управляющей системы (системы управления – СУ).
Автоматизацией называют применение методов и средств автоматики для превращения неавтоматических процессов, машин, агрегатов, цехов, заводов в автоматические.
Возникновение и развитие автоматики связано с усложнением управления процессами (машинами), нарастанием рабочих скоростей, введением новых методов работы, увеличением масштабов производства, дистанционностью управления вредными процессами и д.р.
Механизация – направление развития производства, характеризуемое применением в производственном процессе механизмов, заменяющих или облегчающих физический труд рабочего, оставляя за рабочим управление этими механизмами (замена ручного труда машины).
Автомат - машина, способная без непосредственного участия человека изготовить несколько изделий или выполнить все работы для которых она предназначена на протяжении нескольких циклов.
Человек может заполнять загрузочное устройство, производить наладку, подналадку, контролировать работу автомата, сменять инструмент, удалять отходы.
Полуавтомат - машина, способная обработать в автоматическом режиме не более одного изделия. Повторение цикла требует вмешательства человека (установка заготовки, снятие детали, пуск).
Поточная линия - производственный участок на котором постоянно или периодически изготовляется один или несколько видов изделий. Рабочие места линии (станки, машины, стенды и т.п.) специализированны на выполнении одной или нескольких однотипных операций и расположены по ходу технологического процесса (в линию).
Автоматическая линия - система машин-автоматов, объединенных общим транспортными устройствами и общей системой управления. Эта система осуществляет без участия человека комплекс операций части производственного процесса.
1.2. Классификация оборудования и процессов.
По степени участия человека автоматические рабочие машины могут быть разделены на циклические, рефлекторные, самонастраивающиеся.
1) Циклические машины (и линии) - выполняют, не имея свободы выбора, жестко заданную программу производственного цикла, не контролируя ход его выполнения. За человеком остается контроль, наблюдение, регулирование, программирование технологического процесса.
1.2.1. Определение темпа штамповки и типа цикла
автоматической работы.
Последовательный цикл предполагает работу штамповочного оборудования в режиме одиночных ходов с выполнением транспортно-загрузочных (и выгрузочных) операций в паузах между рабочими ходами пресса.
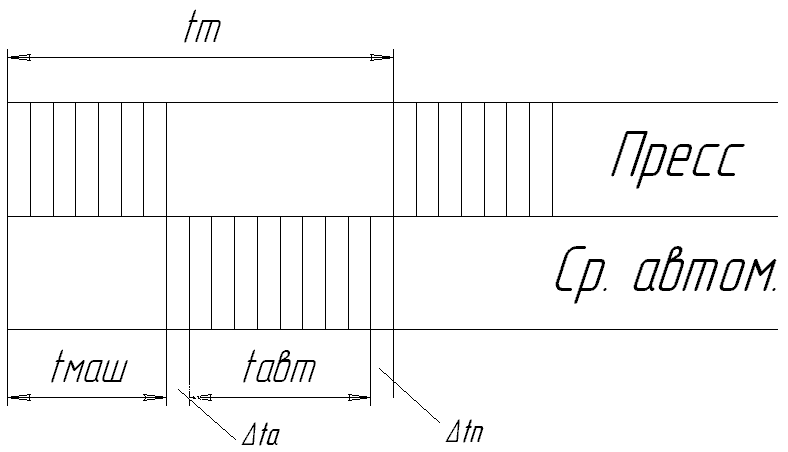
Рис.1.
Достоинства:
Свобода движения средств автоматизации.
Установка автоматизации на универсальные процессы.
Компановка универсальных прессов в линии без синхронизации чисел ходов.
Темп штамповки:
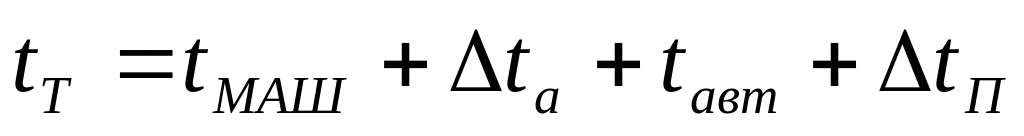
Недостатки:
Снижение производительности оборудования.
Трудность фиксации заготовок во время транспортировки.
Тяжелые условия работы системы включения пресса (муфты и тормоза).
Совмещенный цикл предполагает работу технологического оборудования в режиме неприрывных ходов и совмещение времени работы средств автоматизации с машинным временем пресса.
Достоинства
Высокая производительность.
Отсутствие переключений муфты и тормоза.
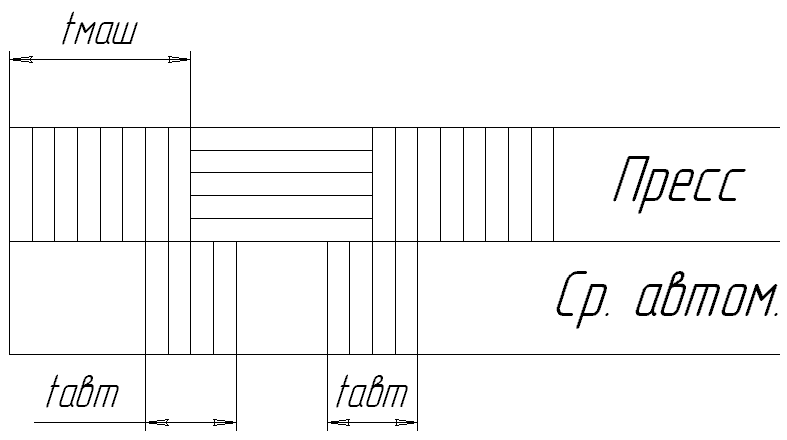
Рис.2.
tТ = tМАШ
Недостатки:
Сложность осуществления и повышенные требования к блокировкам.
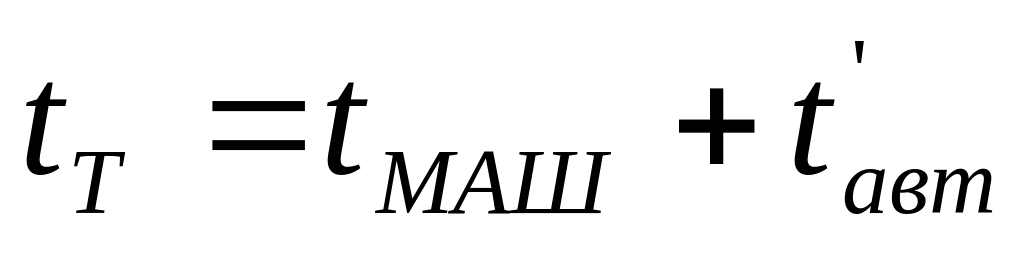
Комбинированный цикл (усовершенствованный, последовательный).
Достоинства:
Производительность выше, чем у цикла с последовательным темпом штамповки.
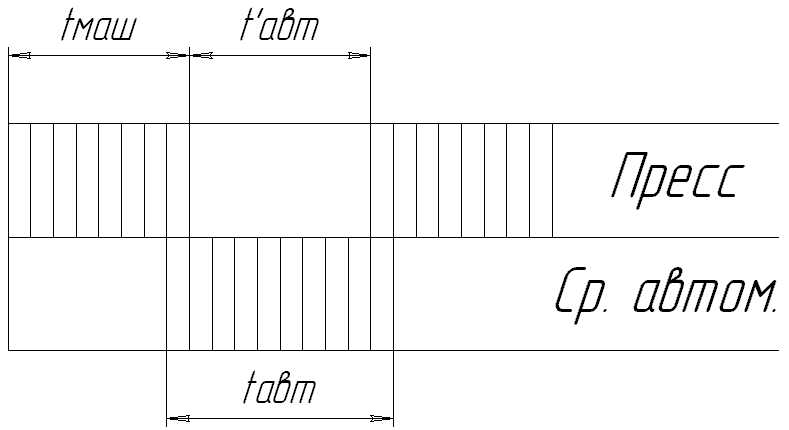
Рис. 3.
2) Рефлекторные машины (линии) - управление и контроль ходом технологического процесса осуществляется самой автоматической системой в соответствии с заданной постоянной программой. Изменение программы осуществляет человек.
3) Самонастраивающиеся машины (линии) - по заданным конечным параметрам технологического процесса в зависимости от условий автоматически отыскивается и осуществляется необходимое (или даже оптимальное) управление процессом без участия человека.
Применяются счетно-решающие устройства и устройства для управления и контроля.
1.3 Уровни и ступени автоматизации
Степень автоматизации технологического процесса в штамповочном производстве определяется уровнем и ступенями автоматизации. Средства автоматизации и механизации (САМ) состоят из механизмов и установок. К механизмам относятся САМ, устанавливаемые на корпусе КПМ и работающие от ее привода, или кинематически связанные с ней. Установки САМ имеют индивидуальную станину, привод и размещаются отдельно от КПМ в технологической последовательности выполняемых операций. Обычно установки САМ имеют свою систему управления, предусматривающую связь с системой управления КПМ.
Выпускаемое промышленностью штамповочное оборудование по степени автоматизации можно разделить на пять основных групп:
— универсальные КПМ,
— автоматы штамповочные,
— автоматические (автоматизированные) комплексы,
4— автоматические (автоматизированные) обрабатываю- щие центры,
5— гибкие производственные модули.
Основным технологическим оборудованием каждой группы является одна кузнечно-прессовая машина. Группы различаются уровнем автоматизации технологических процессов, выполняемых на одной КПМ.
Можно выделить три уровня автоматизации:
1 — полуавтоматический (автоматизированный);
2 — автоматический;
3 — гибкий автоматический.
Первый уровень обеспечивают полуавтоматы и автоматизированные комплексы. Когда для изготовления деталей применяется полуавтомат, оснащенный механизмами САМ, то для осуществления таких технологических операций, как подача материала, установка заготовок, удаление отходов и др., требуется ручной труд.
Использование автоматизированного комплекса позволяет осуществлять большую часть технологического процесса автоматически, но операции наладки выполняются оператором.
Второй уровень автоматизации обеспечивают автоматы, автоматические комплексы, а также часть обрабатывающих центров. К штамповочным автоматам относятся автоматы, и универсальные прессы, оснащенные САМ для автоматизации загрузки, перемещения обрабатываемого материала на шаг, удаления заготовок и др. Кроме того, в группу штамповочных автоматов входят универсальные прессы, на которых установлены штампы-автоматы, несущие в себе САМ.
Автоматический комплекс отличается от автоматизированного более полной автоматизацией технологического процесса, кроме операций наладки, контроля и устранения отказов. Автоматы должны быть оснащены механизмами подачи материала (МПМ), механизмами удаления деталей (МУД) и отходов (МУО). Приспособлением для съема штампов (ПСШ) оснащаются некоторые виды прессов, особенно тяжелых.
Автоматы, собранные на базе универсальных прессов и САМ, изготовляемых отдельно, могут поставляться в собранном виде или комплектоваться непосредственно на заводах. Если в составе САМ, применяемых совместно с КПМ, есть хотя бы одна установка, то такой набор является комплексом. В общем случае кузнечно-прессовый комплекс состоит из КПМ и САМ. В состав последних обязательно входят установки, предназначенные для выполнения взаимосвязанных технологических операций, обеспечивающих непрерывность процесса изготовления детали, работа которых синхронизирована с циклом выхода детали.
Автоматические комплексы в зависимости от требований технологии штамповки, усилия пресса, размеров детали могут комплектоваться как механизмами, так и установками САМ. Иногда для отдельных операций САМ не применяют, в этом случае комплексы превращаются в автоматизированные и обеспечивают первый уровень автоматизации.
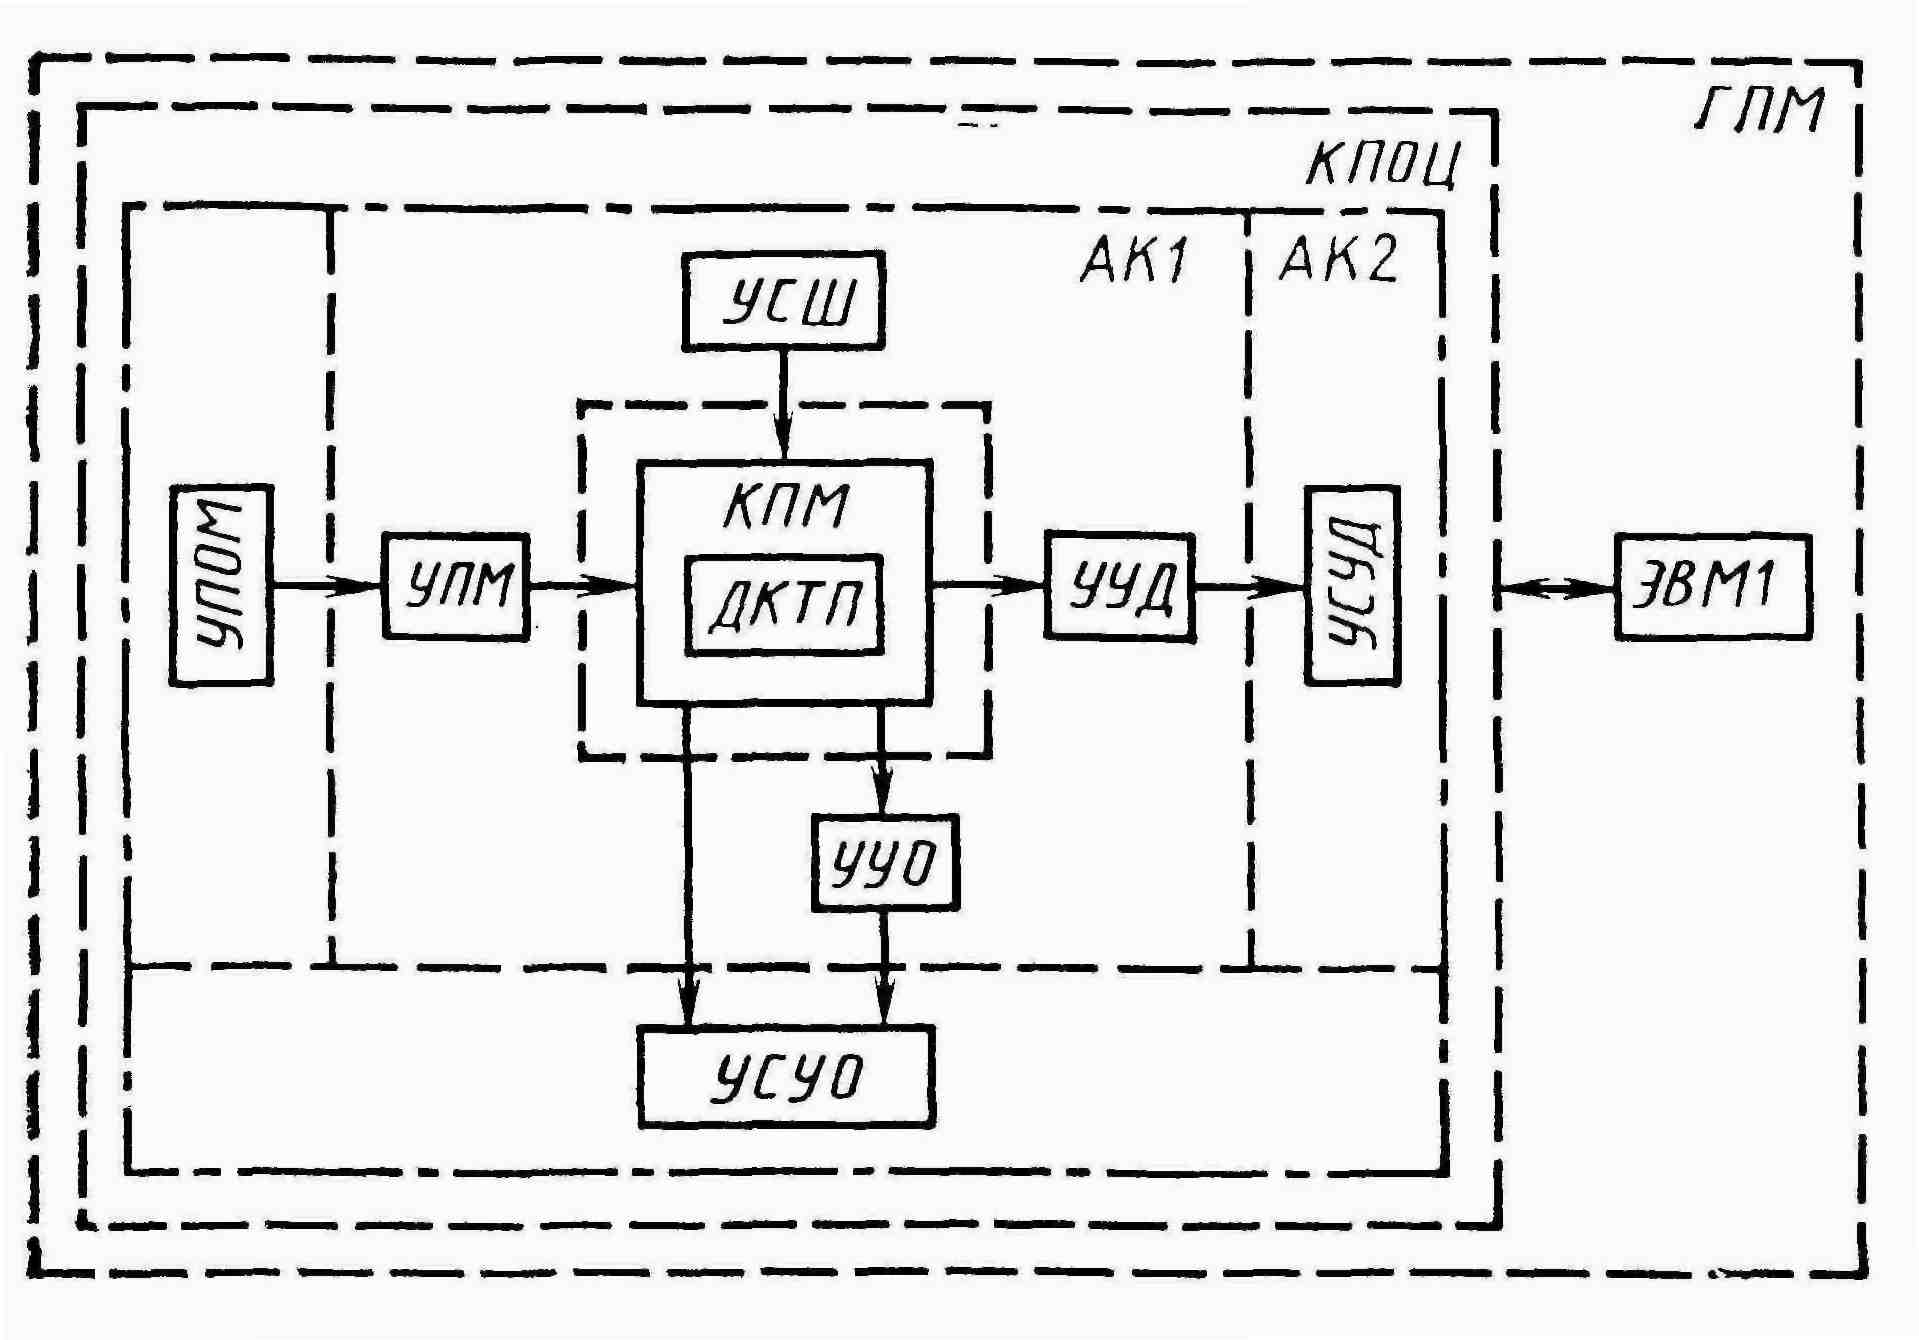
Рис.4. Схема штамповочных комплексов трех уровней