Дипломная (вкр): Автоматизированная информационно-управляющая система верхнего уровня установки придоменной грануляции шлака
Автоматизированная информационно-управляющая система верхнего уровня установки придоменной грануляции шлака
Содержание
Введение
1. Общая часть
1.1 Описание объекта автоматизации и технологического процесса
1.2 Назначение и цели создания системы
1.3 Требования к системе
1.3.1 Требования к структуре и функционированию системы, информационное обеспечение
1.3.2 Требования к стандартизации и унификации
2. Специальная часть
2.1 Обоснование необходимости модернизации существующей системы
2.2 Выбор и описание компонентов системы управления
2.3 Выбор устройства управления на основе ПЛК
2.4 Расчет конфигурации устройства управления и составление заказной спецификации
2.5 Выбор программных средств для решения поставленных задач
2.5.1 Требования, предъявляемые к программному обеспечению системы
2.5.2 Выбор программных средств
2.6 Составление функциональной схемы
2.7 Разработка и описание мнемосхем визуализации процесса работы системы
2.8 Составление принципиальной электрической схемы
3. Организация производства и труда
3.1 Характеристика СИТ и ее назначение
3.2 Структура УЭ АСУТПП и организация работы
3.3 Производственная структура производства
3.4 Структура СТА и ее функции
3.5 Режим работы участка промышленной автоматизации
3.6 Операции технического обслуживания, периодичность осмотров и ремонтов элементов САУ, САР участка
4. Экономика производства
4.1 Расчет затрат на модернизацию системы
4.2 Расчет годовой экономии
4.3 Расчет годового экономического эффекта и срока окупаемости капитальных вложений
4.4 Расчет экономической эффективности
Заключение
Список используемых источников
Введение
Металлургический комплекс - это основа индустрии. Он является фундаментом машиностроения, обеспечивающего вместе с электроэнергетикой и химической промышленностью развитие научно-технического прогресса во всех звеньях хозяйства страны. Металлургия относится к числу базовых отраслей и отличается высокой материалоемкостью и капиталоемкостью производства. Спецификой металлургического комплекса являются несопоставимый с другими отраслями масштаб производства и сложность технологического цикла.
Череповецкое Публичное Акционерное Общество "Северсталь" - крупнейшее промышленное предприятие области, а так же является одним из лидеров среди российских производителей чугуна. Сегодня трудно представить производство без автоматических систем управления технологическими процессами (АСУ ТП) и в то же время использование на предприятии автоматизированных систем управления на основе устаревших контроллеров связано с целым рядом серьезных проблем, среди которых:
· ограниченность вычислительных ресурсов;
· ограниченность средств обработки и предоставления информации.
В связи с этим на предприятии назрела острая необходимость замены устаревших цеховых систем автоматизации и использования современных информационных технологий. Необходимо предоставить оперативную, полную и достоверную производственную информацию специалистам и руководителям предприятия, принимающим производственные решения. Это позволило бы эффективно управлять предприятием, а также снизить аварийные ситуации.
В рамках дипломного проекта была проведена модернизация
существующей системы контроля и диагностики производства гранулированного шлака
на установках придоменной грануляции.
1. Общая часть
1.1 Описание объекта автоматизации и технологического процесса
Доменная печь оборудована двумя УПГШ (правой и левой), каждая из которых предназначена для приема расплавленного шлака из двух леток. Общими для обеих установок являются конвейера и склад граншлака. В состав каждой установки входят две технологические линии (рабочая и резервная). Общей для обеих линий одной установки является шламовая насосная станция.
Принципиальная технологическая схема одной линии УГШП приведена на рисунке 1.
Жидкий шлак из доменной печи по желобу 6 стекает из струи воды, выходящей из гранулятора 7, где за счет механического воздействия струи воды раздрабливается и в виде трехфазной смеси (пара, воды и частиц расплавленного шлака) поступает в приемный бункер 10, заполненный водой.
При погружении в воду частицы шлака охлаждаются и затвердевают, а образующийся при этом пар по трубе 1 за счет Самотяги выбрасывается в атмосферу. Вода из приемного бункера 10 через окна 8 и 12 поступает в колодец 17 шлакового эрлифта, переливается в камеру 19 осветленной воды, откуда забирается грунтовым насосом 20 и подается по трубе 3 в гранулятор 7 на очередной цикл грануляции.
В колодце 17 установлен шлаковый эрлифт, состоящий из трубы 13 для подвода взмучивающей воды, воздухоподводящей насадки 14, воздуховода 16, подъемной трубы эрлифта, сливной трубы 27, сепаратора 26. Для подачи взмучивающей воды в трубу 13 из камер 19 установлен насос 21 и эрлифт взмучивания 44. Для избежания забивания шлакового эрлифта случайными негабаритными предметами приемный бункер 10 перекрывается решеткой 9 (отметка минус 1500 мм) с ячейками 200х100 мм, над которой размещается барботажное устройство 11.
Под действием вводимого в насадку 14 воздуха смесь воды с граншлаком поднимается сепаратор 26, откуда самотеком по трубе 27 поступает в обезвоживатель 35 карусельного типа, выполненный в виде кольца, разделенного на шестнадцать отсеков. В каждый отсек вставляется отдельная сменная коробка 34 с вертикальной сеткой. Снизу коробки перекрываются перфорированными (сетчатыми) днищами 39, одна сторона которых шарнирно подвешивается радиальной стенке коробки, а другая сторона, снабженная роликом 40, опирается на стационарный рельс-копир 32. Соответствующий профиль укладки этого рельса при вращении обезвоживателя обеспечивает поддержание в закрытом положении днищ, в секторе загрузки и обезвоживания, а также открытие и закрытие их в секторе выгрузки обезвоженного граншлака в бункер 31.
К наружной поверхности обезвоживателя прикован кольцевой рельс 36, посредством которого обезвоживатель опирается на катки 38. Вращение обезвоживателя осуществляется электроприводом 37 через редуктор и зубчатую передачу со скоростью от 1 до 2 об/ч (от1/60 до 1/30 мин-1). Скорость вращения обезвоживателя регулируется в зависимости от степени наполнения коробок 34 граншлаком. При вращении обезвоживателя каждая коробка последовательно проходитпериоды:
· заполнение пульпой, стекающей из сепаратора 26;
· фильтрование воды от шлака через перфорацию днищ 39;
· выгрузки обезвоженного граншлака в бункер 31 и очистки перфорации.
В случае переполнения, вода из коробки 34 через переливное окно в боковой стенке сливается в водосборник 25. В этот же водосборник стекаетотфильтрованная вода из обезвоживателя через сетчатые днища 39 и по трубе 24 (или 29) поступает обратно в приемный бункер 10.
Пар из обезвоживателя 35 отводится паропроводом 28 в трубу 1.
Компенсация расхода воды на парообразование и механический унос за счет остаточной влажности граншлака осуществляется производной водой гидросмыва водосборника обезвоживателя, осветленной водой, водой из отстойника шламовой насосной станции и водой из резервной линии, расход которой регулируется оператором пульта управления УГШП. В случае аварийного переполнения вода из камеры 19 по трубе 18 переливается в дренажный лоток, далее следуя в отстойник ШНС.
Из бункера 31 граншлак воронкой 41 и трубой 42 направляется
на соответствующий конвейер 43 и транспортируется на склад.
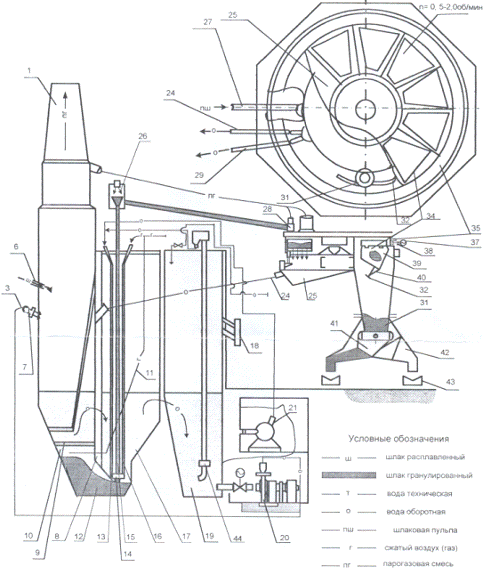
Рисунок 1 Принципиальная технологическая схема гранустановок
ДП5
1.2 Назначение и цели создания системы
Назначение системы
Установки придоменной грануляции шлака (УПГШ) предназначены для измельчения и охлаждения (грануляции) шлака, а также для гидропневмотранспортировки и обезвоживания гранулированного шлака и уборки его от доменной печи без применения шлаковозных ковшей.
Модернизация УПГШ предназначена для решения следующих задач:
· замены морально устаревших и снятых с производства программируемых контроллеров существующих локальных систем управления;
· создания эффективной АСУТП всего комплекса доменной печи c однотипным оборудованием и программным обеспечением и единой информационной базой.
Цели создания системы
Целями модернизации УПГШ являются:
· создание стабильных условий для конкурентно-способного производства чугуна за счет оптимизации управления процессом, включающей в себя своевременное представление технологическому персоналу достоверной информации о ходе процесса и состоянии оборудования, анализ и выявление тенденции хода процесса, оперативную сигнализацию о возникающих нарушениях и предотвращение аварийных ситуаций;
· гарантированное удержание намеченных показателей производства при дальнейшем сокращении потребления топлива и снижении затрат на исходные сырьевые материалы;
· реализация политики ПАО "Северсталь" по
энергосбережению при ведении технологического процесса на всех участках
подготовки и производства чугуна на ДП-5.
1.3 Требования к системе
1.3.1 Требования к структуре и функционированию системы, информационное обеспечение
В соответствии с современной концепцией построения АСУТП доменных печей. на передовых металлургических кампаниях за рубежом и в России, в предлагаемой структурной схеме АСУТП собственно доменной печи, блока ВН, УПГШ и ЦВС должны быть выделены 3 (три) иерархических уровня управления:
· 1-й уровень - Система контрольно-измерительных приборов;
· 2-й уровень - Система базовой автоматизации;
· 3-й уровень - Система супервизорного контроля и управления с использованием математических моделей технологических процессов;
На 1-м уровне, посредством Системы контрольно-измерительных приборов, должны решаться задачи получения первичной информации о технологическом процессе и работе оборудования, частичном представлении ее на вторичных приборах и сигнальных устройствах.
На 2-м уровне с помощью системы Базовой автоматизации должны быть реализованы основные функции по управлению доменного процесса.
На 3-м уровне с помощью Системы супервизорного контроля и управления обеспечивается оптимизация технологического режима.
Должна быть обеспечена надежная, круглосуточная, быстродействующая сеть для связи между уровнями управления со скоростью передачи не ниже 100 Мбит/с.
Связь между уровнями осуществляется с помощью сети с протоколом Fast Ethernet, предложенный в 1995 году под именем IEEE 802.3u. Он обеспечивает пропускную способность 100 Мбит/с и использует витую пару или оптоволоконный кабель.
автоматизация доменная печь информационный
Есть возможность модернизации до Gigabit Ethernet (IEEE 802.3z), что позволит увеличить быстродействие сети в десять раз до уровня 1000Мбит/с или 1Гбит/с.
1.3.2 Требования к стандартизации и унификации
АСУТП должна создаваться в соответствии с действующими в РФ стандартами, нормами и правилами, а также стандартами предприятия. Унификация проектных решений должна обеспечиваться единообразным подходом к решению однотипных задач.
Единообразный подход к решению однотипных задач должен достигаться:
· единым программно-техническим способом реализации одинаковых функций системы;
· унификацией компонентов математического, информационного, лингвистического и программного обеспечения;
· унификацией компонентов технического обеспечения.
При проектировании всех входящих в АСУТП автоматизированные подсистемы контроля и управления (АСКУ) должна обеспечиваться унификация интерфейса" человек-машина", предусматривающая унификацию форматов отображения по структуре и составу параметров, по формам их представления, способам доступа к информации.
Унификация компонентов информационного обеспечения должна быть направлена:
· в части внемашинной базы данных - на использование единой системы классификаторов документов и показателей, единых методов и средств подготовки, сбора, контроля, хранения и корректировки всех документированных сведений и сообщений, используемых в системе, а также на рациональное ограничение используемых форм документов;
· в части внутримашинной базы данных - на использование унифицированных сигналов и кодов, единых способов структуризации данных и построения баз данных, управления базами данных, доступа к базам данных и методов связывания машинных программ и данных.
Унификация лингвистического и программного обеспечения должна быть направлена:
· в части лингвистического обеспечения - на использование рационального взаимодействия соответствующих категорий персонала с вычислительной техникой и способов организации этого диалога;
· в части общего программного обеспечения - на максимальное использование стандартных программных средств - пакетов системных и прикладных программ и программных модулей, SQL-серверов, WEB-серверов, SCADA-систем, ОРС-серверов, драйверов;
· в части прикладного программного обеспечения - на использование методов структурного программирования, модульного принципа построения программных компонентов и на единообразные связи между программными модулями на основе единых программных интерфейсов.
Унификация компонентов технического обеспечения должна быть направлена на:
· использование рационально ограниченного количества типов датчиков технологических параметров и показателей, а также вторичных и иных измерительных преобразователей и приборов;
· применение однотипных ПЛК, средств вычислительной техники, обладающих свойствами электрической, конструктивной, логической и информационной совместимости, имеющих единую систему интерфейсов.
· применение единых способов и средств организации межмашинной связи и передачи информации в пределах всей системы;
· использование одинаковых средств и способов конструктивной и эргономической компоновки технических средств операторского интерфейса по всем щитам, постам управления.
Должна быть обеспечена преемственность положительных
технических решений, примененных в АСУТП доменных печей ПАО
"Северсталь".
2. Специальная часть
2.1 Обоснование необходимости модернизации существующей системы
Средства автоматизации, на которых реализована УПГШ, а именно программируемый логический контроллер ADAM 5000/485 и SCADA-система Трэйс Моуд, морально и физически устарели. Это в первую очередь проявляется в ограниченности вычислительных ресурсов и средств обработки и предоставления информации.
С помощью современных программируемых логических контроллеров становится возможно разрешение этой проблемы, а также создание эффективной АСУТП всего комплекса доменной печи c однотипным оборудованием и программным обеспечением, и единой информационной базой, что позволит предоставлять оперативную, полную и достоверную производственную информацию специалистам и руководителям предприятия, принимающим производственные решения. Это позволило бы эффективно управлять предприятием, а также снизить аварийные ситуации.