Дипломная работа: Автоматизированные системы управления производственно-технологическими процессами на ПАО ГМК «Норильский никель»
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
50
архивация всех событий в системе (создание базы данных);
сокращение аварийных ситуаций, за счёт введения
предупредительных сигналов;
уменьшение излишнего потребления воды и пара на производстве;
уменьшение количества брака продукции за счёт введения
аварийной остановки промывочных машин при некорректных параметрах.
Также при создании системы планируется введение и последующая
разработка новой функции системы: вывод системных аварийных и
предупреждающих сигналов со списком рекомендуемых действий операторов
для решения аварийных и нестандартных ситуаций. Положительные
последствия ожидаемые после ввода функции:
сократить времени реагирования персонала на внештатные
ситуации;
улучшить качество принимаемых решений;
передать опыт в решении одной конкретной проблемы всем
участвующим в течении ТП лицам;
упростить работу с системой, в том числе и при обучении вновь
принятых работников;
ввод функции корректировки и добавления действий в списке
рекомендаций, для работников с последующим одобрением старшего мастера
по технологии;
сохранить первоначальный вид интерфейса системы и выводить
рекомендации в верхней строке состояния.
Важно подчеркнуть, что возможность оперативной настройки этих
рекомендаций технологическими инженерами позволит совершенствовать
систему путем сохранения положительных решений в устранении всех
конфликтов в течении ТП. После внедрения системы рекомендаций также
следует провести опрос работников об удобстве и помехах в работе с системой,
51
чтобы уменьшить число рекомендаций для рядовых задач, с которыми
сталкиваются ежедневно.
Обязательным условием, предъявляемым к новой системе какого бы
исполнения она не была это сохранение стабильного течения, отлаженного за
многие годы ТП, поэтому требования к параметрам, ведущим к активации
аварийных сигналов и аварийной остановки работы элементов системы должны
оставаться на прежнем уровне.
Требования к аварийной сигнализации системы по показаниям
ультразвуковых уровнемеров в сборниках электролита:
Аварийный верхний порог: более 2600;
Верхний предупредительный сигнал: 2200-2599;
Нижний предупредительный сигнал: 401-800;
Аварийный нижний порог: менее 400.
Требования к аварийной сигнализации системы по показаниям
ультразвуковых уровнемеров в сборниках конденсата первой и второй стадии:
Аварийный верхний порог: более 2200;
Верхний предупредительный сигнал: 2000-2199;
Нижний предупредительный сигнал: 301-600;
Аварийный нижний порог: менее 300.
Требования к аварийной сигнализации системы по показаниям
ультразвуковых уровнемеров в кислотных сборниках (нижние пороги
отсутствуют т.к. сборники не находятся в постоянной циркуляции и
пополняются привозными объемами):
Аварийный верхний порог: более 2000;
Верхний предупредительный сигнал: 1900-1999.
Требования к аварийной сигнализации системы по показаниям
ультразвуковых уровнемеров в ресиверах вакуумной линии (нижний порог
также отсутствует т.к. это нормальное состояние для откачанных сборников):
Аварийный верхний порог: более 2100;
52
Верхний предупредительный сигнал: 2000-2099.
Требования к аварийной сигнализации системы по показаниям
ультразвуковых уровнемеров в сборниках запасного электролита на Ш-Я:
Аварийный верхний порог: более 800;
Верхний предупредительный сигнал: 700-799;
Нижний предупредительный сигнал: 151-250;
Аварийный нижний порог: менее 150.
Требования к аварийной сигнализации системы по показаниям
показателям Ph-метра в кармане циркуляции конденсата 2 стадии:
Аварийный верхний порог: более 16;
Верхний предупредительный сигнал: 13-15;
Нижний предупредительный сигнал: 4-5;
Аварийный нижний порог: менее 3.
Требования к аварийной сигнализации системы по показаниям датчиков
давления в трубопроводах циркуляции электролита:
Аварийный верхний порог: более 800;
Верхний предупредительный сигнал: 700-799;
Нижний предупредительный сигнал: 151-250;
Аварийный нижний порог: менее 150.
Требования к аварийной сигнализации системы по показаниям датчиков
давления в трубопроводах циркуляции конденсата первой и второй стадии:
Аварийный верхний порог: более 800;
Верхний предупредительный сигнал: 500-599;
Нижний предупредительный сигнал: 101-200;
Аварийный нижний порог: менее 100.
Требования к аварийной сигнализации системы по показаниям датчиков
измерения температуры электролита:
Аварийный верхний порог: более 80;
53
Верхний предупредительный сигнал: 75-79;
Нижний предупредительный сигнал: 50-55;
Аварийный нижний порог: менее 55.
Требования к аварийной сигнализации системы по показаниям датчиков
измерения температуры конденсата:
Аварийный верхний порог: более 85;
Верхний предупредительный сигнал: 80-84;
Нижний предупредительный сигнал: 66-70;
Аварийный нижний порог: менее 65.
Сигналы, при которых должно происходить аварийное отключение
подачи электроэнергии на двигатель промывочной машины:
Аварийный сигнал с показаний Ph-метра;
Аварийный сигнал с показаний давления в трубопроводе
конденсата;
Аварийный сигнал с показаний температуры конденсата.
Сигнал для прекращения подачи электроэнергии на двигатель вакуумного
насоса:
Аварийный сигнал с ресиверов вакуумной линии;
Активация сигнала работы от выкачивающего ресивера насоса;
Аварийный сигнал с датчика давления.
Требования для мест установки датчиков, все цоколи и приямки для
должны быть установлены из нержавеющей стали для устойчивости к высокой
коррозийной среде посадочных мест для рабочих частей оборудования.
Итоги по второй главе: полученная подробная информация о
технологических процессах и тонкостей производства, а также
устанавливаемые параметры и определенность в выборе оборудования
позволяют более четко увидеть предварительный вариант проекта и приступить
к его созданию.
54
ГЛАВА 3. РАЗРАБОТКА И ВНЕДРЕНИЕ НОВОЙ ФУНКЦИИ В АСУ ТП
ЭЛЕКТРОЛИЗА МЕДИ
3.1. Разработка проекта АСУ ТП электролиза меди и внедрение в нее новой
функции для персонала
Составив техническое создание на создание проекта можно приступить
непосредственно к его проектированию, с учетом требований заказчика к новой
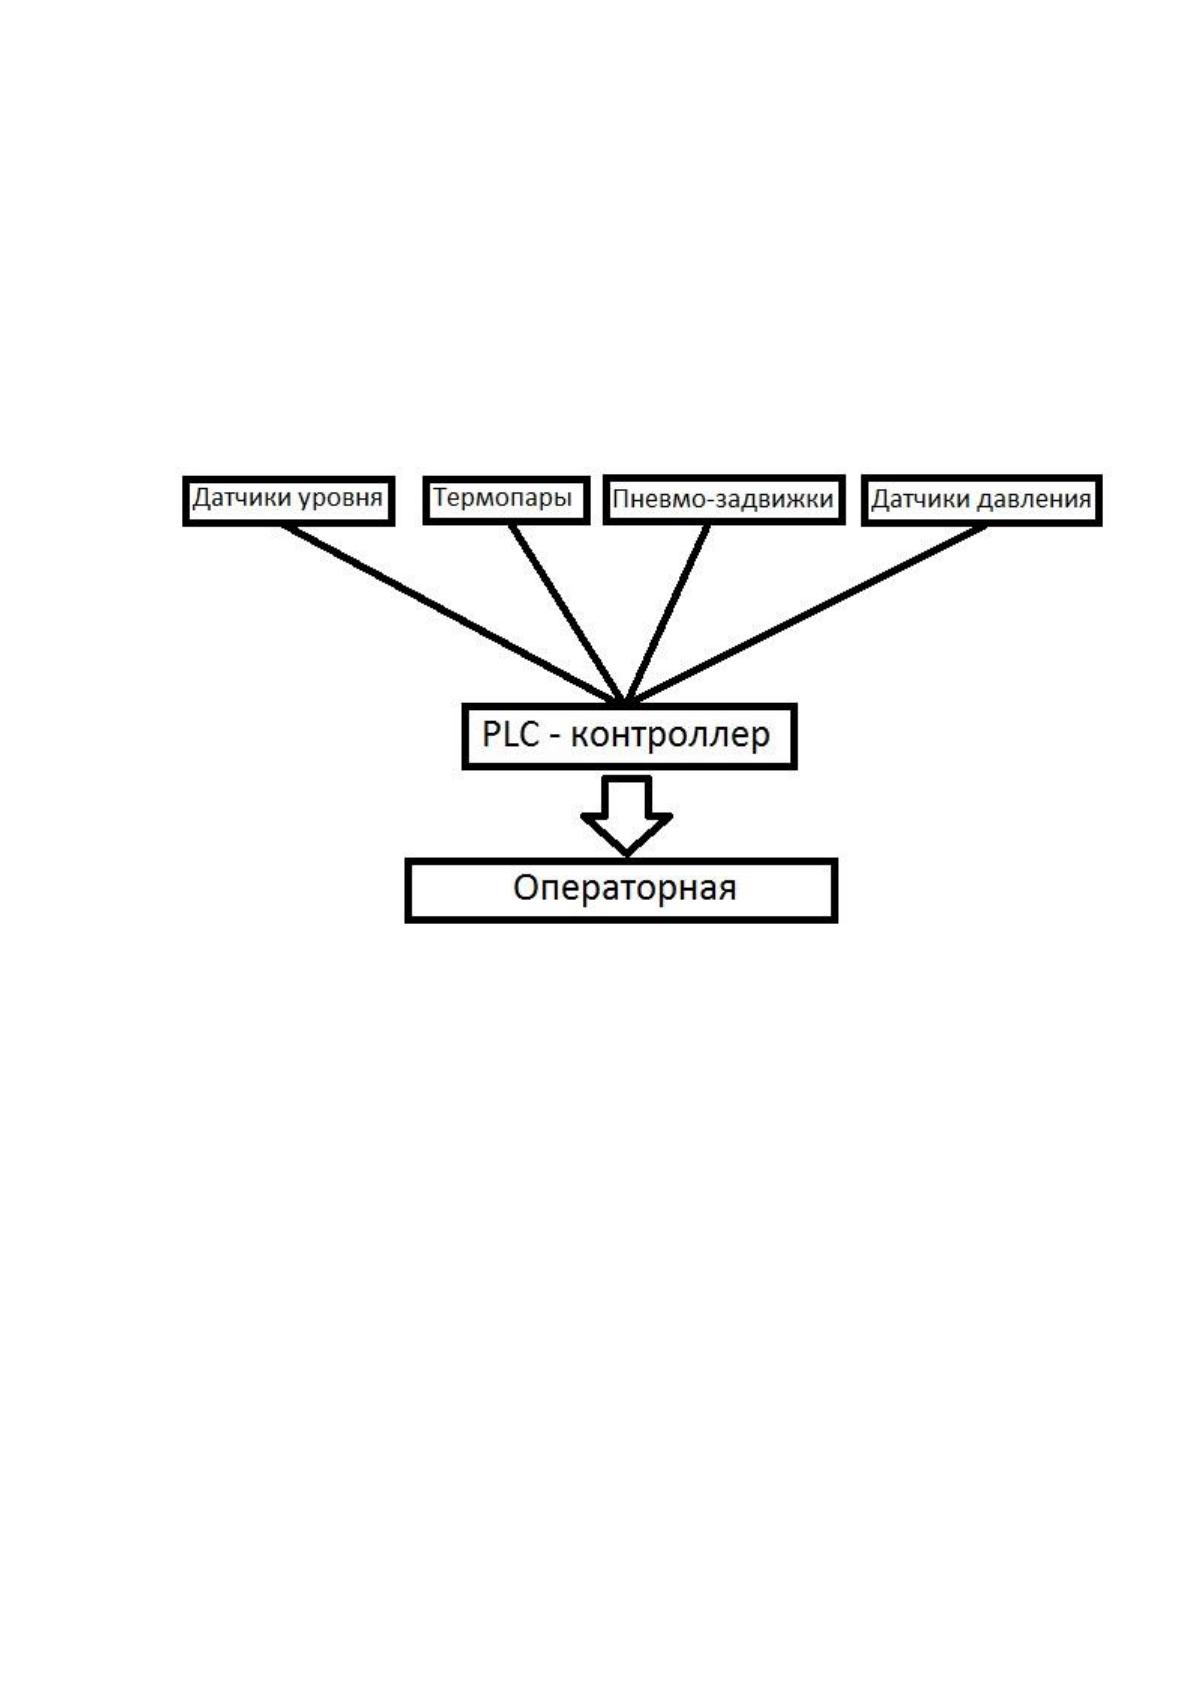
системе. Прежде всего нужно начать с разработки схемы уровней
автоматизации в цеху (рисунок 7)
Рисунок 7. Схема автоматизации ЦЭМ
Принимая во внимание отдаленность объекта автоматизации в
географическом плане, имеет смысл как можно раньше произвести оформление
сметы заказываемого технологического оборудования, чтобы уменьшить время
ожидания их доставки:
Пневматический запорный клапан серии «МИУФ»:
6 клапанов для регулирования подачи пара на каждую циркуляцию
индивидуально;
1 клапан для регулировки общей подачи пара в цех;
1 клапан для регулировки подачи кислоты;
2 резервных клапана для замены при неисправности и проведения
поверки.
Источник: https://baza.diplomsite.ru/previewfile/11377