Материал: Автоматизированный электропривод типовых производственных механизмов и технологических комплексов. курсовое проектирование. Крысанов В.Н., Киселёва О.А
Пример заключения курсовой работы
Заключение
В результате выполнения курсовой работыбыли решены следующие задачи:
- проанализирован технологический процесс;
- определены статические и динамические нагрузки, создаваемые электромеханической системой на двигатель;
- проанализирована работа электропривода, требующего модернизации;
- разработаны требования к модернизированному электроприводу;
- проведен расчет мощности двигателя и преобразователя;
- проведен обзор отечественных и зарубежных аналогов автоматизированных электроприводов, которые применяются в технологическом процессе;
- выбрана защита электропривода;
- рассмотрены вопросы параметрирования и наладки электропривода.
Дальнейшие исследования будут проведены в курсовом проекте по дисциплине «Системы управления электроприводами» и выпускной квалификационной работе (при условии если тема выпускной квалификационной работы соответствует теме курсовой работы).
Тема курсовой работы может быть выбрана на предприятии во время производственной практики. Это позволит сформировать у студентов инженерный подход к решению технических задач и откроет возможности на базе этого материала выполнить выпускную квалификационную работу, связанную с тематикой будущей работы по специальности.
Продолжением исследований, выполненных в курсовой работе по дисциплине АЭП ТПМ и ТК, является курсовой проект по дисциплине «Системы управления электроприводами» и выпускная квалификационная работа.
ВАРИАНТЫ КУРСОВОЙ РАБОТЫ
ВАРИАНТ 1
МОДЕРНИЗАЦИЯ ЭЛЕКТРОПРИВОДА ТАРЕЛЬЧАТОГО ПИТАТЕЛЯ ДЛЯ ПРОИЗВОДСТВА ЦЕМЕНТА
Описание технологического процесса
Процесс производства цемента состоит из следующих основных технологических операций:
- добычи сырьевых материалов;
- приготовления сырьевой смеси;
- обжига сырьевой смеси и получения цементного клинкера;
- помола клинкера в тонкий порошок с небольшим количеством некоторых добавок.
В зависимости от способа подготовки сырья к обжигу различают мокрый, сухой и комбинированный способы производств цементного клинкера.
При мокром способе производства измельчение сырьевых материалов, их перемешивание, усреднение и корректирование сырьевой смеси осуществляются в присутствии определенного количества воды, а при сухом способе все перечисленные операции выполняются с сухими материалами. Мокрый способ приготовления сырьевой смеси применяют, когда физические свойства сырьевых компонентов (пластичной глины, известняка, мела с высокой влажностью и так далее) не позволяют организовать экономичный технологический процесс производства сырьевой смеси по сухомуспособупроизводства. При комбинированном способе сырьевую смесь приготовляют по мокрому способу, затем ее максимально обезвоживают (фильтруют) на специальных установках и в виде полусухой массы обжигают в печи. Каждый из перечисленных способов имеет свои достоинства и недостатки.
Способ производства цемента выбирают в зависимости от технологических и технико-экономических факторов: свойств сырья, его однородности и влажности, наличия достаточной топливной базы и другие. Например, наСтарооскольском цементном заводе цемент производят по мокрому способу.Примокром способе производства сырьевые материалы измельчают и сырьевую смесь смешивают с водой. Получаемая сметанообразная масса (сырьевой шлак)содержит 32 - 45 % водыВ качестве сырьевых материалов для производства цементного клинкера используют мягкий глинистый и твердый известняковый компоненты.
Начальная технологическая операция получения клинкера −измельчение сырьевых материалов. Твёрдый известняк дробят в одну - две стадии в щёковых дробилках, а мел в болтушках или в мельнице самоизмельчения. Глиняный шлак, полученный в болтушках или других агрегатах, направляют в сырьевую мельницу, куда подается для измельчения и известняк. В мельницу известняк и глиняный шлак подают в определенном соотношении, соответствующем требуемому химическому составу клинкера. Для получения сырьевого шлака заданного химического состава, его корректируют в бассейнах или в потоке. Выходящий из мельниц сырьевой шлак в виде сметанообразной массы насосами подают в расходный бачок в печной цех на обжиг. Из бачка шлак равномерно сливается во вращающуюся печь. При мокром способе производства для обжига клинкера используют длинные вращающиеся печи со встроенными теплообменными устройствами.
Из печи клинкер поступает в холодильник, где охлаждается холодным воздухом. Охлажденный клинкер отправляют на склад или непосредственно на помол в цементные мельницы. Перед помолом клинкер дробят. Помол клинкера производится совместно с гипсом и другими добавками. Из мельниц цемент транспортируют на склад силосного типа. Питание мельниц - одна из наиболее ответственных технологических операций, от которой зависит не только устойчивая работа помольных аппаратов, но и качество сырьевой смеси.
Сырьевые материалы - известковый и глинистый компоненты, а также корректирующие и другие добавки - измельчаются в мельнице совместно. Сырьевая смесь - шлак или мука, должна иметь определенный химический состав для получения клинкера требуемого качества. Это достигается только в том случае, когда материалы поступают в мельницу в строго определенном соотношении. В этом случае питание мельниц должно сочетать равномерную подачу сырьевых материалов с точным дозированием компонентов.
По характеру дозирования различают дозаторы (питатели) объемные, весовые, комбинированные.
Объемные питатели, используемые в помольных установках для дозирования сырьевых материалов по объему, бывают тарельчатые, ленточные, ячейковые, ковшовые и другие.
Тарельчатый питатель дозирует сыпучие материалы, представлен на рис. 1.1.
Основная рабочая часть питателя - тарелка (диск) 7, расположенная под течкой 5 бункера с материалом. Через открытую течку материал ссыпается на тарелку питателя, вращающуюся с частотой 0,07 - 0,1 с‾ 1, и распределяется на ней в виде усеченного конуса с углом наклона, равным углу естественного откоса материала. Диаметр основного конуса материала на тарелке можно регулировать высотой установки конусной обоймы 4,подвешенной цепями 6 к течке 5 бункера, чем выше установлена обойма, тем больше высыпается материала на тарелку и тем больше окажется диаметр конуса.
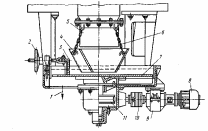
Рис.1.1. Общий вид тарельчатого питателя:
1 − выход материала в течку мельницы; 2 − штурвал; 3 − скребок (нож);4 – обойма; 5 – течка; 6 – цепи; 7 – тарелка; 8 – электродвигатель; 9 – редуктор; 10 – соединительная муфта; 11 – червячная передача
На тарелке горизонтально устанавливается скребок (нож) 3. При вращении тарелки скребок сбрасывает с нее строго определенную часть материала и таким образом осуществляется дозирование. Изменить величину дозировки тарельчатым питателем можно путем регулирования частоты вращения тарелки или положения скребка. Положение скребка меняют штурвалом 2, тарелка приводится во вращение от электродвигателя8 через редуктор 9, вал которого соединён между собой муфтой 10.
Тарельчатые питатели разделяются на опорные, устанавливаемые на фундаменте, и подвесные, прикрепляемые непосредственно к течке бункера фланцевыми соединениями.
Диаметр тарелки наиболее распространенных тарельчатых питателей 1300 - 2400 мм; их производительность 15 - 80 т/ч.
Тракт питания на участке помола обеспечивает подачу шлака, клинкера и гипса в мельницу в необходимыхпропорциях с заданной производительностью, представлен на рис. 1.2.
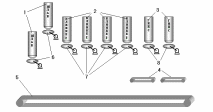
Рис. 1.2. Тракт питания:
1 – бункер шлака; 2 − бункер клинкера; 3 – бункер гипса;
4 – гипсовый транспортёр, 5 – главный транспортёр
Автоматизация управления тракта загрузки
Цех помола питается электроэнергией от двух трансформаторов (64/0,4 кВ) мощностью по 1000 кВ А, которые обеспечивают нормальную эксплуатацию двенадцати трактов питания, даже если один трансформатор выйдет из строя.
От распределительной подстанции 0,4кВ питаются электродвигатели (питателей – 13 кВт, главного транспортера – 15 кВт, гипсового транспортера – 3 кВт), трансформаторы мощностью 0,63 мB А для систем освещения.
Предусмотрены следующие уровни напряжения: среднее напряжение 10 кВ; низкое напряжение 380 и 220 В; напряжение в цепях управления; среднее распределительное напряжение постоянного и переменного тока 220 В; приводы переменного тока 220 В; приводы постоянного тока 60 В; напряжение в сигнальных цепях 24 В.
Механическое оборудование тракта питания (главный транспортер, гипсовые транспортеры, питатели) оснащено устройствами измерения и сигнализацией, обеспечивающих поддержание на заданном уровне необходимых параметров процесса.
Запуск тракта (управление приводами) осуществляется с пультов управления процессом, а вспомогательными агрегатами - с местных пультов. Последовательности операций включения и выключения, критерии защиты (блокировки) обусловлены особенностями процесса и машинного оборудования. Приборы управления осуществляют предупреждение о пуске и регистрируют частоту включений и выключений, а также сообщают о неполадках (отказах) приводов.
Применены также и другие местные электрические приборы в соответствии с особенностями функционирования: концевые выключатели, аварийный выключатель по сигналу от натяжения каната, реле контроля скорости главного транспортера, реле безопасности, кнопки аварийного выключения, гудки, датчики силоизмерительные тензорезисторные типа 1909 ДСТ, категория точности – 0,1.
Процесс автоматизации помола в трубных мельницах осуществляется за счет регулирования и обеспечения заданного соотношения исходных компонентов путем изменения их массы. Компоненты подаются на тарелку 7, где горизонтально устанавливается скребок 3 в соответствии с рис. 2.При вращении тарелки скребок сбрасывает с нее строго определенную часть материала и таким образом осуществляется дозирование. Изменение величины дозировки тарельчатым питателем происходит путем регулирования положения скребка. Положение скребка меняют за счет управления приводом исполнительного механизма с пульта местного управления.
Регулирование массы подаваемых в мельницу компонентов недостаточно точно из-за отсутствия связи исполнительного механизма с датчиками, от которых поступают сигналы о расходе компонентов.
Ведение качественного процесса помола требует постоянной перенастройки тракта загрузки, который производят вручную. При таком уровне автоматизации достаточно сложно вывести мельницу на номинальный режим работы, то есть получить максимальную производительность мельницы при соблюдении требуемой тонкости помола. Это возможно обеспечить, ведя постоянный контроль уровня загрузки мельницы. Поддержание же уровня загрузки мельницы сопровождается некоторыми трудностями:
-со стороны возмущающих факторов – непостоянством геометрических размеров фракций и твердости клинкера;
- со стороны управления производительностью тракта загрузки - возможностью быстрого реагирования на возмущающие факторы посредством отработки задания на исполнительном органе (тарельчатом питателе).
Тракт питания на участке помола обеспечивает подачу шлака, клинкера и гипса в мельницу в необходимых пропорциях с заданной производительностью.
Система предназначена для автоматического управления тракта загрузки шаровых мельниц участка помола и должна выполнять следующие функции:
- дистанционное управление и контроль;
- составление смеси согласно рецептам цементов;
- автоматический контроль и поддержание пропорции состава смеси;
- диагностика событий;
- формирование отчетов.
Целью модернизации системы является - оптимальное дозирование компонентов для повышения производительности цементной мельницы и качества выпускаемого цемента за счет улучшения статических и динамических характеристик электропривода тарельчатого питателя.
Вариант 2 модернизация электропривода дутьевого дымососа промышленной котельной
Современная производственная котельная установка является сложным сооружением, состоящим из большого количества различного оборудования и строительных конструкций, связанных в единое целое общей технологической схемой производства пара.
На промышленных предприятиях имеются котельные установки, дополняющие технологические агрегаты, в которых пар вырабатывается за счет теплоты отходящих газов или теплоты, передаваемой их охлаждаемым элементам, В последние годы нашли применение энерготехнологические установки, в которых котел является неотъемлемой частью технологического агрегата.
Оборудование котельной установки условно разделяют на основное (собственно котел) и вспомогательное. Для нормального функционирования котла необходимо обеспечить подготовку и подачу к нему топлива, подачу окислителя для горения, а также удаление образующихся продуктов сгорания. Вспомогательное оборудование котла − это дутьевые вентиляторы и дымососы для подачи воздуха в котел и удаления из него в атмосферу продуктов сгорания; бункера, питатели сырого топлива; оборудование для очистки дымовых газов от золовых частиц с целью охраны окружающей среды от загрязнения и для организованного отвода уловленной золы; устройства для профилактической очистки наружной поверхности труб котла от загрязнений; контрольно-измерительная аппаратура; водоподготовительные установки для обработки исходной (природной) воды до заданного качества.
Рассмотрим схему котельной установки (см. рис. 2.1)
по трактам соответствующего назначения: пароводяного, топливного, воздушного, газового и золошлакоудаляющего.
Котел − барабанный, высокого давления с естественной циркуляцией со сжиганием топлива в подогретом состоянии.Основными элементами котла являются поверхности нагрева − теплообменные поверхности, предназначенные для передачи теплоты от теплоносителя к рабочей среде (воде, пароводяной смеси, пару или воздуху). В зависимости от процессов преобразования рабочего тела различают нагревательные, испарительные и перегревательные поверхности нагрева.
Теплота от продуктов сгорания может передаваться излучением (радиацией) и конвекцией. В соответствии с этим различают поверхности нагрева радиационные, конвективные и радиационно-конвективные (полурадиационные).
Нагревательной поверхностью является экономайзер 18,предназначенный для подогрева или для подогрева и частичного испарения питательной воды, поступающей в котел. В соответствии с этим различают экономайзеры некипящего или кипящего типа. Экономайзер располагают в зоне относительно невысоких температур в конвективной опускной шахте, они являются конвективными поверхностями нагрева.
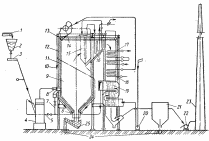
Рис.2.1.Схема котельной:
1 − конвейер; 2 – бункер; 3 – питатели; 4,9 – топка; 5,7 – короб; 6 − фестон; 8 – горелки; 10 – опускные трубы; 11 – экраны; 12 – обмуровка; 13 – несущая металлическая конструкция; 14 – барабан; 15 – ширмовые перегреватели; 16 – конвективные перегреватели; 17 − промежуточный перегреватель; 18 – экономайзер; 19 – воздухоподогреватель; 20 – дутьевой вентилятор; 21 – золоуловители; 22 – дымосос; 23 – дымовая труба; 24 – каналы; 25 – шлакоудаляющие устройства
Испарительные поверхности нагрева размещают в топке 9в области наиболее высоких температур или в газоходе, расположенном за топкой. Это, как правило, радиационные или радиационно-конвективные поверхности нагрева — экраны, фестоны, котельные пучки. Экраны 11−это поверхности нагрева котла, расположенные на стенах топки и газоходов и ограждающие их от воздействия высоких температур. Экраны могут быть установлены внутри топки − двусветные экраны. В этом случае они подвергаются двустороннему облучению.
Перегреватели (перегревательные поверхности нагрева) могут быть радиационными, ширмовыми и конвективными. Радиационные перегреватели располагают на стенах топки или на ее потолке и соответственно называют настенным радиационным или потолочным перегревателем.Ширмовые перегреватели 15− поверхности нагрева, в которых ширмы расположены с большим поперечным шагом (не менее пяти диаметров трубы), − получают теплоту газов излучением и конвекцией примерно в равных количествах.