Курсовая работа (т): Цех по производству газобетонных блоков производительностью 60 тыс м3/год
|
-марка по средней плотности |
D500 |
|
-класс прочности |
В2,5 |
|
-марка по прочности при осевом сжатии |
М3,5 |
|
-марка по морозостойкости |
F25 |
Цель работы: спроектировать технологическую линию по производству газобетонных блоков производительностью 60 тыс м3/год.
2. Технологическая схема
Принципиальная технологическая схема линии по производству газобетонных
блоков представлена на рисунке 1.
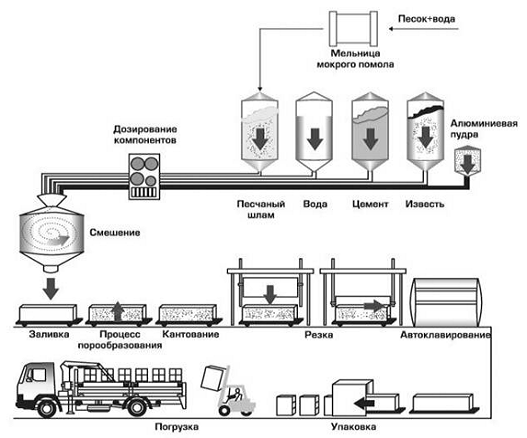
Рисунок 1 - Технологическая линия по производству газобетонных блоков
Последовательность технологических операций приведена на рисунке 2 и выглядит следующим образом:
цемент подается шнековым питателем из силоса цемента или иного склада в дозатор. При достижении в дозаторе предварительно настроенной массы цемента питатель автоматически отключается;
песок подается ленточным транспортером на вибросито, где происходит отделение от основной массы песка крупных включений. Просеянный песок ссыпается на ленточный транспортер, который подает его в дозатор песка. При достижении в дозаторе предварительно настроенной массы песка транспортер автоматически отключается;
нагретая до 40-50 єС вода подается в дозатор воды. Дозирование воды осуществляется электронным дозатором с точностью 0,1 литра;
газообразователь, в качестве которого выступает алюминиевая пудра, засыпают в смеситель для суспензии с небольшим количеством синтетического моющего средства (СМС) и воды. Во время перемешивания происходит смывание парафина с частицами пудры, тем самым получается алюминиевая суспензия, пригодная для производства газобетона.
в смеситель-активатор наливают предварительно набранный объём подогретой воды, засыпают добавки и включают для образования турбулентной воронки;
загружают цемент и отмечают время начала его перемешивания;
загружают наполнитель и смесь перемешивают до получения однородного рабочего раствора;
в конце перемешивания добавляют необходимое количество алюминиевой суспензии.
смесь сливается в предварительно подготовленнную форму;
в залитой форме происходит подъем смеси и предварительный набор прочности в течение 60-120 минут, во время подъема происходит заливка следующих форм;
перед резкой, специальной ручной пилой срезается та часть массива, которая поднялась выше верхнего края бортов (горбушку);
снимаем борта и устанавливаем шаблон для резки массива;
массив разрезается на отдельные блоки;
разрезанный массив устанавливается в автоклав, происходит тепловлажностная обработка изделий в проходных автоклавах (диаметр 2,8 м, длина 32 м) при рабочем давлении - 1,2 МПа. Контроль режимов работы автоклавов и затрат энергии осуществляется с помощью централизованной ЭВМ;
блоки перекладывают на транспортный поддон, упаковывают и отправляют на склад готовой продукции;
пустая форма подготавливается к следующей заливке - очищается,
устанавливаются борта, смазывается [4].
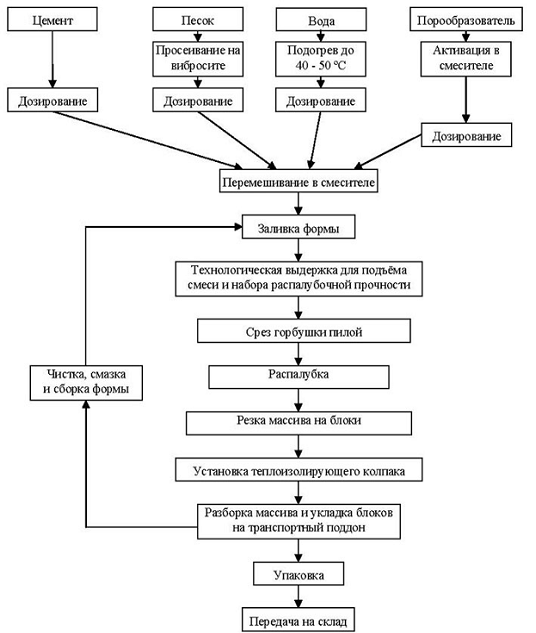
Рисунок 2 - Маршрутная карта производства газобетонных блок
. Характеристика сырья и выпускаемой продукции
Сырьевые материалы, применяемые для изготовления газобетона, принимают партиями и должны соответствовать требованиям стандартов или соответствующих технических условий.
При производстве монолитного газобетона в цеховых
условиях и возможности оценивать стабильность технологических процессов
результаты контроля качества материалов и некоторых производственных процессов
необходимо ежемесячно подвергать статистической обработке и сопоставлять их
соответствие с нормируемыми показателями таблице 5.
Таблица 5
Нормируемые показатели сырья и технологического процесса
|
№ п.п. |
Наименование материалов и технологических процессов |
Наименование контролируемых параметров и свойств материалов |
Максимальные значения коэффициента вариации, У, % |
Допустимые отклонения средних значений х от заданного, % |
|
1 |
Цемент |
Дисперсность (удельная поверхность) |
10 |
5 |
|
|
|
Активность по прочности |
5 |
10 |
|
2 |
Зола-унос кислая |
Дисперсность |
5 |
5 |
|
3 |
Зола-унос высокоосновная |
Содержание |
55 |
105 |
|
4 |
Приготовление газобетонной смеси |
Температура воды Расход материалов |
2 2 |
2 0 |
|
5 |
Формование изделий |
Температура газобетонной смеси при заливке в формы |
5 |
5 |
При изменении сырья и параметров производства лаборатория обязана вносить необходимые коррективы в технологию изготовления изделий.
В качестве сырьевых компонентов применяется вода, портландцемент, наполнители, ускоритель твердения, каустическая сода и газообразователь.
Вода является важнейшим компонентом в составе смеси. Поскольку технология автоклавного газобетона связана с гидравлическим вяжущим - портландцементом, то крайне важным является определение оптимального водотвердого В/Т значения газобетонной смеси, поскольку расчет водоцементного отношения на практике менее удобный.
Вода для приготовления газобетонной смеси должна отвечать требованиям ГОСТ 23732-79. По качеству пригодна любая питьевая вода. В случае технической воды, вода поверхностных источников несоленая, мягкая средняя по жесткости предпочтительней. Допускаются следы нефтепродуктов и другой органики.
Необходимое количество воды надо определить достаточно точно. Поскольку недостаток воды приводит к недоподъему теста, т.е. нерациональному использованию порообразователя. С другой стороны излишек воды, обусловленный неоправданным большим ее количеством, приводит как правило к снижению прочности газобетона и увеличению размера пор, а также значительно увеличивает риск трещинообразования и удлиняет время отвердения смеси. Поэтому, определение необходимого количества воды в составе газобетонной смеси очень важно.
В результате производства газобетона не избежать т.н. «горбушки» и некоторых других технологических «отходов», которые, будучи влажными и свежими в течение короткого времени (1…2 часа) можно практически без измельчения вернуть обратно в миксер. Таким образом, экономится до 5…20% всевозможных обрезов газобетонного теста, чем пренебрегать нельзя. Поскольку газ - водород обрат уже практически покинул, а воздух еще не пришел, то обрат находится под небольшим вакуумом. По этой причине эти обрезы теста легко набирают воду и называются «обратом», поскольку легко возвращаются обратно в процесс подготовки газобетонного раствора, еще не потеряв в целом вяжущие свойства. Более того, экспериментально и на практике установлено, что добавление свежего обрата до 20% существенно ускоряет процесс твердения раствора и таким образом благоприятно действует на процесс становления газобетона. Кроме того, это позволяет не создавать технологические отходы и экономически целесообразно. Влажность обрата в обязательном порядке учитывается в общем балансе воды и количественно определяется при необходимости по разнице веса образца до и после высушивания в сушильном шкафу в течение 3 часов при температуре 1050 С.Обрат необходимо измельчать. Для этого применяется дробилка-дезинтегратор. Применение дезинтегратора позволяет получать технологическую крошку газобетонного обрата удобную для возвращения в миксер. При этом в процессе измельчения обреза свободная вода из газобетонной крошки не отделяется (не отпрессовывается), содержание которой достигает 55% от сухой массы газобетона. Иначе - свободная вода не должна отжиматься, иначе получится «каша». Производительность дезинтегратора должна обеспечивать переработку всего обрата. Отходы газобетонного раствора даже измельченные, но пересушенные и в возрасте более суток должны в рецептуре учитываться как обычный активный наполнитель [6].
Практически все портландцементы России по ГОСТ 10178-85 марки М500ДО и М400ДО пригодны для производства автоклавного газобетона. Несмотря на то, что для каждого цемзавода существует своя безусловная специфика состава цемента, все равно возможен подбор рецептуры и режим изготовления автоклавного газобетона с применением конкретного цемента. Исключаются только высокосульфатные, гидрофобные, сульфатостойкие и пуццолановые цементы. Как правило, марка цемента М500 отличается от марки М400 лучшим, более продолжительным помолом, поскольку исходный материал портландцементов - клинкер по составу на отдельном цемзаводе одинаковый. Разница в цене у этих цементов, в основном, сравнительно невелика. Кроме того, цемент М500 чаще более дефицитный, особенно летом. Поэтому, возможно доизмельчать низкомарочный цемент самостоятельно, лучше с добавкой 2% суперпластификатора С-3. При этом более активный цемент М500…600 позволит получить более качественный газобетон при большем проценте добавляемых наполнителей. Таким образом, применять более качественный цемент марки М500 выгодно и технологически и экономически. Начало схватывания цементов должно быть не позднее 1 часа, а окончание - не позднее 3 часов [10].
В качестве наполнителя при производстве неавтоклавного газобетона применяется песок речной или карьерный.
Основные требования к песку:
чем мельче, тем лучше;
минимальное содержание крупных включений в виде камней, веток, крупного песка с размером частиц более 2 мм;
минимальное содержание илистых и глинистых веществ.
Также в качестве наполнителя может применяться доломитовая мука, зола уноса ТЭЦ и любые другие мелкодисперсные наполнители.
Современная химическая промышленность выпускает большое количество добавок для бетона, которые повышают эффективность реакции цемента, делают её более быстрой и позволяют набрать большую прочность за меньший промежуток времени.
В качестве газообразуюшей добавки выступает алюминиевая пудра, предназначенная для производства газобетона. Наиболее распространенные марки ПАП-1, ПАП-2.
В качестве смазок для форм могут использоваться:
различные эмульсолы, которые применяются для смазки форм в производстве железобетонных изделий;
отработка моторного масла. Предпочтительно применение смеси отработки моторного масла бензиновых двигателей и трансмиссионного масла из автоматических коробок передач. Нежелательно использовать отработку масла дизельных двигателей по причине большого содержания сажи;
различные растительные масла, либо отходы их
производств. Подсолнечное, рапсовое и другое подобное масло.
. Расчет производственной программы
Принимаем круглосуточную рабочую неделю при трехсменной работе. Число
рабочих дней в году - 300.
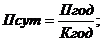 м3/сут
где Псут - производительность в сутки;
Пгод - годовая производительность;
Кгод - количество рабочих дней в году.
 м3/см
Псм - производительность в смену;
Ксм - количество смен в сутки;
 м3/ч
где Пч - часовая производительность:
Кч - количество часов в смену;
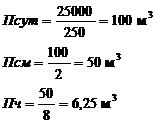
Пч = 66,67/8 = 8,33 м3
Псут = 60000/300 = 200 м3
Псм = 200/3 = 66,67 м3
Результаты расчета сведем в таблицу 6.
Таблица 6 - Производственная программа цеха
|
Наименование продукции |
Ед. измерения |
Программа выпуска в |
|||
|
|
|
год |
сутки |
смену |
час |
|
Блок газобетонный |
м3 |
60 000 |
200 |
66,67 |
8,33 |
Используя данные таблицы 3 рассчитаем необходимую
массу каждого компонента, входящего в бетонную смесь. Результаты расчета сырья
сведем в таблицу 7.
Таблица 7 - Потребность в сырье
|
Наименование материала |
Ед. измерения |
Расход в |
||||||||
|
|
|
год |
сутки |
смену |
час |
|||||
|
Песок кварцевый |
т |
19 200 |
64 |
21,33 |
2,67 |
|||||
|
Известь молотая |
т |
6 000 |
20 |
6,67 |
0,833 |
|||||
|
Цемент М500 |
т |
4800 |
16 |
5,33 |
0,67 |
|||||
|
Алюминиевая пудра |
кг |
31 800 |
106 |
35,34 |
4,41 |
кг |
1560 |
5,2 |
1,73 |
0,22 |
|
Технологическая вода |
м3 |
12 600 |
42 |
14,0 |
1,75 |
|||||
|
Мелющие тела |
кг |
72 000 |
240 |
80 |
10 |
|||||
5. Технологический расчет оборудования
Производительность линии лимитируется автоклавным отделением, в котором установлено 5 автоклавов диаметром 2,0 м, длиной 19 м.
Разовая загрузка одного автоклава - 173 блока объемом по 0,048 м3.
Суточная производительность 5 автоклавов - 200 м3.
Количество автоклавных тележек в 1 автоклаве при Lав=32м и Dав=3,6м: принимаем 5 автоклавных тележек.
Проектирование складов
Для хранения цемента применяют силосные склады.
Запас цемента на складе составляет:
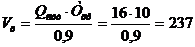 т
где: Qсут - среднесуточный расход цемента;
Тхр - количество расчётных суток запаса материала для цемента. Принимаем
10 дней. Принимаем 4 силоса: 2 по 100т и 2 по 50т.
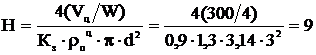 м
Высоту силоса принимаем 9м, диаметр - 3м.
Для хранения извести применяют силосные склады.
Запас извести на складе составляет:
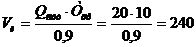 т
где: Qсут - среднесуточный расход цемента;
Тхр - количество расчётных суток запаса материала для извести. Принимаем 10 дней.
Принимаем 4 силоса: 2 по 100т и 2 по 50т.
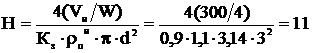 м
Высоту силоса принимаем 11м, диаметр - 3м.
Для хранения песка применяют открытые склады с навесом:
F=
L - длина склада, м;
h - высота складирования, м;
б - угол естественного откоса материалов в штабеле, 40…45 L = G - çàïàٌ
h - âûٌîٍà `L = F = ïًè = Q - çàïàٌ
q - q = h·ٌ,ٍ/
 ;
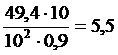
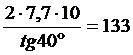
 ,