Курсовая работа (т): Дефекты металла
Дефекты металла
Введение
Металлургия - одна из ведущих отраслей промышленности, обеспечивающая технический прогресс во многих смежных отраслях. Погрому в условиях рыночной экономики повышение конкурентоспособности металлопродукции - актуальное направление в науке и практике. Конкурентоспособность в первую очередь определяется качеством производимого товара. В соответствии с международным стандартом ISO 9000:2000 под качеством понимают степень удовлетворения требований потребителя совокупностью собственных характеристик товара.
К важнейшим характеристикам металла, определяющим его качество, относятся состояние поверхности и структура металла, а также пороки, связанные с процессами производства стали, ее разливкой, кристаллизацией слитков и непрерывно литой заготовки (далее-НЛЗ), условиями их деформации и отделки на всех этапах получения изделий из металлов.
Дефекты, представляющие нарушения сплошности металла и отклонения от нормальной заданной макро и микроструктуры, существенно снижают технологическую пластичность металла в условиях его обработки и эксплуатационную стойкость. Наличие пороков (дефектов), их вид и количество определяются не только совершенством технологий производства, но и степенью их соблюдения на заводах-изготовителях. В связи с этим в задачи установления причин неудовлетворительного качества металлопродукции входит не только выявление дефектов, но и установление их природы и причин возникновения.
Решение этих задач дает возможность совершенствования технологии производства, повышения качества и эксплуатационной надежности изделий из металла. Это стало возможным благодаря работам, проведенным ВНИТИТЕСТ, ГТИ и Национальной Металлургической академией Украины на протяжении последних сорока лет на ряде металлургических и трубных заводов Украины, России, Грузии, Узбекистана. Анализ результатов этих работ, а также полутора тысяч экспертных исследований по установлению причин брака и разрушений металлопродукции с использованием и известных литературных данных дал возможность paзработать научно обоснованную классификацию дефектов по природным признакам. В данном издании приведена эта классификация с описанием установленных в работе морфологических и генетических признаков, присущих группам и каждому из дефектов в отдельности, которые сохраняются на всех последующих стадиях переработки металла от исходного состояния до конечного продукта.
Установлено, что независимо от вида литой продукции (слитков и НЛЗ), а также от вида проката, полученного при горячей деформации металла (прутка, листа, сортового проката, труб), основные морфологические и генетические признаки в структуре металла вокруг дефектов и их форма в сечении одинаковы. В зависимости от вида проката может в ряде случаев изменяться внешний вид каждого типа дефекта на поверхности. Исследования металлопродукции с мечеными дефектами показами, что в зависимости от формы металлоизделия, степени вытяжки металла, уширения его в процессе деформации изменяются внешний вид дефекта (конфигурация), его протяженность, ширина, глубина.
Однако для ряда дефектов слитков и НЛЗ их видоизменение при деформации осуществляется одинаково, независимо от вида продукции; ряд дефектов на разных видах проката (кроме труб) имеют одинаковый характер. Например, раскатанные газовые пузыри на поверхности всех видов горячедеформированного проката (кроме труб) представляют прямые продольные волосовидные трещины с плотно сжатыми краями, продольная горячая трещина - прямолинейная. Дефекты - риска, закат, подрез, отпечаток, трещина напряжения, пережог, расслоение имеют одинаковый вид, характерный для каждого из них, на всех типах сортового проката.
Из всех видов металлопродукции, получаемой способом горячей деформации, наиболее острые и трудно решаемые вопросы возникают при обсуждении причин неудовлетворительного качества труб. Поступательно-вращательное движение заготовки при изготовлении труб вскрывает и развивает малейшие несплошности металла с образованием дефектов на их наружной и внутренней поверхности в виде или плен, или расслоений в толще стенки. Этот процесс связан с возникновением значительно неравномерной деформации по периметру, что приводит к сложному напряженному состоянию металла.
Учитывая вышесказанное, одними из задач авторов явились изучение трансформации дефектов от слитка (НЛЗ) до получения труб и разработка их классификации по природным признакам. Представлены классификация и закономерности трансформации дефектов слитков и НЛЗ, блюмов, катаной круглой заготовки до готовых труб из углеродистых, низколегированных и легированных сталей ферритно-перлитного и мартенситного классов.
Анализ работ, проведенных авторами по изучению дефектов листа и рулонной полосы, предназначенных для изготовления электросварных труб, показал, что морфологические и генетические признаки в структуре металла них изделий для однотипных дефектов такие же, как в трубах, произведенных из слитка и непрерывно литой квадратной, прямоугольной, круглой заготовки.
Характерные признаки дефектов, описанные для приведенных видов продукции, присущи всем видам заготовки из углеродистых, легированных и низколегированных конструкционных сталей (спокойных, полуспокойных и кипящих) независимо от способа производства металла, метода разливки, массы слитков и НЛЗ.
Металлу разных способов производства и разливки, кроме общих, могут быть присущи особые дефекты. Например, сетчатые горячие трещины, ликвационные полоски и трещины в заготовках и продукции из непрерывно-литого металла, сотовые пузыри в слитках кипящей стали и т.д.
При установлении
причин появления пороков на конкретных видах металлопродукции следует учитывать
(кроме природных признаков): размеры дефектов и степень пораженности ими как
отдельного изделия, так и партии, прокатанной из одной плавки; периодичность их
повторения в пределах одного изделия, партии, плавки, а также частоту их
появления в продукции разных партий и разных плавок, изготовленной из одной или
разных марок стали, полученной от разных поставщиков металла; конкретные
условия производства и переработки металла (нагревов, деформации, отделки,
термообработки и т.д.) на данном предприятии.
1. Основные группы дефектов, их характерные признаки, расположение и закономерности трансформации
дефект трещина пористость
По расположению дефекты литого металла (слитков, непрерывно литых заготовок) и проката (блюмов, квадратной и круглой заготовки, листа, гильз, труб и т.д.) делят на две основные группы: дефекты наружной поверхности и дефекты центральной (осевой) зоны слитка (НЛЗ), сортового проката и внутренней поверхности гильз, труб. Основные группы делят по природным (генетическим и морфологическим) признакам на подгруппы: пороки наружной поверхности металлопродукции, металлургического (сталеплавильного, прокатного) и трубного переделов. К порокам трубного передела относятся дефекты трубопрокатного происхождения, формы, отделки, термообработки, дефекты труб с высаженными концами и приварными замками [1-5].
Пороки центральной (осевой) зоны слитков (НЛЗ) и заготовки, рассмотренные в этой книге, за редким исключением, имеют сталеплавильное происхождение; пороки внутренней поверхности труб могут быть сталеплавильного и трубопрокатного происхождения.
Дефекты сталеплавильного происхождения являются следствием нарушения или несовершенства технологии при производстве слитков (НЛЗ) при выплавке и прошивке, а также при их дальнейшей переработке в блюм, катаную заготовку, гильзу, трубу.
Дефекты прокатного происхождения являются следствием нарушения или несовершенства технологии прокатки, настройки станов нагрева металла перед прокаткой при производстве блюмов, катаной заготовки, а также при их дальнейшей переработке в трубы.
Дефекты трубного передела являются следствием нарушения или несовершенства технологии нагрева заготовки перед прокаткой в трубы и состояния инструмента, настройки станов, оборудования для отделки, термообработки.
Каждому дефекту присущ свой внешний вид и расположение на поверхности, а также во внутренних слоях металла изделия, своя форма полости и расположения структурных составляющих.
Каждая подгруппа дефектов имеет свои характерные морфологические и генетические признаки в микроструктуре, которые выявляют в процессе проведения металлографических исследований.
К характерным морфологическим признакам дефектов относятся: конфигурация на поверхности и в поперечном сечении, расположение и повторяемость по периметру и длине (высоте) металла изделия, размеры (длина, ширина, глубина), расположение структурных составляющих и неметаллических включении и сечении, т.е. их строение.
К характерным. генетическим признакам относятся: состав структурных составляющих металла вокруг дефекта; обезуглероживание; ликвация легкоплавких компонентов (Р, S, As, Мn и др.); определенные неметаллические включения в полости дефектов, на ее продолжении и вокруг нее; науглероживание т.е. то что появляется в литом металле и наследуется прокатом или появляется в нем и наследуется в результате дальнейшей деформации или других видов переработки и сохраняется в готовых изделиях.
Анализ трансформации дефектов по схеме «слиток (НЛЗ) - блюм - круглая катаная заготовка - гильза - труба» устанавливает следующие основные закономерности [4-13].
. Дефекты поверхности слитков и НЛЗ при деформации металла трансформируются в определенные дефекты поверхности трубной катаной заготовки (сортового проката, листа).
Дефектов, имеющих прерывистый характер в слитках (НЛЗ), их развитие в процессе деформации проходит и по промежуточным здоровым участкам металла.
3. Дефекты
поверхности и макроструктуры слитков (НЛЗ), литой и катаной
или кованой трубной заготовки трансформируются на поверхности труб только в
плены характерного вида и расположения для каждого типа порока.
4. Все плены металлургического (сталеплавильного и прокатного) происхождения на бесшовных трубах имеют продольную ориентацию и располагаются по винтовой линии с шагом, значительно превышающим величины подачи заготовки в валках прошивного стана за один ее оборот и равным величине подачи умноженной на коэффициент вытяжки металла при прокатке. Шаг винтовой линии по величине обычно более метра, и тем больше, чем меньше диаметр труб и толщина стенки, т.е. чем больше коэффициент вытяжки металла
5. Направление винтовой линии, по которой расположены плены наружной поверхности труб, развившиеся из дефектов литой и катаной (кованой) трубной заготовки, обратно направлению вращения валков прошивного стана и обратно направлению движения гильзы при прошивке.
6. Степень грубости плен на трубах (глубина, ширина, форма краев отслоении) зависит от степени грубости и вида исходных дефектов слитков (НЛЗ) и катаной заготовки.
7. Глубина дефектов сталеплавильного происхождения у всех видов проката и в трубах переменная по длине раската и колеблется в широком диапазоне - от десятых долей до нескольких миллиметров.
Дефекты поверхности трубной
заготовки при прокатке ее в трубы развиваются на ее поверхности в оба конца
практически одинаково. Поэтому очаги разрушения металла, как правило, расположены
в центральных участках по длине плен, имеющих характерные изменения в структуре
металла. На концах плен по длине решение металла затухает по здоровым участкам,
не имеющим характерных изменений в микроструктуре. На схеме и в табл. 1
приведена трансформация дефектов от слитков и заготовки до труб.
1.1 Дефекты поверхности
Продольная трещина
Внешний вид дефекта: Трещины на одной или нескольких гранях заготовки, полученной непрерывным литьем, расположены в продольном направлении.
Продольные трещины в основном проходят по середине широкой грани (на одной, чаще на двух, трех, четырех гранях) или углах. Как это видно на рисунке 1, трещины представляют собой узкие разрывы металла, слегка извилистые и прерывистые по длине, более широкие у поверхности суживающиеся вглубь. Кромки и стенки трещины зернистые, окисленные, покрытые окалиной. Ширина дефекта может достигать до 12 мм, длина нескольких метров.
Причины возникновения дефекта:
. Подготовка металла к разливке:
· высокое содержание вредных примесей (сера, фосфор, медь, сурьма);
· низкое соотношение Mn/S (менее 20);
· низкое остаточное содержание алюминия;
· перегрев металла.
·
2. Процесс разливки:
· смещение оси погружного стакана относительно оси кристаллизатора;
· некачественная шлакообразующая смесь (неравномерность гарнисажа);
· высокая скорость вытягивания (не соответствующая температуре металла);
· нарушение равномерности вторичного охлаждения, приводящее в одностороннему прижиму слитка в кристаллизаторе.
·
3. Работа оборудования:
· засорение каналов кристаллизатора;
· наличие грубых продольных борозд на верхней части рабочих стенок кристаллизатора;
· потеря заданной конусности кристаллизатора;
· перекосы в качании кристаллизатора;
несоосности (выше допустимых пределов) между кристаллизатором и опорными устройствами ЗВО.
Мероприятия по предотвращению дефекта:
. Подготовка металла к разливке в соответствии с инструкцией по выплавке и внепечной обработке со строгим соблюдением ограничений по содержанию вредных примесей, режимов раскисления и подачей металла на УНРС с заданной температурой в стальковше.
. Тщательный контроль положения стакана при установке промковша в рабочем положении, корректировка, при необходимости, во время разливки. Использование ШОС заданного состава для данной группы марок стали. Разливка с заданной скоростью, с учетом температуры металла. Правильная установка расходов воды в ЗВО и систематический контроль за работой орошающих устройств.
. Замена кристаллизатора при возникновении прямых, ориентированных в одном положении, продольных трещин. Контроль после серии плавок соосности кристаллизатора и 1-ой секции опорных устройств ЗВО. Проверка и устранение перекосов в качании кристаллизаторов.
Предупреждение: Соблюдение температуры и корости разливши (разливать не горячо и не быстро).
Соблюдение требований охлаждения, а также подогрев холодных изложниц.
Отбраковка дефектных изложниц, центральное заполнение изложниц.
Примечание. Продольные трещины наблюдаются особенно часто у среднеуглеродистых и низколегированных сталей. Часто обнаруживаются лишь после обдирки поверхности слитка.
В большинстве
случаев слитки с продольными трещинами идут в скрап. У кипящей стали продольные
трещины встречаются реже, так как благодаря кипению в изложнице создаются более
благоприятные термические условия (для затвердевания).
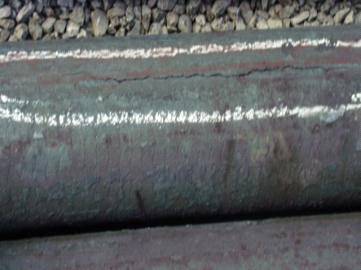
Рисунок 1 - Продольные трещины на гранях круга
.2 Поперечные трещины
Внешний вид дефекта:
На рисунке 2 изображена трещина, проходящая по боковой поверхности и (или) выходящая через ребро располагается поперек продольной оси заготовки. Поперечные трещины на гранях проходят по ужиминам, на ребрах по ослабленным местам, связанным с заворотом корки. Трещины бывают широко открытыми или тонкими в зависимости от величины деформации в поверхностном слое.