Курсовая работа (т): Дефекты металла
. Подготовка металла к разливке:
· высокое содержание вредных примесей (сера, фосфор, медь, сурьма);
· низкое соотношение Mn/S (менее 20);
· низкое остаточное содержание алюминия;
· перегрев металла;
· недораскисленный металла (повышенная адгезия).
2. Смещение струи металла к одной из стенок, резкое колебание уровня металла в кристаллизаторе, неравномерность вторичного охлаждения (односторонний прижим слитка к стенке кристаллизатора), разгиб переохлажденного слитка.
. Перекос в качании кристаллизатора, коробление стенок кристаллизатора («талия» в гильзовом кристаллизаторе), несоосность кристаллизатора и первой опорной секции ЗВО.
Мероприятия по предотвращению дефекта:
. Подготовка металла к разливке в соответствии с инструкцией по выплавке и внепечной обработке со строгим соблюдением ограничений по содержанию вредных примесей, отдача металла на УНРС с заданной температурой в стальковше. Строгое соблюдение положений инструкции по раскислению.
. Контроль и корректировка положения стакана по ходу разливки, тщательное соблюдение требований по поддержанию заданного уровня и пределов колебаний при ручном и автоматическом управлении расходом металла, уменьшение интенсивности охлаждения слитка в нижних секциях ЗВО, устранение перекосов в охлаждении слитка в ЗВО.
. Замена кристаллизатора, контроль и корректировка режимов качания и соосности кристаллизатора и 1-ой секции ЗВО.
Для устранения таких дефектов как поперечные трещины, ликвидируют торможения при свободной усадке металла, проводя своевременно ремонт или отбраковку изложниц и обеспечивая плотную хорошо отцентрированную установку прибыльной надставки на изложницу.
Применение исходной литой заготовки без поперечных трещин.
Регламентированный нагрев при прокатке, соответствующий данной марки стали и размерам полуфабрикатов.
Оптимальная степень обжатия за один проход и соответствующее оптимальное распределение частных обжатий по проходам. Так как трещины, как правило, распространяются глубоко внутрь металла, устранение их возможно лишь в редких случаях и в ограниченной степени.
Примечание. Краевые
трещины развиваются криволинейно.
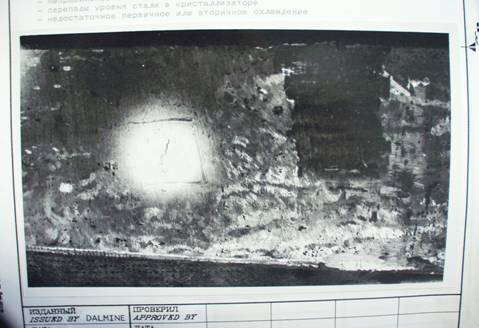
Рисунок 2 - Поперечные трещины на гранях
.3 Поперечные пережимы
Внешний вид дефекта:
На рисунке 3 видно, что
перпендикулярно к ребрам заготовки по всему ее периметру наблюдаются пережимы
поверхности. Различают широкие (поясное образование) и узкие пережимы (уступы
заливки). Дефект часто наблюдается вместе с локальным расположением шлака и
скоплениями пор.
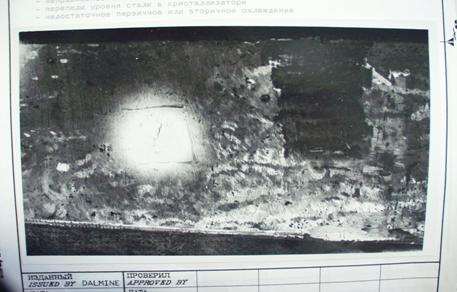
Рисунок 2 - Поперечные трещины на гранях
дефект трещина пористость
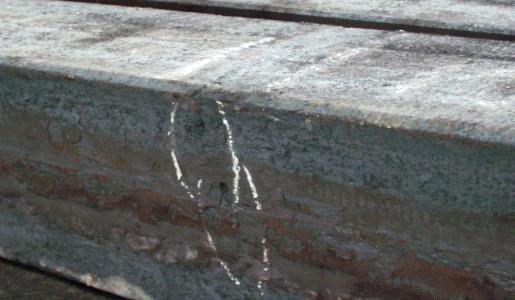
Рисунок 3 - Поперечные пережимы
(неслитина)
Причины возникновения дефекта:
Прерывание процесса разливки вследствие нарушения технологии и технических неполадок.
Мероприятия по предотвращению дефекта:
Тщательный уход за машиной
непрерывного литья заготовок для устранения причин, вызывающих нарушения
(прерывание) процесса разливки. Подогрев промежуточного устройства машины
непрерывного литья заготовок. Оптимальный выходной размер промежуточного устройства.
Текущий контроль формирования струи при разливке. Дефекты могут быть устранены
только при их малом развитии путем огневой зачистки.
2. Внутренние дефекты
.1 Центральная
пористость
Внешний вид дефекта:
Нарушение сплошности металла в осевой зоне непрерывнолитой заготовки, образующееся в зоне встречи фронтов кристаллизации. Может иметь форму единичной или прилегающих друг к другу нескольких полостей, разделенных прослойками металла, как это видно на рисунке 4. Диаметр дефекта может достигать 30 мм. Края полости неровные, часто в виде дендридных кристаллов, при доступе воздуха - окисленные. В продольном сечении центральная пористость может быть двух видов:
. V-образная, когда участок сосредоточенной пористости постепенно по длине заготовки переходит в пористость, рассредоточенную по осевой зоне, диаметр которой увеличивается по мере удаления от исходной поры и может достигать половины радиуса круглой или четверти стороны квадратной заготовки. По длине заготовки V-образная пористость может циклически повторяться с интервалом составляющим приблизительно 3 диаметра круглой или 3 стороны квадратной заготовки.
. Шнуровая, имеющая примерно одинаковый размер по длине заготовки.
Причина возникновения дефекта:
Не обеспечивается достаточное
поступление жидкого металла в объемы, где заканчивается затвердевание; этот
дефект особенно в большой степени проявляется с ростом скорости охлаждения и
при повышенной газонасыщенности стали.
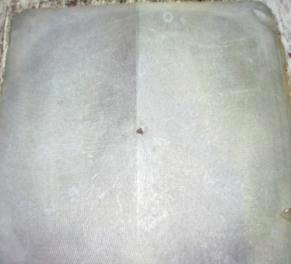
Рисунок 4 - Центральная пористость
Мероприятия по предотвращению дефекта:
Оптимальная температура литья и оптимальная скорость охлаждения. Устранить данный тип дефекта можно путем вырезки дефектной части в пределах, обеспечивающих последующую прокатку.
В большинстве случаев не имеет значения, если усадочные раковины не вскрыты (их поверхность не окислена), так как пустоты при горячей деформации соединяются (закрываются) и металл сваривается. Однако всегда следует стремиться к минимизации центральной усадочной пористости. Величина и форма пустот (раковин) зависит от размера заготовки, температуры разливки и скорости охлаждения. Высоколегированные стали более склонны к центральной пористости.
2.2 Осевая ликвация
Внешний вид дефекта:
Обогащение центральной зоны ликвирующими элементами.
Причина возникновения дефекта:
На рисунке 5 видно, что обогащенный примесями остаточный расплав вытесняется фронтом кристаллизации в середину.
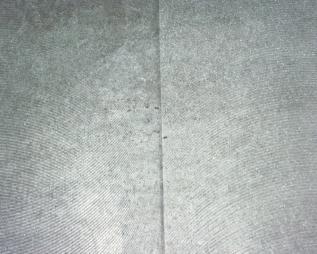
Рисунок 5 - Осевая ликвация
Мероприятия по предотвращению дефекта:
Полностью избежать ликвации невозможно. Она может быть снижена путем ограничения содержания ликвирующих элементов и соблюдения оптимальных условий литья. По сравнению со слитками в непрерывнолитых заготовках не наблюдается ликвации по длине.
2.3 Подкорковый пузырь
Внешний вид дефекта:
Подкорковые газовые пузыри на поверхности НЛЗ имеют вид пор. Они располагаются по широкой грани заготовки, чаще скоплениями, в том числе и в зоне складок по следам качания кристаллизатора, это видно на рисунке 6. Отдельные пузыри могут иметь или не иметь выхода на поверхность. Диаметр пузырей достигает 6 мм, глубина залегания 10 мм. Дно газовых пузырей, как правило, покрыто неметаллическими включениями. Полость пузырей, не сообщающаяся с поверхностью, не окислена, а прилегающая к ним зона металла не обезуглерожена.
Причина возникновения дефекта:
Газовые пузыри в корковой зоне образуются в результате газовыделения из шлаковой смеси в зазоре между кристаллизатором и мениском, пересыщения металла водородом, окисления нитридов титана в корочке, осаждением всплывающих пузырей на складках по следам качания кристаллизатора. Образованию пузырей способствует применение шлаковой смеси с высоким содержанием влаги, плохое усреднение состава шлаковой смеси при изготовлении, нарушение режима разливки, интенсивное вторичное окисление металла, применение при выплавке и внепечной обработке влажных материалов.
Мероприятия по предотвращению дефекта:
Факторы, обеспечивающие снижение
содержания газов в стали (раскисление, продувка газами в ковше, применение
хорошо просушенных разливочных устройств, просушенной ШОС). Стабильная скорость
разливки, точное поддержание уровня металла в кристаллизаторе в пределах ± 10 мм.
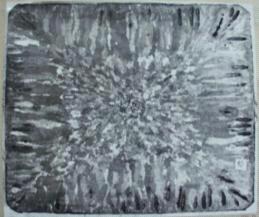
Рисунок 6 - Подкорковый пузырь
3. Дефекты формы
.1 Раздутие
Внешний вид дефекта:
Выпуклая форма поперечного сечения
заготовки в соответствии с рисунком 7.
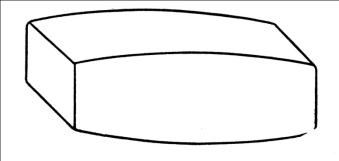
Рисунок 7 - Вздутие
Слишком тонкая корка заготовки, образовавшаяся на начальных этапах охлаждения, раздается ферростатическим давлением.
Мероприятия по предотвращению дефекта:
Интенсификация охлаждения в кристаллизаторе и вторичного охлаждения. Контроль механики и геометрии зоны вторичного охлаждения. Возможно устранение дефекта путем дальнейшего передела заготовки при прокатке.
.2 Ромбичность
Внешний вид дефекта:
Ромбическая форма сечения, изображенная на рисунке 8, квадратных и плоских заготовок, причем диагональное искажение может менять свое направление по их длине. Мерой диагонального искажения является разность двух диагоналей.
Причина возникновения дефекта:
Напряжения в корке заготовки из-за неравномерного теплоотвода в кристаллизаторе.
Несимметричное формирование фронта кристаллизации. Несовпадение оси струи при литье и направления вытяжки заготовки. Искривленный или слишком длинный кристаллизатор.
Мероприятия по предотвращению дефекта:
Оптимальное конструктивное решение всех узлов кристаллизатора, более равномерный теплоотвод. Центрирование струи при литье Контроль геометрии кристаллизатора. Применение укороченных кристаллизаторов. Устранение возможно в исключительных случаях путем огневой зачистки краев.
Этот дефект очень часто сопровождается сужениями по сечению или продольными трещинами.
Возможные нарушения в ходе последующей прокатки, вызванные диагональным искажением, могут не получить развития при выборе подходящей калибровки. Как следствие диагонального искажения. Кроме того, могут возникать закаты.
Вблизи углов из-за растягивающих
напряжений при горячей деформации могут появиться внутренние трещины в
транскристаллитной зоне.
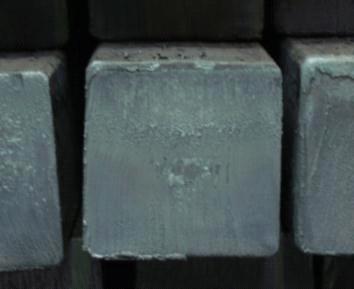
Рисунок 8 - Ромбичность
3.3 Вогнутость
Внешний вид дефекта:
Вогнутая форма сечения заготовки, изображенная на рисунке 9.
Причина возникновения дефекта:
Неравномерное вторичное охлаждение. Слишком высокое прижимное усилие тянущих валков.
Мероприятия по предотвращению дефекта:
Создание условий для равномерного охлаждения на участках вторичного охлаждения. Соответствующая настройка тянущих валков. Устранение обусловлено возможностями дальнейшей горячей обработки.
Возможно появление трещин,
встречающиеся совместно с вогнутостями, которые приводят к браку.
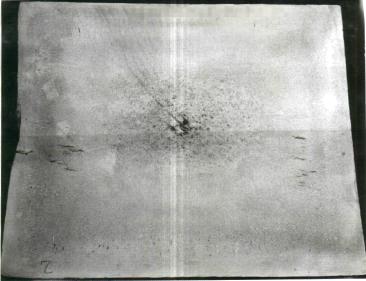
Рисунок 9 - Вогнутость
4
.Прочие дефекты
Кроме дефектов, связанных с нарушениями технологического процесса производства слитков, блюмов и трубной заготовки, на поверхности последних могут быть дефекты, образующиеся при отделке и транспортировке. К таким дефектам относятся: глубокие царапины; короткие неглубокие продольные закаты, образовавшиеся при раскатывании вмятин от керна захватывающего грузоподъемного устройства, транспортирующего слитки. Из этих дефектов при глубине их более 1 мм на поверхности труб образуются плены продольной ориентации, расположенные по винтовой линии с большим шагом. Края отслоений плен могут быть ровными или извилистыми, глубина и протяженность сравнительно невелики. Изменения в микроструктуре металла вокруг таких плен характерны для дефектов прокатного происхождения, образование которых связано с механическим повреждением металла, полное обезуглероживание с плавным переходом к нормальной структуре. Вокруг конца полости плены по раскатанному следу от керна захватов наблюдается небольшое количество мелких диффузионных глобулярных оксидов типа FeO и небольшие участки оторочки из перлитных зерен.
Плены по дефектам
прокатного происхождения, кроме плен по пережогу металла, можно отнести к
разряду ремонтируемых. На горячекатаных трубах они чаще всего имеют
глубину, примерно одинаковую по длине дефекта и не превышающую минимальный
допуск по толщине стенки. В структуре не происходит таких изменений, которые,
оставшись в металле после ремонта, могут стать концентраторами напряжений при
эксплуатации.
Заключение
В ходе производственной практики изучена структура ПФ ТОО «KSP Steel». Были изучены виды брака и дефекты продукции на участке, также способы их устранения и предотвращения брака.
Для единого и правильного понимания природы дефектов и причин их появления очень важно иметь единую унифицированную терминологию, которую рекомендуем использовать всем, кто проводит исследования по установлению природы пороков, причин брака на производстве и в аварийных ситуациях при эксплуатации металлопроката, труб и изделий из них.
Исходя из особенностей деформации металла при производстве горяче-деформированных труб, к качеству слитков и НЛЗ предъявляются повышенные требования по чистоте поверхности и состоянию макроструктуры (сплошности, однородности), по загрязненности неметаллическими включениями. На поверхности слитков и НЛЗ недопустимы: трещины, газовые пузыри; завороты корки; пояса; скопления инородных (экзогенных) неметаллических включений; сетка разгара; бугры; подтеки; раковины; плены; голенище; отпечатки от удерживающих роликов; ужимы; остатки литника; остатки сифонной проводки.
Высота усадочной раковины в слитке должна быть регламентирована для того, чтобы обеспечить ее удаление в технологическую обрезь. Не допускаются в макроструктуре: межкристаллитные трещины; инородные металлические и экзогенные неметаллические включения; усадочная рыхлость (литейная рыхлость); у тонувшая корка; мосты; усадка; смещение усадки; газовые раковины в центральной зоне; ликвационные полоски в НЛЗ. Технология производства должна обеспечить минимальную загрязненность металла неметаллическими включениями; газонасыщенность, металла водородом, азотом, кислородом должна быть регламентирована, что на сегодняшний день при массовом производстве выполняется только по азоту в непрерывнолитом металле.
Металл слитком и НЛЗ должен быть плотным и хорошо раскисленным. Слитки (НЛЗ) с дефектами поверхности необходимо ремонтировать методами огневой или абразивной зачистки. Допустимая глубина зачистки зависит от размером слитка (НЛЗ) и регламентируется внутри- и межзаводскими техническими условиями или технологическими инструкциями. В зависимости от вида дефекта, типа и назначения слитка глубина зачистки колеблется в широких пределах и на разных заводах может составлять от 25 до 60 мм. Для обеспечения бездефектности проката для отливок регламентируется разделка зачищенного места с соотношением глубины к ширине не менее 1:6, а на некоторых заводах не менее 1:10с плавным переходом от его дна к поверхности.