Дипломная (вкр): Друкована плата пристрою
max=d+∆d+0.1; (1.9)
де ∆d - допуск на отвірmax1=1+0, 1+0, 1=1, 2мм;max2=1.2+0, 1+0, 1=1.4мм;max3=1.3+0, 1+0, 1=1.5мм;max=Dmin+(0.02…0.06); (1.10)max1=1.042+0.04=1.046мм;max2=1.203+0.04=1.207мм;max3=1.273+0.04=1.277мм;
) Визначаю ширину провідників:
Мінімальна
min=b1min+1.5hФ; (1.11)
де b1min=0, 18мм - мінімальна ефективна ширина провідника.min=0, 18+1, 5∙0, 035=0, 23мм;
Максимальна
max=bmin+(0.02…0.06); (1.12)
max=0.23+0.04=0.27мм;
) Визначаю мінімальну відстань між елементами провідного малюнку.
Мінімальна відстань між провідником і контактною площадкою
1min=L0- ;
(1.13)
де L0 - відстань між центрами відповідних елементів
δl - допуск на розташування провідників1min1=2.5-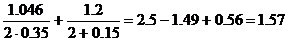 мм;1min2=2.5-
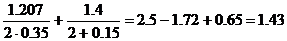 мм;1min3=2.5-
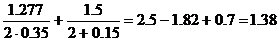 мм;
Мінімальна відстань між двома контактними площадками
2min=L0-(Dmax+2δp); (1.14)
2min1=2.5-(1.046+2 ∙0.35) =0.75мм;2min2=2.5-(1.207+2 ∙0.35) =0.59 мм;2min3=2.5-(1.277+2 ∙0.35) =0.52 мм;
Мінімальна відстань між двома провідниками
3min= L0-(Dmax+2δl); (1.15)
3min1=2.5-(1.046+2 ∙0.15) =1.15 мм;3min2=2.5-(1.207+2
∙0.15) =0.99 мм;3min3=2.5-(1.277+2 ∙0.15) =0.92 мм;
.6 Розрахунок надійності
Надійність приладу - це його здатність виконувати поставлені перед ним функції при заданих умовах експлуатації на протязі певного періоду часу. Основними характеристиками надійності є ймовірність безвідмовної роботи та інтенсивність відмов.
Ймовірність безвідмовної роботи - це ймовірність того що в заданих умовах експлуатації в межах заданого періоду ненаступить відмова.
Інтенсивність відмов - це відношення кількості систем (елементів) які відмовили напротязі заданого періоду t до добутку загальної кількості елементів на тривалість періоду часу t.
 ; (1.16)
де  - кількість систем які відмовили на протязі заданого
періоду часу t
 - загальна кількість елементів
Розрахунок надійності.
Усі елементи працюють в усереднених експлуатаційних режимах.
Розрахунок надійності проводимо за допомогою комп’ютерної програми яка використовує формулу (3.16).
Програма має такі можливості як велика база даних елементів;Створення нових елементів, в рахування коефіцієнтів впливе температури, вологості, механічних факторів, атмосферного тиску, виведення графіка залежності імовірності безвідмовної роботи за результатами розрахункув.
Коефіцієнти впливу:
Коефіцієнт механічних впливів - 1
Коефіцінт впливу вологості і температури - 1
Коефіцієнт атомосферних впливів - 1
Результати розрахунку:
Інтенсивність відмов: 7.9958e-005 1/год
Середня наробка до відмови: 12506.6 год
Розрахунок ймовірності безвідмовної роботи P(t):= 10 год. P(t) = 0.999201= 100 год. P(t) = 0.992036= 1000 год. P(t) = 0.923155= 10000 год. P(t) = 0.449518= 100000 год. P(t) = 0.000337
Графік залежності імовірності безвідмовної роботи зображений
на рис.1.14.
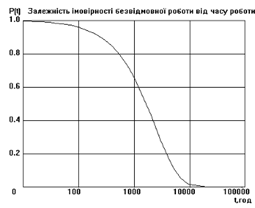
Рисунок 1.16 - Графік залежності P = f(t)
Таблиця 1.1 - Вхідні дані для розрахунку надійності
|
п/п |
Назва групи елементів |
К-сть шт. |
Кпопр |
Івідм*1e-06 1/год |
К-сть*Кнав *Івід*1e-06 |
|||
|
1 |
Мікросхема LM358AN |
1 |
1 |
0.1 |
0.1 |
|||
|
2 |
Мікросхема PIC16F690 |
1 |
1 |
0.1 |
0.1 |
|||
|
3 |
Мікросхема К176ИД3 |
1 |
1 |
0.1 |
0.1 |
|||
|
4 |
Мікросхема 74НС164 |
1 |
1 |
0.1 |
0.1 |
|||
|
5 |
Транзистори ВС337 |
4 |
0.35 |
4 |
5.6 |
|||
|
6 |
Транзистор IRFZ44N |
0.35 |
1.7 |
0.595 |
||||
|
7 |
Діодий міст GBU8A |
1 |
0.35 |
6 |
2.1 |
|||
|
8 |
Діоди випрямляючі |
2 |
0.35 |
0.7 |
0.49 |
|||
|
9 |
Оптрон AOD130A |
1 |
1 |
5 |
5 |
|||
|
10 |
Стабілітрон 0.5W 12V |
1 |
0.81 |
4.5 |
3.645 |
|||
|
11 |
Світлодіоди |
8 |
1 |
4 |
32 |
|||
|
12 |
Конденсатори електроліт. |
5 |
0.4 |
2.4 |
4.8 |
|||
|
13 |
Конденсатори керамічні |
3 |
0.1 |
1.4 |
0.42 |
|||
|
14 |
Резистори постійні |
30 |
0.42 |
0.8 |
10.08 |
|||
|
15 |
Резистори недротяні змінні |
2 |
0.42 |
5 |
4.2 |
|||
|
16 |
Резистор 10 Вт |
1 |
0.1 |
2 |
0.2 |
|||
|
17 |
Трансформатор живлення |
1 |
0.1 |
3 |
0.3 |
|||
|
18 |
Інндикатор семисегментний |
1 |
1 |
1.5 |
1.5 |
|||
|
19 |
Стабілізатори |
2 |
0.39 |
2.6 |
2.028 |
|||
|
20 |
Запобіжник |
1 |
1 |
0.5 |
0.5 |
|||
|
№ |
1 |
2 |
3 |
4 |
5 |
|||
|
21 |
Перемикач (на один контакт) |
1 |
1 |
0.5 |
0.5 |
|||
|
22 |
Провідники та пайки навісні |
48 |
1 |
0.02 |
0.96 |
|||
|
23 |
Гніздо (на один контакт) |
2 |
1 |
0.02 |
0.04 |
|||
|
24 |
Друкована плата |
1 |
1 |
0.1 |
0.1 |
|||
|
25 |
Пайки |
220 |
1 |
0.02 |
4.4 |
|||
1.7 Загальні відомості про монтаж і складання проектованого виробу
Після виготовлення друкованої плати проводиться складання друкованого вузла. Процес складання поділяється на такі основні операції:
· Комплектування
· Маркування
· Захист контактних площадок, які не підлягають автоматизованій пайці латексом
· Сушка плати в сушильних шафах.
· Формування виводів електрорадіоелементів
· Лудження радіоелементів припоєм ПОС 61
· Установка ЕРЕ, що будуть запаюватись автоматизовано.
· Автоматизована пайка ЕРЕ.
· Рихтування пайки. Рихтування здійснюють не більше 4% від усіх пайок.
· Регулювання і технічний контроль.
Складання виробу в цілому не потребує спеціального
обладнання, використовується пневмоверт і електропаяльник. При складанні
виконується складально-слюсарна і електромонтажна операції. Складання проходить
в такій послідовності: установка трансформатора, пайка перемичок від первинної
обмотки до кабеля живлення, пайка перемичок до вторинної обмотки, пайка
перемичок до світлодіодів, індикатора, кнопок, вимикача, пайка перемичок до
друкованого вузла, кріплення вимикача, світлодіодів, кнопок, індикатора до
верхньої кришки, кріплення вузла до нижньої кришки кришки (здійснюється за
допомогою болтів). Кріплення верхньої кришки до нижньої за допомогою 12
гвинтів.
1.8 Аналіз технологічності конструкції виробу
Для забезпечення ефективного опрацювання і аналізу конструкції на зниження затрат часу і засобів на її розробку, технологічну підготовку, виготовлення, експлуатацію і ремонт, проводиться кількісна та якісна оцінка технологічності виробу.
При кількісній оцінці технологічності розраховується комплексний показник технологічності К, який враховує усереднене значення часткових показників з урахуванням коефіцієнтів, які характеризують їх значимість при розрахунку.
Конструктивно-технологічний аналіз конструкції з точки зору пристосовуваності виробу до умов виробництва та затрат при виготовленні і експлуатації проводиться при якісній оцінці.
Якісна оцінка технологічності.
Основною складовою виробу є друкований вузол. Друкована плати для вузла виготовляється із склотекстоліту фольгованого Сф1-35-151 хімічним способом. Так як цей спосіб є найбільш простіший для односторонніх плат. Друковані плати маркуються 6-ти значним кодом для можливості відслідкування руху її по конвеєрі.
Захист контактних площадок латексом потрібний для того, щоб під час пайки хвилею припою не залило припоєм ті контактні площадки до яких пізніше щось буде підпаюватись вручну. Після нанесення латексу його висушують.
Фомування виводі ЕРЕ здійснюється автоматизовано за допомогою установок для формування.
Лудження виводів ЕРЕ здійснюється автоматизованим методом припоєм ПОС-61
Всі ЕРЕ встановлюються вручну, так як при великій кількості не однотипних елементів для серійного виробництва недоцільно використовувати автоматизований спосіб.
Автоматизована пайка здійснюється хвилею припою (ПОС-61), цей метод значно зменшує трудомісткість виготовлення вузла друкованого.
Рихтування проводиться вручну для виправлення дефектів автоматизованої пайки.
Оживлення та технічний контроль виробу проводяться на спеціальних стендах згідно інструкцій.
Кількісна оцінка технологічності друкованого вузла
При кількісній оцінці технологічності розраховується комплексний показник технологічності К, який враховує усереднене значення часткових показників з урахуванням коефіцієнтів, які характеризують їх значимість при розрахунку.
Коефіцієнт використання мікросхем і мікрозборок у вузлі:
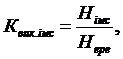 (1.17)
де: Німс - кількість мікросхем і мікрозборок у вузлі, Німс = 5;
Нере - загальна кількість електрорадіоелементів, Нере = 52.
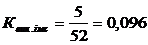 ;
Коефіцієнт автоматизації і механізації монтажу Ка.м.
визначається за формулою:
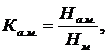 (1.18)
де: На.м. = 147 кількість монтажних з’єднань які здійснюються автоматизованим способом;
Нм - загальна кількість монтажних з’єднань, Нм = 171.
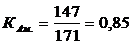 ;
Коефіцієнт механізації підготовки електрорадіоелементів Км.п.ере
визначається за формулою:
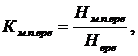 (1.19)
де Нм.п.ере - кількість електрорадіоелементів, підготовка яких до монтажу здійснюється механізованим або автоматизованим методом. До числа цих ЕРЕ включають ті, що не потребують підготовки до монтажу, Нм.п.ере = 48
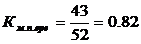 ;
Коефіцієнт повторюваності електрорадіоелементів Кповт.ере
визначається за формулою:
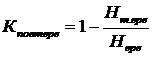 ;
(1.20)
де: Нт.ере - кількість типорозмірів електрорадіоелементів, Нт.ере = 27
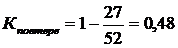 ;
Коефіцієнт застосовуваності електрорадіоелементів Кзаст.ере
визначається по формулі:
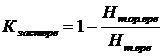 ;
(1.21)
де: Нт.ор.ере - кількість типорозмірів оригінальних елементів. Нт.ор.ере = 1.
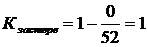 ;
Коефіцієнт установочних розмірів електрорадіоелементів Квст.р.
визначається за формулою:
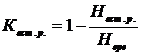 ;
(1.22)
де: Нвст.р. - кількість видів установочних розмірів електрорадіоелементів
Нвст.р = 86.
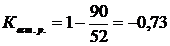 ;
Коефіцієнт прогресивності формоутворення деталей Кф
визначається за формулою:
 ;
(1.23)
де: Дпр - кількість механічних деталей, заготовки яких, або самі деталі отримані прогресивними методами формоутворення (штампування, пресування, лиття, пайка, зварка і т.д.), Дпр = 1
Д - загальна кількість деталей у виробі.
 ;
Визначаємо комплексний показник технологічності за формулою:
 ;
(1.24)
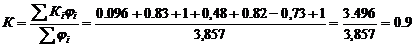 ;
Оцінка рівня технологічності виробу визначається з відношення
розрахованого комплексного показника К до комплексного нормативного показника Кн,
який відображає реальний існуючий рівень технологічності на підприємствах по
випуску РЕА. Для нашого виробу Кн = 0, 5. Відношення К/Кн
повинно задовольняти умову:
 ;
(1.24)
Перевіряємо умову: 
Дана умова виконується, отже конструкція вважається технологічною.
.9 Розробка і оформлення маршрутно - операційної технології складання і
монтажу виробу
Розробку і оформлення маршрутно-операційної технології складання виробу поділяється на такі етапи:
Комплектування. Проводиться комплектування вузлами, необхідними для складання приладу.
Нарізання перемичок. Нарізаємо перемички, які будуть використовуватися для з’єднання плати, регулюванні і живлення приладу. При цьому використовують гільйотинні ножиці.
Знаття ізоляції. При цій операції використовують електрообпалювачі. Ізоляцію знімають з 2-х сторін нарізаних провідників.
Лудження. Проводять залудження нарізаних провідників припоєм ПОС-61, флюс АТІ-120.
Слюсарно-складальна операція полягає в механічному кріпленні деталей, вузлів, блоків до несучих елементів конструкції.
Електромонтаж. Полягає у запайці перемичок і кабелю живлення.
Завершальна слюсарно-складальна операція полягає у механічному кріплені верхньої кришки і лицевої панелі.
Технологічне тренування.
Маршрутно-операційна технологія складання вузла друкованого подана
в додатках.
.10 Обґрунтування вибору конструкції. Опис конструкції
Конструкцію проектованого виробу забезпечує функціонально-вузловий метод компоновки з врахуванням вимог нормативних документів. Цей метод широко використовується при проектуванні приладів з великою кількістю малогабаритних елементів. Виріб складається з однієї конструктивно завершеної одиниці.
Використання цього методу компоновки дозволяє підвищити надійність апаратури, скоротити термін і вартість проектування, підготовки виробництва, а також собівартість.
Конструкція проектованого виробу складається з корпусу, трансформатора та друкованого вузла.
Корпус являється однією з важливих складових частин виробу. Він забезпечує механічний захист розміщених в ньому елементів при експлуатації випробу. Корпус проектованого виробу буде мати прямокутну форму (паралелограма). Завдяки щільному приляганню кришок одна до одної, корпус є захищений від вологи і пилюки.