Контрольная работа: Экспериментальные исследования изнашивания пар трения в загрязненной рабочей среде
Экспериментальные исследования изнашивания пар трения в загрязненной рабочей среде
Контрольная работа
ЭКСПЕРИМЕНТАЛЬНЫЕ
ИССЛЕДОВАНИЯ ИЗНАШИВАНИЯ ПАР ТРЕНИЯ В ЗАГРЯЗНЕННОЙ РАБОЧЕЙ СРЕДЕ
Содержание
1. Экспериментальные исследования по определению влияния механических примесей, содержащихся в масле, на износ качающего узла аксиально-поршневого насоса
. Стендовые испытания аксиально-поршневых насосов при загрязнении масла водой
Литература
1. Экспериментальные исследования по определению
влияния механических примесей, содержащихся в масле, на износ качающего узла
аксиально-поршневого насоса
Экспериментальные исследования по влиянию механических загрязнений на износ пары трения «поршень-втулка» аксиально-поршневых гидронасосов серии PVB производились на машине трения СМТ-1 и на стенде КИ-4815М.
На машине трения образцы подбирались таким образом, чтобы они максимально соответствовали указанным парам трения. Испытания проводились в режиме «диск-колодка» при радиальной нагрузке 500…900 Н, скорости скольжения 0,8…1,3 м/с.
Диски имели геометрические размеры 50 х 10 мм, шероховатость поверхностей трения Ra = 0, Химический состав материала дисков был следующий: С - 0,37%; Si - 0,30%; Mn - 0,83%; Cr - 0,90%, что соответствует стали 40Х по ГОСТ 4543-71.
Твердость поверхности трения составляла 43,5 - 44 НРС; микротвердость (измерения выполнены на приборе «Duriment») HV = 487…549; микроструктура поверхностного слоя - мартенсит отпуска.
Колодки получены из кольца
(внутренний диаметр - 50 мм, наружный диаметр - 70 мм), разрезанного на 8
равных частей. Химический состав колодок следующий: Sn - 5,75%; Zn - 3?7%; Pb  10%; Ni
 1%; Cu - все
остальное. Шероховатость поверхностей трения Ra = 0,8…0,9;
микротвердость образцов:
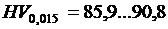 (светлая
фаза),
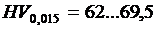 (темная
фаза); микроструктура образцов представляла собой
 твердый
раствор Sn в Cu и включения
Pb,
номинальная площадь контакта составляла 158,6 мм
 .
Сравнительные испытания проведены со
смазкой (окунанием) маслами ИГП-18 - чистым и отработанным маслом той же марки,
отобранным из гидросистемы автоматической линии Берарди - 375. Основные
показатели свежих и отработанных масел приведены в табл. 1.1.
Таблица 1.1 Показатели масла ИГП-18
|
Масло |
|
|
|
|
|
|
|
|
|
Свежее ИГП-18 |
17,65 |
Отс. |
0,02 |
1,0 |
872 |
0,24 |
0,0025 |
0,0006 |
|
Отраб. ИГП-18 |
18,53 |
Отс. |
0,03 |
0,9 |
875 |
0,17 |
0,0025 |
0,0011 |
 Св,%См,%К
 кг/м
|
Масло |
Ca |
Pb |
Al |
Cu |
Mn |
Si |
Cr |
|
Cвежее ИГП-18 |
0,003 |
Отс. |
0,0002 |
Отс. |
Отс. |
0,0035 |
Отс. |
|
Отраб. ИГП-18 |
0,015 |
0,0002 |
0,0002 |
0,0002 |
Отс. |
0,0027 |
0,0001 |
Испытания проведены на скорости 1,3 м/с. Номинальные давления в контакте составили 3,15; 4,4; 0,5; 5,6 МПа. При этом максимальные коэффициенты трения, измеренные на пути трения 1000 м, находились в пределах 0,024…0,022 как для чистого, так и отработанного масла. Отмечено, что при испытании на отработанном масле устойчивый режим трения достигается на пути трения на 10 - 15 % меньше, чем на свежем масле.
Таким образом, проведенные испытания не выявили ухудшения основных триботехнических характеристик при смазке образцов отработанным маслом.
Проведенные испытания позволили ограничить выбор причин, играющих определяющую роль в снижении смазочных свойств масел, и сделать вывод о том, что с целью восстановления последних из масел необходимо удалить легколетучие компоненты деструкции масел и механические примеси.
Как было указано выше, исследование влияния степени загрязненности масла на триботехнические характеристики образцовых пар трения проведены в режиме «диск-колодка». Материал и механические свойства диска и колодки подбирались так, чтобы они максимально соответствовали материалу и механическим свойствам поршня и втулки гидронасоса фирмы «Vickers». Химический состав материала поршня был следующим: C - 0,39 %; Si - 0,05 %; Mn - 0,78 %; Cr - 0,07 %; Ni - 0,07 %; Cu - 0,02 %, что по содержанию углерода аналогично стали 40Х.
Микротвердость поверхности поршня
находилась в пределах 584…701. Микроструктура поверхности - мартенсит
мелкоигольчатый. Шероховатость поверхности поршня (Ra) измерена
на приборе «Talisurf-4» и
находилась в пределах 0,035…0,075 мкм. С целью обеспечения максимальной степени
подобия образец «диск» был выполнен из стали 40Х, закален до твердости в
пределах  = 570…690,
исходная шероховатость поверхности Ra = 0,04…0,08
мкм. Образец «колодка» выполнен из бронзы, имеющей следующий химический состав
в % : Sn - 5,75; Zn - 3,7; Pb 10; Ni 0,1; Cu - все
остальное, что соответствует марке Бр.06 Ц603 по ГОСТ С13-79; микроструктура
представляет собой
 -твердый
раствор Sn в Cu (
 = 80…91) и
содержит включения свинца ( = 62…70). Корпус качающего узла
насоса выполнен из материала следующего состава в %: C - 0,82; Mn - 0,17; Cr - 0,06; Ni - 0,03; Cu - 3,0; Si - 0,02; Fe - все
остальное.
Корпус является, вероятно, продуктом
порошковой металлургии. Микротвердость мягкой фазы = 103…138.
Испытания проведены при скорости
скольжения  = 1 м/с.
Номинальное давление составило 3,92 МПа. Влияние примесей на износ оценивалось
на пути трения
 = 4000 м.
Потеря массы (
 )
определялась взвешиванием на весах ВЛТ-200 с точностью 0,00005 г и оценивалась
интегральной интенсивностью изнашивания:
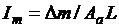 , (1.1)
где  потеря массы в г;
 номинальная
площадь контакта, см,
 путь
трения, см.
После каждого испытания образцы
притирались с пастой для получения исходной шероховатости поверхности,
промывались хлороформом, затем устанавливались для проведения очередного
испытания. Результаты испытаний представлены в таблице 1.2. Каждый результат
является средним по трем испытаниям.
Таблица 1.2 Результаты испытаний образцов «диск-колодка» при смазке маслом ИГП-18 с механическими примесями
|
№№ |
Количество неорганических примесей,% |
|
|
|
|
|
|
|
диска |
колодки |
|
|
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
0,39 |
903 |
4,14 |
0,063 |
68 |
|
2 |
0,20 |
456 |
1,72 |
0,06 |
68 |
|
3 |
0,08 |
240 |
1,14 |
0,058 |
68 |
|
4 |
0,04 |
7,18 |
0,49 |
0,027 |
52 |
|
5 |
0,02 |
5,88 |
0,13 |
0,0009 |
20 |
 Коэф.
тренияТемпература в зоне контакта,
Анализ результатов испытаний позволил сделать следующие выводы:
- интенсивность изнашивания стального образца значительно выше интенсивности изнашивания бронзового образца, т.е. в паре трения «поршень-втулка» следует ожидать в первую очередь износа поршня;
- при наличии в масле 0,04% неорганических примесей в три раза увеличивается коэффициент трения, вдвое возрастает температура в зоне контакта.
Так как пара трения гидронасоса
«поршень-втулка» работает в условиях возвратно-поступательного трения, машина
трения СМТ-1 не может обеспечить полное подобие условий трения образцов и
натурных деталей. С целью уточнения данных, полученных на машине трения СМТ-1,
были проведены стендовые испытания насосов  с искусственным загрязнением
рабочей жидкости вначале механическими неорганическими примесями, а затем
водой. Причиной выбора насосов послужило то обстоятельство, что
насосы этой серии обладают высокой надежностью и практически не имеют
конструкционных и технологических отказов.
Методика проведения испытаний
заключалась в следующем. В гидробак стенда КИ4815-М через фильтр заливалось
свежее масло ИГП-18. Температура масла по ходу испытаний насоса с помощью
теплообменника поддерживалась постоянной в пределах 30…32 . Нагрузка
на насос задавалась регулируемым дросселем и составляла 4 МПа, что
соответствует оптимальному режиму работы испытуемого насоса. Подача насоса в
начале испытаний составляла 0,417
 м
 /с при заданном давлении.
Загрязнение масла механическими примесями осуществлялось путем введения их в
гидробак стенда. После проведения очередного испытания насос вскрывался. С двух
контрольных поршней снимались профилограммы шероховатости и профиля линейной
части поршней с помощью профилографа-профилометра «
 ». Хотя
механические примеси добавлялись в масло в известном количестве, окончательно
их содержание определялось на основе анализа масла, взятого непосредственно из
корпуса насоса после вскрытия последнего. Химический анализ показал меньшее
содержание механических примесей по сравнению с их количеством, введенным в
масло, что объясняется выпадением в осадок наиболее крупных частиц размером
250х875 (металл) и 175х350, 250х625 мкм (кварц), а также составляющих максимальную
долю частиц металла и кварца размером 40 мкм (данные микроскопического
анализа пробы, взятой со дна гидробака). Содержание абразивных частиц в
искусственно добавляемых примесях по данным спектрального анализа было следующим:
Таблица 1.3 Результаты спектрального анализа абразивных частиц, %
|
Ba |
Fe |
Pb |
Si |
Ca |
Cu |
Al |
Cr |
|
0,0072 |
|
|
|
|
|
|
|
Результаты спектрального анализа отложений на дне гидробака после проведения испытаний приводятся в таблице 1.
насос поршневой загрязнение масло
Таблица 1.4 Результаты спектрального анализа отложений на дне гидробака
|
Ba |
Fe |
Pb |
Si |
Cu |
Al |
Ca |
Cr |
|
0,035 |
0,1550 |
0,0060 |
0,0400 |
0,007 |
0,018 |
0,7 |
Отс. |
Различие в спектральных анализах механических примесей объясняется тем, что основная доля частиц находилась во взвешенном состоянии и участвовала в абразивном изнашивании исследуемых пар трения.
Так как при испытаниях на машине трения было установлено, что интенсивность изнашивания диска (аналог поршня) на 1 - 2 порядка выше, чем интенсивность изнашивания колодки (аналог втулки), то можно считать, что величина износа пары трения «поршень-втулка» будет определяться в первую очередь износом поршня. Действительно, профилограммы втулок показали очень низкие значения шероховатости поверхности, порядка сотых долей микрометра, поэтому дальнейшее профилографирование втулок не выполнялось. Уменьшение интенсивности абразивного изнашивания деталей из более мягкого материала связано с тем, что абразивные частицы внедряются в поверхностный слой мягкого материала и таким образом могут быть приведены в пассивное состояние. На этот факт указывали И.В. Крагельский и др. в работе [3].
Величина изношенного слоя металла определялась путем совместного наложения профилограмм цилиндрической поверхности поршней по 6 контрольным сечениям.
Скорость изнашивания по слою определялась как
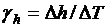 , (1.2)
где  величина изношенного слоя, мкм;
 продолжительность
испытаний, ч.
Интегральная интенсивность
изнашивания по слою определялась как
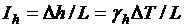 , (1.3)
где путь трения, определяемый как
 , (1.4)
где  - длина рабочей поверхности поршня;
 частота
вращения вала насоса.
На основании расчетных данных по
интенсивности изнашивания построен график ее зависимости от процентного
содержания (по массе) механических примесей (рис. 1).
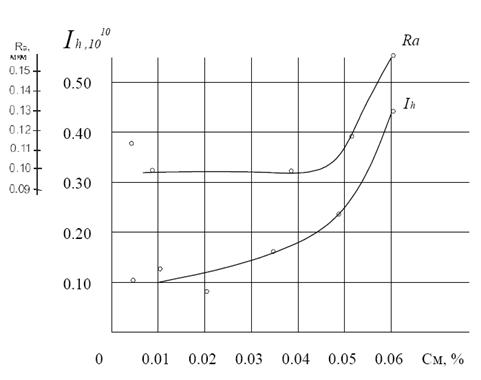
Рис. 1. Зависимость интегральной
интенсивности изнашивания ( ) и шероховатости (
 ) поршней от
содержания механических примесей (
 )