Контрольная работа: Экспериментальные исследования изнашивания пар трения в загрязненной рабочей среде
На рис. 1 показано также изменение  ,
осредненного по двум контрольным поршням, в зависимости от
 . Следует
отметить, что характер изменения шероховатости точно повторяет характер
изменения интенсивности изнашивания, что говорит о хорошем качестве
эксперимента. Согласно экспериментальным данным, существенное увеличение
изнашивания поршней начинается при содержании механических примесей, большем
чем 0,04%. При изменении от 0,04 до
0,05% интегральная интенсивность изнашивания возрастает почти в два раза. При
содержании механических примесей, большем чем 0,06%, следует ожидать
катастрофического износа. На рис. 1 заметно, что минимальное значение
изнашивания поршней наблюдалось при содержании загрязнений в количестве 0,02%,
т.е. произошло снижение изнашивания по сравнению с изнашиванием при меньших . Этот факт
позволяет предположить, что наличие механических примесей до известного предела
может сказываться на работе насоса положительно. Возможно, это связано с тем,
что механические частицы, попадающие в зазор, ведут себя подобно подшипникам и
таким образом улучшают условия работы пар трения.
Ниже приводятся результаты расчета
срока службы насоса в часах непрерывной работы по формуле (3.6.1) по средней
скорости изнашивания, т.е. с учетом уменьшения скорости изнашивания после
приработки. Вероятность безотказной работы принята равной 0,9 и 0,95.
Таблица 1.5 Расчетный срок службы
насоса 
|
Содержание
мех. примесей, |
|
|
|
|
Р(Т) = 0,9 |
Р(Т) = 0,95 |
|
0,005 |
22900 |
19600 |
|
0,010 |
21500 |
18700 |
|
0,039 |
18400 |
16300 |
|
0,060 |
8190 |
7340 |
|
0,022 |
26300 |
22200 |
|
0,050 |
10000 |
8790 |
На основании экспериментальных и расчетных
данных можно рекомендовать допускать содержание механических примесей в рабочих
жидкостях гидравлических систем в пределах 0,02…0,025% (по массе) при условии
установки фильтров с тонкостью очистки, меньшей, чем величина характерного
зазора.
. Стендовые испытания аксиально-поршневых
насосов при загрязнении масла водой
Для определения влияния воды,
содержащейся в масле, на изнашивание поршней аксиально-поршневых насосов были
проведены стендовые испытания, которые отличались от предыдущих тем, что в
гидробак стенда КИ-4815М доливалась дистиллированная вода в установленном
объеме. Для того, чтобы сравнить полученные данные с данными по изнашиванию
поршней при содержании абразивных частиц в масле, методика обработки была
аналогичной прежней, т.е. проводилось профилометрирование контрольных поршней
для определения параметра шероховатости , совместное наложение профилограмм
цилиндрической поверхности поршней для определения величины изношенного слоя, а
также обработка профилограмм шероховатости для получения опорных кривых
поверхностей поршней. Кроме того, контролировалась объемная подача насоса .
При рассмотрении изменения
интегральной интенсивности изнашивания поршней насоса  10 по слою
(рис.2) наблюдалось ее возрастание при увеличении процентного содержания воды в
масле, причем вид зависимости
 соответствует степенной
(показательной) функции типа
 , где показатель степени
 . Функция
продольной шероховатости, характеризующейся параметром , при
увеличении содержания воды в масле имеет такой же вид, что, по-видимому,
подтверждает достоверность экспериментальных данных. Наличие постоянной
тенденции к увеличению шероховатости с увеличением
 говорит о
катастрофическом изнашивании пар трения в данных условиях. Увеличение
интегральной интенсивности изнашивания в 2 раза происходит при содержании воды
 (по
объему).
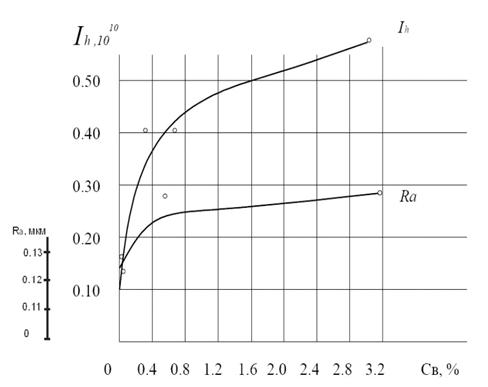
Рис.2. Зависимость интегральной
интенсивности изнашивания ( ) и шероховатости поверхности () поршней
насоса от
содержания воды в масле ()
Стендовые испытания насосов при загрязнении
масла механическими примесями показали, что существенное увеличение изнашивания
поршней (в 2 раза) начинается при содержании механических примесей = 0,04%.
Однако катастрофический износ с тенденцией к увеличению шероховатости
поверхности происходит при 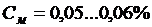 . Существующие методы очистки масел
гидросистем технологического оборудования в целом позволяют справиться с
проблемой загрязнения масел механическими примесями, а содержание их в
количестве, большем чем 0,05…0,06%, бывает сравнительно редким. Гораздо более
опасным для работы гидроприводов технологического оборудования является
попадание в гидробаки воды в любом количестве, хотя бы на уровне «следов» (
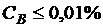 ),
поскольку, как показали стендовые испытания, при этом шероховатость поверхности
поршней имеет устойчивую тенденцию к увеличению, а износ возрастает по
показательному закону и имеет значения гораздо большие, чем при содержании
механических примесей (при увеличении от 0 до 0,5% скорость изнашивания
увеличивается в 30 раз).
Расчетный технический ресурс насоса при
содержании воды в масле в количестве 0,3…0,5% сокращается в 3 раза.
Недопустимым последствием работы насоса в обводненном масле является проявление
пластических деформаций, связанных, по-видимому, с локальным повышением
температуры в зонах трения. Наличие пластических деформаций указывает на
«катастрофический» характер изнашивания поршней.
Для получения более достоверных,
приближенным к реальным, интенсивностям изнашивания пар трения, уточнения
модели гидроэрозионного изнашивания и ее проверки продолжительность стендовых
испытаний была увеличена до 30…100 часов. Помимо насоса испытывались
еще три насоса той же серии -  . После каждого испытания производилось
взвешивание всех поршней на весах ВЛТ-200, а также 20-кратное измерение цилиндрической
поверхности каждого из 9 поршней с помощью профилометра «Калибр-206». Стендовые
испытания проводились при различном давлении на выходе испытуемого насоса.
Скорость изнашивания поршней (по массе) определялась по формуле:
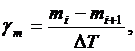 (2.1)
где  масса поршня после
 го
испытания, г;
 масса
поршня после (
 )-го
испытания, г;
 продолжительность
испытания, ч.
Интенсивность изнашивания по массе
определялась как
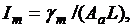 (2.2)
где  номинальная площадь контакта,
определенная как сумма площадей поверхности всех 9 поршней блока, м
 ;
 путь трения
за 1 час.
Интенсивность изнашивания по слою
определялась как
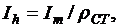 (2.3)
где  плотность стали, кг/м
 .
После каждого испытания определялась
кислотность масла в мг КОН на 1 мл масла по следующей методике. После
5-минутного кипячения с обратным холодильником 50 мл спирта и добавления
нескольких капель фенолфталеина производилось титрование спирта до появления
слабо-розовой его окраски. Затем в колбу со спиртом добавлялось 50 мл
исследуемого масла. После 5-минутного кипячения раствора производилось его
титрование в присутствии фенолфталеина 0,05% раствором едкого натра КОН до
появления слаборозовой окраски раствора. Кислотное число масла в мг КОН определялось
как
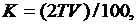 (2.4)
где  титр раствора КОН,
 объем
раствора КОН, затраченный на титрование.
В процессе испытаний насосов велись наблюдения за влажностью воздуха и его температурой.
Как указывалось выше, во второй
серии испытаний контрольными являлись все 9 поршней, входящих в качающий узел
каждого насоса. Испытывались 3 насоса  и один насос
 , причем
каждый насос испытывался при различном давлении в напорной линии и различном
содержании воды в гидросистеме стенда. Количество экспериментов для получения
средней скорости изнашивания поршней составляло от 3 до 10. Суммарная
продолжительность испытаний составила от 30 до 100 часов.
По данным опроса специалистов, обслуживающих гидросистемы технологического оборудования заводов «КамАЗ», попадание воды в гидросистемы ограничивается обычно 1… 3% (по объему), поэтому при проведении стендовых испытаний максимальное содержание воды составляло именно 3%.
В таблицах 2.1 - 2.5 представлены
экспериментальные данные по износу (по массе) поршней насосов при различном
содержании воды и заданном давлении на выходе насоса.
Таблица 2.1 Скорости изнашивания
блока поршней насоса PVB-15 при  МПа
|
|
|
|
|||||||||
|
|
10 |
20 |
30 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
|
|
0 |
2 |
2 |
1 |
0 |
0 |
|
|
|
|
|
1 |
|
0,01 |
2 |
10 |
15 |
15 |
23 |
|
|
|
|
|
13 |
|
0,05 |
15 |
18 |
9 |
48 |
15 |
|
|
|
|
|
21 |
|
0,2 |
23 |
15 |
7 |
40 |
1 |
120 |
18 |
15 |
19 |
0 |
26 |
|
0,3 |
47 |
29 |
25 |
24 |
8 |
|
|
|
|
|
27 |
|
0,5 |
19 |
34 |
38 |
|
|
|
|
|
|
|
30 |
|
3,0 |
42 |
60 |
25 |
|
|
|
|
|
|
|
42 |
 за время
 г/чСреднее
значение

Таблица 2.2 Скорости изнашивания
блока поршней насоса PVB-15 при  МПа
|
|
|
|
||
|
|
10 |
20 |
30 |
|
|
0 |
8 |
12 |
1 |
7 |
|
0,5 |
56 |
38 |
50 |
48 |
|
1,0 |
60 |
36 |
108 |
68 |
|
2,0 |
70 |
81 |
71 |
74 |
|
3,0 |
91 |
108 |
92 |
97 |

 ,
г/чСреднее значение
Таблица 2.3 Скорости изнашивания
блока поршней насоса PVB-15 при  МПа
|
|
|
|
||
|
|
10 |
20 |
30 |
|
|
0 |
4 |
8 |
0 |
4 |
|
0,5 |
74 |
7 |
30 |
37 |
|
1,0 |
40 |
28 |
46 |
38 |
|
2,0 |
60 |
37 |
71 |
56 |
|
3,0 |
54 |
62 |
76 |
64 |
Таблица 2.4 Скорости изнашивания
блока поршней насоса при  3 МПа
|
С |
|
|
||
|
|
10 |
20 |
30 |
|
|
0 |
4 |
4 |
1 |
3 |
|
0,5 |
36 |
92 |
40 |
50 |
|
1,0 |
32 |
79 |
72 |
61 |
|
2,0 |
66 |
91 |
69 |
|
|
3,0 |
64 |
86 |
60 |
70 |
 ,
%
 за время
 (ч),
 ,
г/чСреднее значение