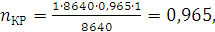Курсовая работа (т): Эксплуатация и ремонт картонирующей машины
Эксплуатация и ремонт картонирующей машины
Учреждение образования: «БЕЛОРУССКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНОЛОГИЧЕСКИЙ УНИВЕРСИТЕТ»
Факультет ХТиТ
Кафедра МИАХиСП
Специальность: МиАХПиПСМ
Специализация: МиАФП
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА КУРСОВОЙ РАБОТЫ
По дисциплине: «Эксплуатация, ремонт и монтаж машин и оборудования»
Тема: «Эксплуатация и ремонт
картонирующей машины»
Исполнитель
студент 5 курса группы 3б
Радюк А.В.
доцент, к.т.н.
Павлечко В. Н.
Руководитель
Павлечко В. Н.
Минск 2014
Реферат
Пояснительная записка 27 с., 5 рис., 5 табл., 6 источников.
ПОДШИПНИКОВЫЙ УЗЕЛ, ДЕТАЛЬ, УЗЕЛ, ВАЛ, ДЕМОНТАЖ, ДЕФЕКТ, ПОДШИПНИК, РЕМОНТ, СМАЗКА
В курсовой работе приведено назначение и принцип действия картонирующей машины, описана его конструкция по ремонтным узлам, так же приведен перечень работ выполняемых при текущем и капитальном ремонтах, описаны контрольно регулировочные работы, составлен график ППР. В работе разработана схема и карта смазки, а также указаны возможные неполадки в работе и возможные способы их устранения.
Графическая часть включает:
− карту демонтажа вала - 1 лист А1;
− технологическая карта на ремонт и восстановление вала - 1 лист
А1;
Содержание
Введение
. Назначение и принцип действия
. Описание конструкции машины по ремонтным узлам
. Перечень работ, выполняемых при техобслуживании, текущем и капитальном ремонтах
. Контрольно-регулировочные работы
.1 Регулировка зубчатых передач
.2 Регулировка подшипников качения
. Составление графика ППР
. Составление сетевого графика капитальных затрат
. Расчет параметров технологических операций восстановления деталей
. Разработка схемы и карты смазки
. Возможные неисправности в работе и методы их устранения
Заключение
Список использованных источников
Введение
В большинстве стран мира осуществляется техническое перевооружение, внедряются технологические установки большой единичной мощности, позволяющие существенно снизить удельные капиталовложения, эксплуатационные расходы и себестоимости труда. Одновременно резко возрастают требования к надежности оборудования. Большая и ответственная роль в повышении надежности оборудования отводится ремонтным службам. Увеличение объема ремонтных работ при одновременном улучшении качества технического обслуживания требует постоянного совершенствования технологии ремонта, повышения квалификации ремонтного персонала. Качество ремонтных работ во многом зависит от увеличения темпов механизации труда, централизации и специализации служб, совершенствования организации и планирования ремонтов. Эти же факторы определяют и улучшение технико-экономических показателей - снижение себестоимости продукции, повышение производительности труда.
Дальнейшее развитие и совершенствование технического обслуживания и ремонта оборудования требует не только улучшения технологии обслуживания и ремонта, но и повышения уровня организации и специализации ремонтного производства.
Для успешного решения поставленных задач инженеры-механики должны обладать разносторонними знаниями в области прогрессивных методов ремонта оборудования, способствующих повышению его надежности и обеспечивающих доведение ресурса отремонтированных машин до уровня, мало отличающегося от ресурса новых машин. Это обеспечивается ускоренным развитием новой отрасли знания - учения о воспроизводстве (ремонте) машин.
При проектировании оборудования приходится учитывать требования
эксплуатации (технического обслуживания) и монтажа оборудования.
Ремонтопригодность оборудования и метод монтажа закладываются при
проектировании оборудования. Таким образом, знание вопросов ремонта и монтажа
необходимы также и будущему проектировщику.
1. Назначение и принцип действия картонирующей машины
Объектом курсового проектирования является картонирующая машина IC150C производства фирмы IMA P.G.
Горизонтальная автоматическая картонирующая машина для предназначена упаковки в пачку лекарственных средств, с последущим ее закрытием. Благодаря компактной конструкции машины, для ее размещения не требуется большой площади.
Конвейер подачи блистеров перемещает блистеры в передающий узел. Передающий узел горизонтально направляет блистеры на вход узла подачи. Пневматический цилиндр перемещает блистеры в станцию транспортировки.
Станция транспортировки используется для перемещения блистеров в узел картонирования. Пневматический цилиндр заталкивает продукт в сформированную картонную пачку, предварительно проверив наличие нужного количества блистеров.
· Оператор закладывает сложенные картонные пачки в магазин. Картонная пачка подается вниз при помощи вакуума.
· Оператор размещает инструкции в магазин. Размер магазина регулируется в зависимости от размера инструкций. Инструкция слаживаеться автоматически и подается щипцами.
· Картонная пачка подается вниз при помощи вакуума и формируется механически.
· Продукт и сложенная инструкция подаются внутрь картона при помощи пневматического цилиндра. Машина по направляющим закрывает клапана картонной пачки и перемещает готовый продукт на выход предварительно проверив наличие нужного количество блистеров в пачке.
· Узел нанесения тиснения на картонную пачку располагается на противоположной стороне от оператора. Макс. тиснение - 3 линии по 12 символов (опция).
· Пройдя конечную проверку наличия продукции закрытая пачка подается на выход, в ином случае она отбрасывается.
Основные технические характеристики картонирующей
машины IC150C приведены в таблице 4.1
Таблица 4.1
|
Наименование Технической Характеристики |
Значение (величина) технической характеристики |
|
Объем производства |
До 120 коробок/мин. |
|
Размеры коробки |
Ширина: 28-85 мм Высота: 12-60 мм Длина: 55-190 мм |
|
Габариты станка |
Длина: 3010 мм; Ширина: 1300 мм; Высота: 1585 мм |
Общий вид данной установки представлен на рисунке 4.1.
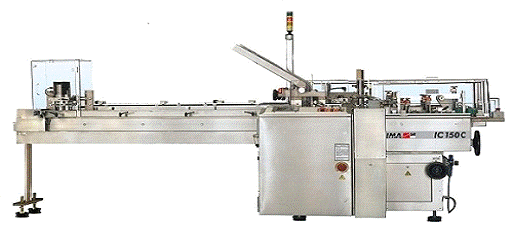
Рисунок 4.1 - Картонирующая машина «IC150C»
2. Описание конструкции машины по ремонтным узлам
Картонирующая машина состоит из следующих основных узлов:
) корпус;
) цепной конвейер;
) приводной вал;
) талкатель;
Корпус машины состоит из металлической рамы, внутри которой расположен электродвигатель который через зубчатую передачу подключен к приводному валу который обеспечивает синхронную работу машины, он в свою очередь при помощи цепных и ременных передач соединен с конвейерами подачи блистеров и подачи пачки. Толкатель, который перемещает блистеры и инструкцию в пачку, так же соединен с приводным валом.
Внутри подшипникового узла находятся два шариковых подшипника, которые
являются опорой для вала. Подшипники посажены на вал и внутрь корпуса с
натягом. В осевом направлении подшипникам не дают перемещаться проточки внутри
подшипникового корпуса и крышки подшипникового узла. В крышках имеются
уплотнения. Подшипниковый узел изготовлен из стали Ст3
3. Перечень работ, выполняемых при техобслуживании, текущем и капитальном ремонтах
Текущим ремонтом называется совокупность работ, при которых производится ревизия, ремонт и замена отдельных основных узлов и деталей картонирующей машины. Сюда же относятся работы, требующие восстановления деталей и узлов с частичной их заменой, а также ремонт. При техническом обслуживании сушилки выполняются следующие виды работ:
− осмотр и устранение мелких неисправностей;
− проверка уплотнительных соединений;
− проверка состояния доступных для осмотра болтовых, сварных и других соединений;
− проверка системы управления и контроля;
− проверка защитных ограждений.
При текущем ремонте проводятся следующие виды работ:
− проверку функционирования звуковой сигнализации;
− визуальную проверку степени износа сушильных барабанов, контролируя износ опорных полиуретановых колец, которые должны выступать за габариты торцевых дисков и быть надежно приклеенными к ним;
− проверку подтеков масла;
− чистку ленточного конвейера;
− смазку подшипников двигателей и приводных валов камеры сушки;
− замену гибких шлангов в случае выявления дефектов.
Капитальным ремонтом называется совокупность работ, при которых машине придается первоначальная производительность. При капитальном ремонте производится полная разборка машины, заменяются детали и узлы, проверяется состояние всех механизмов с последующей их сборкой.
В объем капитального ремонта входят следующие виды работ:
− операции, предусмотренные текущим ремонтом;
− полная разборка машины на узлы и узлов на детали, промывка, протирка и их дефектовка;
− ремонт или замена изношенных деталей (приводного вала, роликов);
− ремонт или замена (при необходимости) редуктора, устройства для приведения барабана в движение;
− замена подшипников;
− сборка машины, смазка трущихся поверхностей;
− регулирование и выверка координат машины;
− испытание и сдача отремонтированного машины по акту.
4. Контрольно-регулировочные работы
Необходимость проведения контрольно-регулировочных работ возникает из-за износа деталей машины приводящего к нарушению работоспособности машины. Контрольно-регулировочные работы проводятся для восстановления необходимого взаимодействия деталей без их восстановления или замены.
4.1 Регулировка зубчатых передач
Проверку состояния зубчатой передачи начинают с ее осмотра и прослушивания. Изменяющийся шум, пульсация и удары между зубьями свидетельствует о неисправности зубчатой передачи. Боковой зазор проверяют либо индикатором, либо пластинчатым щупом, либо свинцовой проволокой, зажимаемой между зубьями. Индикаторами проверяется осевое и радиальное биение. Правильное зацепление колес проверяется пробой на краску. Для этого несколько зубьев большого колеса выкрашивают тонким слоем краски, затем колеса проворачивают и на зубьях малого колеса отпечатки краски. По расположению отпечатков судят по характеру расположения зубьев. В зубчатых передачах регулируют зазор изменением числа подкладок под опорные поверхности подшипников.
4.2 Регулировка подшипников качения
Признаками нормальной работы подшипников качения являются: нормальная температура нагрева, работа без шумов и плавный (без заеданий) ход.
Радиально-упорные и упорные шарикоподшипники регулируемых типов монтируют в узлах с зазорами, обеспечивающими свободное вращение и не допускающие защемления тел качения вследствие теплового расширения вала. Осевые зазоры должны обеспечивать правильное положение тел качения относительно рабочих элементов колец подшипников и правильное распределение между ними внешней нагрузки, действующей на опору.
Осевой зазор (смещение) в подшипниках регулируемого типа достигается путем смещения одного кольца подшипника относительно другого.
Регулировка подшипников зависит от способа их установки и осуществляется:
а) при помощи торцевых крышек, прикрепляемых болтами к корпусу того или иного механизма и комплекта металлических регулировочных прокладок, либо регулировочными кольцами, устанавливаемыми между закладной крышкой и наружным кольцом подшипника;
б) при помощи прижимных крышек и винтовых упоров, расположенных центрально в закладных крышках;
в) смещением внутреннего кольца подшипника по валу при помощи регулировочной гайки.
При регулировке подшипников металлическими прокладками считается нормальным установка между корпусом и торцевой крышкой до пяти прокладок толщиной 0,1; 0,15; 0,3; 0,5 и 2 мм.
Проверку осевого смещения в подшипниках осуществляют:
а) индикатором, устанавливаемым в торец вала, с отжимом вала по оси в противоположном направлении; величина смещения определяется по отклонениям стрелки индикатора;
б) при помощи щупа с отжимом вала в противоположном направлении и вводом щупа между телами качения и дорожкой наружного кольца.
Подшипники качения монтируют с гарантированным
зазором, который обеспечивает свободное их вращение, а также отсутствие
защемления при тепловом расширении. Проверку осевого смещения выполняют
индикатором, установленным в торец вала; смещением вала вдоль оси в
противоположных направлениях; при помощи щупа, который вводится между телами
качения и дорожкой одного из кольца. При контрольных работах проверяется
наличие и количество смазочного материала. В случае необходимости производится
смазка подшипников.
5.
Составление графика ППР
Для составления графика ППР определяем количество ремонтов в году по
формуле:
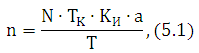
где  - количество единиц однотипных машин, N = 1;
 - календарное время работы машины, ч., Тк = 8640
ч.;
 - коэффициент использованиямашины;
 - продолжительность ремонтного цикла, ч;
 - количество капитальных, текущих ремонтов, технического
обслуживания в межремонтном цикле.
Коэффициент использования картонирующей машины определяем по формуле:
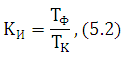
где Тф -
фактическое время работы картонирующей машины, ч., Тф = 8356 ч. Тк
- календарное время работы с учетом
непрерывной трехсменной работы в течении 360 дней, которое составляет 8640 ч. 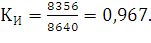
Количество ремонтов в межремонтном цикле:
а) капитальных ремонтов:
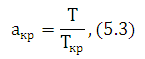
где Tкр - промежуток времени между
капитальными ремонтами ,ч. Tкр = 8640 ч.: 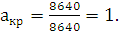
б) текущих ремонтов:
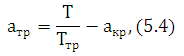
где  - промежуток времени между текущими ремонтами. TТP = 4320 ч.:
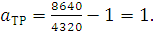
в) технических обслуживаний:
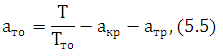
где  - длительность работы машины между техническим
обслуживанием, ч;
 ч.
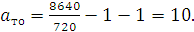
Количество ремонтов картонирующей машины в году определяем по формуле (5.1):
а) капитальных ремонтов: