Курсовая работа (т): Эксплуатация и ремонт картонирующей машины
принимаем  ;
б) текущих ремонтов: 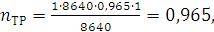
принимаем  ;
в) технических обслуживаний: 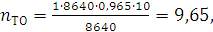
принимаем  .
Структура ремонтного цикла картонирующей машины приведена на рисунке 5.1.
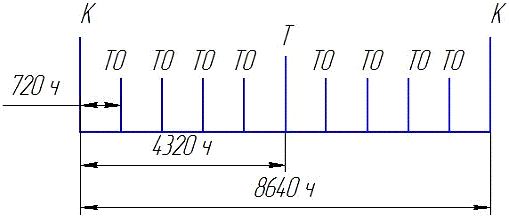
Рисунок 5.1 - Структура ремонтного цикла картонирующей машины
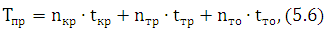
где  - соответственно, простой картонирующей машины в
капитальных, текущих ремонтах и технических обслуживаниях, ч
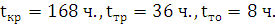
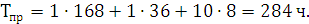
Годовой фонд рабочего времени определяем по формуле:
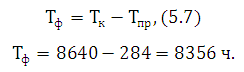
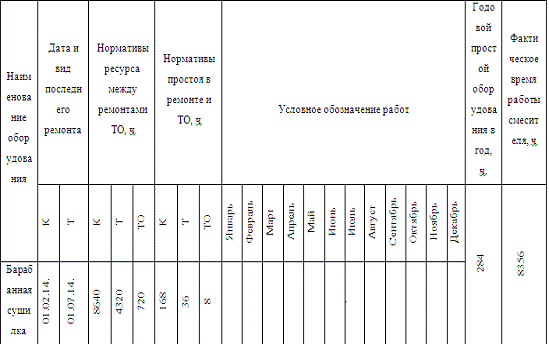
Принятое фактическое время работы картонирующей машины не отличается от
рассчитанного времени. В таблице 5.1 приведен годовой график ремонтов
картонирующей машины.
Таблица 5.1 - Годовой график ремонтов картонирующей машины
6. Составление сетевого графика капитальных затрат
На рисунке 6.1 изображен сетевой график капитального ремонта
картонирующей машины.
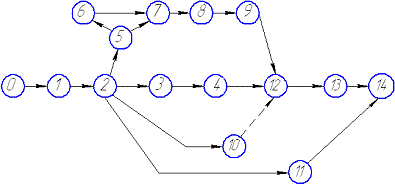
Рисунок 6.1 - Сетевой график капитального ремонта машины
Таблица 6.1
Шифр
Наименование работ
0-1
Остановка работы картонирующей машины
1-2
Снятие электродвигателя
2-3
Ремонт электродвигателя
3-4
Снятие колесо ручного привода
4-12
Снятие втулки колеса ручного привода
2-5
Демонтаж вала ручного привода
5-6
Ремонт вала ручного привода
6-7
Дефектовка вала ручного привода
5-6
Демонтаж редуктора
7-8
Дефектовка элементов редуктора
8-9
Чистка и ремонт (при необходимости) внутренних устройств
9-12
Ремонт корпуса машины
2-10
Сборка внутренних устройств
2-11
Установка редуктора
12-13
Установка вала, втулки и колеса ручного привода
13-14
Установка приводного электродвигателя
11-14
Запуск машины
Под технологией ремонта понимается технический способ выполнения ремонта
с определенной последовательностью выполнения операций. При этом можно выделить
способы восстановления, общие для всех деталей, и способы восстановления
типовых деталей и сборочных единиц. Восстановление деталей применяется при
отсутствии запасных деталей. Экономичность такого метода заключается в том, что
восстановление может обходиться дешевле, чем изготовление новой детали. Ремонту
подвергают трудоемкие в изготовлении детали, восстановление которых обходится
значительно дешевле вновь изготовляемых. Ремонтируемая деталь должна обладать
значительным запасом прочности, позволяющим восстанавливать или изменять
размеры сопрягаемых поверхностей (по системе ремонтных размеров), не снижая их
долговечности, сохраняя или улучшая эксплуатационные качества узла, агрегата.
Одной из наиболее часто повреждаемых деталей барабанной сушилки является ось
вращения барабана. Данная деталь может иметь дефекты:
- износ посадочной поверхности под подшипник;
изгиб;
износ шпоночного паза.
Для ликвидации указанных дефектов вала можно применять различные методы
восстановления. При выборе того или иного способа учитываются следующие
факторы: конструкция детали, характер нагрузки при работе и степень износа;
технические возможности станочного парка и ремонтной службы предприятия;
трудоемкость, стоимость и сроки исполнения.
Эти дефекты устраняем следующим образом:
износ посадочной поверхности под подшипник наплавкой металла на рабочую
поверхность с последующим черновым, чистовым точением и шлифованием;
изгиб вала правкой на призме при помощи пресса;
износ шпоночного паза наплавкой металла на рабочую поверхность с
последующим черновым, чистовым точением и фрезерованием.
При расчете норм времени и режима обработки деталей определяются
следующие нормы времени:
Рассчитаем нормы времени для всех операций по всем трем дефектам.
) Устранение износа посадочной поверхности под подшипник:
Наплавка металла на восстанавливаемую поверхность.
Основное время на наплавку металла определяем по формуле:
где L - длина
наплавки, мм; n -
частота вращения детали, об/мин; Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): Черновое точение наплавленной поверхности.
Основное время на черновое точение определяем по формуле:
где L - длина обрабатываемой ступени, мм;
n − частота
вращения вала, об/мин;
I -
число проходов;
S - подача, мм/об.
L =
110 мм; Принимаем Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): Чистовое точение.
Основное время на чистовое точение находим по формуле (7.4), при этом
принимая что: L = 110 мм, n = 400 об/мин, i =
1, S = 0,14 мм/об. Принимаем Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): Шлифование проточенной поверхности.
Основное время на шлифование находим по формуле:
где L - скорость шлифования, мм/мин;
k -
коэффициент точности;
n -
частота вращения детали, об/мин;
S -
подача, мм/об.
L =
110 мм; k = 1,2; n = 400 об/мин; S =
0,14 мм/об. Принимаем Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): ) Устранение изгиба вала.
Изгиб вала устраняем на призме станке при помощи пресса.
Основное время на правку вала принимаем Принимаем Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): где σ - напряжение, возникающее в валу при изгибе, Па;
Изгибающий момент определяется по формуле: где Момент сопротивления для вала круглого сплошного сечения:
где Из формулы (7.5) с учетом (7.6) и (7.7) получим выражение для определения
усилия:
Для расчета принимаем следующие значения параметров: [σ]
= 63·106 Па, ) Устранение износ шпоночного паза
Наплавка разбитого шпоночного паза
Время сварки определяем по формуле:
где Принимаем Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2) Черновое точение заваренного шпоночного паза
Время точения определяем по формуле (7.4): Принимаем Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): Чистовое точение.
Основное время на чистовое точение находим по формуле (7.4), принимая:
L =
31 мм, n = 400 об/мин, S = 0,14 мм/об. Принимаем Штучное время определяем по формуле (7.2): Фрезерование шпоночного паза
Зачистку сварного шва производим путем машинного фрезерования.
где L − длина шпоночного паза, мм;
δ - глубина шпоночного паза;
dф
- диаметр фрезы.
Вспомогательное время Прибавочное время определяем по формуле (7.1): Штучное время определяем по формуле (7.2): Последовательность операций, оборудование, приспособления, инструмент и
указаны в технологической карте на ремонт и восстановление деталей.
Надежность и продолжительность работы оборудования во многом зависит от
своевременной и правильной смазки его движущихся узлов и деталей. Правильная
смазка - это выбор смазочного материала и подача его в необходимом количестве
на трущиеся поверхности. При наличии смазки уменьшается трение и износ деталей,
снижается расход энергии на привод оборудования, обеспечивается отвод тепла и
продуктов износа от трущихся поверхностей.
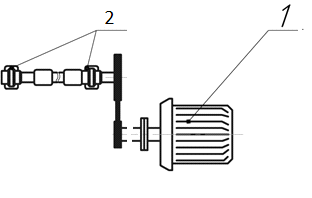
Схема смазки привода картонирующей машины представлена на рисунке 8.1,
карта смазки в таблице 8.1.
- двигатель; 2 - редуктор;
Рисунок 8.1 - Схема смазки привода машины
Таблица 8.1 - Карта смазки машины
Номер позиции на
схеме
Наименование смазываемого узла
Количество мест смазки
Система смазки
Количество смазки на полную набивку,кг
Применяемый смазочный материал
Периодичность добавления или смены смазочного материала
добавления, сут
смены, мес.
1
Электро- двигатель
2
Ручная набивка
0,1
Циатим-203 ГОСТ8773-73
120
24
2
Редуктор
1
Картер- ная набивка
0,2
Масло индустриальное - 20А ГОСТ20799-88
240
12
3
Вал
2
Ручная набивка
0,12
Солидол С ГОСТ 4336-76
180
12
Возможные неисправности в работе барабанной сушилки и методы их
устранения указаны в таблице 9.1.
Таблица 9.1 - Возможные неисправности и методы их устранения
Возможные неполадки
Причины возникновения неполадок
Способы устранения
1
2
3
Громкие шумы в подшипниковых опорах.
Срок службы подшипников окончен.
Заменить подшипники
Установочный зазор в подшипниках слишком велик.
Установить компенсационную втулку.
Подшипники сидят неплотно.
Установить компенсационную втулку.
Разбиты подшипники.
Заменить подшипники. Неисправен патрубок подачи воздуха.
Заменить патрубок.
Повышение вибрации редуктора
Несоосность валов редуктора и рабочей машины или
электродвигателя.
Устранить несоосность валов.
Недостаточная жесткость фундамента.
Укрепить фундамент.
Течь масла по разъему корпуса и крышки редукторов.
Не затянуты болты.
Затянуть болты.
Перегрев редуктора
Нарушение регулировки вследствие износа подшипников.
Заменить подшипники.
Недостаток масла
Долить масло.
В курсовой работе составлен график ППР, сетевой график капитального
ремонта, а также представлена схема и карта смазки картонирующей машины.
Произведен расчет параметров технологических операций восстановления
деталей.
Приведена карта монтажа и технологическая карта на ремонт, и
восстановление приводного вала барабана.
ремонт смазка узел картонирующая машина
1.Дроздов, Н.Е. Эксплуатация, ремонт и испытание оборудования
предприятий строительных материалов, изделий и конструкций / Н.Е. Дроздов. -
М:, 1979. -370
2.Прудников, Ф.В.
Методические указания к курсовой работе по дисциплинам "Эксплуатация и
ремонт механического оборудования" и "Монтаж и ремонт химического
оборудования" / Ф.В. Прудников, А.Н. Ковалев, П.Е. Вайтехович. -- Минск,
1988. - 44 с.
.Материалы
конструкторско-технологической практики ОАО СКБЗ “Альбертин”
4.Справочник конструктора-инструментальщика. / В.И.
Баранчиков; под общ. ред. В.И. Баранчикова.-М.: Машиностроение,1994. - 560 с.
5.Долматовский, Г.А. Справочник технолога по обработке
металлов резанием / Г.А. Долматовский. - М.: Машгиз, 1962. - 436 с.
.Справочник технолога-машиностроителя в 2-х т. / под ред.
А.Г. Косиловой и Р.К. Мещерякова. - М.: Машиностроение 1972. - 496 с.
7. Расчет параметров
технологических операций восстановления деталей
 - основное технологическое время на обработку, мин.;
 - время, связанное с установкой или снятием детали, пуском и
остановкой станка, подводом и отводом инструмента, мин.;
 - прибавочное время, затрачиваемое на обслуживание станка и
на естественные надобности рабочего, мин.;
 - штучное время, мин..
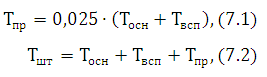
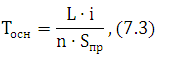
 - число проходов наплавки;
 ;
 ;
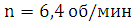 ;
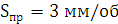 .
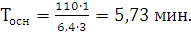 Принимаем = 2,5 мин.
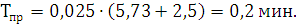
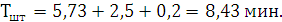
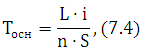
 = 400 об/мин; = 1; S =
0,25 мм/об.
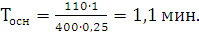 = 2,5 мин.
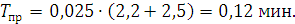
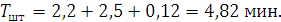
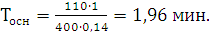
 = 2,5 мин.
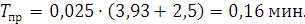
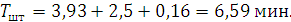
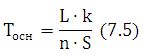
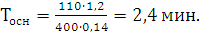 = 2,5 мин.
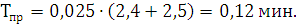
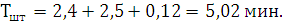 = 3 мин.
= 2,5 мин.
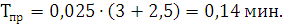
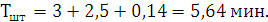 Усилие, необходимое для правки вала,
определяем из условия прочности вала при изгибе
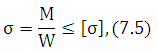
 - изгибающий момент, Н;
 - допускаемые напряжения при изгибе, Па;
 - момент сопротивления в опасном сечении, м3.
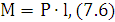
 - изгибающее усилие, Н;
 - расстояние от сечения приложения изгибающего усилия до
опоры, м.
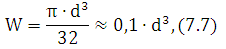
 - диаметр вала, м.
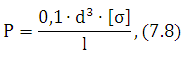
 = 0,52 м, d = 0,05 м.
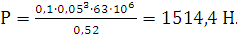
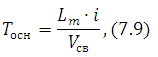
 − длина шпоночного паза, мм;
− число проходов;
 − скорость сварки.
 = 31 мм;
 =
4 ; = 40 мм/мин.
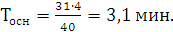 = 2,5 мин.
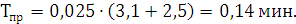
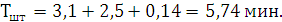 = 2,5 мин.
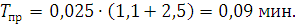
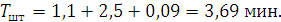
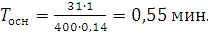 = 2,5 мин.
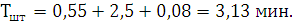
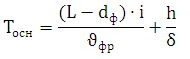
− число проходов  ;
 − скорость фрезерования;
= 31 мм; I = 4
; = 50 мм/мин; dфр = 12 мм.
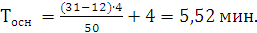
 = 2,5 мин.
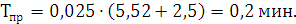
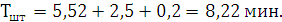
8. Разработка схемы и
карты смазки
9. Возможные
неисправности в работе и методы их устранения
Заключение
Список использованных
источников