Материал: ггг
МИНОБРНАУКИ РОССИИ
Санкт-Петербургский государственный
электротехнический университет
«ЛЭТИ» им. В.И. Ульянова (Ленина)
Кафедра ЭПУ
Реферат
по дисциплине «Квантовая и оптическая электроника»
Тема: Лазерная сварка металлов
Студент гр. 7201 |
|
Шапошников В.А. |
Преподаватель |
|
Смирнов Е.А. |
Санкт-Петербург
2020
ЗАДАНИЕ
на реферат
Студент Шапошников В.А. |
||
Группа 7201 |
||
Тема реферата: Лазерная сварка металлов
|
||
|
||
|
||
Дата выдачи задания: 25.09.2020 |
||
Дата сдачи реферата: 26.11.2020 |
||
Дата защиты реферата: 26.11.2020 |
||
|
||
Студент |
|
Шапошников В.А. |
Преподаватель |
|
Смирнов Е.А. |
Аннотация
Данный реферат посвящен анализу лазерной сварки металлов. Целью работы является описание основных параметров и свойств лазеров, а также областей их применения. Выявлено, что в современном мире подобные приборы востребованы и используются во многих отраслях.
Summary
This essay focuses on the analysis of laser welding of metals. The aim of this work is to describe the main parameters and properties of lasers, as well as their areas of application. It was revealed that in the modern world such devices are in demand and are used in many industries.
.
содержание
|
Введение |
5 |
1. |
характеристики лазерной сварки |
6 |
2. |
лазеры для сварки |
7 |
3. |
ЭФФЕКТЫ, ВОЗНИКАЮЩИЕ ПРИ ЛАЗЕРНОЙ СВАРКЕ |
9 |
4. |
ГЛУБИНА ПРОПЛАВЛЕНИЯ И ДЕФЕКТЫ СВАРКИ |
11 |
5. |
ОСОБЕННОСТИ ЛАЗЕРНОЙ СВАРКИ РАЗЛИЧНЫХ МАТЕРИАЛОВ |
13 |
5.1. |
Лазерная сварка алюминиевых сплавов |
13 |
5.2. |
Лазерная сварка титановых сплавов |
15 |
6. |
ЭВОЛЮЦИЯ ЛАЗЕРНОЙ СВАРКИ |
16 |
|
Заключение |
18 |
|
Список использованных источников |
19 |
|
Приложение 1 Типы и характеристики лазеров для сварки |
20 |
Введение
Разработка и внедрение прогрессивных технологий, которые основываются на новейших достижениях науки и техники, неразрывно связаны с развитием машино- и приборостроения. Лазерную обработку материалов можно отнести к подобным процессам.
К преимуществам лазерной технологии можно отнести хорошую управляемость процессом, а также высокую пространственно-временную локализованность излучения и отсутствие механическое воздействие пучка лазера на объект обработки. Благодаря этим свойствам лазеры можно использовать в: сварке, резке, скайбировании, поверхностном утончении и других операциях, которые могут осуществляться на легкодеформируемых изделиях и деталях, даже вблизи теплочувствительных элементов.
Минусами данной технологии можно считать относительно невысокий КПД лазеров и дефекты, образующиеся в процессе сварки.
1. Характеристики лазерной сварки
Лазерная сварка - передовая технология соединения материалов лазерным лучом высокой мощности и высокой плотности энергии. На Рис.1 приведено соответствие между распределением плотности мощности и геометрией получаемого сварного шва при разных видах сварки: лазерной, электронно-лучевой, плазменной и дуговой.
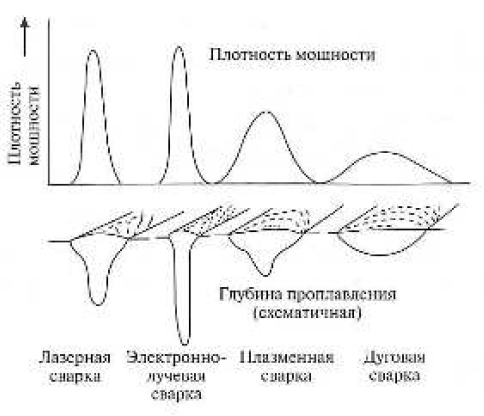
Рис.1 Плотность мощности при различных видах варки и соответствующая им геометрия сварных швов
Плотность мощности лазерного луча эквивалентна плотности мощности электронного луча и значительно превышает плотность, возникающую у дуги или плазмы. Лазерный луч с высокой плотностью мощности может создать глубокий узкий парогазовый канал и формировать глубокую и узкую область проплавления. Данный вид сварки может производиться без использования вакуума и в нем, создавая прочный и глубокий сварочный шов. Скорость данной сварки достаточно высока.
При помощи данного сварочного процесса можно реализовать различные соединения металлов от очень тонких листов (0,01мм), до толстых пластин около 50 мм, в среде защитного газа, такого как гелий, аргон, азот в воздушной среде. Данная технология обеспечивает высокую точность, высокую производительность, высокую скорость, гибкость и низкое искажение. Благодаря этим свойствам можно полностью автоматизировать и систематизировать производственные линии, полностью отказавшись от ручного труда.
2. Лазеры для сварки
Основные виды и характеристики лазеров приведены в Приложении №1 в Табл.1, также на Рис.2 представлена схема лазерной системы на основе CO2- и Nd:YAG- лазеров. Газовые лазеры обладают лучом высокого качества и легко достигают высокой мощности. Они используются при сварке сталей, автомобильных деталей, самолетов, судов и в других отрослях. При большой мощности излучения лазера необходимо использование зеркал, а не оптоволокна.
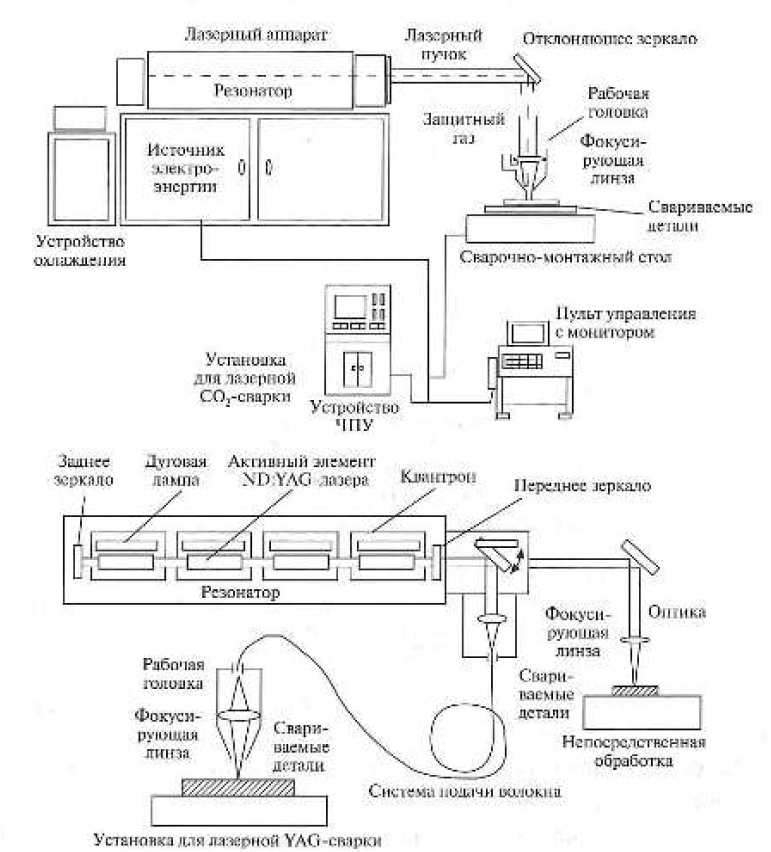
Рис.2 Схема системы основе CO2- и Nd:YAG- лазерной сварки
Nd:YAG-лазер может рабоать в двух режимах: непрерывном и импульсном, его излучение можно доставлять по оптоволокну, что обеспечивает гибкость при использовании. Импульсные лазеры используются при сварке мелких деталей таких, как корпусы аккумуляторов и др. Непрерывные лазеры применяются для сварки алюминиевых автомобилей, стальных листов с цинковым покрытием, труб и контейнеров из нержавеющей стали. При использовании ламп накачки данный лазер имеет низкий КПД примерно 4%.
Большим КПД обладают такие лазеры как: лазерные диоды, дисковые и волоконные лазеры. Лазерные диоды имеют высокий КПД 30-60%, но качество луча у них плохое. Они подходят для сварки алюминиевых сплавов, сталей, нержавеющих сталей. Недостатка, присущего диодным лазерам, лишены волоконные и дисковые. Из-за высокого качества пучка (BPP- Beam Parameter Product, менее 10 мм*мрад) они используются в качестве источников тепловой энергии для дистанционной сварки. Подобная операция осуществляется роботом со сканером (Рис.3). Эта технология отличается высокой скоростью и производительностью, на данный момент она являеется наиболее перспектвной. В будуцщем с помощью этих лазеров можно будет сваривать электронные компоненты, автомобили поезда, мосты, трубопроводы, суда, самолеты и т.д.
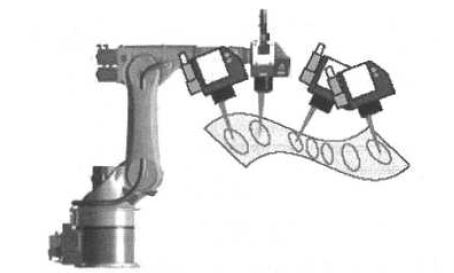
Рис.3 Схема дистанционной системы сварки
3. Эффекты, возникающие при лазерной сварке
Виды лазерных сварочных соединений представлены на Рис.4. Подобные стыковые соединения и соединия внахлест реализуются при помощи импульсных или непрерывных лазеров.
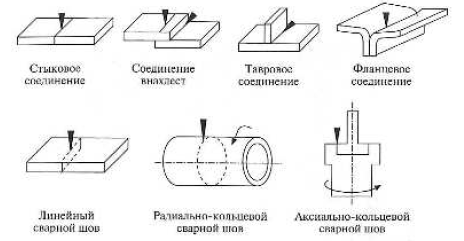
Рис.4 Примеры типовых видов сварочных соединений, получаемых с помощью лазерной сварки
Морфология точечного или валикового сварного шва формируется по типу телопроводности или парогазового канала в зависимости от сочетания плотности мощности и длительности воздействия лазерного излучения на материал. При падении лазерного излучения на металлическую пластину оно взаимодействует со свободными электронами в металле, и те поглощают его. Благодаря абсорбации лазерной энергии повышается энергия свободных жлектронов, находящихся внутри зоны воздействия. Одновременно с поглощением они сталкиваются с движущимися электронами, узлами кристаллической решетки, ее дефектами, неоднородностями, примесями и передают им энергию. Лазерная энергия переходит в тепловую энергию колебаний решетки в результате соударений, из-за этого возрастает температура поверхности пластины. С ростом температуры твердого тела поглощение лазерного излучения слегка увеличивается, но при достижении температуры плавления абсорбция начинает возрастать и значительно увеличивается, когда температура в облучаемой лазером области достигает точки кипения. С этого момента почти вся лазерная энергия тратится на испарение, при этом потери на теплопроволность становятся несущественными. Остатотное давление от испарений приводит к образованию каверны или парогазового канала, Коэффициент связи (ноглошение) лазерной энергии с металлом схематически показан на Рис. 5. Он увеличивается в зависимости от температуры и состояния поверхности. Поскольку лазерное поглощение в случае формирования парогазового канала из-за многократных отражений излучения внутри канала чрезвычайно увеличивается, то парогазовый канал при сварке с глубоким проплавлением риссматривастся как эффективный процесс соединения.
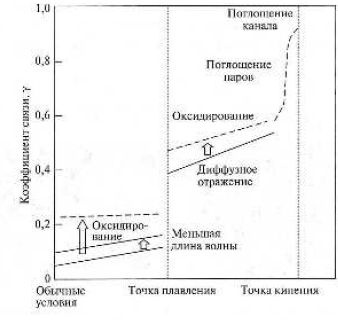
Рис.5 Зависимость коэффициента связи лазерной энергии с металлом от температуры, характерная для стальных и алюминиевых сплавов
С началом образования парогазового канала над поверхностью появляется яркий светящийся факел выбрасываемых испаряющихся атомов металлов и частиц конденсированного пара. Разбрызгивание капель расплава иногда происходит из-за попадания сильной струи испарений в изрогазовый канал. Все эти процессы, описаные выше ,проиллюстрированы далее на Рис.6 для непрерывной и импульсной сварки. На нем показано, как в зависимости от сочетания плотности мощности и длительности воздействия лазерного излучения на материал происходит или поверхностное плавление за счет теплопроволности свариваемого материала (верхний ряд) или глубокое проплавленис с образованием парогазопого канала (нижний ряд).
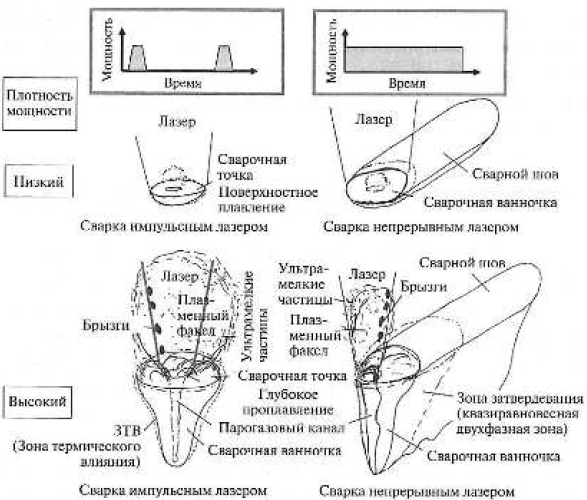
Рис.6 Схема точечной сварки и образования сварного шва при помощи импульсного и непрерывного лазерного излучения