Материал: ггг
4. Глубина проплавления и дефектысварки
Точечную сварку импульсным лазером применяют для соединения мелких деталей. Сварные швы с глубоким проплавлением формируются при увеличении длительности импульса вблизи фокального пятна, образуемого с помощью системы фокусирующих линз. Тем не менее, максимальная глубина прочной точечной сварки обычно менее 1,5 мм или З мм в контролируемых условиях. Потому что в этих условиях легко образуется пористость, особенно в мелких сварных швах при очень кратком времени облучения и в глубоких швах, выполненных с помощью лазерного импульсом с прямоугольной формой фронта. Отсюда становится ясно, что, изменяя форму импульса на медленно возрастающую и падающую во времени мощность, можно достичь снижения разбрызгивания и уменьшения пористости. Сварные швы с глубоким проплавлением эффективно формируются при сварке непрерывными лазерами с высокой мощностью, Глубина проплавления сварных швов, получаемых при сварке материалов из нержавеющей стали с помощью волоконного лазера с пучками различных диаметров и мощностью 6 кВт и 10 кВт в среде защитного газа Ar, представлена на Рис.7. Во время сварки волоконным лазером высокой мощности глубокое проникновение может быть достигнуто даже с защитным газом Ar, хотя в этом случае глубина проплавления уменьшается за счет обратного тормозного поглощения, возникающего из-за образования газовой Ar плазмы, как и в случае применения СО2-лазерной сварки [3]. Глубина проплавления уменьшается также и с увеличением скорости сварки. Но на высоких скоростях она становится большие, если используется мощный узкий пучок. Становится понятно, что на низких скоростях доминирующим параметром становится мощность лазера. При скорости менее 3 м/мин (50 мм/с) глубина проплавления получится больше при 10 кВт, чем при лазере с мощностью 6 кВт. При низких скоростях сварки легко формируется пористость, в то время как при высоких скоростях пористость предотвращается. Но вспученность или разбрызгивание (в зависимости от меньшего или большего диаметра луча, соответственно) приводит к недостаточному наполнению. При определенных условиях легко образуются дефекты сварки, такие как пористость, трещины, вспученности, недостаточное наполнение и т.д.
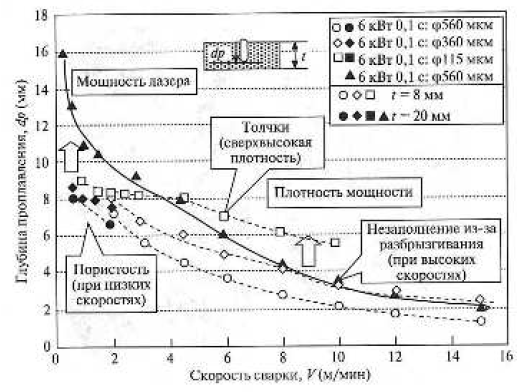
Рис.7 Влияние диаметра пучка (плотности мощности) и скорости сварки на глубину проплавления шва (нержавеющая сталь типа 304, волоконный лазер: мощность 6 кВт и 10 кВт)
5. Особенности лазерной сварки различных материалов
5.1. Лазерная сварка алюминиевых сплавов
При сварке алюминиевых сплавов существуют фундаментальные проблемы, из-за которых надёжность сварки алюминиевых сплавов оказывается ниже, чем у сварки других промышленных металлов, таких, как сталь. Причина этого лежит в физических свойствах алюминиевых сплавов, особенно в их высокой теплопроводности, высокой отражательной способности и низкой вязкости. Коэффициент теплопроводности алюминиевых сплавов зависит от разных факторов, таких как температура, объем и природа легирующих элементов, а также от предварительной тепловой обработки сплава. На Рис.8 приведена теплопроводность при комнатной температуре некоторых алюминиевых сплавов в зависимости от лоли присутствуюших в них легирующих элементов.
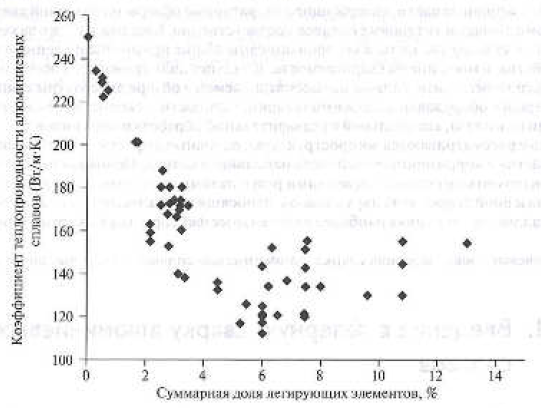
Рис.8 Теплопроводность некоторых алюминиевых сплавов при комнатной температуре в зависимости от общего содержания легирующих элементов
Относительно высокие значения теплопроводности обеспечивают быстрый перенос тепла при воздействии лазерного луча на алюминиевые сплавы. Этот эффект становится существенным препятствием для сварки лазерным лучом, так как тепло распространяется по всему свариваемому элементу, снижал локализацию энергии только в сварочной ванне. Поэтому для алюминиевых сплавов требуется использовать излучение лазеров с более высокой мощностью, чем для других сплавов, так как нужна высокая скорость достижения температуры плавления в свариваемой зоне. Необходимо учитывать, что каждый легирующий элемент оказыват свое влияние на коэффициент теплопроводности.
Вторым важным фактором, ограничивающим применение сварку алюминиевых сплавов, является их высокая отражательная способность, Поглощение излучения алюминиевыми сплавами зависит от длины волны падающего излучения лазера. В любом случае независимо от источника лазерного излучения отражательная способность алюминиевых сплавов может превышать 80%, и эта величина тем выше, чем чище алюминиевый сплав. Высокая отражательная способность приводит к тому, что алюминиевые сплавы поглощают лишь малую долю падающего излучения.
Третьим фактором, ответственным за низкую свариваемость алюминиевых сплавов, является низкая вязкость материала ванны расплава, которая ограничивает расширение перед отвердением.
5.2. Лазерная сварка титановых сплавов
В соответствии с микроструктурой титановые сплавы традиционно классифицируются по трем категориям: α сплавы (состоящие из различных классов чистоты титановых сплавов), α+β сплавы (представляющие а фазу и небольшие объемы фракции β фазы в равновесии, хотя мартенситные преобразования могут также произойти при быстром охлаждении), и β сплавы (которые не преобразуются мартенситным образом при быстром охлаждении из поля фазы β). При комнатной температуре титановые сплавы обладают высокой коррозионной стойкостью вследствие формирования очень стабильных, слитных, сильноклейких и защитных оксидных пленок на поверхностях металлов, формируемых при воздействии, воздуха. Нелигированный титан и все титановые сплавы обладают хорошей способностью к сварке, вязкостью и прочностью. Сплавы α+β показывают хорошее формообразование и свариваемость, при этом их свойства сильно зависят от термической обработки, Сплавы β обладают плохой свариваемостью из-за потери прочности после спарки. К некоторым интересным свойствам сварки титановых сплавов относится их низкая теплопроводность (ниже 22 Вт*см-1*К-1), которая обусловлена рассеиванием тепла, и их низкий коэффициент теплового расширения (-8,6*10-6 м/м К), что исключает появление напряжений во время сварки. Другими словами, титановые сплавы имеют низкое тепловыделение, что минимизирует напряжения, возникающие при сварке, и снижают искажения. Титановые сплавы демонстрируют высокую скорость поглошения лазерного пучка (0,4%) и высокую температуру плавления (1943 К). Эти свойства предполагают, что для сварки указанных сплавов требуется высокая мощность. Поэтому, принимая во внимание эти соображения, технология лазерной сварки является подходящей для соединения этих сплавов, поскольку она обеспечивает высокую степень локализации в узкой ванночке расплава, значительно снижая требуемую энергию по сравнению с другими методами сварки.
Лазерная сварка предъявляет к титановым сплавам некоторые требования. В первую очередь, огромное значение для сварки имеет процедура очистки образцов. Эти строгие меры необходимы из-за высокой реакционной способности титановых сплавов (проявляемой при высокой температуре) с такими газами, как кислород и азот, что приводит к загрязнению промежуточными включениями сварочного шва. Титановые сплавы также обладают высокой реакционной способностью со смазочными материалами, грязью, огнеупорной керамикой и большинством других металлов при высокой температуре, что приводит охрупчиванию сварных швов. Хотя реактивная способность титановых сплавов с кислородом, как известно из литературы, при температурах ниже 873 К ограничена, выше этой температуры наблюдается обширный рост слоя оксида, формируемого благодаря высокой скорости диффузии кислорода, что ведет к охрупчиванию примыкающего богатого кислородом слоя. По этой причине использование защитного газа абсолютно обязательно для предотвращения окисления и охрупчивания при формировании ванночки жидкого металла сварного шва. При эффективном использовании защитного газа никакого существенного загрязнения кислородом при лазерной сварке не происходит.
6. Эволюция лазерной сварки
Сварку лазером можно использовать защитны й газ, а также проводя процесс в низком и высоком вакууме. Благодаря этому могут быть получены прочные швы с чрезвычайно большой глубиной проплавления, как показано на Рис.9. Глубина проникновения лазерных сварных швов, полученных при низких скоростях. Также лазерную сварку можно испльзовать для присоединения разнородных металлов таких, как чугун и сталь, сталей и алюминиевых сплавов. Для получения прочных высококачественных сварных швов требуется контроль процесса. Его можно осушествить с помощью on-line зондирования или адаптивного управления системой во время процесса лазерной сварки. Важными индикаторами для контроля являются отраженное лазерного излучения и тепловое излучение, исходящее от лазера и сварочной ванны. Непосредственное наблюдение за ходом лазерной сварки также важно с точки зрения понимания механизмов формирования дефектов. В последнее время большие успехи были достигнуты в этом виде исследований, и разработанные системы контроля затем нашли свое место в практических приложениях.
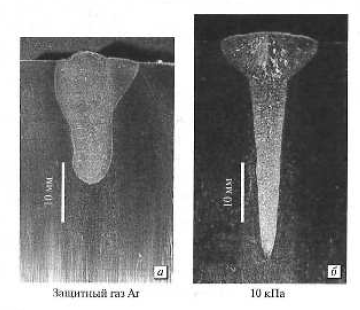
Рис.9 Микрошлифы поперечного сечения шва стали типа 304, выполненного сваркой волоконным лазером мощностью 10 кВт, скорость 0,1 м/мин в защитном газе Ar: 1 атм (а) и низкий вакуум 10 кПа (б)
Заключение
В данной работе были рассмотрены различные виды лазеров для сварки металлов, проанализированы их характеристики и области применения. Также были исследованы основные процессы, происходящие при сварке лазером. Кроме того в реферате описаны особенности лазерной сварки различных материалов на примере алюминиевых и титановых сплавов.
Анализ показал, что благодаря лазерной сварке могут быть получены прочные швы с чрезвычайно большой глубиной проплавления. Также лазерную сварку можно испльзовать для присоединения разнородных металлов таких, как чугун и сталь, сталей и алюминиевых сплавов, пластиков и даже стекла.
Исходя из выше сказанного, можно сделать вывод о том, что данная тема будет актуальна еще долгое время, так как прогресс не стоит на месте.
Список использованных источников
1. С. Катаяма. Справочник по лазерной сварке. Москва, ТЕХНОСФЕРА, 2015, 704 с.
2. А.А. Малащенко, А.В. Мезенов. Лазерная сварка металлов. Москва, МАШИНОСТРОЕНИЕ, 1984, 45 с.
3. В.М. Андрияхин. Процессы лазерной сварки и термообработки. Москва, Наука, 1984, 176 с.
4. А.Г. Григорьяиц, И.Н. Шиганов. Лазерная сварка металлов. Москва, Высшая школа, 1988, 207 с.
приложение 1
Типы и характеристики лазеров для сварки
Табл.1 Типы и характеристики лазеров для сварки
Тип лазера |
Характеристики лазеров |
CO2-лазер |
Длина волны: 10,6 мкм (дальняя ИК-область) Вещество рабочего тела лазера: газовая смесь CO2- N2-He (газ) Сварка непрерывным лазерным излучением Средняя мощность: 50 кВт (максимальная) Номральная мощность: 1-15 кВт |
YAG-лазер с ламповой накачкой |
Длина волны: 1,06 мкм (ближняя ИК-область) Вещество рабочего тела лазера: гранат Nd3+:Y3Al5O12 (тв. тело) Сварка непрерывным лазерным излучением Средняя мощность: 10 кВт (каскадношо типа с волоконной парой, максимальная) Номральная мощность: 50 Вт- 7кВт КПД: 1-4% |
Лазерный диод |
Длина волны: 0,8-1,1 мкм (ближняя ИК-область) Вещество рабочего тела лазера: InGaAsP (тв. тело) Сварка непрерывным лазерным излучением Средняя мощность: 10 кВт (с одного стека); 15 кВт (с волоконно-оптической транспортировкой излучения) Номральная мощность: 50 Вт- 7кВт КПД: 20-60% |
Твердотельный лазер с накачкой лазерными диодами |
Длина волны: ~1 мкм (ближняя ИК-область) Вещество рабочего тела лазера: гранат Nd3+:Y3Al5O12 (тв. тело) Сварка непрерывным лазерным излучением Средняя мощность: 13,5 кВт Сварка импульсным лазерным излучением Средняя мощность: 6 кВт (слюб-тип) |
Дисковый лазер |
Длина волны: 1,03 мкм (ближняя ИК-область) Вещество рабочего тела лазера: Yb3+:YAG (тв. тело) Сварка непрерывным лазерным излучением Средняя мощность: 10 кВт (каскадного типа, максимальная) КПД: 15-20% |
Волоконный лазер |
Длина волны: 1,03 мкм (ближняя ИК-область) Вещество рабочего тела лазера: InGaAsP (тв. тело) Сварка непрерывным лазерным излучением Средняя мощность: 100 кВт (с волоконно-оптической связью, максимальная) КПД: 20-30% |