Курсовая работа (т): Интегрированные технологии размерного анализа сборки и изготовления составных частей редуктора конического при условиях крупносерийного его выпуска
Интегрированные технологии размерного анализа сборки и изготовления составных частей редуктора конического при условиях крупносерийного его выпуска
МIНIСТЕРСТВО ОСВIТИ І НАУКИ УКРАΪНИ
СХІДНОУКРАЇНСЬКИЙ НАЦIОНАЛЬНИЙ УНІВЕРСИТЕТ
Факультет комп’ютерних систем і технологій
Кафедра
АіКІТ
КУРСОВИЙ ПРОЕКТ
з дисципліни
«Комп’ютерно-інтегровані технології»
за
темою: «Інтегровані технології розмірного аналізу зборки та виготовлення
складових частин редуктора конічного при умовах крупносерійному його випуску»
Виконавець:
студент гр. КТ-891 Ігнатов В.В.
Викладач:
доц.,
к.т.н. Малахов В.Н.
Луганськ
2013р.
Реферат
Курсовий проект містить: 33 сторінки, 15 рисунків, 7 таблиць, 4 графіка, 4 додатка.
Об’єкт роботи: вихідний (тихохідний) вал одноступінчатого редуктору.
Мета роботи: Визначення технічних вимог до складальної одиниці, призначення та обґрунтування посадок для з’єднань, розмірний аналіз складальної одиниці. Побудова та розрахунок розмірного ланцюга, розрахунок граничних розмірів деталей з їх відхиленнями.
Приведено технічний опис складальної
одиниці, технічні вимоги до неї; зроблене обґрунтування і вибір посадок гладких
циліндричних з'єднань, підшипників кочення, шпонкових з’єднань; зроблений
розмірний аналіз складальної одиниці; приведене обґрунтування технічних вимог
до деталей складальної одиниці - валу вихідному; виконане дослідження за
вибором припусків та допусків на розміри заготовки валу.
Содержание
Введение
. Сопряжения деталей
.1 Размерный анализ сборки
.2 Анализ размерных цепей
.3 Размерный анализ сопряжений в конструкции редуктора
. Посадка зубчатого колеса и вала
. Посадки подшипников качения
. Посадки втулки и шпонки на вал
.1 Посадка втулки
.2 Посадка шпонки
. Размерный анализ конического редуктора
. Назначение припусков и допусков на размеры заготовки вала
.1 Обоснование метода получения заготовок
.2 Классификация штампованных поковок
.3 Припуски и допуски штампованных поковок
Заключение
Список используемой литературы
Введение
Ускорение социально-экономического развития государства предполагает всемерную интенсификацию производства на основе научно-технического прогресса. В последнее время значительно увеличился выпуск новых видов машин и приборов, отвечающих современным требованиям. Это стало возможным не только за счет совершенствования их конструкций и технологии изготовления, но и в результате широкого использования внутриотраслевой и межотраслевой специализации на основе унификации и стандартизации изделий, агрегатов и деталей, применение методов комплексной и опережающей стандартизации, внедрения системы управления качеством и аттестации продукции, системы технологической подготовки производства.
При проектировании новых современных машин и механизмов, конструктор постоянно пользуется стандартами. Применяя современные стандарты, разработчик закладывает в технологическую документацию новейшие достижения науки и техники с целью создания экономических и технически совершенных конструкций.
Проведение комплекса работ размерного анализа является абсолютно необходимым, поскольку без простановки конструктивных размеров и допусков наиболее технологичных и научно обоснованных, технология не может быть реализована, точно так же, как и совершенные составления и эксплуатация объекта исследования.
В этом заключается суть интеграции
конструкторско-технологических разработок в машиностроении, подкрепленных в
работе рядом компьютерных программ.
1. Сопряжения
деталей
.1 Размерный анализ сборки
Размерный анализ сборки позволяет выявить взаимосвязь размеров собираемых деталей, деталей сборочной системы; обосновать требуемые точности размеров, обеспечивающие автоматическую сборку и требуемые параметры сборочной единицы.
В результате проведенного размерного анализа сборочного процесса можно выявить: допустимые отклонения размеров сопрягаемых поверхностей, необходимые для реализации выбранной минимально-допустимой точности (МДТ); допустимые отклонения расположения сопрягаемых поверхностей детали относительно ее технологических баз, используемых при сборке; параметры фасок по сопрягаемым поверхностям для улучшения условий собираемости; требования к поверхностям, используемым в качестве технологических баз при автоматической сборке, например, с целью снижения погрешности установки собираемой детали в рабочем органе сборочного автомата; требования к конструкции детали для облегчения ее ориентации.
Выявление и расчет сборочных размерных связей было рассчитано в следующей последовательности: 1) представить автоматизируемый процесс установки изделия эскизами и вычислить предельно допустимые отклонения в положении устанавливаемой детали относительно базовой, при которых обеспечивается установка; 2) построить размерные цепи, в которых допустимые отклонения являются исходными звеньями; 3) составить уравнения размерных цепей и определить возможные поля рассеяния составляющих звеньев;
) выбрать МДТ исходных звеньев размерных цепей с
учетом его реализации в автоматическом производстве; 5) произвести расчет допусков
составляющих звеньев и выбрать методы и средства автоматической реализации
процесса с учетом требуемой точности составляющих размеров размерной цепи.
1.2 Анализ размерных цепей
редуктор вал посадка колесо
При конструировании механизмов, машин и других изделий, проектировании технологических процессов, выборе средств и методов измерений возникает необходимость в проведении размерного анализа, с помощью которого достигается правильное соотношение взаимосвязанных размеров и определяются допустимые ошибки (допуски).Технодопуски - макрос, позволяющий выполнить пересчет размеров в модели детали, имеющих допуски (двунаправленный, посадка и т.д.), по трем алгоритмам:
§ по среднему значению;
§ по верхнему пределу;
§ по нижнему пределу.
В результате каждого пересчета размеров, создает в модели детали соответствующую конфигурацию.
Эти конфигурации можно использовать для:
§ выявления элементов, не допускающих перестроения модели в пределах допусков;
§ проверки собираемости изделия путём поиска конфликтов в собранной модели сборки;
§ для модели, пересчитанной в середину
поля допуска, может быть разработана программа механической обработки, что
минимизирует отклонение траекторий инструмента.
.3 Размерный анализ
сопряжений в конструкции редуктора
Для сборочного чертежа редуктора выполнить анализ назначенных конструктором сопряжений: вал - ступица колеса, вал - подшипник, подшипник - корпус; подшипник - крышка редуктора.
Такой вид анализа носит проверочный характер и имеет название - решение «обратной задачи», в отличие от «прямой», когда точность (квалитет) назначаются в зависимости от технических требований на сборку: из условий эксплуатации устанавливаются max и min значения зазора или натяга в перечисленных выше сопряжениях.
Размеры для расчетов принимаются из рабочих
чертежей деталей: вал, колесо, корпус, крышка. Подшипники относятся к
стандартным деталям и в представленной спецификации они отсутствуют.
Рекомендуемые поля допусков для радиальных и радиально-упорных подшипников
представлены в схеме:
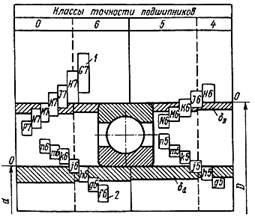
Рис. 1 Классы точности подшипников
- поля допусков отверстия в корпусе; 2 - поля
допусков вала; dD - поле
допуска наружного кольца; dd
- поле допуска внутреннего кольца.
Взаимосвязь размеров сопрягаемых поверхностей целесообразно представит в виде размерной цепи, в которой зазор (натяг) сопряжения выступает в качестве самостоятельного звена. Это звено при решении обратной задачи носит название замыкающего, а при решении прямой - исходного. Замыкающее звено всегда состоит в цепи уменьшающих звеньев (в данном примере единственное звено - номинальный размер вала с его верхним и нижним значениями допуска.
Установить какое из звеньев является увеличивающим, а какое - уменьшающим несложно. Если увеличение рассматриваемого звена при неизменных значениях остальные звеньях приводит к увеличению замыкающего звена, то такое звено относится к увеличивающим. Если при тех же условиях происходит уменьшение замыкающего звена - звено относится к категории уменьшающих.
Для уменьшающих звеньев в размерной цепи стрелка направлена влево, увеличивающих - вправо.
Уравнения размерной цепи и форма заполнения исходных данных (чертеж) и получаемых результатов расчета (номинальный размер зазора (натяга), его верхнего и нижнего отклонений) приведены на схемах для программирования на Excel.
Наличие стрелок в уравнениях создает
наглядность существующих взаимосвязей элементов размерной цепи, но в проводимых
расчетах целесообразно пользоваться понятием «передаточное отношение ξ», которое для увеличивающих
звеньев условно принимается единицей, а для уменьшающих - тоже единице, но со
знаком минус.
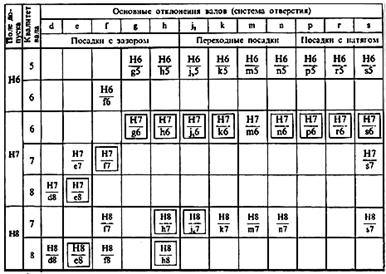
Рис.2 Таблица стандартов сопряжений
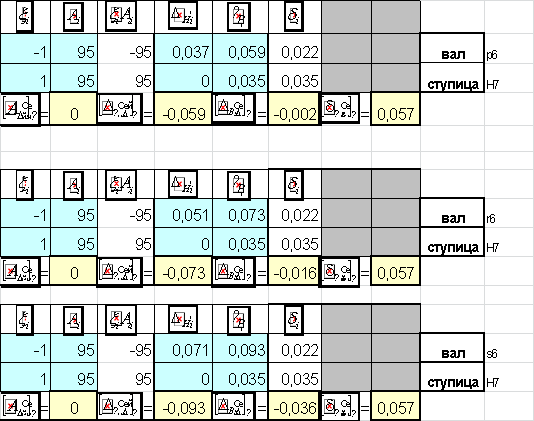
Табл 1. Расчет сопряжений
2. Посадка зубчатого колеса и вала
Посадки в соединениях редукторов выбирают в зависимости от назначения и условий их работы, точности и условий сборки. При этом необходимо учитывать и возможность достижения точности при различных методах обработки изделия. В первую очередь должны применяться предпочтительные посадки. В основном применяют посадки в системе отверстия (СА), например: Ø60 Н7/е8, Ø80 H11/d11. Ø40 Н7/к6, Ø50 Н8/и8 и т.д., здесь все валы выполнены в СА, отверстия являются основными (Н).
Посадки системы вала (СВ)
выбираются в тех случаях, когда: а) вал является частью готовой сборочной
единицы, последующая обработка которой не допускается, например наружное кольцо
подшипника качения в корпус подшипниковая посадка -  80
Js7/l0, здесь отверстие в корпусе выполнено в СВ; б) «гладкий» вал соединяется
одновременно с несколькими деталями по разным посадкам, например: 60
E8/h7, 60
Js7/h7, 60
U8/h7, здесь все отверстия - в СВ, а вал одного и того же диаметра и точности
обработки - основной ( 60 h7); в)
штифтовые и шпоночные соединения, которые включают признаки а) и б).
Посадка - характер соединения деталей, определяемый значениями получающихся в нем зазоров или натягов. Различают посадки: с зазором, при которых обеспечивается зазор в соединении; с натягом, при которых обеспечивается натяг в соединении, и переходные, при которых возможно получение, как зазора, так и натяга.
Взаимозаменяемость - свойство независимо изготовленных деталей занимать свое место в узле без дополнительной обработке их при сборке и выполнять свои функции в соответствии с техническими требованиями к работе данного узла. В целях повышения уровня взаимозаменяемости изделий, развития кооперирования и специализации производства, сокращения номенклатуры нормального инструмента установлены поля допусков валов и отверстий предпочтительного применения (табл.1, 1а).
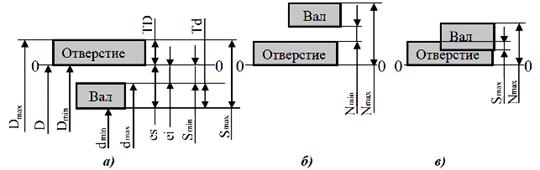
Рис. 3 Схемы полей допусков посадок
а - с зазором; б - натягом; в -
переходной
Теперь переходим к анализу сопряжения «вал-колесо» для исходного варианта редуктора (прототипа) и, на основе полученных данных о наличии минимального натяга в сборке «вал-колесо», принимаем это значение в качестве исходного для определения параметров посадки в свой вариант редуктора, отличающегося от прототипа посадочными размерами колеса и вала.
Устанавливаем величину
минимального натяга сопряжения вал-колесо для наиболее часто встречающихся
сопряжений Н7/р6; Н7/r6 и Н7/s6. Затем строим схемы расположения допусков
принятого варианта из предложенных выше вариантов.
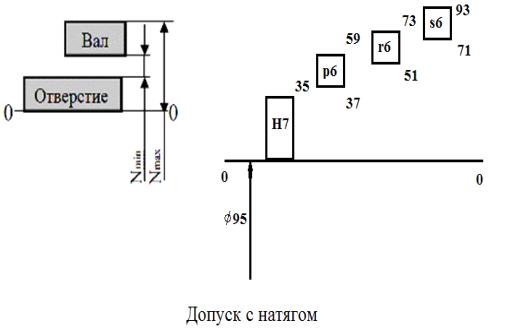
Рис 4. Допуски с натягом
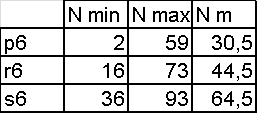
Табл 2. Наименьший, наибольший и средний натяги
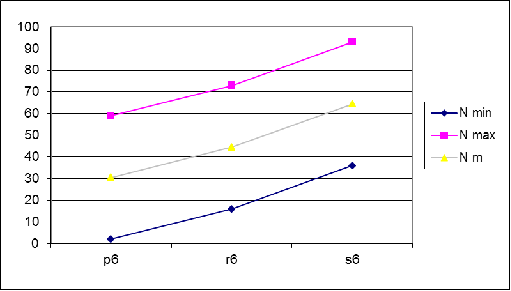
График 1. График допусков с натягом
3. Посадки
подшипников качения
Основные размеры подшипников качения определяются ГОСТом 3478-2012. Допуски и предельные отклонения размеров подшипников качения по ГОСТ 25256-82, ГОСТ 520-2002 устанавливает для разных типов подшипников качения классы точности: 8; 7; нормальный; 0; 6Х; 6; 5; 4; Т; 2. Классы указаны в порядке повышения точности. Поля допусков и технические требования к посадочным поверхностям валов и корпусов устанавливает ГОСТ 3325-85.
Класс точности указывается перед условным обозначением подшипника через разделительную черту, например, 6-308, 5-36210, в случае отсутствия дополнительных требований, класс точности 0 не указывается, например 7306.
Посадки подшипников качения осуществляют: в корпус - в системе вала, на вал - в системе отверстия. Это означает, что предельные отклонения присоединительных размеров D и d не зависят от посадок. Поле допуска размера D наружного кольца является основным валом и обозначается буквой l (эль) с указанием класса точности подшипника, например: l0, l6, l5, предельные отклонения D зависят от типа и класса точности подшипника (табл. 2). Поле допуска размера d внутреннего кольца является основным отверстием и обозначается прописной буквой L и классом точности, например L0, L6, L5, L4. В отличие от основного отверстия H по ГОСТ 25346-82, поля допусков внутренних колец подшипников расположены в «тело», т.е. в минус, ES=0. Допуски размеров колец не совпадают с допусками IT и приведены в табл. 2 в соответствии ГОСТ 520-2002.
Посадки образуются применением полей допусков
(ГОСТ 25346-82) для корпуса и вала и полей допусков наружного и внутреннего
колец подшипника (ГОСТ 520-2002) и показаны на рис. 6.
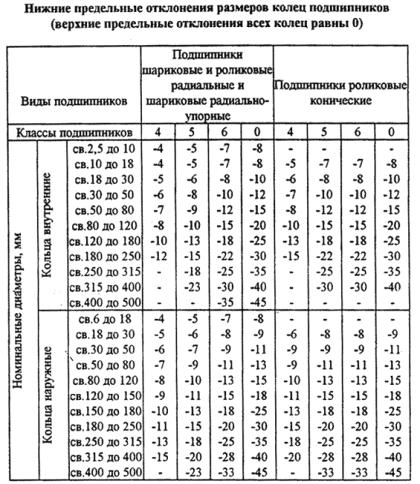
Рис 5.
К посадочным поверхностям под подшипники качения предъявляют повышенные требования к точности формы и качеству поверхности. Отклонения формы поверхностей корпусов и валов не должны превышать для подшипников 0 и 6 классов значений, равных IT/8, а для подшипников 5 и 4 классов - IT/4.
Основное отклонение валов
определятся по интенсивности нагружения PR, когда в расчете учитываются
совместных деформаций колец, возникающих вследствие натяга при посадке
вращающегося кольца на вал или корпус. С учётом условия обеспечения
оптимального радиального зазора в зоне сопряжения тел качения с поверхностью
дорожки качения. С увеличением нагрузок на подшипник преимущество получают
посадки из области повышенного натяга в сопряжениях с валом и корпусом.
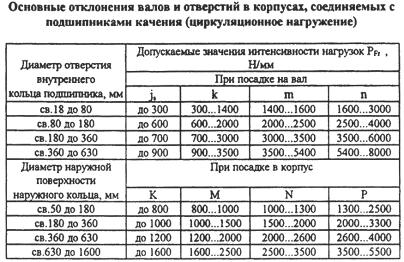
Рис 6.
В нашем примере по существующей
методике расчета величины нагружения определено основное отклонение вала - m;
поле допуска вала, с учетом класса точности подшипника - m6.
Посадка внутреннего кольца на вал - 90
J7/m6.