Курсовая работа (т): Интегрированные технологии размерного анализа сборки и изготовления составных частей редуктора конического при условиях крупносерийного его выпуска
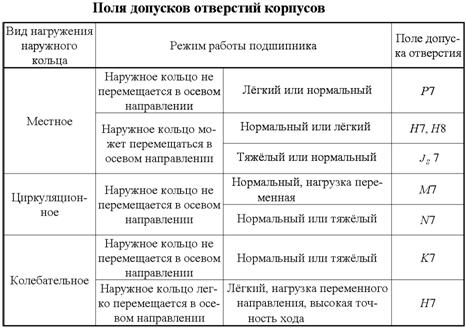
Рис 7. 1
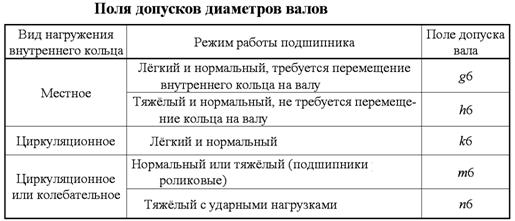
Рис 7. 2
Теперь выполняем расчет
посадочных поверхностей подшипника с валом и корпусом для варианта редуктора
для заданных размеров вала. Окончательное решение по выбору посадок для
внутреннего и внешнего колец будет ориентировано на прототип - вариант
редуктора, выданного по теме курсового проекта.
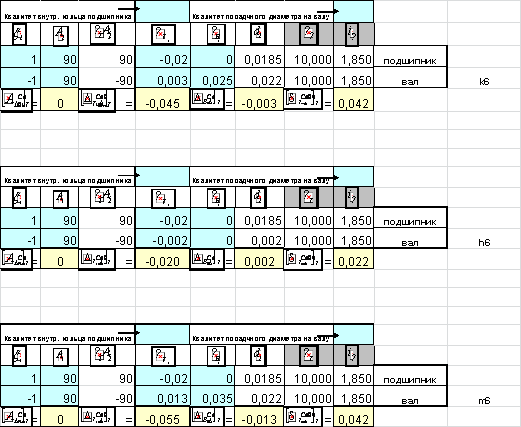
Табл 3. Расчет поля допусков диаметров вала
Из полученных данных строим график, чтобы определить
наиболее подходящих вариант полей допусков для данного вала.
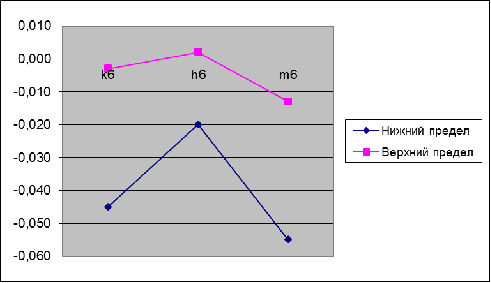
График 2. График полей допусков на валу
Исходя из полученных данных, которые мы отобразили на графике, можно определить, что наиболее подходящим допуском для нашего вала, является m6.
Теперь рассчитываем значение для полей допусков
подшипник - корпус.
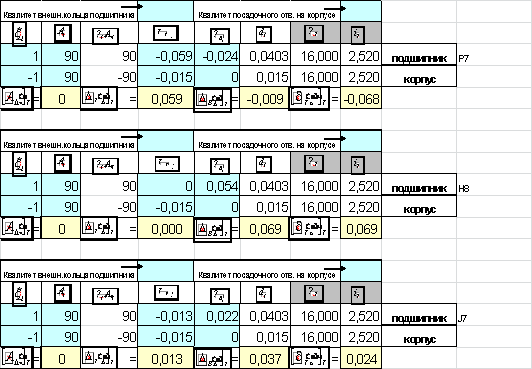
Полученные данные представляем в виде графика.
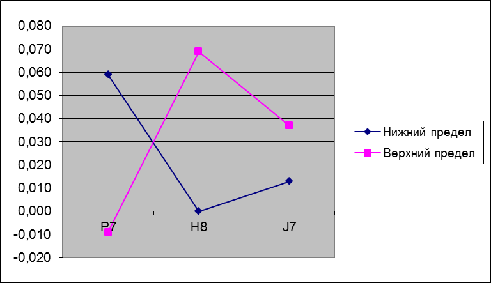
График 3. Поля допусков подшипник-корпус
На графике хорошо видно, что наиболее подходящий для нашего вала это допуск J7.
Из ниже приведенного рисунка определяем диаметры подшипников для нашего вала. Наш диаметр вала равен Ø90 см, поэтому подбираем приблизительно. d = 90; D=160; b=32,5; α = 16.
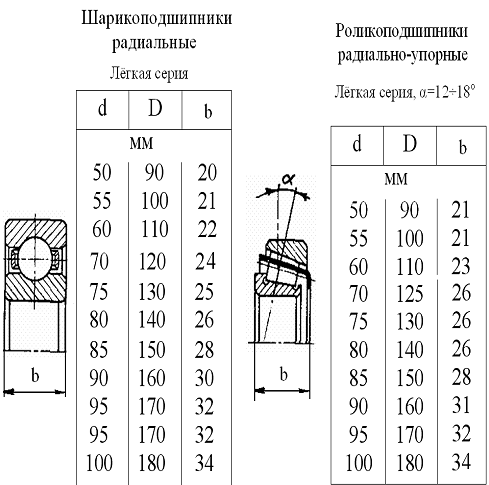
Рис 8.
. Посадки
втулки и шпонки на вал
4.1 Посадка втулки
Исходные данные: вал выполнен под подшипник, поле допуска - m6; дистанционное кольцо (l/d < 0,8) должно достаточно легко собираться с валом, т.е. Smin f >0; максимальный зазор в соединении не должен вызывать повышенную неуравновешенность при вращении, что достигается необходимой точностью изготовления дистанционного кольца (втулки), как правило, не выше IT9.
Решение. Возможны, например, варианты применения
предпочтительных полей допусков  90F8,
90D8
и 90E8
(табл.4).
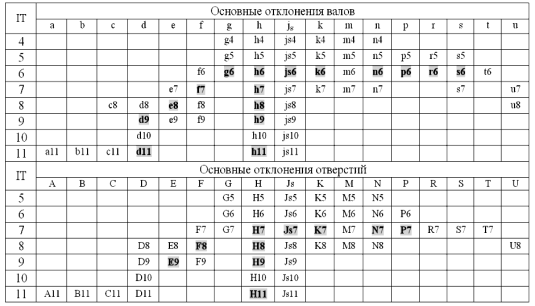
Табл 4. Основные отклонения валов
Далее основываясь на полученных данных, проводим
расчеты, строим график и определяем наиболее подходящее отклонение для нашего
вала.
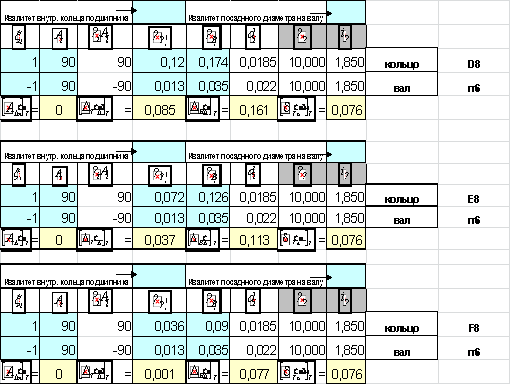
Рис 8. Расчет отклонения вала
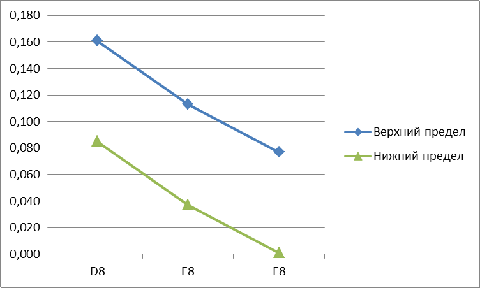
График 4. График отклонения вала
В результате проведенного анализа, можно
установить, что наиболее подходящее отклонение Ø90Е8.
4.2 Посадка шпонки
Шпонка - деталь, которая устанавливается в пазах двух деталей, которые сопрягаются, и препятствует относительному повороту или сдвигу этих деталей.
В отличие от соединений с натягом, которые обеспечивают взаимную неподвижность деталей без дополнительных конструктивных элементов, шпоночные соединения - разъемные. Они позволяют осуществлять разборку и повторную сборку конструкции с обеспечением того же эффекта, что и при первичной сборке.
В машиностроении более всего широко употребятся соединение призматическими шпонками. Сегментная шпонка с глубоким пазом в этом отношении имеет преимущество перед простой призматической шпонкой. Ее стараются применять при массовом производстве.
У стандартных шпонок размеры b и h подобраны
таким образом, что нагрузку соединения ограничивают не напряжение среза; а
напряжения смятия. Поэтому при расчетах обычно используют только условие
прочности на смятие.
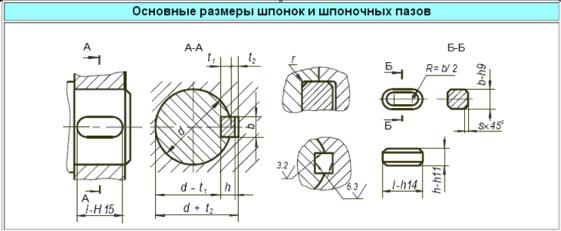
Все размеры шпонок и допуски на них
стандартизированы. Стандарт предусматривает для каждого диаметра вала
определенные размеры поперечного сечения шпонки. Поэтому при проектных расчетах
размеры b и h берут по справочнику и определяют l. Расчетную длину шпонки
округляют к стандартному размеру, согласовывая с размером ступицы.
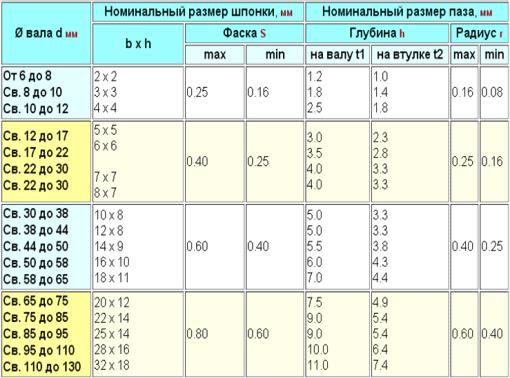
Рис 10. Размеры шпонок
Выбор посадки шпонки проводится в зависимости от характера соединения и вида производства, для которого она предназначена.
При изучении посадок шпоночных соединений рассматриваются две посадки: посадка шпонки (вал) в паз на валу (отверстие) и посадка шпонки (вал) во втулку (отверстие). Предельные отклонения для размера по ширине шпонки b принимают по h9 (по ГОСТ 253447-82).
Предельные отклонения размеров по ширине паза
вала и втулки выбираются по ГОСТ 23360 - 78 в зависимости от типа соединения.
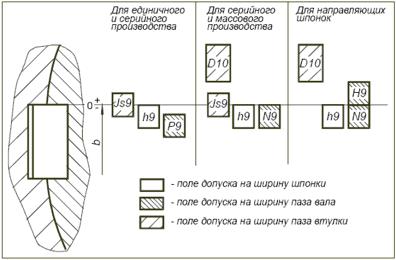
Рис 11. Выбор шпонки
Шпоночное соединение включает в себя минимум две посадки:) шпонка-паз вала и шпонка-паз втулки. В сопряжении (размерной цепи) по высоте шпонки специально предусмотрен зазор по номиналу (суммарная глубина пазов втулки и вала больше высоты шпонки). Возможно еще одно сопряжение - по длине шпонки, если призматическую шпонку с закругленными торцами закладывают в глухой паз на валу.
При установке колес на валах необходимо обеспечить надежное базирование колеса на валу, передачу вращающего момента от колеса к валу или от вала к колесу, а так же решить вопросы, связанные с осевым фиксированием колес на валах.
Подбираем размеры шпонки для вала, исходя из табличных данных.
d=90 см; h=14
см; t1=9 см; t2=5.4
см; b=25 см; d-t1=86;
d+t2=100.4
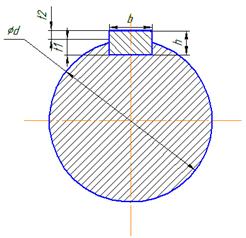
.
Размерный анализ конического редуктора
Выполнив все предыдущие расчеты, можно перейти к
выполнению анализа конического редуктора. Для этого определяем количество
звеньев для нашего вала, заносим размеры для каждого звена в таблицу и производим
расчет.
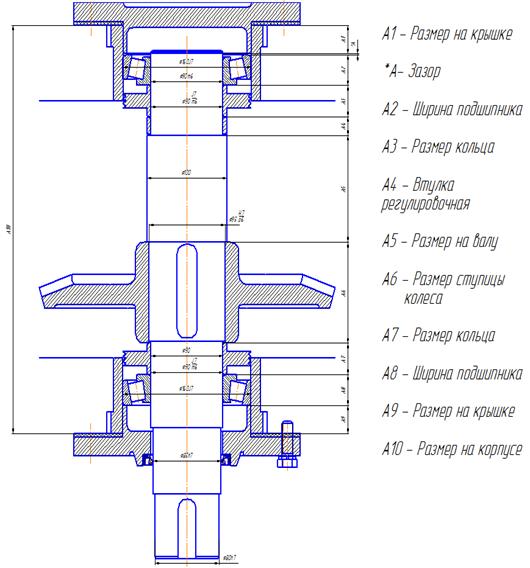
Рис 12. Вал
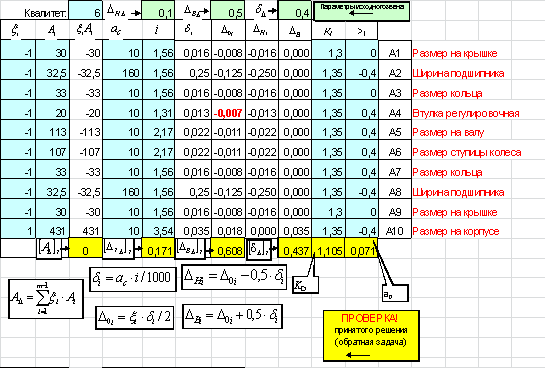
Табл 5. Анализ конического редуктора
Из полученных данных видно, что для нашего вала 6 квалитет наиболее подходящий, т.к. при других квалитетах, наши параметры не совпадают с параметрами исходного звена.
.
Назначение припусков и допусков на
размеры заготовки вала
.1 Обоснование метода
получения заготовок
Горячая объемная штамповка - широко
распространенный способ получения качественных поковок. В отличие от ковки,
которая обеспечивает при изготовлении поковки фиксированные размеры вдоль одной
или двух осей, объемная штамповка обеспечивает заданные размеры по трем осям.
Формоизменение заготовки происходит в штампе. Штамп представляет собой
специальный инструмент с полостью, которая называется ручьем (рис..13). В полость
нижней части штампа 5 устанавливают нагретую заготовку, которая деформируется
при движении верхнего штампа 1 вниз. Течение металла заготовки встречает
сопротивление стенок 2 и сил трения, и металл заполняет объем ручья. Часть
металла может вытекать в разъем между штампами (заусенчатую канавку 3), образуя
облой. Отштампованная заготовка 4, называемая штампованной поковкой
представляет собой копию ручья штампа.
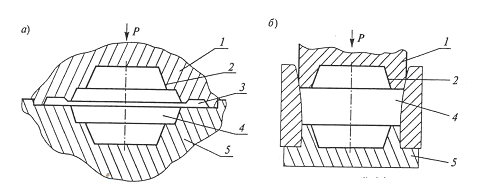
Рис.13 Схема штампов открытой (а) и закрытой (б) штамповки.
6.2 Классификация
штампованных поковок
По точности изготовления поковки могут быть пяти классов (от 1-гo класса точности Т1 до 5-го Т5). Класс точности поковки устанавливается в зависимости от технологического процесса и оборудования для ее изготовления, а также исходя из предъявляемых требований к точности размеров поковки. Класс 1 (Т1) - наибольшей точности, соответствует прецизионной штамповке и объемной калибровке. Классы Т4 и Т5 - это штамповка на молотах, КГШП и ГКМ. Класс указывают на чертеже поковки.
Допускаются различные классы точности для разных размеров одной и той же поковки. При этом класс точности определяется по преобладающему числу размеров одного класса точности, предусмотренному чертежом поковки.
По составу стали также устанавливают две группы, которые обозначают М1 и М2. Группа стали поковок определяется по содержанию углерода и легирующих элементов:
М1 - сталь с массовой долей углерода до 0,35% включительно и суммарной массовой долей легирующих элементов до 2,0% включительно;
М2 - сталь с массовой долей углерода свыше 0,35 до 0,65% включительно или суммарной массовой долей легирующих элементов свыше 2,0 до 5,0% включительно;
М3 - сталь с массовой долей углерода свыше 0,65% или суммарн6й массовой долей легирующих элементов свыше 5,0%.
Определяющими легирующими элементами являются Si, Мn, Сг, Ni, Мо, W, V.
Степень сложности С определяют путем вычисления
отношения массы (объема) Gп поковки к массе (объему) Gф геометрической фигуры,
в которую вписывается форма поковки

6.3
Припуски и допуски штампованных поковок
Штамповкой нельзя получить абсолютно точные поковки, поэтому назначаются допуски. Допуски учитывают недоштамповку поковки по высоте, износ ручья штампа, температурные колебания, сдвиг штампов, коробление поковки, поверхностные дефекты материала, колебания объема исходной заготовки, неравномерную усадку материала при охлаждении и другие факторы.
Припуски назначают либо по всей поверхности детали, либо на отдельные ее элементы, преимущественно поверхности сопряжения с другими деталями. Допускаемые отклонения назначают на все размеры поковки, независимо от наличия и назначения припуска.
Избыток металла на поверхности поковки сверх припуска, обусловленный технологическими требованиями упростить конфигурацию поковки для облегчения условий ее получения, называется кузнечным напуском. Кузнечные напуски могут быть образованы на поковке штамповочными уклонами, радиусами закруглений внутренних углов, непробиваемой перемычкой в отверстиях и невыполнимыми в штамповочных операциях поднутрениями и полостями. В большинстве случаев напуск удаляется при технической обработке, реже остается в изделии.
Допуски, припуски и кузнечные напуски при горячей объемной штамповке назначают по ГОСТУ 7505-89 [83] для стальных поковок массой до 250 кг и с линейным габаритным размером до 2500 мм. При назначении припусков и допускаемых отклонений размеров необходимо определить исходный индекс. Исходный индекс - это условный показатель, учитывающий в обобщенном виде сумму конструктивных характеристик (класс точности, группу стали, степень сложности, конфигурацию поверхности разъема) и массу поковки.
Расчетная масса поковки определяется
исходя из ее номинальных размеров. Ориентировочную величину расчетной массы
поковки вычисляют по формуле
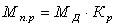 ,
где Мп.р. - расчетная масса поковки, кг;
Мд - масса детали, кг;
Кр - расчетный коэффициент.
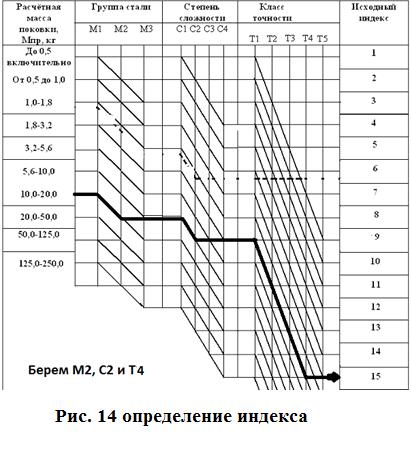
Для определения исходного индекса по
рис. 14 в графе «Масса поковки» находят соответствующую данной массе строку и,
смещаясь по горизонтам вправо или по утолщенным наклонным линиям вправо вниз до
пересечения с вертикальными линиями, соответствующими заданным значениям группы
стали М, степени сложности С, класса точности Т, устанавливают исходный индекс.
Определяем припуски и допуски для
диаметров 90 (верхнее отклонение: 0.126, нижнее отклонение: 0.072) и 95
(верхнее отклонение: 0.059, нижнее отклонение: 0.037) посадки подшипников и
ступицы соответственно:
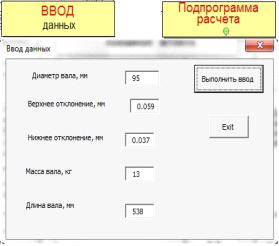
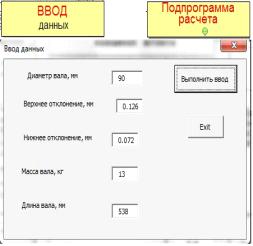
Рис.15 Программа припусков и
допусков
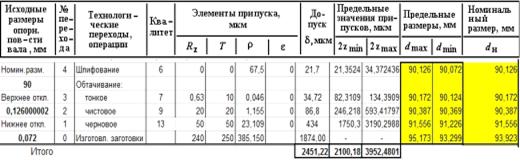
Табл. 6. Припуски и допуски для
диаметра под подшипник
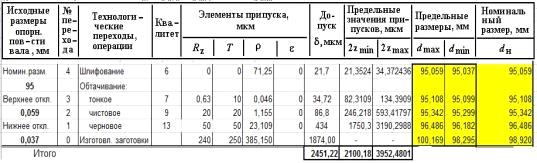
Табл. 7. Припуски и допуски для
диаметра под ступицу
Заключение
В ходе выполнения курсового проекта получены практические навыки использования действующих стандартов, закреплены теоретические знания по дисциплине «Компьютерно-интегрированные технологии», произведен выбор посадок для различных соединений деталей: шпоночных, конических и подшипников качения. Проведен анализ сборочной единицы - тихоходный вал, построена и рассчитана размерная цепь, выбраны размеры заготовки.
Разработаны технические требования на изготовление детали узла - вал редуктора.
Разработаны рабочие чертежи деталей (редуктор
конический одноступенчатый, вал тихоходный, размерный анализ вала, заготовка
вала).
Список литературы
1. Шейнблит А.Е. Курсовое проектирование деталей машин: Учеб. пособие для техникумов. - М.: Высш. шк., 1991. - 432 с.
2. Допуски и посадки: Справочник в 2-х ч. / Под ред. В.Д. Мягкова. - 6-е изд., перераб. и доп. - Л.: Машиностроение. Ленингр. отд-ние, 1983. -Ч. 2.- 448 с.
. Допуски и посадки: Справочник в 2-х ч. / Под ред. В.Д. Мягкова. - 6-е изд., перераб. и доп. - Л.: Машиностроение. Ленингр. отд-ние, 1982. -Ч. 1.- 543 с.
. Бейзельман Р.Д., Цыткин Б.В., Перель Л.Я. Подшипники качения. Справочник. Изд. 6-е.- М.: Машиностроение, 1975.- 572 с.
. Справочник контролера машиностроительного завода. Допуски, посадки, линейные измерения / А.Н. Виноградов, Ю.А. Воробьев, Л.Н. Воронцов и др. Под ред. А.И. Якушева. - 3-е изд., перераб. и доп. - М.: Машиностроение, 1980. - 527 с.
. Дунаев П.Ф., Леликов О.П., Варламова Л.П. Допуски и посадки. Обоснование выбора. Учеб. Пособие для студентов машиностроительных вузов.- М.: Высшая школа, 1984.- 112 с.
. Зябрева Н.Н. и др. Пособие к решению задач по курсу «Взаимозаменяемость, стандартизация и технические измерения». Учеб. пособие для вузов.- М.: «Высш. школа», 1977. - 203 с.
8. Методические указания к курсовому проектированию по курсу «Детали машин». Часть 2. «Комплекс технических требований, предъявляемых к изготовлению зубчатых и червячных колес» / Под общей редакцией Алиферова В.П.- Донецк: ДПИ, 1985.- 36 с.