Курсовая работа (т): Изготовление детали 'Тройник УЭС 08.00.615'
Изготовление детали 'Тройник УЭС 08.00.615'
Введение
Научно-технический прогресс в машиностроении неразрывно связан с созданием новых конструкционных и экономичных изделий машиностроения при снижении материалоёмкости, разрабатываются высокоэффективные методы повышения прочностных свойств, коррозионной стойкости, тепло-ихладо стойкости сплавов.
Развитию и формированию «технологии машиностроения», как прикладной науки предшествовал непрерывный прогресс машиностроения на протяжении последних двух столетий. Степень прогресса определяла интенсивность установлением закономерностей в технологии механической обработки и сборки.
Машиностроение является одной из ведущих отраслей промышленности нашей страны. Непрерывное совершенствование машин характеризуется возрастанием их мощности, снижением массы, а так же повышением точности и надежности.
Современное машиностроение должно развиваться в направлении автоматизации производства с широким использованием ЭВМ и роботов, внедрения гибких технологий, позволяющих быстро и эффективно перестраивать технологические процессы на изготовление изделий. Автоматизация проектирования технологий и управления производственными процессами - один из основных путей интенсификации производства, повышения его эффективности и качества продукции.
Эффективность мероприятий по автоматизации производственных процессов высока там, где велика серийность выпускаемых изделий, высока надёжность автоматизированных процессов, минимальная частота и длительность переналадок.
Целью курсового проекта является закрепление и углубление знаний, полученных при изучении теоретических курсов специальности, научить студента правильно их применять при решении конкретных практических задач, развить умение работать со справочной и другой специальной литературой, а также подготовить его к выполнению технологической части дипломного проекта.
В процессе выполнения курсового проекта студенты решают вопросы,
связанные с проектированием технологического процесса изготовления деталей
сборочной единицы с использованием высокопроизводительного технологического
оборудования и оснастки. Также внимание уделяется выбору метода получения
заготовки, базированию заготовок, оптимальному назначению режимов резания с
целью обеспечения необходимого качества обрабатываемой поверхности и ее
эксплуатационных характеристик, а также технико-экономическому обоснованию
разрабатываемого технологического процесса.
. ТЕХНОЛОГИЧЕСКИЙ РАЗДЕЛ
.1 Назначение и конструкция
обрабатываемой детали
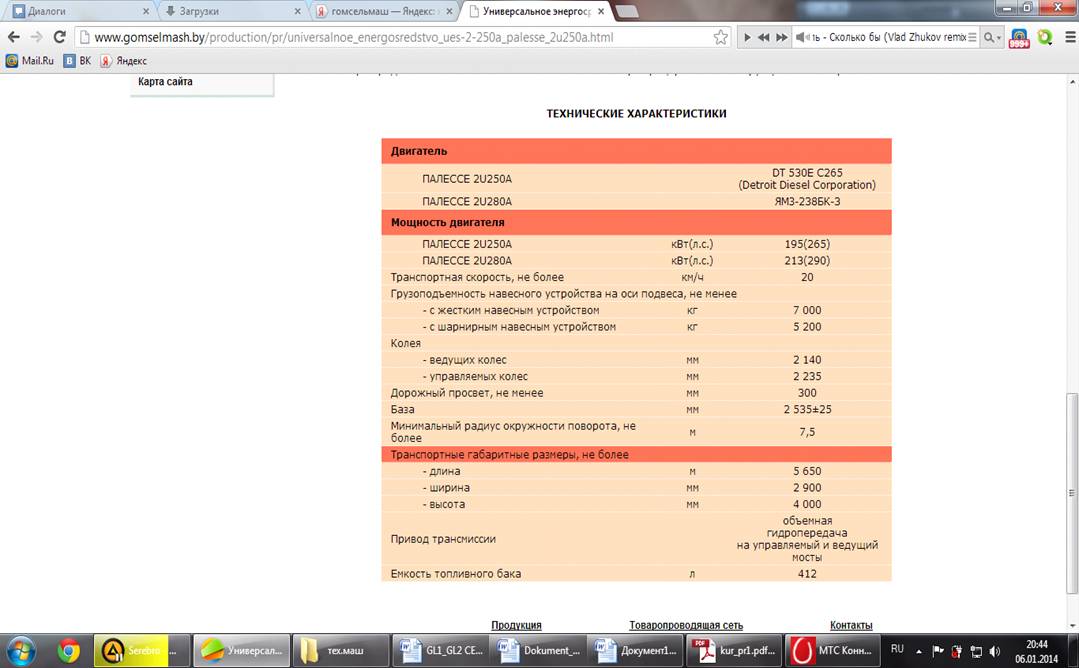
Деталь тройник УЭС 08.00.615 входит в состав универсального энергосредства УЭС-2-250А «Палессе 2U250A». Оно предназначено для выполнения различных сельскохозяйственных работ, выполняемых в агрегате с полунавесными, навесными и прицепными машинами и орудиями.
Энергосредство оборудовано навесным устройством для агрегатирования с различными машинами и управляемым ведущим мостом для обеспечения повышенной проходимости и тяговой способности.
В зависимости от необходимости двигаться вперед или назад рабочее место оператора может реверсироваться.
Технические характеристики универсального
энергосредства УЭС-2-250А «Палессе 2U250A» представлены на рисунке 1.1
Рисунок 1.1. Технические характеристики универсального энергосредства УЭС-2-250А «Палессе 2U250A»
Деталь тройник УЭС 08.00.615 изготавливается из стали марки Сталь 35 ГОСТ
1050-88, химический состав которой представлен в таблице 1.1 и механические
свойства - таблице 1.2.
Таблица 1.1 Химический состав Стали 35 по ГОСТ 1050-88
|
Углерод С |
Кремний Si |
Марганец Mn |
Не более |
Никель Ni |
Хром Cr не более |
|
|
|
|
|
Сера S |
Фосфор P |
|
|
|
0,32-0,40 |
0,17-0,37 |
0,50-0,80 |
0,040 |
0,035 |
0,25 |
0,25 |
Таблица 1.2 Механические свойства стали 35 по ГОСТ 1050-88
|
Предел текучести Н/ мм2 sт |
Предел прочности, Н/ мм2 sв |
Относительное удлинение d, % |
Относительное сужение ᴪ,% |
Твердость НВ |
|
315 |
530 |
20 |
45 |
229 |
.2 Определение типа производства и
его характеристика
Производим расчет типа производства на основании следующих исходных данных:
деталь - тройник УЭС 08.00.615;
объем выпуска N, шт/год - 6000;
режим работы производства - односменный;
действительный фонд времени работы оборудования Фд, ч - 2016;
трудоемкость изготовления детали - Тшт-к, мин. (принимается по данным базового технологического процесса механической обработки) - см. таблицу 1.3.
Месячная программа выпуска при работе в одну смену Nм, шт.
м
= N / 12 = 6000 / 12 = 500 шт.
Месячный фонд времени работы оборудования в одну смену Фм, ч.
Фм = Фд / 12 = 2016 / 12 = 168 ч.
Расчетное число единиц технологического оборудования Ср1, шт.,
необходимого для выполнения первой операции
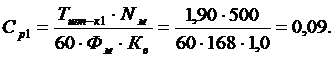
Полученное значение расчетного числа станков Ср1 округляем до большего ближайшего целого числа в сторону увеличения, получая при этом расчетное принятое число станков Спр1 = 1 для первой операции.
Фактический
расчетный коэффициент загрузки для первой операции Кз.ф1:
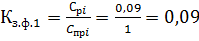
Число
операций, О1, шт., закрепленных за первым рабочим местом,
выполняемых на станке в течение одного месяца при работе в одну смену, значения
Оi округляются до целого числа в меньшую сторону:
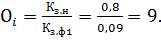
Аналогично
определяем число операций закрепленных за рабочими местами по всем операциям
базового технологического процесса. Данные по расчетам приведены в таблице 1.3.
Таблица 1.3 - Определение типа производства по базовому варианту технологического процесса механической обработки детали
|
Номер и наименование операции |
Тшт-кi, мин. |
Срi, шт. |
Спрi, шт. |
Кзфi |
Oi, шт. |
|
010 Круглопильно-отрезная |
1,90 |
0,09 |
1 |
0,09 |
9 |
|
030 Автоматная токарная |
1,183 |
0,059 |
1 |
0,059 |
13 |
|
050 Токарно-револьверная |
5,278 |
0,262 |
1 |
0,262 |
3 |
|
060 Вертикально-сверлильная |
0,585 |
0,029 |
1 |
0,029 |
27 |
|
065 Вертикально-сверлильная |
0,364 |
0,018 |
1 |
0,018 |
44 |
|
070 Вертикально-сверлильная |
0,213 |
0,011 |
1 |
0,011 |
72 |
|
080 Вертикально-сверлильная |
0,247 |
0,012 |
1 |
0,012 |
66 |
|
090 Вертикально-сверлильная |
0,404 |
0,020 |
1 |
0,020 |
40 |
|
Итого |
10,174 |
- |
8 |
0,501 |
274 |
Коэффициент закрепления операций Кз.о.:
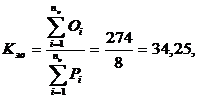
что согласно ГОСТ 3.1121-84 соответствует мелкосерийному типу производства, так как 20 < Кз.о. ≤ 40.
Средний
коэффициент загрузки оборудования Кз.ср
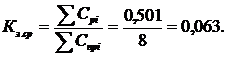
Количество
деталей разного типоразмера (число наименований деталей) m, шт., которые можно
обрабатывать на данном оборудовании (нормативный коэффициент загрузки для
среднесерийного производства принимаем Кзн=0,8)
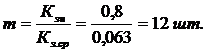
Количество
деталей в партии для одновременного запуска nо.з, шт., определяется
упрощенным способом по формуле
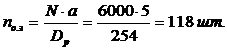
где a - периодичность запуска, дни; а = 2,5;5;11;22 и 66 дней; принимаем, а = 5 дней;р - число рабочих дней в году, Dp = 254 дня.
Размер партии должен быть скорректирован с учетом удобства планирования и организации производства.
Корректировка
размера партии состоит в определении расчетного числа смен С, смен., на
обработку всей партии детали на рабочих местах
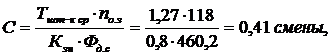
где Тшт-к
ср - среднее штучно-калькуляционное время по основным операциям
механической обработки, мин.

Фд.с - действительный фонд времени работы оборудования в одну смену, мин.
Фд.с = 60 × Фс = 60 × 7,67 = 460,2 мин.,
Фс - продолжительность смены, Фд.с = 7,67 ч.
Расчетное
число смен округляется до целого числа, и принимаем Спр=1 смена,
затем определяется число деталей в партии n, шт.
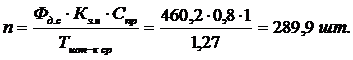
Для
удобства планирования производства принимаем количество деталей в партии n =
290 шт.
1.3 Анализ технологичности конструкции детали
Совершенство конструкции машины характеризуется ее соответствием современному уровню техники, экономичностью и удобствами в эксплуатации, а также тем, в какой мере учтены возможности использования наиболее экономичных и производительных технологических методов ее изготовления применительно к заданному выпуску и условиям производства. Конструкцию машины, в которой эти возможности полностью учтены, называют технологичной.
Улучшением технологичности конструкции можно увеличить выпуск продукции при тех же средствах производства. Опыт машиностроения показывает, что путем повышения технологичности конструкции машины можно получить дополнительно сокращение ее трудоемкости на 15…25% и более, а себестоимость их изготовления на 5…10%. По отдельным деталям эти показатели можно повысить еще больше. Недооценка технологичности конструкции часто приводит к необходимости корректировки, рабочих чертежей после их составления, удлинению сроков подготовки производства и дополнительным издержкам производства.
Вопрос создания технологичных конструкций машин и их деталей необходимо рассматривать как комплексный. Технологичная машина не представляет собой арифметическую сумму деталей технологичной конструкции. При технологической отработке конструктивных форм отдельных деталей необходимо их рассматривать во взаимосвязи с другими и решать задачу комплексно.
По ГОСТ 14.201-83 обеспечение технологичности конструкции изделия является функцией подготовки производства, предусматривающей взаимосвязанное решение конструкторских и технологических задач, направленных на повышение производительности труда, достижение оптимальных трудовых и материальных затрат и сокращение времени на производство, в том числе монтаж вне предприятия-изготовителя, техническое обслуживание и ремонт изделия.
Отработку конструкции на технологичность рекомендуется проводить в следующем порядке: подобрать и проанализировать исходные материалы, требующиеся для оценки технологичности конструкции; уточнить объем выпуска; проанализировать показатели технологичности базовой конструкции; определить показатели технологичности обрабатываемой детали; провести сравнительную оценку и расчет уровня технологичности конструкции разрабатываемого изделия; разработать мероприятия по улучшению показателей технологичности.
Оценка технологичности конструкции может быть двух видов: качественной и
количественной. Качественная оценка характеризует технологичность конструкции
обобщенно на основании опыта исполнителя и допускается на всех стадиях
проектирования как предварительная. Количественная оценка технологичности
конструкции изделия выражается числовым показателем и рациональна в том случае,
если эти показатели существенно влияют на технологичность рассматриваемой
конструкции.
1.3.1 Качественный анализ технологичности конструкции детали
Деталь тройник УЭС 08.00.615 изготавливается из углеродистой стали Сталь 35 ГОСТ 1050-74. В качестве исходной заготовки используется горячекатаный прокат, но также можно использовать один из методов обработки давлением, что позволит уменьшить припуски на механическую обработку и сократить объем материала.
С точки зрения механической обработки особых трудностей деталь не представляет. Деталь технологична, проста по конструкции, допускает применение высокопроизводительного технологического оборудования и высокотехнических режимов обработки с применением стандартного и унифицированного инструмента.
Конструктивная форма детали, и простановка размеров дают возможность совмещения конструкторских, технологических и измерительных баз при выполнении механических и контрольных операций. Требования к точности и шероховатости соответствуют служебному назначению детали и не представляют технологических трудностей.
Технологичность заготовки характеризуется возможностью её получения наиболее рациональным для производственных условий способом.
Окончательное решение о рациональности способа получения заготовки можно
принять лишь после расчёта себестоимости детали по сравниваемым вариантам.
1.3.2 Количественная оценка технологичности конструкции детали
Технологический анализ конструкции обеспечивает улучшение технико-экономических показателей разрабатываемого технологического процесса. Поэтому технологический анализ - один из важнейших этапов технологической разработки, в том числе и курсового проектирования. Основные задачи, решаемые при анализе технологичности конструкции обрабатываемой детали, сводятся к возможному уменьшению трудоемкости и металлоемкости, возможности обработки детали высокопроизводительными методами. Таким образом, улучшение технологичности конструкции позволять снизить себестоимость ее изготовления без ущерба для служебного назначения.