Контрольная работа: Изготовление отливки
Изготовление отливки
Введение
Литье - это способ изготовления изделий, его сущность заключается в том, что в литейную форму заливают расплав определенного состава с комплексом требуемых свойств, который после затвердевания принимает конфигурацию рабочей полости формы и становится отливкой. Получение отливок в промышленности называют литейным производством. Масса отливок колеблется в очень широких пределах. Конфигурация отливок может быть любой. Она определяется возможностью изготовления технологической оснастки и формы, минимальной толщиной полости, которую способен заполнить металл, и экономическими расчетами, позволяющими сравнить стоимость изготовления, условия эксплуатации отливки и аналогичного изделия, полученного другим способом. Литые детали после механической обработки составляют весьма значительную часть изделий, выпускаемых разными отраслями промышленности. Литьем изготавливают также отдельные части строительных сооружений, металлургического, горнодобывающего оборудования и т.п. Развитие техники предъявляет серьезные требования к качеству литых заготовок. Современные отливки должны иметь высокие механические свойства, регламентированные физические характеристики, требуемый химсостав, а также высокую точность при минимальных толщине стенок и массе. Изготовление отливки с заданными линейными размерами, конфигурацией, физико-механическими свойствами, шероховатостью поверхности и другими требованиями может осуществляться различными методами. При этом могут быть использованы различные типы и конструкции форм, конструктивные и технологические решения по отдельным элементам формы, разнообразные технологические процессы на всех этапах изготовления отливки. Поэтому в конкретных условиях производства разрабатывается оптимальный технологический процесс, обеспечивающий стабильное выполнение требований чертежа и технических условий на деталь и отливку при минимальных затратах труда и материальных средств.
Плавка чугуна производится в индукционной печи. Заливка форм на линии проводится из чайникового ковша емкостью 500 кг. Температура металла при заливке 1280…1400°С.
Выход воздуха и
газов из полости формы при заливке металла происходит через выпоры. Удаление
газов при прогреве формы происходит через поры формовочной смеси.
Исходные
данные
Разработать
технологию отливки детали «Маховик» (рис. 1). Масса отливки (расчетная) 1,792
кг. Материал - серый чугун СЧ20 ГОСТ 1412-85. Количество изготавливаемых
отливок 50 000 шт./год (крупносерийное производство).
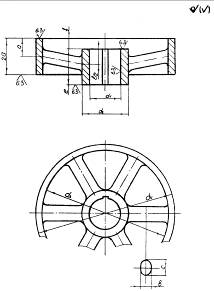
Рис. 1. Маховик
Основные технические условия
1.Пригар формовочной смеси на поверхностях детали не допускается.
2.Допускается заварка раковин не более 2 мм.
3.Острые кромки притупить.
4.Формовочные уклоны по ГОСТ 3212-92.
5.Неуказанные литейные радиусы R 3…5 мм.
6.Точность размеров детали ± IT 14/2.
7.Точность отливки 8-0-0-7 по ГОСТ 26645-85.
1.
Анализ конструкции детали и технических условий на деталь и отливку
Деталь не испытывает значительных механических нагрузок и поэтому изготовляется из серого чугуна СЧ20.
Анализ чертежа детали показывает, что конструкция ее достаточно технологична для изготовления литьем. Деталь не изменяет резких переходов толщин стенок. Минимальная толщина необрабатываемых стенок 15 мм, радиусы закруглений 3…5 мм, конфигурация внутренних полостей, отверстий, обрабатываемых поверхностей и расположение баз механической обработки удовлетворяют требованиям технологии литейного производства.
В технических
условиях лишь п.п. 3 и 6 касаются только механической обработки детали.
Анализируя технические условия, приходим к выводу, что все они выполнимы при
изготовлении отливок из серого чугуна СЧ20.
2.
Выбор способа изготовления отливки
Анализ технологичности отливки позволяет сделать вывод о возможности изготовления ее в сухую разовую песчано-глинистую форму. При изготовлении чугунных отливок данной массы и габаритов сухая песчано-глинистая форма является наиболее экономичной, обеспечивая выполнение всех требований технических условий к качеству деталей.
Учитывая
незначительную высоту моделей и изготовление четырех отливок в одной форме,
выбираем изготовление форм в опоках 360Ч400Ч200 мм.
3. Выбор положения отливки в форме в период заливки и затвердевания
При выборе
положения отливки в форме во время заливки и затвердевания главными факторами в
данном случае должны быть получение плотного чугуна без усадочных и газовых
раковин и обеспечение хорошего питания отливки при затвердевании.
4.
Определение поверхности разъёма формы
Разъем формы
выбирается таким образом, чтобы отливка располагалась по центру отливки.
Поверхность разъема будет плоской. При выбранном разъеме обеспечивается простая
конструкция моделей, удобство изготовления и сборки форм.
5.
Определение припусков на механическую обработку
Припуски на механическую
обработку определим по ГОСТу 26645-85. Для восьмого-седьмого класса точности
размеров и шестого ряда припусков определим допуски линейных размеров и
припуски на механическую обработку. Припуски составляют 1,8 - 2 мм и приведены
на чертеже отливки (ФМ427.01.01.00.00СБ). Приплюсовав массу припусков к массе детали,
получим массу отливки  1,792
кг.
6. Определение
формовочных уклонов и радиусов закругления
Величины формовочных
уклонов по ГОСТу 3212-92 при использовании чугунных моделей (в условиях
крупносерийного производства) следующие: для обода маховика - 0°45ґ, для
внутреннего кольца - 1є05ґ.
7. Определение
количества и конструкции стержней
Чертеж отливки (ФМ427.01.01.00.00СБ), выполненный в соответствии с требованиями ГОСТа 3.1125-88. Технические условия на изготовление и приемку отливок указаны в задании.
С целью упрощения
модельной оснастки, для снижения трудозатрат и получения внутренних очертаний
отливки необходим один центровой шесть боковых балванов.
8. Разработка
конструкции и расчет литниковой системы
Наиболее простым и экономичным способом подвода чугуна в полость формы является подвод чугуна по разъему. Применительно к данной отливке и выбранному положению ее при заливке подвод чугуна по разъему способствует созданию условий для направленного затвердевания отливки.
Для определения размеров каналов литниковой системы воспользуемся методикой расчета при заливке форм из чайникового ковша, подробно изложенной в работе [7].
Определим массу отливки
по формуле
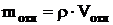 ,
(1)
где  -
плотность чугуна;
 - объем отливки,
вычисленный по формуле
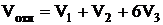 . (2)
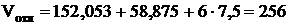 см3.
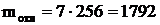 г = 1,792 кг.
Оптимальную
продолжительность заливки формы определим по формуле
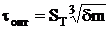 ,
(3)
где  -
оптимальная продолжительность заливки, с;
 - коэффициент
продолжительности заливки, зависящий от температуры заливки, рода сплава, места
подвода, материала формы и ряда других факторов;
 - преобладающая толщина
стенки отливки, мм;
m
- масса жидкого металла, приходящегося на одну отливку в форме, кг. Подставляя
значения коэффициента  ;
средней толщины стенки отливки
 мм и
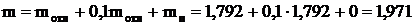 кг,
в нашем случае масса прибыли
 , получим
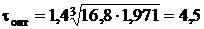 с.
Определим среднюю
скорость подъема уровня металла в форме в процессе заливки  по
формуле при высоте отливки С = 48,8 мм
 .
(4)
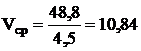 мм/с.
Полученное значение выше
минимально допустимых значений для отливок с толщиной стенок 10…40 мм.
Суммарную площадь узкого
сечения литниковой системы для одной отливки определим по формуле
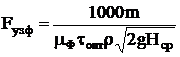 ,
(5)
где  -
суммарная площадь узкого сечения литниковой системы на одну отливку, см2;
m - масса жидкого металла, приходящегося на одну отливку в форме, кг;
- оптимальная
продолжительность заливки, с;
 - общий гидравлический
коэффициент сопротивления формы;
- плотность заливаемого
чугуна, г/см3;
 - средний
металлостатический напор в форме определяем по формуле
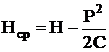 .
(6)
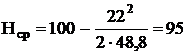 мм.
Подставляя в формулу (5)
значения  кг;
 ;
 с;
 г/см3;
g = 981 см/с2 и Нср = 9,5 см (при подводе
металла сбоку), получим
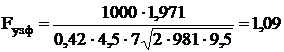 см2.
Для сужающихся
литниковых систем является
суммарным сечением питателей для отливки. При подводе металла к отливке площадь
питателя составит 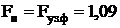 см2.
Поперечные сечения
шлакоуловителя  и
стояка
 зависят
от числа отливок в форме, конструкции литниковой системы и соотношения сечений
элементов системы [7]. При
 :
 :
 =
1,0:1,1:1,2 для четырех отливок в форме
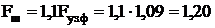 см2 и
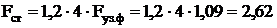 см2.
Определим размеры поперечных сечений элементов литниковой системы (рис. 2):
Рис. 2. Схема расположения отливок в опоке
- размеры
питателей трапецеидальной формы (рис. 3)
Рис. 3. Поперечное сечение
питателей:
 см2;
 см2;
Количество
- 4 шт.
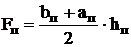 , (7)
где  и
 -
верхнее и нижнее основания питателя, (
 );
 - высота питателя (
 ).
Подставив в формулу (7)
значения ,
получим
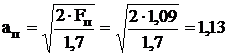 см,
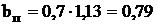 см,
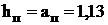 см;
- размеры
шлакоуловителя трапецеидальной формы, питающего две отливки (рис. 4)
Рис. 4. Поперечное сечение
шлакоуловителей
 см2;
 см2;
Количество
- 2 шт.
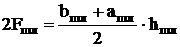 ,
(8)
где  и
 -
верхнее и нижнее основания питателя, (
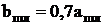 );
 - высота питателя (
 ).
Подставив в формулу (7)
значения ,
получим
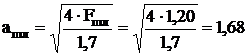 см,
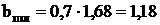 см,
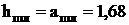 см;
- диаметр
стояка, питающего четыре отливки (рис. 5)
 ,
(9)
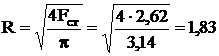 см,
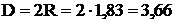 см.
Рис. 5. Поперечное сечение стояка
 см2
9.
Определение габаритов опок (для песчаных форм) и расчет крепления формы
Формы изготовляются на автоматической линии модели КЛ2301 в опоках с размерами 360Ч400Ч200 мм.
Расчет массы груза,
накладываемого на форму перед заливкой, можно выполнить по формуле
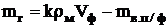 ,
(10)