Практическое задание: Конструкции, материалы, обработка валов
Токарная (чистовая)
Аналогична операции 025. Производится чистовое точение (с припуском под шлифование). Обеспечивается точность IT 9…12, шероховатость - Ra = 1,25…..3,2 мкм.
Следует подчеркнуть, что продолжает сохраняться и расширяться использования принципа совмещения черновых и чистовых переходов в одной операции и не только в мелко- и среднесерийном производстве.
Наблюдается устойчивая тенденция использования токарных обрабатывающих центров (ТОЦ) для мелко- и среднесерийного производства. Применение такого оборудования для токарных операций позволяет обеспечить высокую концентрацию технологических переходов не только токарных, но и фрезерных, сверлильных, резьбонарезных (см. например, операции 040, 045), а в отдельных случаях зубофрезерных, шлицефрезерных, долбежных (см. операции 050, 055) и других технологических переходов.
Фрезерная
Фрезерование шпоночных пазов [5, с. 273…274; 7, с. 59…60; 8, с. 327…328; 13, с. 35…39], канавок, скосов, выемок, граней, лысок и других поверхностей. Обеспечивается точность IT 9…14, шероховатость Ra = 2,5…6,3 мкм.
Шпоночные пазы в зависимости от их конструкции обрабатывают либо дисковой фрезой (если паз сквозной или полуоткрытый) на горизонтально-фрезерных станках (рис. 7), например, мод. 6Р80, 6Р81Г, 6Р82Ш, 6Р83; либо пальцевой фрезой (если паз глухой) на вертикально-фрезерных станках (мод. 6Р10, 6Р11МФ3-1, 6Р12, 6Р13РФ3, 6540, 6550, 6550РФ3), например, за один или несколько ходов. В серийном и массовом производствах для получения глухих шпоночных пазов применяют шпоночно-фрезерные полуавтоматы, например, мод. ДФ-96, 692А, 6930, работающие маятниковым методом двузубыми шпоночными фрезами.
Для фрезерования нескольких
одинаковых поверхностей, расположенных на одной шейке по окружности используют
делительные приспособления. Возможна обработка и за несколько установов.
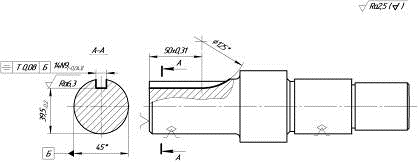
Рис. 7. Операционный эскиз
горизонтально-фрезерной операции
Сверлильная
Сверление всевозможных отверстий. Обеспечивается точность IT 9…14, шероховатость Rz = 10…40 мкм.
Используются вертикально-сверлильные (мод. 2Н106П, 2М112, 2Н118, 2Н125Л, 2Н125, 2Н135)-(а), радиально-сверлильные станки (мод. 2М55, 2554, 2Ш55, 2Р53, 2М57, 2М58)- (б), а также сверлильные станки с ЧПУ.
Если используется вертикально-сверлильный станок, то, как правило, для обработки нескольких отверстий, расположенных на одном диаметре, необходимо применять делительное устройство (см. рис. 8) или многошпиндельную головку (в крупносерийном и массовом производстве).
Радиально-сверлильный станок отличается большей универсальностью, но для обработки отверстий необходимо использовать накладные или скальчатые кондукторы (в серийном производстве). В единичном и мелкосерийном производстве иногда целесообразно сверление производить по разметке.
Кроме сверления на подобных
операциях выполняют технологические переходы зенкерования, зенкования,
развертывания, нарезания резьбы метчиками. Для установки инструментов
используют быстросменные патроны, сокращающие вспомогательное время.
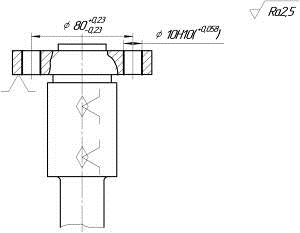
Рис. 8. Операционный эскиз
вертикально-сверлильной операции
Шлицефрезерная
Шлицевые поверхности на валах чаще всего фрезеруют методом обкатывания червячной фрезой на шлицефрезерных или зубофрезерных станках, например, мод. 5350А, 5А352ПФ3. Наиболее высокую точность обеспечивает базирование заготовки в центрах по сравнению с патроном (для длинных заготовок) или в оправке с обратным конусом, если невозможен привод заготовки хомутиком, когда шлицы с одной и другой стороны выходят к опорным шейкам небольшой длины [5, с.267…268].
При диаметре шейки вала более 80 мм шлицы фрезеруют за два рабочих хода.
Другие методы получения шлицевых поверхностей используются существенно реже [5, с.268…273; 7, c. 60…63; 13, с. 39…45]. В массовом и крупносерийном производстве используют также контурное строгание, точение, протягивание и накатывание, которые отличаются большей производительностью особенно при большой длине шлицев.
Зубофрезерная (или зубострогальная)
Выполняется аналогично предыдущей шлицефрезерной операции. На вал-шестернях фрезеруется зубчатый венец червячными фрезами методом обкатывания [16, 17]. Обеспечивается 6…8 степень точности зубчатого венца, шероховатость поверхности Rz = 10…40 мкм. Заготовка базируется в центрах. Используются шлице-зубофрезерные станки типа 5313, 5А326 и др.
Для конических вал-шестерен может использоваться зубострогальная или протяжная операция [5, с. 380…393; 7, с.147…154]. В качестве баз используют поверхность шейки и торец.
Резьбонарезная
На закаливаемых шейках резьбу изготавливают до термообработки. Если вал не подвергается закалке, то резьбу часто нарезают после окончательного шлифования шеек (для предохранения резьбы от повреждений). Мелкие резьбы у термообрабатываемых валов получают сразу на резьбошлифовальных станках. Внутренние резьбы нарезают машинными метчиками на сверлильных, револьверных и резьбонарезных станках в зависимости от типа производства. Наружные резьбы нарезают [5, 275…276; 13, с. 45…54]:
в единичном и мелкосерийном производствах на токарно-винторезных станках плашками, резьбовыми резцами или гребёнками;
в мелкосерийном и серийном производствах резьбы не выше 7-ой степени точности нарезают плашками, а резьбы 6-ой степени точности - резьбонарезными головками на револьверных и болторезных станках;
в крупносерийном и массовом производствах - гребёнчатой фрезой на резьбофрезерных станках или накатыванием.
Зубошевинговальная
Выполняется для вал-шестерен с твердостью зубчатого венца до HRCэ 33 [5, с.367; 8, с. 349…352, 12, с. 108…111] (см. типовые маршруты обработки зубчатых колес п. 4). Заготовка базируется в центрах.
Термохимическая (или термическая)
Цементация или азотирование.
Объёмная или местная закалка (согласно ТУ на чертеже детали).
Исправление центров (центрошлифовальная)
Перед шлифованием шеек вала, обычно точнее IT7, центровые отверстия, которые являются технологической базой для большинства операций, подвергают шлифованию коническим кругом за два установа на центрошлифовальном станке, например, мод. МВ119, МВ149, 3922Р. В единичном и мелкосерийном производстве возможна притирка или приработка центровых отверстий с использованием твердосплавных центров.
Р
Круглошлифовальная
Шейки вала шлифуют на круглошлифовальных (рис. 9) или бесцентрово-шлифовальных станках. Обеспечивается точность IT 5…11, шероховатость Rz = 1…10 мкм [11, 14]. Как правило, базирование заготовки на круглошлифовальных станках выполняется в центрах; на универсальных круглошлифовальных - возможно шлифование в патроне.
Круглошлифовальный станок.
Торцекруглошлифовальные станки (мод. 3Т153Е, 3Т153ДФ2, 3Б153Т, 3Т160, 3Т160ДЛФ20, 3Т161Е позволяют с высокой производительностью выполнять одновременное шлифование цилиндрической и прилегающей торцовой поверхностей, что обеспечивает максимально высокую точность их взаимного расположения [11, 14].
Т153Е
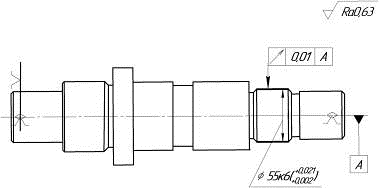
Рис. 9. Операционный эскиз
круглошлифовальной операции
Шлицешлифовальная
Шлицы шлифуются [14] в зависимости от вида центрирования:
центрирование по наружному диаметру. Шлифуется наружная цилиндрическая поверхность на круглошлифовальных станках; в случае необходимости и боковых поверхностей шлицев на шлицешлифовальном полуавтомате, например, одновременно двумя кругами с делением; впадина (внутренняя поверхность) шлицев не шлифуется;
центрирование по внутреннему диаметру. Шлифуется поверхность впадины и боковые поверхности шлицев либо профильным кругом одновременно (рис. 10), либо в две операции.
Заготовка, как правило, базируется в центрах.
Используются шлицешлифовальные
станки мод. 3451, 3Б451П, 3П451С, 3В451ВФ20 и др.
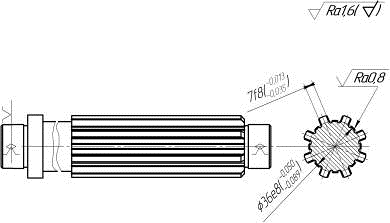
Рис. 10. Операционный эскиз
шлицешлифовальной операции
Зубошлифовальная (или зубохонинговальная)
Выполняется для вал-шестерен (см. типовые маршруты обработки зубчатых колес п. 4). Заготовка базируется в центрах.
Следует обратить внимание на следующую особенность: финишные процессы зубообработки, как правило, производятся однократно до или после термической (термохимической) обработки. Например, применяют зубошевингование или зубошлифование (зубохонингование). Однако в ряде случаев рационально до закалки производить шевингование, а после ее - зубохонингование, что существенно повышает стойкость зубчатых хонов. Повышение стойкости зубчатых хонов связано со снижением уровня коробления зубьев после закалки.
Зубошлифование основной метод финишной обработки закаленных зубчатых колес выше 8-ой степени точности [5, с. 367…368; 7, с. 144…147; 8, с. 353…354; 14]. Применяются станки мод. 5Д831, 5В833, 5М841, 5А851, 5А868, 5А893С и др.
Д831 5А851
Зубохонингование целесообразно применять в серийном и массовом производстве для финишной обработки (Ra до 0,32 мкм), зубчатые венцы которых до зубохонингования не имеют значительных погрешностей (короблений), заусенцев и забоин [5, с. 368…369; 7, с.147; 8, с. 353; 12, с. 113…114]. Обеспечивается существенное повышение точности зубчатого венца, связанной с плавностью работы, что резко снижает уровень шума при эксплуатации зубчатых колес.
Моечная
Контрольная