Практическое задание: Конструкции, материалы, обработка валов
Конструкции, материалы, обработка валов
ГБОУ
СПО СППК
Практическая работа
Конструкции, материалы, обработка валов
Выполнил студент 357гр.
Лазутин Павел
Санкт-Петербург
2014
Валы
Валы различают по служебному назначению, конструктивной форме, размерам, конструкционному материалу. Встречаются валы бесступенчатые и ступенчатые, цельные и пустотелые, гладкие и шлицевые, валы-шестерни, а также комбинированные в различных сочетаниях. Основные виды, группы и типы валов представлены на рис. 1. По форме и положению геометрической оси валы могут быть прямые, коленчатые, кривошипные и кулачковые. Около 85% общего количества типоразмеров ступенчатых валов в машиностроении составляют валы длиной 150…1000 мм.
Наиболее часто валы изготавливают из конструкционных и легированных сталей, таких как сталь 20, 30, 35, 40, 45, 20Х, 35Х, 40Х, 50Х, 40Г2, 18ХГТ, 25ХГМ, 20ХН3А, 20ХГНМ, 19ХГН, 15ХНТ2А. Применяют сырые и термообработанные валы. Валы из высокоуглеродистых сталей подвергают как объемной закалке, так и локальной (поверхностной) закалке наиболее ответственных поверхностей с использование нагрева ТВЧ на глубину 1,5…5,0 мм (HRC 32…42), а на поверхности - HRC 59…63. Валы, изготовляемые из низкоуглеродистых сталей, цементируют или нитроцементируют на глубину 0,7…1,2 мм и после закалки и отпуска получают твердость поверхности HRC 52…60. Валы из азотируемых сталей азотируют на глубину 0,3…0,5 мм, обеспечивая твердость поверхностей HRC 40…58 [17].
вал самоцентрирующий люнет токарный
Основные схемы базирование
Основными конструкторскими базами
большинства валов являются поверхности опорных шеек. Однако в качестве
технологических баз их используют существенно реже. Применение таких баз при
обработке наружных поверхностей, как правило, затруднительно. Особенно это
касается выполнения принципа постоянства баз. Поэтому при обработке валов в
большинстве случаев используют искусственные технологические базы, которыми
являются центровые отверстия с обоих торцов заготовки. Принимая в качестве
технологических баз центровые отверстия или центровые фаски на большинстве
операций, решается задача повышения точности взаимного расположения
обработанных поверхностей не только за счет соблюдения принципа постоянства
баз, но и за счет минимизации в целом погрешности установки заготовки в
центрах.
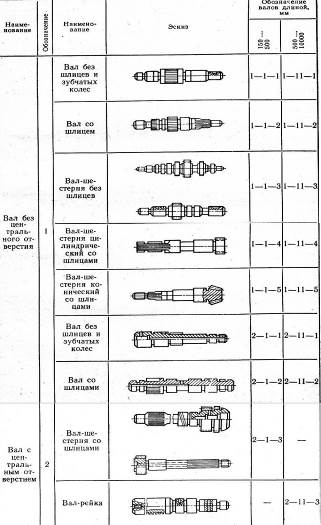
Рис. 1. Основные группы и типы
валов, применяемых в машиностроении
Технологической базой могут служить торцовые поверхности вала, что исключает погрешность базирования при обработке в центрах для линейных размеров, проставленных от таких торцов. Для использования левого торца вала в качестве базы при токарной обработке применяют плавающий передний центр. Это дает возможность передавать обрабатываемой заготовке крутящий момент с помощью торцовых поводковых устройств [5, с.265], например, поводковую зубчатую шайбу [8, с. 224…226] или штырьковый патрон [9, с. 107…108].
Крутящий момент наиболее часто при обработке валов передается с помощью поводковых патронов (ГОСТ 2571), поводковых хомутиков (ГОСТ 2578) и тому подобных устройств. На круглошлифовальных станках для повышения точности взаимного положения шлифуемых поверхностей используют специальные компенсирующие поводковые хомутики [11, с.77; 14, с. 255].
В последние годы для токарной
обработки валов (и других изделий типа тел вращения, длина которых существенно
превышает диаметр), расширяется применение в качестве технологических баз
поверхностей отдельных шеек. Это связано с распространением самоцентрирующих
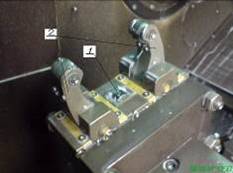
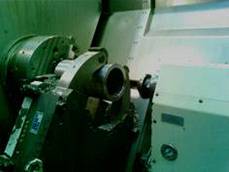
люнетов (рис. 2), в т. ч. с программируемым подводом, отводом, перемещением. В
таких случаях вал крайней левой шейкой базируется в кулачках самоцентрирующего
патрона с упором в торец, а крайней правой - на роликовых опорах
самоцентрирующего люнета. Вместо люнета возможно использование заднего центра,
если имеется центровое отверстие или центровая фаска.
а)
б)
в)
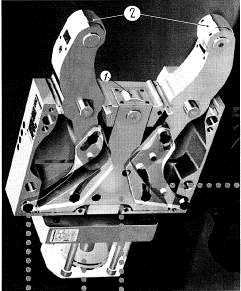
Рис. 2. Самоцентрирующий люнет: а - общий вид; б - заготовка установлена в трехкулачковом самоцентрирующем патроне и самоцентрирующем люнете; в - схема конструкции: 1 - центральная опора, 2 - рычаги, охватывающие заготовку, 3 - задний центр (грибковый). Центральная опора и рычаги самоцентрирующего люнета оснащены роликами.
В процессе выполнения операции
самоцентрирующий люнет и задний центр могут свою базирующую роль осуществлять
попеременно, заменяя друг друга по необходимости. Последнее особенно
рационально для обработки за один установ как наружных, так и внутренних
поверхностей валов и других заготовок с центральным отверстием или выточками на
торце (см. рис. 1). На рис. 3 приведен операционный эскиз подобной токарной
операции.
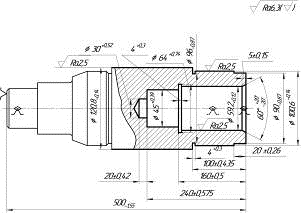
Рис. 3. Операционный эскиз токарной
операции обработки вала, имеющего центральное отверстие, с использованием
самоцентрирующего люнета и заднего центра
Остановимся на этой операции подробнее. Будем считать, что до начала точения наружные обрабатываемые поверхности, включая торец, являются черными, т. е. имеют низкую точность (прокат, поковка, литье). Центральное отверстие в исходной заготовке отсутствует. Левая сторона вала обработана на предыдущей операции. При установке заготовки короткий участок крайней левой шейки базируется в трехкулачковом самоцентрирующем патроне с упором в торец. Последнее обеспечивает ее ориентацию в осевом направлении. Крайняя правая шейка достаточного размера базируется в самоцентрирующем люнете (схема базирования на рис. 3 показана штриховыми линиями).
В начале операции без вращения
заготовки, используя приводное устройство, сверлится центровое отверстие (до
сверления предварительно может быть выполнено фрезерование торца). В
образованное отверстие вводится задний центр, он начинает выполнять базирующую
роль (схема базирования на рис. 3. показана у торца вала). После отвода
самоцентрирующего люнета обтачиваются наружные поверхности. В завершении
обтачивания вновь подводится самоцентрирующий люнет (к обточенной шейке
диаметром 100,6 мм на рис. 3) и обрабатываются правый торец и поверхности,
относящиеся к центральному отверстию, включая центровую фаску. Последняя будет
являться базовой поверхностью при шлифовании отдельных точных шеек после
закалки, азотирования или цементации.
Типовой маршрут технологического
процесса изготовления вала
Заготовительная
Исходными заготовками для валов могут быть:
горячекатаный и холоднотянутый
прокат [8, c. 171…172; 10, с. 154…161]. Разрезая прутки получают штучные
заготовки. Рационально применять при малых перепадах диаметров отдельных
ступеней. В единичном и мелкосерийном производстве это требование смягчается.
Горячекатаный прокат
Для получения штучных заготовок из проката наиболее часто
рубят пруток на прессе с использованием штампов и без них;
разрезают прутки дисковыми пилами на фрезерно-отрезных станках;
разрезают абразивными отрезными кругами на абразивно-отрезных станках;
разрезают посредством лент, используя ленточно-пильные станки.
заготовки, полученные методами пластической деформации и 'обеспечивающие приближение формы и размеров к детали, а также снижение расхода материалов (свободная ковка, штамповка (ГОСТ 7505-89) в открытых и закрытых штампах на прессах, молотах, горизонтально-ковочных машинах, периодический прокат, обжатие на ротационно-ковочных машинах, электровысадка) [8, с. 134…160; 10, с. 162…173];
литье (заготовки из чугуна для коленчатых и распределительных валов) [12, с. 154…174].
Правильная (применяется для проката) [10, с. 160…162]
Заготовки часто правят на прессе. В массовом и крупносерийном производстве операция может производиться до отрезки заготовки. В этом случае правиться весь пруток на правильно-калибровочном станке.
Термическая
Выполняется нормализация или улучшение, реже отжиг, например, для стали 35Х.
При нормализации происходит полная фазовая перекристаллизация стали, увеличивается количество перлита, сорбита или троостита, устраняется крупнозернистая структура, формируемая при литье, прокатке, ковке или штамповке. Для низкоуглеродистых сталей нормализацию применяют вместо отжига, обеспечивая более высокую твердость (НВ 187…229) и прочность по сравнению с отжигом. Несмотря на это обрабатываемость повышается: увеличивается период стойкости инструмента, снижается уровень шероховатости обработанных поверхностей.
Улучшение (закалка с высоким отпуском (твердость НВ 225…302) производят для средне- и высокоуглеродистых и легированных сталей (сталь 45, 40Х). Улучшение по сравнению с отжигом и нормализацией обеспечивает более высокие временное сопротивление, предел текучести, относительное сужение и ударную вязкость. Создает наилучшее соотношение прочности и вязкости стали, уменьшает чувствительность к концентраторам напряжений, снижает опасность развития трещин, уменьшает остаточные напряжения. Часто выполняют после черновой обработки.
Отжиг обеспечивает фазовую перекристаллизацию, устраняет химическую и физическую неоднородность, созданную предшествующей обработкой из-за неравномерного охлаждения, неоднородной пластической деформации. Измельчая зерно, снимая внутренние напряжения и уменьшая структурную неоднородность, отжиг способствует повышению пластичности и вязкости отливок, поковок, сортового и трубного проката. Понижая прочность и твердость, повышает обрабатываемость резанием средне- и высокоуглеродистой стали.
Фрезерно-центровальная (или токарная)
На этой операции подготавливают технологические базы. Обрабатывают торцы и центровые отверстия. Обеспечивается точность IT 11…14, шероховатость - Ra = 6,3-12,5 мкм. Эту операцию выполняют следующим образом:
в единичном производстве подрезают и центруют торцы на универсально-токарных станках последовательно за два установа;
универсально-токарный станок CA6140A x 750
в серийном производстве подрезку
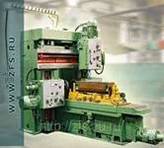
торцев выполняют раздельно от центрования на горизонтально-фрезерных (а) или
продольно-фрезерных станках (б), а центрование - на одностороннем или
двухстороннем центровальном станке. Применяются также фрезерно-центровальные
полуавтоматы (мод. МР-37, МР-71, МР-73, МР-76М, 2Г942 и др.) последовательного
действия с установкой заготовки по наружному диаметру в призмы, в том числе
самоцентрирующие, и базированием в осевом направлении по упору (см. рис. 4);
а)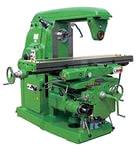 б)
в массовом производстве применяют фрезерно-центровальные станки барабанного типа (мод. МР-77, МР-78), которые одновременно фрезеруют и центруют две заготовки без снятия их со станка.
Более производительным методом является одновременная обработка торцов и центровых отверстий специальными головками [7, с. 50].
На современных фрезерно-центровальных станках благодаря применению многоинструментальных головок можно выполнять растачивание отверстий, обтачивание концов валов, сверление отверстий на фланце и другие технологические переходы [7, с. 51].
Форму и размеры центровых отверстий назначают в соответствии с их технологическими функциями по ГОСТ 14034-74.
Для нежёстких валов (отношение длины
к диаметру более 12) обрабатываются шейки под люнеты.
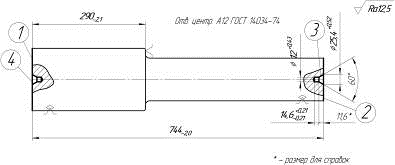
Рис. 4. Операционный эскиз
фрезерно-центровальной операции
Для коротких валов (ориентировочно
до 200 мм) отдельная операция по подготовке технологических баз может быть
исключена, а центровые отверстия и торцы совместно с другими поверхностями
обрабатывают на токарных операциях, базируя заготовку по шейкам в
самоцентрирующих патронах. Это рационально при наличии удобных базовых
поверхностей достаточной длины и приемлемой жесткости заготовки (рис. 5).
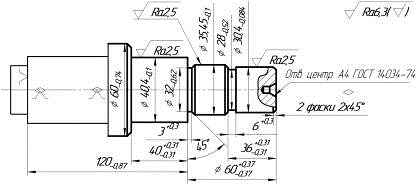
Рис. 5. Операционный эскиз токарной
операции
Токарная (черновая)
Выполняется за два установа на одной операции или каждый установ выносится как отдельная операция.
Обтачиваются наружные поверхности (с припуском под чистовое точение) и прорезаются канавки. Обеспечивает точность IT 10…14, шероховатость - Ra= 6,3….12,5 мкм. В зависимости от типа производства операцию выполняют:
в единичном производстве на токарно-винторезных станках;
в мелкосерийном - на универсальных
токарных станках с гидросуппортами типа КСТ-1 и станках с ЧПУ
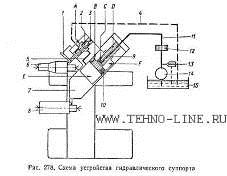
в крупносерийном и массовом - на многошпиндельных многорезцовых полуавтоматах; мелкие валы могут обрабатываться на токарных автоматах.
Наиболее широко применяются токарные гидрокопировальные станки (мод. 1712, 1Н713, 1716Ц, 1719, 1722, 1723, 1Б732, 1Б732Ф3, 1А751П). В автоматическом цикле они выполняют одно- и многоходовое точение наружных и торцовых поверхностей заготовок (рис.6). При контурном точении одним резцом возможна обработка валов низкой жесткости. За один установ можно вести черновую и чистовую обработку цилиндрических и конических поверхностей, а также прорезание канавок. Во многих случаях применение гидрокопировальных станков экономически целесообразно при партии заготовок более 10 штук [7, с. 53…54].
Обработка на токарных многорезцовых
станках типа 1А720(a), 1721, 1А730(б) [8, с. 276…278] сокращает основное время,
но не позволяет совместить черновую и чистовую обработку в одной операции.
Одновременное участие в работе нескольких инструментов увеличивает силовое
воздействие на технологическую систему, что повышает требования к ее жесткости.
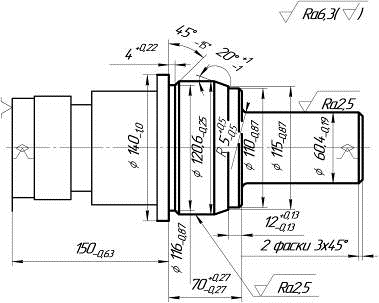
Рис. 6. Операционный эскиз токарной
гидрокопировальной операции
Горизонтально-сверлильная
Используется для валов с центральным отверстием (см. рис. 1). Сверлится глубокое центральное отверстие. К глубоким относят отверстия, диаметр которых превышает их длину более чем в 5 раз. Обеспечивается точность IT 9…14, шероховатость - Rz = 5…40 мкм. При использовании двухсторонних станков сверление производится с двух сторон одновременно, что не только повышает производительность, но и снижает погрешность обработки отверстия, вызываемую уводом сверла. На односторонних станках упомянутую погрешность также можно уменьшить, если обработку выполнить за два установа, осуществляя сверление вначале с одной, а затем с другой стороны.
В отдельных случаях, если позволяют технологические возможности оборудования, сверление глубокого отверстия рационально выполнить на предыдущей токарной операции, в том числе удлиненными спиральными сверлами (l / d до 10). Однако при работе этими сверлами стружечные канавки забиваются стружкой. Для ее удаления требуется периодически выводить сверло из отверстия. Лучшее удаление стружки обеспечивают спиральные сверла с отверстиями для подвода СОЖ. Наиболее надежное удаление стружки из зоны резания без вывода сверла из отверстия обеспечивают шнековые сверла (l / d до 40).
Для сверления отверстий, имеющих отношение l / d свыше 10, часто приходится использовать специальные станки для глубокого сверления, например, ОС-801, ОС-802 и др. Применяют сверла одностороннего резания с внутренним подводом СОЖ и наружным отводом стружки, а также сверла с наружным подводом СОЖ и внутренним отводом стружки, в том числе эжекторные [15]. Кроме сверл сплошного сверления используют сверла кольцевого сверления (d > 80 мм).
В единичном и мелкосерийном производстве при использовании токарных обрабатывающих центров глубокое центральное отверстие может обрабатываться на токарных операциях (см. рис. 3).