Материал: Международная телекоммуникатсионная конферентсия Молодеж и наука Ч.2 2015
Лазерная физика
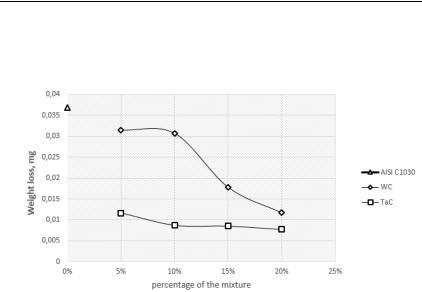
HV, что также говорит о влиянии добавок наночастиц. Для покрытий с добавками нано-TaC имеется характерная концентрация в 5% при которой износостойкость увеличивается в 4 раза, а для нано-WC концентрация в 10-15% уменьшает износ в 2.5 раза, как видно из рис.1.
Рис.1. Результаты измерения износостойкости покрытий с различным химическим составом.
Данная работа показала, что добавки наночастиц тугоплавких соединений позволяют улучшать в 4-6 раз износостойкость покрытия по сравнению с подложкой, при этом необходимая концентрация составляет 5- 15%, в то время как концентрация WC в обычных коммерческих порошках составляет 40-60%.
В дальнейшем планируется провести исследования и сравнительный анализ добавок нанопорошков карбидов тантала и вольфрама с обычными коммерческими порошками как зарубежных, так и отечественных производителей.
Список литературы
1.Мурзаков М.А., Петровский В.Н., Бирюков В.П., Джумаев П.С., Польский В.И., Миронов В.Д., Прокопова Н.М. Влияние добавок наночастиц TaC на микроструктуру лазерных наплавок//Ядерная физика и инжиниринг. №1, 2014. Т.5. С.49-56.
2.Murzakov M. A., Petrovskiy V. N., Polski V.I., Mironov V.D., Prokopova N.M.,
Tret’yakov E.V. Influence of additions of nanoparticles TaC on a microstructure laser cladding. //23rd International Laser Physics Workshop (LPHYS’14): Journal of Physics: Conference Series
594, 2015.
3.Murzakov M. A., Petrovskiy V. N., Polski V.I., Markushov Y. V., Bykovskiy D.P. Structure formation and properties of weld overlay produced by laser cladding under influence of nanoparticles of high-melting compounds. //PLRT 2015: Physics Procedia 71, 2015, p. 202-206.
_______________________________________________________________________
ISBN 978-5-7262-2222-6. XIX конференция «Молодежь и наука» |
71 |

Лазерная физика
Ю.В. МАРКУШОВ, Н.В. ГРЕЗЕВ Научный руководитель – Н.Н. ЕВИТИХИЕВ, д.ф.-м.н., профессор
Национальный исследовательский ядерный университет «МИФИ»
ПРИМЕНЕНИЕ МОЩНЫХ ВОЛОКОННЫХ ЛАЗЕРОВ ДЛЯ СВАРКИ ТИТАНА
Данная работа направлена на развитие лазерных технологий сварки металлов и расширение границ применимости волоконных иттербиевых лазеров. В этой работе получено сварное соединение титановых пластин толщиной 16 мм. Проведены исследования макро- и микроструктуры сварных соединений, измерена микротвердость металла шва и зоны термического влияния. Для подтверждения качества полученного сварного соединения, представлены физико-механические испытания на статический разрыв, ударную вязкость, технологический загиб.
Титан и титановые сплавы с успехом применяются во многих областях промышленности в связи с их многочисленными преимуществами и уникальными свойствами, таких как низкий удельный вес, высокая прочность, отличная коррозионная стойкость, высокая температура плавления. Титан и титановые сплавы широко используются, например, в авиации, космосе, судостроении, химической промышленности, ядерной энергетики и в медицине.
Сварка чистого титана и титановых сплавов в большинстве случаев затруднена в связи с высокой химической активностью к атмосферным газам. Химическая активность титана продолжается вплоть до температуры
300°C. [1]
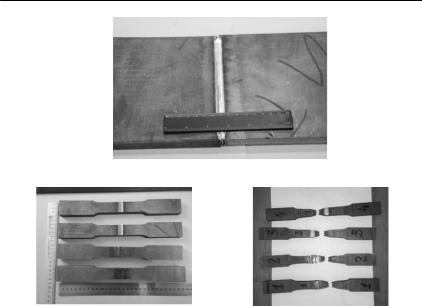
Лазерная сварка является одним из современных способов сварки и применительно к титановым сплавам обладает рядом преимуществ: низкая погонная энергия, малые остаточные напряжения, минимальные геометрические поводки, обеспечение высоких физико-механические свойств сварных соединений. В данной работе предлагается использовать волоконный иттербиевый лазер для сварки больших толщин многопроходным методом в узкую разделку. Такое сварное соединение показано на рис.1. Микроструктура такого шва имеет мелкозернистую структуру, что позволяет получать сварные соединения высокого качества, по прочности, превышающие основной металл. На рис. 2 и 3 представлены образцы до и после испытаний на статический разрыв.
_______________________________________________________________________
72 ISBN 978-5-7262-2222-6. XIX конференция «Молодежь и наука»
Лазерная физика
Рис. 1. Результат лазерной сварки титана толщиной 16 мм
Рис .2. Образцы до испытаний |
Рис. 3. Образцы после испытаний |
Продемонстрирована возможность использования волоконных лазеров для выполнения сварки титанового сплава толщиной 16 мм. Измерения микротвердости не выявили области повышенной твердости, что указывает на качественную защиту ванны расплава в процессе кристаллизации сварного шва. Исследованы физико-механических свойства сварных соединений на статический разрыв, технологический загиб на угол 70˚. Получены результаты испытаний на ударную вязкость, которые показали повышение прочности металла шва на 127% относительно основного металла.
Сейчас уже есть возможность проведения многопроходной лазерной сварки стали [2] и титана. В дальнейшем планируется, используя эту технологию для сварки алюминиевых сплавов. Таким образом, будет расширен круг применения волоконных лазеров в промышленности.
Список литературы
1.Ю.М. Лахтин, Основы металловедения 1998 г. С.267-270.
Y. Markushov, N. Evtihiev, N. Grezev, M. Murzakov, Multipass Narrow Gap Laser Welding of Heavy Gauge Steel with Filler Wire. //PLRT 2015: Physics Procedia 71, 2015, p. 267-271.
_______________________________________________________________________
ISBN 978-5-7262-2222-6. XIX конференция «Молодежь и наука» |
73 |

Лазерная физика
Д.П. БЫКОВСКИЙ Научный руководитель – В.Н. ПЕТРОВСКИЙ, к.ф.-м.н., доцент
Национальный исследовательский ядерный университет «МИФИ»
РАЗРАБОТКА ТЕХНОЛОГИИ ВОССТАНОВЛЕНИЯ ЛОПАТОК АВИАЦИОННОГО ДВИГАТЕЛЯ
ИЗ НИКЕЛЕВЫХ ЖАРОПРОЧНЫХ СПЛАВОВ МЕТОДОМ ЛАЗЕРНОЙ НАПЛАВКИ
Разработка технологии восстановления деталей газотурбинного двигателя (компрессорных и турбинных лопаток из никелевых жаропрочных сплавов) из отечественных порошков с целью повышения ресурса работы отремонтированных деталей до уровня новых, тем самым значительно снизить себестоимость ремонта.
В процессе эксплуатации авиационного двигателя возникают задачи восстановления и ремонта изношенных деталей. Лопатки компрессора и турбины испытывают большие статические и динамические нагрузки во время работы двигателя.
Вследствие ударов мельчайшие частицы потока разрушают поверхностный слой пера лопатки. Появляющиеся в процессе абразивной эрозии надиры, царапины, вмятины, микротрещины становятся концентраторами напряжений и при многократном воздействии переменной нагрузки способствуют усталостному разрушению лопаток. Поэтому встает вопрос об устранении дефектов, полученных деталями в процессе эксплуатации.
Повреждения лопаток компрессора и турбины в процессе эксплуатации и изготовления является основной причиной досрочного снятия большого числа двигателей. Причинами повреждения лопаток при эксплуатации являются засасывание с поверхности аэродрома посторонних предметов, попадание птиц, камней. При эксплуатации лопаток турбин происходит износ торца пера лопаток, трущихся поверхностей и наблюдается падение коэффициента компрессии, что приводит к выводу агрегата из эксплуатации.
Велика вероятность появления дефектов и в процессе изготовления. Таким образом, проблема восстановления поврежденных или изношенных поверхностей является важным фактором повышения надежности и ресурса работы двигателей[1][2][3][4].
Одними из эффективных методов исправления указанных дефектов, позволяющим восстанавливать профиль поверхности, входных и выход-
_______________________________________________________________________
74 ISBN 978-5-7262-2222-6. XIX конференция «Молодежь и наука»

Лазерная физика
ных кромок лопаток, геометрию контактных полок, устранять термические трещины, является лазерная наплавка.
Существующая в настоящее время технология ремонта деталей газотурбинного двигателя методом электродуговой наплавки не удовлетворяет современным технико-экономическим требованиям эксплуатации. Технология восстановления изношенных деталей газотурбинного методом лазерной наплавки позволяет в значительной мере устранить недостатки, присущие существующей технологии и получить значительный экономический эффект. Преимуществами лазерной наплавки являются следующие факторы:
1.После лазерной наплавки требуется минимальная механическая обработка по сравнению с традиционным методом наплавки.
2.Технология лазерной наплавки позволяет в несколько раз снизить себестоимость и длительность ремонта за счет отказа от предварительного подогрева, последующей термообработки, снятия покрытия из хрома и его последующего нанесения, за счет минимальной последующей механической обработки.
3.Минимальный нагрев детали из-за малого размера лазерного луча в месте обработки (диаметр пятна составляет 0,5 мм).
4.Минимальные термические деформации [5].
Список литературы
1.Тарасенко Ю.П., Царева И.Н., Кривина Л.А. Повышение надежности и ресурса компрессорных лопаток газотурбинных двигателей газоперекачивающих агрегатов // Вестник научно-технического развития, 2011. №2. С.57-62.
2.Фомичев Е.О., Воронин Н.Н. Анализ существующих способов восстановления лопаток компрессора газотурбинного двигателя // Двигатель, 2013. №5. С.18-19.
3.Демин Ф.И., Проничев Н.Д., Шитарев И.Л. Технология изготовления основных деталей газотурбинных двигателей // Самара: Изд-во СГАУ, 2012.
4.Смыслова М.К., Мингажев А.Д., Селиванов К.С., Новиков А.В. Применение высокоэффективных реабилитационных технологий при восстановлении лопаток турбомашин из легированных сталей // Вестник УГАТУ, 2009, Т.12. №1. С.108-112.
5.Григорьянц А.Г., Шиганов И.Н., Мисюров А.И. Технологические процессы лазерной обработки // Москва: Изд-во МГТУ им. Баумана, 2006.
_______________________________________________________________________
ISBN 978-5-7262-2222-6. XIX конференция «Молодежь и наука» |
75 |