Материал: Механизация такелажных работ при сооружении систем теплоснабжения и вентиляции. Дольник А.М., Щукина Т.В
15
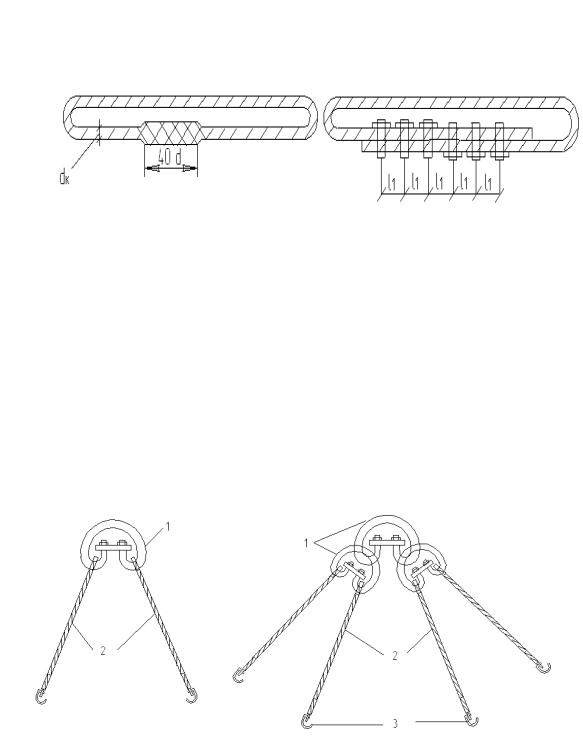
должна быть равна не менее 40 диаметрам каната. Расстояние между сжимами и их количество принимать по табл.2.2 и 2.3.
а) |
б) |
|
Рис.2.5. Схема универсального стропа:
а) соединение заплёткой; б) соединение постановкой сжимов
Многоветвевые стропы служат для подъёма груза за несколько точек, если за две точки применяется двухветвевой строп, за четыре точки -четырёхветвевой и т.д. В качестве отдельных ветвей применяют облегчённые стропы, один конец которых крепится к петлям, приваренным к грузу, а другой конец к серьге, как это видно на рис.2.6.
а) |
б) |
Рис. 2.6. Схема многоветвевых строп: а) двухветвевой; б) четырёхветвевой; 1-серьга; 2-облегчённый строп; 3-крюк
16
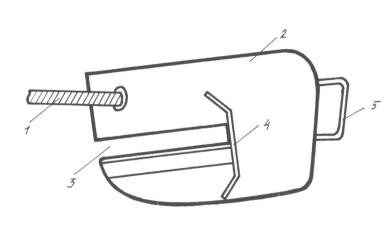
Наряду с описанными стропами, применяются полуавтоматические стропы, позволяющие производить расстроповку груза снизу, не поднимаясь на высоту установки монтируемого оборудования. Эта операция производится при помощи скобы с полуавтоматическим запором и оттягивающего пенькового каната. Для подъёма и перемещения труб применяются стропы с торцевыми захватами, представляющими собой пластину с центральным, расположенным под углом вырезом, к которой приварены подкладка и торцевой упор.
Рис.2.7. Схема торцевого захвата для труб: 1-облегчённый строп, 2-пластина, 3-вырез, 4-торцевой упор, 5-ручка
Для монтажа изолированных трубопроводов применяются мягкие захваты, препятствующие повреждению изоляции, за счёт уменьшения удельного давления в месте контакта захвата с трубопроводом. Для монтажа изолированных труб диаметром до 377 мм применяют захваты из резинотканевой ленты шириной 500 мм и грузоподъёмностью до 60 кН. Для монтажа трубопроводов большего диаметра применяются мягкие захваты из металлических лент.
2.2. Основные правила строповки
1.Строповку монтируемого оборудования следует производить по схеме, указанной в паспорте завода-изготовителя этого оборудования, или по схеме разработанной в ППР.
2.Строповку нужно производить за заводские петли или проушины. При отсутствии таковых в ППР необходимо разработать петли для приварки к оборудованию.
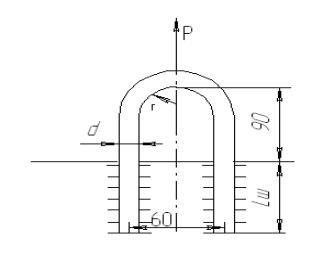
Наиболее простым приспособлением для строповки являются петли из арматурной стали, привариваемые фланговыми швами к монтируемой конструкции (рис.2.8).
Диаметр стержня петли d(мм) определяются по табл.2.4.
|
|
17 |
|
|
|
|
|
|
|
Таблица 2.4 |
|
|
|
|
|
|
|
|
Усилие от веса конструк- |
|
|
Усилие от веса конструк- |
|
d, мм |
ции, приходящееся на одну |
|
d, мм |
ции, приходящееся на одну |
|
|
петлю, Н |
|
петлю, Н |
|
|
|
|
|
|
||
6 |
1000 |
|
14 |
1500 |
|
8 |
3000 |
|
16 |
2000 |
|
10 |
7000 |
|
18 |
2500 |
|
12 |
1100 |
|
20 |
3100 |
|
Рис.2.8. Схема монтажной петли
Усилие воспринимающееся одной петлёй
P=Q∙Kд/n, |
(2.2) |
где Q-вес поднимаемой конструкции, Н; n-количество петель;
Kд- коэффициент динамичности, принимаемый 1,5.
Длину сварного шва Lш определяют из условий работы шва на восприятие нагрузки Р, приходящейся на одну петлю. Катет шва принимают равный диаметру стержня.
3.Для обеспечения прочности и устойчивости поднимаемой конструкции строповка должна осуществляться не менее чем за две точки.
4.Для уменьшения усилия на канат стропа необходимо принимать угол раскрытия стропа 2α не более 90°(α угол между ветвью стропа и осью крюка).
5.Крюк подъёмного механизма нужно располагать на одной вертикале с центром тяжести поднимаемой конструкции.
6.Уровень строповки должен быть выше центра тяжести поднимаемой конструкции.
18
2.3. Определение оптимальных мест строповки звеньев трубопроводов или других длинномерных конструкций при их монтаже двумя грузоподъёмными механизмами
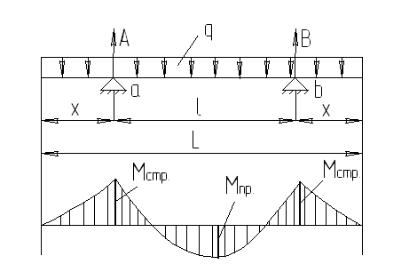
Исходя из технологических соображений, при монтаже газовых или тепловых сетей трубы свариваются в звенья (плети) длиной 40 м, а затем опускаются в траншею или канал, либо поднимаются на опоры при наземной прокладке двумя грузоподъёмными механизмами. Собственный вес трубы распределяется равномерно по всей длине. Усилия в стропах направлены вертикально к трубопроводу. Задача состоит в том, чтобы определить оптимальные места строповки, расстояние между местами строповки (расстояние между грузоподъёмными механизмами) и допустимые размеры консолей. Напряжение в опасных сечениях (в местах строповки и в пролёте) не должно превышать расчётное сопротивление материала труб.
Рис.2.9. Схема строповки длинномерных конструкций и эпюра моментов: а и б- места строповки;
q - вес 1 метра трубопровода;
L - длина сваренного звена (плети трубопровода); x - длина консоли;
l=L-2x-расстояние между местами строповки (расстояние между осями крюков грузоподъёмных механизмов); А и Б - нагрузка на строп;
Мстр - изгибающий момент в месте строповки; Мпр - максимальный изгибающий момент в пролёте; G - вес трубы.
Нагрузка на строп А=В=qL/2=0,5G; |
|
МСТР=qx 2 /2; |
(2.3) |
МПР=qL 2 /8–В(L/2-x)=qL 2 /8-qL/2(L/2-x). |
(2.4) |
19
Так как максимальные моменты будут в местах строповки и в пролёте, необходимо, чтобы нормальные напряжения в этих местах были меньше расчётных сопротивлений материала труб R. Поскольку σ=МИЗГ∙D/2Iz R, то
МИЗГ 2R∙Iz/D (1),
где D- наружный диаметр трубы, м; Iz- момент инерции трубы: Iz=π∙(D 4 -d 4 )/64; d-внутренний диаметр трубы, м;
R- для стали принимается 200*10 6 Па.
МПР=-g∙x 2 /2=МСТР=g∙x 2 /2 (2)
Приравнивая правые части выражений 1 и 2, получим
2R∙Iz/D=g∙x 2 /2; x 2 =4∙R∙Iz/g∙D;
|
|
|
|
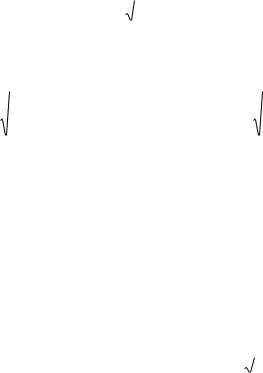
x= 4 R Iz / g D . |
(2.5) |
||
Подставляя значения Iz и численные значения R для стали, получим
x |
|
4 200 106 |
3.14 (D4 |
d 4 ) |
|
6265 |
|
D4 |
d 4 |
|
|
|
|
|
|
|
|
|
. |
(2.6) |
|||||
64 g D |
|
|
|
|||||||||
|
|
|
|
|
|
g D |
|
|||||
Из условия равенства нормальных напряжений в местах строповки и в середине пролёта, вытекает равенство изгибающих моментов для тех же сечений.
g∙x 2 /2=g(l/2+x)∙l/2-g∙(l/2+x) 2 /2;
x 2 =l 2 /2+l∙x-(l 2 /4+2∙x∙l/2+x 2 );
x 2 =l 2 /2+l∙x-l 2 /4-l∙x-x 2 ;
|
|
|
|
2x 2 =l 2 /4; l 2 =8∙x 2 ; l=x∙ 8 . |
(2.7) |
||
Пример
Из условий прочности трубопровода определить максимальную длину плети при условии строповки плети в двух местах, допустимую величину консоли и расстояние между местами строповки. Труба электросварная с наружным диаметром Dн=1120 мм, толщина стенки трубы 10 мм; вес 1 м трубы.
g=2737 Н, dВН=1100 мм.