Методичка: Метрология, стандартизация и сертификация
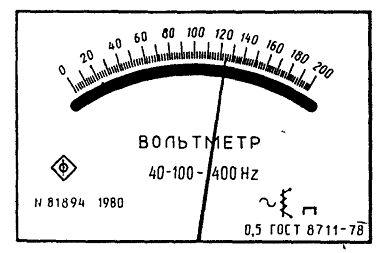
Рис. 9.1. Лицевая панель вольтметра класса точности 0,5 с равномерной
шкалой
Пример. Цифровой частотомер класса точности 2,0 с номинальной частотой 50 Гц, цифровое табло которого показано на рис. 7, показывает 47 Гц. Чему равна измеряемая частота?
Решение. У такого прибора измеряемая частота не может отличаться от цифры
на табло больше чем на 1 Гц. Следовательно, измеряемая частота 46 Гц <= f <=48 Гц.
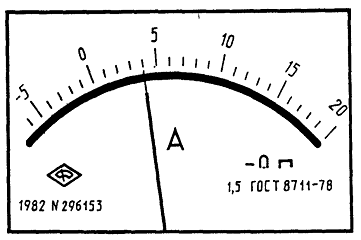
Рис. 9.2. Лицевая панель амперметра класса точности 1,5 с равномерной шкалой
В других случаях, когда классы точности обозначаются цифрами из
приведенного выше ряда, следует обращаться к стандартам на средства измерений
этого вида.
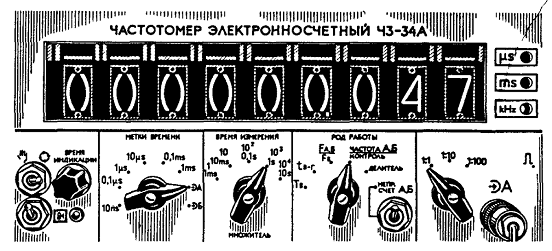
Рис. 9.3. Лицевая панель частотомера класса точности 2,0 с номинальной
частотой 50 Гц
Обозначение классов точности цифрами из того же ряда предпочтительных чисел может сопровождаться применением дополнительных условных знаков. Так, например, отметка снизу ( 0,5√ , 1,6√ , 2,5√ и т.п.) означает, что у измерительных приборов этого типа с существенно неравномерной шкалой значение измеряемой величины не может отличаться от того, что показывает указатель отсчетного устройства, больше чем на указанное число процентов от всей длины шкалы или ее части, соответствующей диапазону измерений, Заключение цифры в окружность (например, ; и т.д.) означает, что проценты исчисляются непосредственно от того значения, которое показывает указатель.
Пример. Указатель отсчетного устройства мегаоммегра класса точности с неравно-мерной шкалой, представленной на рис. 8, показывает 40 МОм. Чему равно измеряемое сопротивление?
Решение. При таком обозначении класса точности измеряемая величина не может отличаться от значения, которое показывает указатель, более чем на 2,5 %. Поэтому измеряемое сопротивление 39 МОм <= R <=41 МОм.
Иногда обозначение класса точности дается в виде дроби, например,
0,02/0,01. Это означает, что измеряемая величина не может отличаться от
значения X, показанного указателем, больше чем на ± [с + d (xk, / х) - 1)] %, где с и d соответственно числитель и знаменатель в обозначении класса
точности, а хк - больший (по модулю) из пределов измерений.
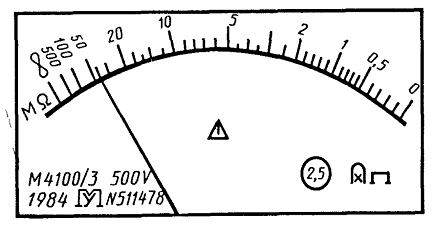
Рис. 9.4 Лицевая панель мегаомметра класса точности 2,5 с неравномерной
шкалой
Пример. Указатель отсчетного устройства ампервольтметра класса точности 0,02/0,01 со шкалой, показанной на рис. 9, показывает -25 А. Чему равна измеряемая сила тока?
Решение. Измеряемая сила тока отличается от той, что показывает указатель, не больше чем на [0,02 + 0,01(50А/25А - 1) ] % = 0,03 %. Таким образом, измеряемая сила тока 24,992 А < I < 25,008 А.
Необходимо еще раз подчеркнуть, что класс точности является обобщенной характеристикой средств измерений. Знание его позволяет определить не точность конкретного измерения, а лишь указать пределы, в которых находится значение измеряемой величины.
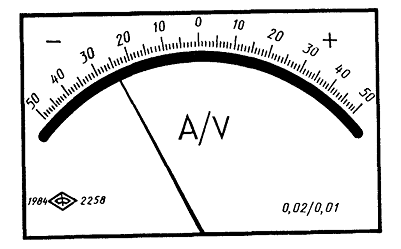
Рис 9.5 Лицевая панель ампервольтметра класса точности 0,02/0,01 с
равномерной шкалой
. Метрологическая надежность средств измерений
В процессе эксплуатации любого средства измерений может возникнуть неисправность или поломка, называемые отказом. Внезапные отказы, вследствие их случайности, невозможно прогнозировать.
По характеру своего проявления внезапные отказы являются явными. Они сравнительно легко обнаруживаются, и после выяснения их причин возникшие неисправности устраняются. Сложнее обстоит дело с диагностикой так называемых постепенных отказов, которые заключаются в том, что с течением времени метрологические характеристики перестают соответствовать установленным для них нормам, и средство измерений вследствие этого становится непригодным для применения по назначению. Такие отказы являются скрытыми и могут быть обнаружены только при очеред-- ной поверке средства измерений. Поэтому межповерочные интервалы устанавливаются исходя из требования обеспечения метрологической надежности средств измерений.
Метрологическая надежность - это свойство средств измерений сохранять установленные значения метрологических характеристик в течение определенного времени при нормальных режимах и рабочих условиях эксплуатации. Метрологическим отказом называется выход метрологической характеристики средства измерений за пределы нормы. Метрологические отказы являются результатом старения и износа элементов и узлов средств измерений, так что их интенсивность с течением времени возрастает.
метрология величина погрешность измерение
Лекция № 10
ЮСТИРОВКА СРЕДСТВ ИЗМЕРЕНИЙ
1. Назначение юстировочных устройств
На всех стадиях производства возникает основная задача - как получить наивысшую оптимальную точность прибора при наименьших затратах.
Погрешность показаний приборов зависит от параметров, определяющих точность их работы. К таким параметрам относятся:
технологические погрешности, которые вызывают погрешности размеров, погрешность формы и взаимного расположения рабочих поверхностей;
шероховатость рабочих поверхностей;
погрешности выбора конструктивной схемы прибора;
погрешности отсчета по шкале;
температурные погрешности.
С целью уменьшения технологических погрешностей показаний приборов можно уменьшить допуски на изготовление деталей прибора. Однако этот путь не всегда является целесообразным и экономически выгодным.
Второй, наиболее распространенный путь - это снижение влияния технологических погрешностей на показания прибора. Заключается он в том, что при разработке метрологической схемы прибора и при проектировании предусматривают возможность юстировки, т.е. выверки и регулировки прибора и его узлов при изготовлении и эксплуатации и приведения его к требуемой точности.
В этом случае детали прибора изготавливают в пределах сравнительно
больших допусков, но с незначительными погрешностями формы и расположения
поверхностей. Точность показаний прибора обеспечивается плавной регулировкой
взаимного расположения его деталей и узлов, специальными регулировочными и
юстировочными устройствами и компенсаторами. Устройства и компенсаторы, кроме
компенсации погрешности изготовления и сборки, позволяют компенсировать износ
подвижных деталей в процессе эксплуатации прибора, повышая эффективность его
использования.
. Основные принципы юстировки
Юстировочные устройства вводят в следующих случаях:
заданы строгие допуски на замыкающее звено;
встречаются длинные размерные цепи;
в размерной цепи имеются звенья, отклонения которых превосходят допуск на замыкающее звено;
сборочные базы не вполне определены или недостаточно точны;
в процессе эксплуатации нарушается рабочее состояние прибора и требуется его выверка.
Основными причинами, вызывающими необходимость ремонта и юстировки деталей и узлов измерительных приборов, находящихся в эксплуатации, являются следующие:
износ контактов отдельных деталей, входящих в узлы, влияющие на передаточное отношение приборов;
нарушение взаимного расположения деталей и узлов, влияющих на стабильность и точность показаний прибора;
нарушение плавности взаимного перемещения деталей в приборе;
нарушение измерительного усилия;
загрязнение оптических и коррозия механических деталей;
поломка деталей;
неправильная регулировка.
Юстировка измерительных приборов для линейных и угловых измерений, включая оптические и оптико-механические, основана на следующих принципах:
1. Установка положения плоскости детали относительно заданной прямой или плоскости осуществляется тремя юстировочными винтами.
2. Поступательное перемещение детали в определенном направлении осуществляют одной или двумя парами соосных и направленных друг против друга юстировочных винтов. При двух парах соосных винтов оси их должны быть параллельны. Наряду с поступательным перемещением детали (узла) можно производить ее поворот.
. Поступательное перемещение детали в двух направлениях, чтобы установить одну из ее точек (А) в заданном положении, осуществляется двумя парами соосных юстировочных винтов.
Рассмотренные основные принципы должны учитываться при конструировании измерительных приборов. Их применение позволяет по возможности обеспечить независимость выходных показателей прибора от точности изготовления его деталей и узлов.
Для полного решения юстировочной задачи необходимо выполнить следующее:
1. На основании изучения устройства прибора , принципа действия, его назначения, условий работы и технических требований строго сформулировать задачу юстировки, т.е. выделить те метрологичесукие характеристики прибора, на которые могут влиять ошибки отдельных деталей и положение узлов, выявить конструктивные и юстировочные базы деталей узлов и прибора в целом и установить требования к точности их взаимоориентирования.
2. Рассмотреть возможность регулировки основных оптических и механических деталей и узлов; найти величины их действительных смещений и поворотов, влияющих на данные свойства и характеристики прибора; выбрать вид сборки, рассмотреть возможность сборки узла или всего прибора по принципу взаимозаменяемости. При неизбежности использования сборки с компенсацией наметить минимальное, но достаточное число юстировочных регулировок независимого действия.
. Предложить способ поверки, позволяющий прямо или косвенно выявить погрешности, подлежающие устранению в процессе юстировки.
. Разработать методику юстировки, т.е. определить инструмент или дополнительные средства и наметить последовательность выполнения операций для достижения заданной точности.
. Предусмотреть надежную фиксацию юстировочных деталей и узлов.
. Предусмотреть возможность сохранения, поддержания или
периодического восстановления рабочего состояния прибора в условиях
эксплуатации.
. Классификация конструкций юстировочных устройств СИ
По назначению юстировочные устройства СИ можно классифицировать следующим образом:
устройства для установки измерительных приборов и преобразователей относительно контролируемой детали в позицию измерения;
устройства для установки относительного положения измерительных опорных, базировочных и рабочих поверхностей СИ;
устройства, позволяющие уменьшить или исключить влияние различных факторов на точность измерения (влияние неравномерного измерительного усилия, зазоров, неравномерного распределения усилий зажима, инерционности механических частей прибора;
устройства для непосредственного воздействия на чувствительность измерительного прибора.
Устройства для установки и настройки СИ в позицию измерения
К таким устройствам относятся различные типы стоек и штативов.
Стойки имеют измерительные столы и предназначены для установки как измерительных приборов, индикаторов и преобразователей, так и контролируемой детали.
Стойки выпускают нескольких типов: С- I, С-II, С-III и С-IV. Первые два типа стоек имеют отверстия под индикатор диаметром 28 мм, остальные диаметром 8 мм. Стойки типа С- I имеют дополнительные сменные столы: круглый гладкий, круглый ребристый с выступающей сферической вставкой и круглый ребристый с выступающим средним ребром.
Штативы выпускают типов Ш- I для индикаторов с ценой деления 0,001 - 0,005 мм и Ш-II для индикаторов с ценой деления 0,01 мм. Кроме того, имеются аналогичные штативы с магнитным основанием ШМ-I и ШМ-II.
Электроконтактные измерительные преобразователи настраивают на предельные размеры измеряемой детали при помощи настроечных микрометрических винтов, которые имеют шкалы для грубой настройки. Точная настройка контактов осуществляется по концевым мерам.
Устройства для установки относительного положения измерительных опорных, базировочных и рабочих поверхностей СИ
В СИ для контроля размеров и погрешностей формы деталей требуется выдерживать точное взаимное расположение плоскостей и прямых, например, параллельность измерительных поверхностей микрометров, штангенциркулей, перпендикулярность плоскостей измерительных столов, стоек приборов направлению перемещения измерительных штоков.
В конструкциях современных измерительных приборов используют опоры для регулирования положения по высоте и наклона одной детали относительно другой. Устройство состоит из разрезной втулки, двух шайб в виде шаровых сегментов и винта. При ослабленном винте деталь может наклоняться в пределах зазора между винтом, шайбами и втулкой.
Устройства для регулирования перемещения деталей и узлов СИ
Точность относительных перемещений деталей и узлов в СИ регулируют при помощи различных юстировочных устройств для направляющих.
Направляющие - устройства , обеспечивающие прямолинейное или криволенейное перемещение одной детали по отношению к другой.
Различают следующие виды направляющих:
направляющие с трением скольжения (типа «ласточкин хвост»);
направляющие с трением качения (подшипники качения);
направляющие с внутренним молекулярным трением.
Для направляющих с трением скольжения предусмотрены еще и юстировочные устройства, которые позволяют компенсировать погрешности изготовления и износ.
Конструкции направляющих «ласточкин хвост» обычно служат для перемещения деталей и узлов приборов при помощи реечных или винтовых передач. Для компенсации износа имеется вкладыш, прижимаемый при помощи винта и пружины к рабочей поверхности «ласточкина хвоста».
Для перемещения частей приборов с большой массой применяют направляющие с шарикоподшипниками.
Устройства для регулирования и стабилизации измерительного усилия
Постоянное измерительное усилие обеспечивает стабильность измерений, устраняет влияние масляных пленок, охлажлающей жидкости и вибраций.
Измерительное усилие вызывает упругие деформации деталей и снижает точность измерений. Колебания измерительного усилий совместно с силами трения в подвижных частях СИ вызывает нестабильность показаний. Поэтому большое значение имеет стабилизация значения измерительного усилия во всем диапазоне измерений прибора. Обычно для создания измерительного усилия используют винтовые пружины, стержневые пружины и грузы.
Юстировочные устройства для воздействия на точность СИ
К этой группе устройств относятся устройства для непосредственного или косвенного воздействия на точность измерительных приборов.
К юстировочным устройствам непосредственного воздействия на точность СИ относятся устройства для регулирования чувствительности и передаточного отношения.
К устройствам косвенного воздействия относятся устройства для регулирования точности положения и перемещений различных узлов и деталей СИ, для регулирования зазоров в подвижных соединениях.
Конструкция устройств для регулирования чувствительности зависит от вида чувствительного элемента прибора.
В рычажно-зубчатых и рычажно-оптических индикаторах передаточное отношение регулируется изменением длин плеч рычагов при помощи резьбовых и эксцентриковых устройств.
В индикаторах с пружинными чувствительными элементами передаточное
отношение реализуется либо изменением натяжения скрученной пружины (оптикатор),
либо изменением расстояния между плоскими пружинами.
Вопросы для тестового контроля знаний студентов по дисциплине
«Метрология, стандартизация и сертификация» по разделу «Метрология»
|
Варианты ответа |
1. Вопрос: К числу государственных метрологических центров относятся: |
|
1 |
Всероссийский научно-исследовательский институт метрологической службы (ВНИИМС, г. Москва); |
|
2 |
НПО «Всероссийский научно-исследовательский институт оптико-физических измерений» (ВНИИОФИ); |
|
3 |
Томский государственный НИИ метрологии (ТНИИМ, г. Томск); |
|
4 |
НПО «Всероссийский научно-исследовательский институт химико-технических и радиомеханических измерений» (ВНИИХТРМИ, пос. Курчатов, Московская обл.); |