Курсовая работа (т): Монтаж и наладка АСР давления газа на газосборнике коксовых печей
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
Монтаж и наладка АСР давления газа на газосборнике коксовых печей
Введение
В последние десятилетия автоматизация производственных процессов остается одним из главных направлений развития производства. Эффективность автоматизации проявляется, прежде всего, в росте производительности труда. Производительность труда представляет собой выпуск изделий в единицу времени, приходящийся на одного работающего. Рост производительности труда в автоматизированном производстве по сравнению с неавтоматизированным достигается за счет двух основных факторов:
. Сокращения численности работающих. В автоматизированном производстве значительная часть функций рабочих, техников, инженеров выполняется машинами;
. Сокращения продолжительности рабочих циклов выпуска изделий. Рабочим циклом называется повторяющийся отрезок времени, в течение которого в технологическом процессе осуществляется выпуск одного изделия.
Сокращение времени рабочего цикла приводит к уменьшению времени производства каждого объекта и, следовательно, снижаются трудоемкость себестоимость продукции. В этом состоит главное значение автоматизации. Кроме того, в автоматизированном производстве стабилизируется качество выпускаемой продукции, повышается ритмичность ее выпуска, так как уменьшается влияние на производство субъективных факторов. Автоматизированное производство предъявляет более высокие требования к квалификации рабочего персонала и способствует ее росту. С повышением уровня автоматизации улучшаются условия труда (комфортность, безопасность), он становится более интеллектуальным.
В основе понятия автоматизации производственных процессов лежит замена физического и умственного труда человека машинным трудом. Чтобы эта замена была экономически эффективной, необходимо создание: - технологичных конструкций изделий; - технологических процессов, оптимальных с точки зрения производительности и себестоимости; - условий технологического обеспечения качества выпускаемой продукции; - надежных и безопасных устройств автоматизации холостых ходов рабочего цикла. Поэтому понятие автоматизации производственных процессов включает комплекс мероприятий, направленных на сокращение числа работающих в целях повышения эффективности производства, качества продукции и улучшения условий труда. Очевидно, что автоматизация технологических процессов представляет собой создание технологий с минимальным участием людей.
Цель курсового проекта заключается в определении специфических особенностей коксохимического производства и в качественной проработки проектной и технической документации.
1. Общая часть
.1 Характеристика коксовой печи как объекта автоматизации
Сырьём для коксохимического производства служит каменный уголь, при переработке которого получают кокс, коксовый газ и ряд химических продуктов. После дробления и дозирования по массе различных компонентов, взятых в необходимых соотношениях, из их подготавливают шихту определённого состава.
Коксование - процесс нагрева и обработки угольной шихты без доступа воздуха в герметичных камерах коксовых печей. По мере нагревания испаряется влага шихты и повышается её температура. При этом в начале происходит плавление угля и его первичное разложение, в процессе которого образуется небольшое количество газообразных жидких продуктов, и твёрдый остаток - полукокс. При дальнейшем повышении температуры из полукокса интенсивно выделяются летучие вещества, образуя плотный однородный и прочный кокс.
Количество и качество образующихся продуктов определяется температурным режимом коксования.
Коксовая печь (рис. ХIV-13) представляет собой длинную узкую камеру из огнеупорного кирпича. Печи группируются в батареи. Между смежными печами батареи расположены обогревательные простенки, где в вертикальных каналах горит отопительный газ (доменный или смешанный).
Если печи отапливают доменным газом, то при подаче из газопровода в обогревательные простенки он предварительно подогревается в газовом регенераторе. Воздух для горения газа подогревается в воздушном регенераторе. В то время как часть каждого регенератора отдает тепло восходящему потоку газа (или воздуха), другая - нагревается нисходящим потоком продуктов сгорания; периодически происходит реверсирование газовых потоков.
Угольную шихту загружают в печи сверху через люки из бункеров загрузочного вагона, который перемещается вдоль батареи.
С торцовых сторон у каждой коксовой камеры предусмотрены герметические двери для удаления готового кокса: с одной (машинной) стороны батареи перемещается коксовыталкиватель, с другой - (коксовой) тушильный вагон, в который по окончании процесса коксовыталкиватель выталкивает коксовый пирог из камеры.
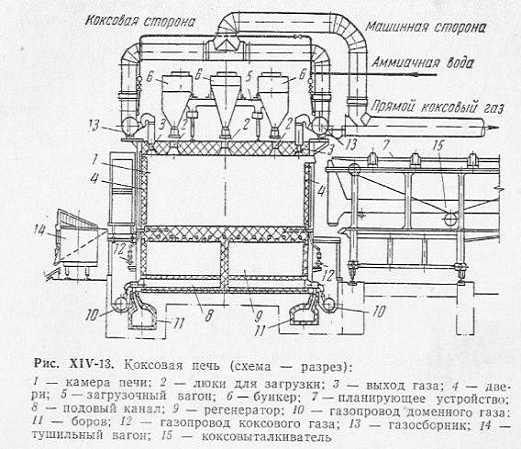
В тушильном вагоне раскаленный кокс отвозят под башню тушения, где его охлаждают водой, а затем сбрасывают на наклонную рампу, где он высыхает. Охлажденный и высохший кокс по транспортеру направляют на сортировку.
Режим работы коксовых печей циклический: загрузка, коксование и выдача периодически повторяются.
Смесь выделяющихся в процессе коксования химических продуктов (в виде паров и газов) называют прямым коксовым газом. Из печей он поступает в газосборник и далее с помощью газодувок направляется на конденсацию и извлечение ценных химических продуктов (аммиака, смолы, бензола и др.).
Коксохимия. Охлаждение газа начинается в стояках и газосборнике при выходе из коксовой печи (до 80-90° С); при этом начинается и конденсация паров.
Дальнейшая конденсация паров, смолы и воды достигается после охлаждения газа в трубчатых или других холодильниках (до 30°С); при этом в конденсате растворяется до 30% аммиака из газа и большая часть нафталина.
Сконденсировавшиеся пары смолы и воды стекают в специальную аппаратуру, где смола отстаивается и выделяется; вода направляется для выделения аммиака.
Охлажденный газ направляется в машинное отделение, к газодувкам (эксгаустерам). Газодувки сообщают газу необходимую энергию для преодоления сопротивления трубопроводов и аппаратуры, через которые должен пройти коксовый газ.
Разрежение на всосе газодувок обеспечивает транспортирование газа через холодильники, давление после газодувок - подачу газа через последующие устройства улавливания из газа аммиака и других ценных продуктов в химических цехах коксохимических заводов, а также подачу коксового газа к потребителям
Аммиак улавливают из газа, предварительно подогретого паром до 50-65°С. Это осуществляется в сатураторе в ходе образования сульфата аммония при реакции аммиака газа и аммиачных паров с серной кислотой.
Из сатуратора газ после улавливания содержащихся в нем брызг серной кислоты охлаждается и направляется в отделение улавливания бензола.
Охлаждение газа в конечных холодильниках сопровождается выделением из него нафталина.
Сырой бензол коксового газа - смесь различных соединений, главные из которых бензол, толуол, ксилол и др. Бензольные углеводороды из коксового газа извлекают в бензольных скрубберах, поглощая их жидкими поглотителями - маслом.
Масло, насыщенное бензолом, из скрубберов направляют в бензольную колонну для отделения бензола. Очищенное масло возвращают в скруббер, а сырой бензол поступает в отделение дистилляции.
Коксовый газ из скруббера направляют на очистку его от сероводорода.
Бензольные углеводороды из насыщенного масляного раствора выделяют при различных температурах кипения компонентов раствора.
Насыщенный раствор подогревают паром в дефлегматоре (трубчатом теплообменнике) и направляют в бензольную колонну, где острый пар, барботнруя через масло, обогащается парами бензола..
После охлаждения масло, очищенное от бензола, возвращают в скруббер, а обогащенный пар поступает в нижнюю часть дефлегматора, где конденсируются и удаляются пары воды и масла. Не сконденсировавшиеся пары бензольных углеводородов поступают из дефлегматора в разделительную колонку, для выделения высококипящих фракций бензола.
Дальнейшее разделение фракций бензольных углеводородов происходит в последующих ректификационных колоннах (головной, отпарпой, бензольной, толуольной) в результате дробной перегонки смеси - последовательного чередования процессов испарения и конденсации.
.2 Принципиальная схема
Схемы функциональные разъясняют определенные процессы, протекающие в отдельных функциональных цепях изделия или в изделии в целом. Этими схемами пользуются для изучения принципов работы изделия, а также при их наладке, контроле, ремонте.
Функциональная схема по сравнению со структурной более подробно раскрывает функции отдельных элементов и устройств.
Функциональные схемы являются основным техническим документом, определяющим функционально-блочную структуру отдельных узлов автоматического контроля, управления и регулирования технологического процесса и оснащение объекта управления приборами и средствами автоматизации (в том числе средствами телемеханики и вычислительной техники).
Объектом управления в системах автоматизации технологических процессов является совокупность основного и вспомогательного оборудования вместе с встроенными в него запорными и регулирующими органами, а также энергии, сырья и других материалов, определяемых особенностями используемой технологии.
Задачи автоматизации решаются наиболее эффективно тогда, когда они прорабатываются в процессе разработки технологического процесса.
При разработке функциональных схем автоматизации технологических процессов необходимо решить следующее:
получение первичной информации о состоянии технологического процесса и оборудования;
непосредственное воздействие на технологический процесс для управления им;
стабилизация технологических параметров процесса;
контроль и регистрация технологических параметров процессов и состояния технологического оборудования.
Указанные задачи решаются на основании анализа условий работы технологического оборудования, выявленных законов и критериев управления объектом, а также требований, предъявляемых к точности стабилизации, контроля и регистрации технологических параметров, к качеству регулирования и надежности.
В состав системы автоматического регулирования входят следующие устройства:
шибер (ШК)
исполнительный механизм (МЭО)
пускатель (ПБР-3А)
блок ручного управления (БРУ-42)
задатчик (РЗД-22)
сужающее устройство (ДК)
датчик разности давления (Метран 100-ДД)
блок питания (БП-36)
Для измерения давления используют следующие методы:
Метод переменного перепада, основан на создании и измерении перепада давления на сужающем устройстве (сопле, диафрагме), установленном в измерительном трубопроводе, при протекании потока через это устройство. Перепад давления, по которому судят о расходе, измеряют с помощью дифманометра.
Динамический метод, используется только при исследованиях или когда длина не достаточна для установки сужающего устройства.
Метод постоянного перепада, менее точен, чем метод переменного перепада.
Скоростной метод, при его использовании необходима постоянная вязкость вещества.
Объёмный метод, при его использовании необходимо очищать и подготавливать жидкость перед измерением.
Поэтому отдаём предпочтение методу переменного перепада давлений.
Измерение расхода с высокой точностью возможно только при использовании стандартных сужающих устройств.
Исходя из стоимости и диаметра трубопровода выбираем шибер в качестве сужающего устройства.
Шибер (от нем. Shieber) - затвор, заслонка. Шиберы широко применяются в промышленности на трубчатых печах, котлах, топках и т.п., для отсекания потока и регулирования скорости движения дымовых газов в дымоходах и дымовых трубах и скорости движения в воздухопроводах различного назначения.
Для выбора режимы управления применяем блок ручного управления типа БРУ-42.Назначение, заключается в применении его во всех видах и типах автоматизированных систем управления любыми разновидностями технологических процессов. Кроме того, их применяют для переключения и управления цепями, управляющими исполнительными (рабочими) устройствами. Так же в блок ручного управления БРУ-42 встроен дистанционный указатель положения.
В проекте применяем программируемый контроллер Siemens S7-400 - это модульный программируемый контроллер, предназначенный для построения систем автоматизации средней и высокой степени сложности. Контроллер помогает выбрать режим управления, функциональные блоки контроллера могут принимать различные сигналы. К контроллеру можно подключить компьютер для визуального наблюдения, что позволяет исключить из схемы вторичные приборы.
Бесконтактный реверсивный пускатель ПБР-3А предназначен для бесконтактного управления электрическими исполнительными механизмами, в приводе которых использованы трехфазные электродвигатели.
Электрический однооборотный исполнительный механизм (МЭО) предназначен для перемещения регулирующих органов в системах автоматического регулирования технологическими процессами в соответствии с командными сигналами автоматических регулирующих и управляющих устройств.
Функциональная схема АСР давления на газосборнике коксовой печи представлена на листе 1 графической части проекта. Принципиальная схема такой системы представлена на листе 2 графической части проекта.
Давление измеряется с помощью первичного преобразователя давления Метран-100 ДД (поз. 1а), сигнал с которого по проводам 1 и 2 поступает на входной аналоговый модуль SM 431 A1 16 программируемого контроллера Seimens S7-400 (поз. PLS). Так же на вход контроллера приходит сигнал задания от ручного задатчика типа РЗД-22 (поз.1в) по проводам 3 и 4. Сигналы в контроллере в аналоговом модуле ввода преобразуются в цифровую форму, удобную для восприятия процессора CPU, сигнал сравнивается с заданием и рассчитывается управляющее воздействие по стандартному алгоритму ПИД-регулирования.
В автоматическом режиме из СРU сигналы поступают на дискретный модуль вывода SM421 DO 16, управляющее воздействие по проводам 5 и 6 поступает на перекидные контакты блока ручного управления типа БРУ-42 (поз. 1г), далее по проводам 8, 7, 9 поступает на пускатель бесконтактный реверсивный типа ПБР-3А (поз. 1д). В дистанционном режиме БРУ-42 питается от ПБР-3А (поз.1д), а управление осуществляется кнопками больше «Б» и меньше «М», через перемычки. Командный сигнал передается через конечные выключатели блока датчика, на обмотку двигателя исполнительного механизма типа МЭО (поз. 1е), который предназначен для отключения привода исполнительного механизма при достижении регулирующим органом крайнего положения, а также ограничения перемещения РО. Выходной вал МЭО сочленяется с РО (поз. 1ж) меняя его положение, которое отслеживается дистанционным указателем положения, встроенным в БРУ.
нагревательный колодец монтаж коксовый
2. Специальная часть
.1 Рекомендации по монтажу АСР температуры рабочего пространства нагревательного колодца
.1.1Монтаж первичных преобразователей
Отборное устройство устанавливают на прямолинейных участках на достаточном расстоянии от местном сопротивлении. При измерении давления газовых сред отборное устройство устанавливают в верхней части трубопровода. Импульсные линии прокладывают с уклоном в сторону отбора, чтобы образующийся конденсат стекал в трубопровод.
Источник: https://www.bibliofond.ru/detail.aspx?id=808950