Контрольная работа: Нормирование точности конструкции узла с обоснованием принятых решений
 - длина соединения
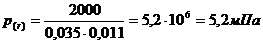
. Наименьший функциональный натяг, необходимый для компенсации деформации раскрытия стыка:
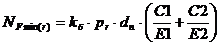
 [5,табл.4.9]
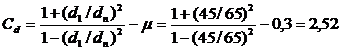
и 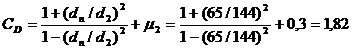
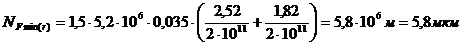
5. По [Мягков,т.2, табл4,92]
определяем поле допуска вала Ø35
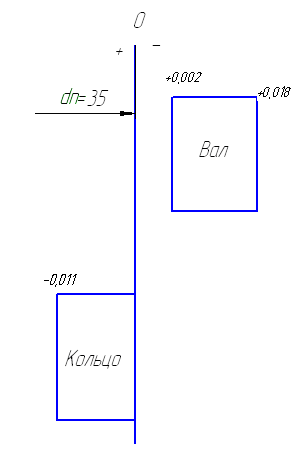
Рисунок 4- Посадка внутреннего циркуляционно-нагруженного кольца
5. РАСЧЕТ КАЛИБРОВ И ВЫБОР
УНИВЕРСАЛЬНЫХ СРЕДСТВ ИЗМЕРЕНИЙ
Годность деталей, особенно при крупносерийном производстве, наиболее часто проверяют предельными калибрами. С их помощью определяют годность детали.
Комплект рабочих предельных калибров для контроля гладких цилиндрических деталей состоит из проходного калибра ПР (им контролируют предельный размер, соответствующий максимуму материала проверяемого объекта) и непроходного калибра НЕ (им контролируют предельный размер, соответствующий минимуму материала проверяемого объекта). Деталь считается годной, если проходной калибр под действием собственного веса или усилия, примерно равного ему, проходит, а непроходной калибр не проходит по контролируемой поверхности детали.
. Для контроля годности зубчатого колеса 5 будем использовать рабочий калибр-пробку (проходной и непроходной). Им проверим размер гладкого цилиндрического отверстия диаметром D = 65 мм с допуском Т8, ES=-0,066 мм, EI=-0,112мм
Номинальный размер детали Dн = 65 мм;
Наименьший предельный размер Dmin = D + EI = 65 - 0,112 = 64,888 мм;
Наибольший предельный размер Dmax = D + ES = 65 -
0,066 = 64,934 мм.
По ГОСТ 24853 - 81определяем:
допуск на изготовление калибра H = 5 мкм = 0,005 мм;
отклонение середины поля допуска на изготовление проходного калибра относительно наименьшего предельного размера изделия Z = 7 мкм = 0,007 мм;
допустимый выход размера изношенного проходного калибра за границу поля допуска изделия Y = 5 мкм=0,005мм.
Наибольший размер проходного нового
калибра-пробки:
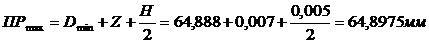
Размер калибра ПР, проставляемый на чертеже 64,8975-0,005 мм.
Наименьший размер изношенного
проходного калибра-пробки:
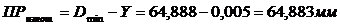
Если калибр ПР имеет указанный размер, его нужно изъять из эксплуатации.
Наибольший размер непроходного
калибра
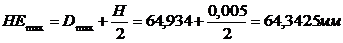
Размер калибра НЕ, проставляемый на чертеже:64,3425-0,005 мм.
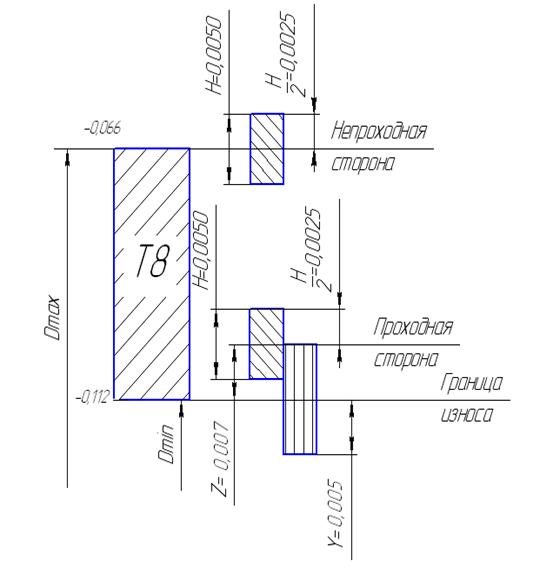
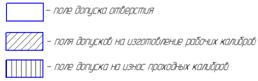
Рисунок 5- Cхема
расположения полей допусков калибра-пробки для контроля детали ø65Т8
. Необходимо рассчитать калибр -
скобу для контроля поверхности детали 4  65h8.
Проходная сторона калибра - скобы контролирует наибольший наружный предельный размер (вала), непроходная - наружный наименьший размер (вала).
Рассчитаем предельные размеры вала Æ65
наибольший 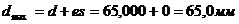 ,
наименьший 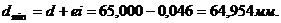
Восьмому квалитету точности соответствуют значения допусков и отклонений калибров по ГОСТ 24853-81
 - отклонение середины поля допуска
на изготовление проходного калибра для вала относительно наибольшего
предельного размера изделия;
 - допустимый выход размера
изношенного проходного калибра для вала за границу поля допуска изделия;
 - допуск на изготовление калибров
для вала;
 - допуск на изготовление
контрольного калибра для скобы;
Исполнительные размеры калибров определяем по
формулам Максимальный размер Р-ПР
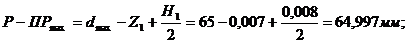
Минимальный размер Р-ПР
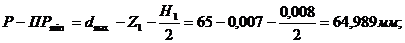
Изношенный размер Р-ПР
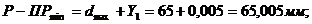
Максимальный размер Р-НЕ
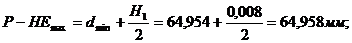
Минимальный размер Р-НЕ
Определяем основные параметры
калибра - скобы по ГОСТ 16775-93:
|
D ном, мм |
D1, мм |
H, мм |
В, мм |
S, мм |
l, мм |
h, мм |
|
От 58до 71 |
140 |
118 |
18 |
6 |
28 |
50 |
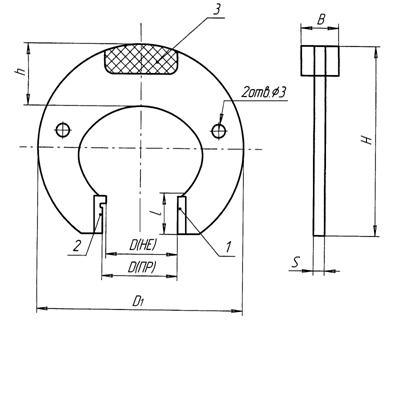
Рисунок 6 - Общий вид калибра-скобы
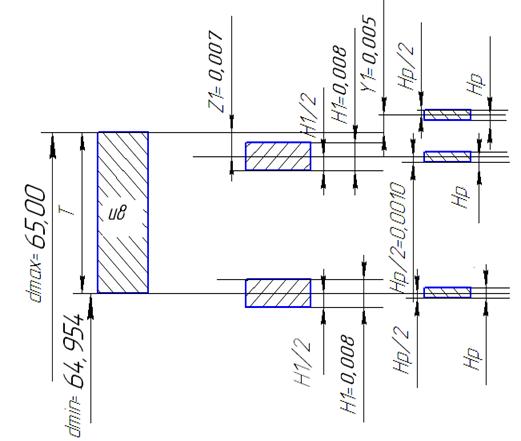
Рисунок 7 - Схема полей допусков калибра
Для определения действительных размеров деталей соединений используют универсальные средства измерений.
По ГОСТ 8.051-81 определяют допускаемые погрешности измерения в зависимости от допуска IT контролируемых деталей, по РД 50-98-86 выбирают средства измерений диаметров деталей сопряжения:
1) для отверстия ø65  - допуск IT7= 46мкм, δ = 12мкм, -
Нутромеры индикаторные (НИ) при замене отсчетного устройства измерительной
головкой (ИГ) с ценой деления 0,001 или 0,002 мм 1,4 (исп. а), с настройкой по
концевым мерам длины 1 класса или установочным кольцам (до 160 мм). Предельная
погрешность измерительного средства ∆си=7 мкм
Пневматические пробки с отсчетным прибором с ценой деления 1 мкм и 0,5 мкм с настройкой по установочным кольцам 5∆си=5,5 мкм
) для вала ø65  - допуск IT7= 46мкм δ =12мкм - микрометры
рычажные (МР и МРИ) с ценой деления 0,002 мм и 0,01 мм при установке на нуль по
установочной мере и скобы рычажные (СР) с ценой деления 0,002 мм при настройке
на нуль по концевым мерам длины при использовании на всем пределе измерения,
(исп. а), Предельная погрешность измерительного средства, ∆си=7 мкм
Индикаторы часового типа (ИЧ и ИТ) с ценой деления 0,01 мм и пределом измерения от 2 до 10 мм, класс точности 1, предельная погрешность измерительного средства ∆си=6 (исп.д)
Библиографический
список
1. Допуски и посадки. Справочник. В 2-х ч./ В.Д.Мягков, М.А. Палей, А.Б.Романов, В.А. Брагинский.-6-е изд., перераб. - Л.: Машиностроение, Ленигр. отд-ние, 1983.
. Анухин В.И. Допуски и посадки. Выбор и расчет, указание на чертежах: Учеб. пособие. 2-е изд., перераб. и доп. СПб.: Изд-во СПбГТУ, 2001. 219 с.
3. Анурьев В.И. Справочник конструктора-машиностроителя: В 3 т. - 8-е изд. - М.: Машиностроение, 2001.
. Дунаев П.Ф. Конструирование узлов и деталей машин: Учебное пособие для студентов технических вузов. - М.: Академия, 2004. - 496 с.
. Леонов. О.А. Курсовое проектирование по метрологии, стандартизации и сертификации. - М:МГАУ,2002г.