Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
На рис. 1 показана зависимость температуры плавления тугоплавких металлов от положения в периодической системе элементов [57].
Сравнение механических свойств вольфрама после дуговой плавки и вольфрама, полученного методом порошковой металлургии, показывает, что хотя их предел прочности отличается незначительно, однако более пластичным оказывается вольфрам дуговой плавки.
Твердость по Бринеллю вольфрама в виде спеченного штабика составляет НВ 200-250, а прокатанного нагартованного листа НВ 450-500, твердость молибдена равна соответственно НВ 150-160 и НВ 240-250 [57].
Легирование вольфрама проводят с целью повышения его пластичности, для этого используют прежде всего элементы замещения. Все больше внимания уделяют попыткам повысить пластичность металлов группы VIА добавками небольших количеств элементов групп VII и VIII. Повышение пластичности объясняют тем, что при легировании переходных металлов добавками в сплаве создается неоднородная электронная плотность вследствие локализации электронов легирующих элементов. При этом атом легирующего элемента изменяет силы межатомной связи в прилегающем объеме растворителя; протяженность такого объема должна зависеть от электронной структуры легирующего и легируемого металлов.
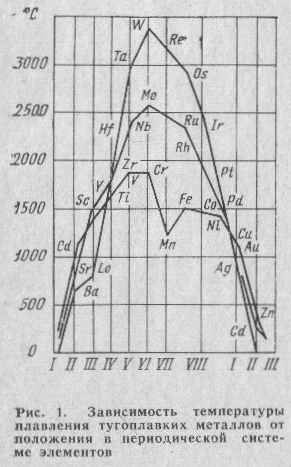
Рис. 1 Зависимость температуры плавления тугоплавких металлов от положения в периодической системе элементов
Трудность создания вольфрамовых сплавов состоит в том, что пока не удается при повышении прочности обеспечить необходимую пластичность. Механические свойства вольфрамовых сплавов, легированных молибденом, танталом, ниобием и окисью тория (при кратковременных испытаниях), приведены в табл. 4 [57].
Легирование вольфрама молибденом позволяет получать сплавы, которые по своим прочностным свойствам превосходят нелегированный вольфрам вплоть до температур 2200°С (см. табл. 4). При повышении содержания тантала с 1,6 до 3,6% при температуре 1650°С прочность увеличивается в 2,5 раза. Это сопровождается уменьшением удлинения в 2 раза.
Разработаны и осваиваются дисперсионно упрочненные и сложнолегированные сплавы на основе вольфрама, которые содержат молибден, ниобий, гафний, цирконий, углерод. Например, следующие составы: W-3% Мо-1% Nb; W-3% Мo-0,1% Hi; W-3% Мо-0,05% Zr; W-0,07% Zr-0,004% В; W-25% Мо-0,11% Zr-0,05% С.
Сплав W-0,48% Zr-0,048% С имеет =55,2 кгс/мм2 при 1650°С и 43,8 кгс/мм2 при 1925°С [55].
Высокие механические свойства имеют вольфрамовые сплавы, содержащие тысячные доли процента бора, десятые доли процента циркония, и гафния и около 1,5% ниобия. Прочность, этих сплавов на разрыв при высоких температурах составляет 54,6 кгс/мм2 при 1650°С, 23,8 кгс/мм2 при 2200°С и 4,6 кгс/мм2 при 2760°С. Однако температура перехода (около 500°С) таких сплавов из пластического состояния в хрупкое достаточно высока.
В литературе имеются сведения о сплавах вольфрама с 0,01% и 0,1% C, которые характеризуются пределом прочности, превышающим в 2-3 раза предел прочности рекристаллизованного вольфрама.
Ренин существенно повышает жаропрочность сплавов вольфрама (табл.5) [57].
Очень давно и в широких масштабах применяется вольфрам и его сплавы в электротехнической и электровакуумной технике. Вольфрам и его сплавы являются основным материалом для изготовления нитей накаливания, электродов, катодов и других элементов конструкций мощных электровакуумных приборов.
Таблица 4
Сплав |
, кгс/мм2, при температуре, °С |
|||
|
1370 |
1650 |
1930 |
2200 |
W-0,5% Mo…………….. W-2,5% Mo…………….. W- 5% Mo……………… W-10% Mo……………... W-15% Mo……………… W-25% Mo……………… W-0,5% Nb……………… W-0,64% Nb……………. W-1,3% Nb……………… W-2% Nb……………….. W-1,6% Ta………………
W-3,6% Та………………. W-5,3% Та………………. W-1% ThO2……………… W-2% ThO2……………… |
26,5 34,2 - - - 34,0 - - - - -
- - 34,1 24,7 |
- 20,7 17,5 10,6 17,5 22,2 24,5 20,7 26,0 23,4 14,1
35,0 39,2 26.0 20,7 |
6,3 - 7,0 7,7 9,4 8,4 7,7 8,3 10,0 - 9,7
11,8 14,0 19,7 18,7 |
4,6 - 4,0 4.5 4,9 - - - - - 3,1при 2065 0С - 7,7 9,8 12,3 |
Высокая эмиссионная способность и светоотдача в накаленном состоянии, низкая упругость пара делают вольфрам одним из важнейших материалов для этой отрасли. В электровакуумных приборах для изготовления деталей, работающих при низких температурах, не проходящих предварительную обработку при температуре выше 300°С, применяют чистый (без присадок) вольфрам.
Присадки различных элементов существенно изменяют свойства вольфрама. Это дает возможность создавать сплавы вольфрама с необходимыми характеристиками. Например, для деталей электровакуумных приборов, которые требуют применения непровисающего вольфрама при температурах до 2900"С и с высокой температурой первичной рекристаллизации, используют сплавы с кремнещелочными или алюминиевыми присадками. Кремнещелочные и ториевые присадки повышают температуру рекристаллизации и увеличивают прочность вольфрама при высоких температурах, что позволяет изготовлять детали, работающие при температуре до 2100°С в условиях повышенных механических нагрузок.
Таблица 5
Сплав |
, кгс/мм2, при температуре, °С |
|||||
|
20 |
1000 |
1370 |
1600 |
2000 |
2500 |
W-3% Re…………… W-5% Re…………… W-26% Re………….. W-30% Re………….. |
- 156 125 - |
- 47,5 63,2 - |
20,4 - - - |
- - - 70 |
7 13,2 15,8 15 |
3,3 - - - |
Катоды электронных и газоразрядных приборов, крючки и пружины генераторных ламп с целью повышения эмиссионных свойств изготовляют из вольфрама с присадкой окиси тория (например, марок ВТ-7, ВТ-10, ВТ-15, с содержанием окиси тория соответственно 7, 10 и 15%) [27].
Высокотемпературные термопары изготовляют из сплавов вольфрама с рением. Вольфрам без присадок, в котором допускается повышенное содержание примесей, применяют при изготовлении холодных деталей электровакуумных приборов (вводы в стекло, траверсы). Электроды импульсных ламп и холодные катоды газоразрядных ламп рекомендуется делать из сплава вольфрама с никелем и барием.
Для работы при температурах выше 1700°С следует применять сплавы ВВ-2 (вольфрамониобиевые). Интересно отметить, что при кратковременных испытаниях сплавы с содержанием ниобия от 0,5 до 2% имеют предел прочности при 1650°С в 2-2,5 раза выше нелегированного вольфрама. Наиболее прочным является сплав вольфрама с 15% молибдена. Сплавы We-Re-ТhO2 обладают хорошей обрабатываемостью по сравнению со сплавами We-Re; добавление двуокиси тория делает возможной такую обработку, как точение, фрезерование, сверление.
Легирование вольфрама рением повышает его пластичность, прочностные же свойства с ростом температуры становятся примерно одинаковыми. Добавки в сплавы вольфрама мелкодисперсных окислов повышают их пластичность. Кроме того, эти добавки значительно улучшают обрабатываемость резанием.
Сплавы вольфрама с рением (W-3% Re; W-5% Re; W-25% Re) применяют для измерения и контроля температуры до 2480°С при производстве стали и в других видах техники. Увеличивается применение сплавов вольфрама с рением при изготовлении антикатодов в рентгеновских трубках. Молибденовые антикатоды, покрытые этим сплавом, работают под большой нагрузкой и имеют более длительный срок службы [57].
Высокая чувствительность вольфрамовых электродов к изменению концентрации водородных ионов позволяет применять их для потенциометрического титрования. Такие электроды используют для контроля воды и различных растворов. Они просты по конструкции и имеют малую величину электрического сопротивления, что делает перспективным их применение в качестве микроэлектродов при исследовании кислотостойкости приэлектродного слоя в электрохимических процессах.
Недостатками вольфрама являются его
низкая пластичность ( %),
большая плотность, высокое поперечное
сечение захвата тепловых нейтронов,
плохая свариваемость, низкая
окалиностойкость и плохая обрабатываемость
резанием. Однако легирование его
различными элементами позволяет улучшить
эти характеристики.
Ряд деталей для электротехнической промышленности и сопловые вкладыши двигателей изготовляют из вольфрама, пропитанного медью или серебром. Взаимодействие тугоплавкой твердой фазы (вольфрама) с пропитывающим металлом (медью или серебром) такое, что взаимная растворимость металлов практически отсутствует. Краевые углы смачивания вольфрама жидкой медью и серебром достаточно малы по причине большой поверхностной энергии вольфрама, и этот факт улучшает проникновение серебра или меди. Вольфрам, пропитанный серебром или медью, производили первоначально двумя методами: полным погружением заготовки из вольфрама в расплавленный металл или частичным погружением подвешенной заготовки из вольфрама. Есть также методы пропитки с использованием гидростатического давления жидкости или вакуумного всасывания.
Изготовление из вольфрама электротехнических контактов, пропитанных серебром или медью, осуществляют следующим образом. Сначала производят прессование порошка вольфрама и его спекание при определенных технологических режимах. Затем полученную заготовку пропитывают. В зависимости от полученной пористости заготовки меняется доля пропитывающего вещества. Так, содержание меди в вольфраме может меняться от 30 до 13% при изменении удельного давления прессования от 2 до 20 тс/см2 [7]. Технология получения пропитанных материалов довольно проста, экономична, и качество таких контактов выше, так как один из компонентов дает материалу высокую твердость, эрозионную стойкость, большую температуру плавления, а другой повышает электропроводность.
Хорошие результаты получают при применении пропитанного вольфрама медью или серебром для изготовления сопловых вкладышей твердотопливных двигателей. Повышение таких свойств пропитанного вольфрама, как теплопроводность и электропроводность, коэффициента термического расширения значительно увеличивает долговечность двигателя. Кроме того, испарение пропитывающего металла из вольфрама во время работы двигателя имеет положительное значение, снижая тепловые потоки и уменьшая эрозионное воздействие продуктов сгорания.
Порошок вольфрама применяют при изготовлении пористых материалов для деталей электростатического ионного двигателя. Применение вольфрама для этих целей позволяет улучшить его основные характеристики.
Теплоэрозионные свойства сопел, изготовленных из вольфрама, упрочненного дисперсными окислами Zr02, Мg02, V203, НfO2, повышаются по сравнению с соплами из спеченного вольфрама [5]. После соответствующей подготовки на поверхность вольфрама для снижения высокотемпературной коррозии наносят гальванические покрытия [5], например покрытие никелем, которое выполняют в электролите, содержащем 300 г/л сернокислого натрия, 37,5 г/л борной кислоты при плотности тока 0,5-11 А/дм2, температуре 65°С и рН=4. Технологические режимы двухслойных хромоникелевых покрытий также приведены в работе [5].
1.2 Методы изготовления полуфабрикатов и заготовок из вольфрама и его сплавов
Широкое применение вольфрама сдерживается трудностями изготовления из него деталей обычными методами. Металлургические свойства вольфрама налагают жесткие ограничения на оборудование и методы, используемые для изготовления из него различных полуфабрикатов. Вследствие высокой прочности вольфрам плохо деформируется даже при горячей обработке давлением, т. е. выше температуры рекристаллизации (≈1300°С).
Промышленное производство основной массы полуфабрикатов и изделий из вольфрама базируется в настоящее время на методах порошковой металлургии и на методе электродуговой вакуумной плавки. Во всех способах плавки и спекания используют инертную среду или вакуум для предотвращения взаимодействия металла с кислородом, азотом и водородом. Однако полуфабрикаты, полученные методом порошковой металлургии, не имеют необходимой чистоты, а следовательно, и пластичности, что значительно затрудняет деформацию - высокая температура спекания (около 2/3 Тмл способствует увеличению зерна при рекристаллизации. Кроме того, метод порошковой металлургии обладает недостаточной воспроизводимостью. Изготовление изделий диаметром 500-1000 мм из металлокерамического вольфрама невозможно в связи с ограниченным размером заготовок.
Методы плавки дают возможность изготовлять слитки больших размеров. Плавленый вольфрам по сравнению с металлокерамическим содержит меньше примесей внедрения (О, N, Н, С) и в деформированном состоянии обладает более высокими механическими свойствами при повышенной температуре и лучшей свариваемостью. Однако, несмотря на высокую чистоту, вольфрам, выплавляемый в электродуговых и электронно-лучевых установках, имеет низкую технологичность. Причиной является грубое столбчатое строение слитка, что в сочетании с малой растворимостью примесей внедрения приводят к высокой анизотропии свойств литого металла. Образование грубой столбчатой структуры вызвано медленной кристаллизацией металла в условиях высоких градиентов температур. Следует отметить, что большие температурные градиенты приводят к возникновению внутренних напряжений и трещин.
Часто встречающимся дефектом слитков электродуговой плавки является пористость, связанная с выделением газов в процессе плавки, особенно в нераскисленных слитках. Таким образом, грубокристаллическая структура литого металла затрудняет, а порой делает невозможной пластическую деформацию слитков. Малый выход годного металла и ограниченные возможности использования отходов осложняют применение методов плавки.
Начальной стадией получения вольфрама является извлечение его из руды. Из вольфрамосодержащих руд наибольшее промышленное значение при производстве имеют шеелит CaWo, и вольфрамит FeW04 + MnWo4. Конечным продуктом металлургической и химической переработки этих руд является вольфрамитовая кислота Н2Wo. Техническая вольфрамитовая кислота служит исходным продуктом для получения вольфрама специальных марок, применяемых в электронной технике [2].
Вольфрамовая кислота растворяется в аммиаке с образованием раствора вольфрамита аммония
H2WO4+ 2NН4ОН = (NH4)2WO4+2Н2O (1)
При этом в нерастворимом остатке содержатся примеси SiO2, гидроокиси железа и марганца и кальций в виде CaWO4. При последующем удалении аммиачных растворов (либо их нейтрализации кислотой, например соляной) вольфрам осаждается в виде паравольфрамата аммония, в результате чего происходит очистка от фосфора, мышьяка, серы, большей части молибдена и других примесей, остающихся в растворе:
12(NH4)2WO4→5(NH4)2O∙12WO3∙5H2O+14NH2↑+2H2O (2)
Выпавшие из раствора кристаллы паравольфрамита аммония отделяют от маточника, промывают на фильтре, сушат, а затем прокаливают при высокой температуре. В процессе прокаливания паравольфрамита происходит разложение его до вольфрамового ангидрида WO2
5(NH4)2O∙12WO3∙5H2O→12WO3+10NH3↑+10H2O↑ (3)
Для обеспечения требуемых рекристаллизационных, жаропрочных, эмиссионных и других заданных характеристик вольфрама, определяющихся использованием этого металла в электронной технике, в вольфрамовый ангидрид вводят специальные присадки. Например, сплав вольфрама марки ВА имеет присадки К2О (0,32%), SiО2 (0,45%), Al2О3 (0,03%), марки ВМ - К2О (0,32%), SiО2 (0,45%), ТhO2 (0,25%). Сплавы вольфрама марок ВТ-7, ВТ-10. ВТ-15, ВТ-30 и ВТ-50 содержат соответственно от 0,7 до 5% ТhO2. Для получения некоторых марок вольфрама вводят присадки — двуокись лантана La2O3 и двуокись иттрия Y2О3 [27].
Из вольфрамового ангидрида путем восстановления его чистым водородом получают металлический порошок вольфрама, марка которого соответствует виду и количеству введенных присадок. Восстановление ведется в две стадии в многозонных электрических печах с определенным распределением температур по зонам. Максимальная температура первой стадии восстановления достигает 650—670° С для вольфрама марок ВЛ, ВМ и ВНР и 620—640° С для вольфрама марок ВТ и ВЧ. При этом вольфрамовый ангидрид восстанавливается до двуокиси вольфрама WO2, имеющей бурый цвет, по реакции
WO3+H2→WO2+H20 (4)
Максимальная температура второй стадии восстановления достигает 800—820° С для вольфрама марок ВС, ВЧ, ВМ, ВНР и 850—870° С для вольфрама марки ВТ. В этом случае восстановление протекает до металлического вольфрама
WO2+2H2→W+2H2O (5)
Полученные в результате водородного восстановления окислов вольфрама металлические порошки просеивают (для отделения спекшихся частиц), перемешивают с целью равномерного распределения зерен разных размеров и увлажняют небольшим количеством раствора глицерина в спирте; это обеспечивает более равномерное распределение давления на следующей опtрации - прессовании. Прессование штабиков из порошков-вольфрама марок ВТ, ВНР и ВЧ производится под давлением 4 тс/см2. Оно осуществляется обычно па гидравлических прессах в стальных разъемных пресс-формах. Однако для этих целей может быть использовано и гидростатическое прессование, позволяющее получать заготовки с более равномерной плотностью по длине и сечению штабика. Размеры спрессованных штабиков в зависимости от марки и назначения вольфрама изменяются в пределах: длина 280—600 мм, сечение от 8x8 до 40x40 мм. Для повышения прочности и электропроводности спрессованные штабнки спекаются в муфельных электрических печах в среде сухого водорода при температуре 1000—1300° С (низкотемпературное спекание). Одновременно при этом происходит снятие напряжений, полученных при прессовании штабиков, а также удаление увлажнителя и восстановление окисных пленок на поверхности частиц вольфрама [27].
Получение металла с минимальной пористостью (до 5-15%) достигается высокотемпературным спеканием (сваркой) штабиков в проточной водородной среде. Этот процесс осуществляется в специальных аппаратах путем пропускания электрического тока через штабик закрепленный между двумя контактами с вольфрамовыми губками. Один из контактов сделан подвижным для облегчения усадки штабика во время сварки. На операции сварки штабиков формируется структура металла, определяющая дальнейшее его поведение в процессе термомеханической обработки.
Окончательное уплотнение штабиков после сварки производится ротационной или плоской ковкой с последующей протяжкой или прокаткой кованых заготовок для получения соответственно проволоки и листа (ленты). Поскольку штабики вольфрама при комнатной температуре хрупкие, перед ковкой их нагревают в водородной среде до 1450±50°С. В дальнейшем эта температура снижается по мере повышения степени деформации.
Основными видами полуфабрикатов из вольфрама являются проволока и прутки. Для их изготовления штабики квадратного сечения подвергают ковке на ротационных ковочных машинах. Наряду с прутками и проволокой из вольфрама различных марок применяют и другие полуфабрикаты: пластины, ленты (листы), плюшонку. Поэтому в производстве для получения пластин и лент используют также сваренные штабики, которые подвергают не ротационной, а плоской ковке. Плоскую ков^у вольфрама ведут при температуре 1500—1600° С, которая в процессе дальнейшей деформации постепенно понижается до 1200— 1300° С. Для этих целей обычно используют пневматические молоты. Нагрев осуществляется в среде защитного газа в электрической муфельной печи. Ковку продолжают до тех пор, пока плотность штабика не достигнет той степени, которая позволит приступить к нормальной прокатке. Толщина поковки определяется в основном исходным сечением сваренного штабика. При сечении штабика 25x25 мм плоскую ковку ведут до толщины 8-10 мм, а при сечении 12x12 мм - до толщины 4-5 мм.