Дипломная (вкр): Организация литейного производства
Организация литейного производства
ВВЕДЕНИЕ
отливка планирование литейный цех
Важным элементом организационно-экономической подготовки будущих специалистов литейного производства является разработка организационно-экономических вопросов в курсовом и дипломном проектировании.
Проектирование новых или усовершенствование существующих технологических процессов сопровождается проведением технико-экономического обоснования (ТЭО), направленного на исследование целесообразности внедрения их в производство.
В процессе ТЭО способа производства литейных заготовок проводится анализ соответствия технологического процесса предъявляемым к нему требованиям, оценка его преимущества перед альтернативными технологиями и определяется экономическая эффективность проектного варианта технологического процесса.
Оценка эффективности новых (усовершенствованных) технологических процессов осуществляется на основе адаптированных к учебному процессу методов, посредством определения прибыли, остающейся в распоряжении предприятия и показателей эффективности инвестиций.
Целью курсового проектирования является закрепление теоретических знаний в области экономики и организации литейного производства и приобретение практических навыков по расчету технико-экономических показателей литейного цеха и оценке эффективности проектных технологических решений.
Задачами курсового проектирования являются:
. Рассчитать технико-экономические показатели литейного цеха
. Оценить эффективность проектных технологических решений
Для выполнения данной курсовой работы были использованы следующие литературные источники:
. М/ук. 3263
. Астраханцев С.Е., Ридецкая И.Н. «Экономика промышленного производства: Практикум по одноименному курсу для студентов технических специальностей»
. Кожекин Г.Я., Синица Л.М. «Организация производства»
. Маслов А.Ф. «Экономика, организация и планирование литейного производства»
. Македонский Н.В., Гринберг В.А. «Организация и планирование литейного производства»
. Исходные данные по номенклатуре РУП ГЛЗ «Централит»
Состав работы:
. Организационно-техническое обоснование варианта технологического процесса
· Текущие годовые объемы производства отливок и оцениваются перспективы наращивания/снижения объемов производства в плановом периоде.
· Технологический процесс изготовления отливок
· Организация и планирование работы формовочного отделения
· Организация и планирование работы плавильного отделения
· Организация и планирование работы стержневого отделения
· Организация и планирование работы отделения по приготовлению формовочных и стержневых смесей.
· Организация и планирование работы отделения по очистке и обрубке отливок
· Выбор и расчет технологического оборудования
· Расчет численности работающих в литейном цехе
. Расчет величины инвестиций
· Состав инвестиций
· Расчет инвестиций в здания и сооружения
· Расчет инвестиций в оборудование, транспорт, инструмент и инвентарь
· Расчет потребности в оборотных средствах
. Калькулирование себестоимости продукции
· Расчет затрат на основные и вспомогательные материалы
· Топливо и энергия на технологические и прочие цели
· Расчет фонда заработной платы работников цеха
· Расчет налогов и отчислений в бюджет и внебюджетные фонды, сборов и отчислений местным органам власти
· Общепроизводственные расходы
· Общехозяйственные расходы
· Коммерческие расходы
. Оценка эффективности проектного варианта литейного цеха
· Расчет свободной отпускной цены 1 тонны годного литья
· Расчет балансовой прибыли
· Расчет чистой прибыли в проектном варианте
· Расчет показателей эффективности проекта
. Основные технико-экономические показатели проекта
1. ОРГАНИЗАЦИОННО-ТЕХНИЧЕСКОЕ ОБОСНОВАНИЕ ВАРИАНТА
ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
.1 Обоснование производственной программы литейного цеха
Производственная программа (план производства продукции) является основным документом и исходной базой для организации и планирования производственно-хозяйственной деятельности литейного цеха и предприятия в целом.
Обоснование производственной программы проектируемого литейного цеха начинается с анализа номенклатуры отливок базового цеха. Исследуются текущие годовые объемы производства отливок и оцениваются перспективы наращивания/снижения объемов производства в плановом периоде.
Результаты маркетингового анализа оформляются в виде табл.
2.1 и являются основанием для разработки производственной программы литейного
цеха.
Таблица 2.1 Прогноз потребности машиностроительных
предприятий в отливках данной номенклатуры
Наименование отливки
(детали)
Прогноз потребности по
годам, шт
2011
2012
2013
2014
2015
Всего
1
2
3
4
5
6
7
Плита 047.00.00.018
1103
1203
1303
1403
1503
6515
Стол 7200-0215-01/009
21000
22000
23000
24000
25000
115000
Корпус 11-95.10.3.
00.00.002
247
347
447
547
647
2235
Крышка 11-95.10.
2.01.00.001
259
359
459
559
659
2295
Крышка РПД 2.001
18161
19161
20161
21161
22161
100805
Кронштейн 042.00.00.022
1171
1271
1371
1471
1571
6855
Втулка 540-8603071
35166
36166
37166
38166
39166
185830
Картер Д 24.001
51213
52213
53213
54213
55213
266065
Картер У 35.615-09.301
42371
42371
44371
45371
46371
220855
Корпус 11-95.10. 01.00.004
1339
1439
1539
1639
1739
7695
Корпус 16Б16П-061.051
15875
16875
17875
18875
19875
89375
Кронштейн СЭ-0,25В.01.007
2457
2557
2657
2757
2857
13285
Сектор СЭ-0,25В. 01.008
2743
2843
2943
3043
3143
14715
Стол 015.30.10.001
1367
1467
1567
1667
1767
7835
Барабан 3302-3502070
9222
10222
11222
12222
13222
56110
Крышка 130-00-24. 00.013
1728
1828
1928
2028
2128
9640
Цапфа СЭ-025В. 01.014
2826
2926
3026
3126
3226
15130
Маховик Д21-1005315Б2
973
1073
1173
1273
1373
5865
Крышка А1-56/25.00.002
35464
36464
37464
38464
39464
187320
Полумуфта 10.94.05.13.001
62206
63206
64206
65206
66206
321030
ИТОГО(шт):
306891
315991
327091
337191
347291
1634455
ИТОГО (тонн):
3885
4002
4189
4341
5000
23531
Годовая производственная программа литейного цеха,
оформленная в соответствии с табл.2.2, является основанием для организации
производства и планирования производственных программ отделений литейного цеха.
Таблица 2.2 Годовая производственная программа литейного цеха
на 2015 г.
№ п/п
Наименование отливки
Марка сплава
Годовой выпуск, шт
Масса отливки, кг
Годовой выпуск, тонн
1
2
3
4
5
6
1
Плита 047.00.00.018
СЧ20
1503
66,5
100
2
Стол 7200-0215-01/009
25000
8
200
3
Корпус 11-95.10.3.00.
00.002
647
17
11
4
Крышка 11-95.10.2.
01.00.001
659
18,2
12
5
Крышка РПД 2.001
22161
3,7
82
6
Кронштейн 042.00.00.022
1571
7
11
7
Втулка 540-8603071
39166
3,6
141
8
Картер Д 24.001
55213
11,7
646
9
Картер У 35.615-09.301
46371
35
1623
10
Корпус 11-95.10.01. 00.004
1739
9,2
16
11
Корпус 16Б16П-061.051
19875
40
795
12
Кронштейн СЭ-0,25В. 01.007
2857
4,2
12
13
Сектор СЭ-0,25В. 01.008
3143
3,5
11
14
Стол 015.30.10.001
1767
60
106
15
Барабан 3302-3502070
13222
18
238
16
Крышка 130-00-24. 00.013
2128
4,7
10
17
Цапфа СЭ-025В. 01.014
СЧ20
3226
3,1
10
18
Маховик Д21-1005315Б2
1373
41
563
19
Крышка А1-56/25.00. 002
39464
5,6
221
20
Полумуфта10.94.05.13.001
66206
2,9
192
ИТОГО:
347291
Х
5000
.2 Описание объекта производства и возможных вариантов его
изготовления
Отливка «Корпус» является 8 класса точности размеров и 9 класса точности
на механическую обработку; массовая точность и степень коробления являются не
нормируемыми параметрами. Так же отливка состоит из простых геометрических тел,
а именно тело цилиндр со сквозным отверстием вдоль него и сопрягающийся с ним
пластины.
Модель отливки не имеет отъемных частей и имеет одну плоскость разъема.
Полость в отливки выполняется при помощи одного стержня с выводом знаковых
частей, что обеспечивает устойчивое крепление его в форме. Через эти знаковые
части производится вывод газов, образующихся в стержне при заливке формы
расплавом.
Толщину стенки принимаем в соответствии с конструкторской разработкой.
Всякое увеличение толщины стенки приводит к замедлению скорости затвердевания
металла и неоднородности структуры, что влечет за собой брак и снижение
прочности детали. Толщина стенок соответствует рекомендациям технолога и
получения ее в процессе изготовления.
Отливка имеет поверхности, которые подвергаются механической обработке. В
связи с этим на обрабатываемые поверхности необходимо назначить припуски на
механическую обработку согласно ГОСТ 26645-85.
Результаты исследования представляются в виде табл. 2.3 с
обязательным указанием наименования применяемого оборудования.
Таблица 2.3 Варианты технологических процессов изготовления
отливок данной номенклатуры
Наименование операций
технологического процесса Краткая характеристика
операций
Базовый технологический
процесс
1. Подготовка шихтовых
материалов
Установка подогрева шихты и
дожигания выбросов конструкции
Подогрев производится до
темп-ры 500-600 ◦С
2. Плавка
Печь индукционно-тигельная
ИЧТ - 31/7,1
Температура металла при
выпуске должна составлять 1450-1460 ◦С. Сдать пробы металла в
лабораторию для определения хим. состава.
3. Формовка
Автоматическая формовочная
линия «АФА-30»
Производительность
технологическая 20-25 форм/час .Количество тележек литейного конвейера 88
штук
4. Заливка
Установка заливочная Т-450
Время разливки мет. не
должно превышать 15 мин с момента выдачи мет. из печи. Количество мест
заливки 17
5. Охлаждение
Автоматическая формовочная
линия «Афа-30»
Время охлаждения отливки 59
минут : - в литейном конвейере 12 мин - на охладительном конвейере 47 мин.
6. Выбивка
Автоматическая формовочная
линия «АФА-30» Качающая выбивная решетка
Выдавливающим пуансоном выдавить
ком на поддерживающую плиту. Очистить куст от формовочной смеси и стержней.
7. Очистка, обрубка
Барабан дробемётный. Станок
обдирочно-шлифовальный, машинка шлифовальная, станок точильно-шлифовальный,
камера дробемётная
Объём заг-ки 0,3 м3 Зачистить
отливку по линии разъема, заливы в труднодоступных местах. Зачистить остатки
питателей, выпоров, заливы по знакам стержней.
8. Регенерация отработанной
смеси
Магнитный сепаратор ЭПР-20
Инерционное сито мод. Н-10. Аэратор мод. 16136. Охладитель мод. 11315.
Бункера отработанной смеси. Ленточные питатели. Смесители АМК 2000Н
На пути подачи отработанная
смесь проходит магнитный сепаратор, двойной просев, охлаждение, увлажнение с
доведением до темп-ры 36 ◦С и влажности 1,5 - 2,5%.
9. Грунтование
Камера грунтования с
пневмораспылением Камера сушильная
Контролировать вязкость
грунта. Контролировать качество грунтования на отсутствие неокрашенных мест,
потеков краски, наличие остатков краски в карманах.
Проектируемый
технологический процесс
1. Подготовка шихтовых
материалов
Установка подогрева шихты и
дожигания выбросов конструкции
Магнитная шайба
2. Плавка
Печь индукционно-тигельная
ИЧТ - 2,5/1
Температура металла при
выпуске должна составлять 1450-1460 ◦С. Сдать пробы металла в
лабораторию для определения хим. состава. tм ≤
1500 ◦С. Изменение хим. состава при выдержке незначительно
3. Формовка
Автоматическая формовочная
линия «HWS» EFA-SD 4,5
Производительность
технологическая 30-32 форм/час.Количество тележек литейного конвейера 88 штук
4. Заливка
Установка заливочная Т-450
Время разливки мет. не
должно превышать 15 мин с момента выдачи мет. из печи. Количество мест
заливки 17
5. Охлаждение
Автоматическая формовочная
линия «Афа-30»
Время охлаждения отливки 59
минут : - в литейном конвейере 12 мин - на охладительном конвейере 47 мин.
6. Выбивка
Автоматическая формовочная
линия «АФА-30» Качающая выбивная решетка
Выдавливающим пуансоном
выдавить ком на поддерживающую плиту. Очистить куст от формовоч - ной смеси и
стержней.
7. Очистка, обрубка
Барабан дробемётный. Станок
обдирочно-шлифовальный, машинка шлифовальная, станок точильно-шлифовальный,
камера дробемётная
Объём заг-ки 0,3 м3
Зачистить отливку по линии разъема, заливы в труднодоступных местах.
Зачистить остатки питателей, выпоров, заливы по знакам стержней.
8. Регенерация отработанной
смеси
Магнитный сепаратор ЭПР-20
Инерционное сито мод. Н-10. Аэратор мод. 16136. Охладитель мод. 11315.
Бункера отработанной смеси. Ленточные питатели. Смесители АМК 2000Н
На пути подачи отработанная
смесь проходит магнитный сепаратор, двойной просев, охлаждение, увлажнение с
доведением до темп-ры 36 ◦С и влажности 1,5 - 2,5%.
9. Грунтование
Камера грунтования с
пневмораспылением Камера сушильная
Контролировать вязкость
грунта. Контролировать качество грунтования на отсутствие неокрашенных мест,
потеков краски, наличие остатков краски в карманах.
.3 Организация и планирование работы участков литейного цеха
.3.1 Организация и планирование работы формовочного отделения
Формовочное отделение литейного цеха является ведущим участком по
производству отливок, мощность и показатели работы которого принимаются за
базовые при установлении производственных заданий литейному цеху. Разработка
задания для формовочного отделения на планируемый период осуществляется на
основе плана производства отливок по литейному цеху. Производственное задание
формовочному отделению устанавливается прямым счетом путем определения
количества форм с учетом потерь по браку.
Таблица 2.4 Производственное задание формовочному отделению базового варианта
№
Наименование отливки
Количество отливок на
программу, шт
Масса отливки, кг
Количество отливок в форме,
шт
Количество форм на
программу, шт
1
Плита 047.00.00.018
1103
66,5
1
1103
2
Стол 7200-0215-01/009
21000
8
4
5250
3
Корпус 11-95.10.3.00.00.002
247
17
4
62
4
Крышка 11-95.10.2.01.00.001
259
18,2
1
259
5
КрышкаРПД 2.001
18161
3,7
5
3632
6
Кронштейн 042.00.00.022
1171
7
12
98
7
Втулка 540-8603071
35166
3,6
9
3907
8
Картер Д 24.001
51213
11,7
3
17071
9
Картер У 35.615-09.301
42371
35
1
42371
10
Корпус 11-95.10.01.00.004
1339
9,2
4
335
11
Корпус 16Б16П-061.015
15875
40
1
15875
12
Кронштейн СЭ-0,25В.01.007
2457
4,2
6
410
13
Сектор СЭ-0,25В.01.008
2743
3,5
6
457
14
Стол 015.30.10.001
1367
60
1
1367
15
Барабан 3302-350270
9222
18
2
4611
16
Крышка 130-00-24.00.013
1728
4,7
3
576
17
Цапфа СЭ-025В.01.014
2826
3,1
3
942
18
Маховик Д21-1005315Б2
973
41
1
973
19
Крышка А1-56/25.00.002
35464
5,6
1
35464
20
Полумуфта 10.94.05.13.001
62206
2,9
1
62206
ИТОГО
Количество форм без учета
брака
196969
Планируемые потери по браку
(3%) базового варианта
5909
Всего для базового варианта
202878
Таблица 2.5 Производственное задание формовочному отделению проектного
варианта
№
Наименование отливки
Количество отливок на программу,
шт
Масса отливки, кг
Количество отливок в форме,
шт
Количество форм на
программу, шт
1
Плита 047.00.00.018
1503
66,5
1
1503
2
Стол 7200-0215-01/009
25000
8
4
6250
3
Корпус 11-95.10.3.00.00.002
647
17
4
162
4
Крышка 11-95.10.2.01.00.001
659
18,2
1
659
5
КрышкаРПД 2.001
22161
3,7
5
4432
6
Кронштейн 042.00.00.022
1571
7
12
131
7
Втулка 540-8603071
39166
3,6
9
4352
8
Картер Д 24.001
55213
11,7
3
18404
9
Картер У 35.615-09.301
46371
35
1
46371
10
Корпус 11-95.10.01.00.004
1739
9,2
4
435
11
Корпус 16Б16П-061.015
19875
40
1
19875
12
Кронштейн СЭ-0,25В.01.007
2857
4,2
6
476
13
Сектор СЭ-0,25В.01.008
3143
3,5
6
524
14
Стол 015.30.10.001
1767
60
1
1767
15
Барабан 3302-350270
13222
18
2
6611
16
Крышка 130-00-24.00.013
2128
4,7
3
709
17
Цапфа СЭ-025В.01.014
3226
3,1
3
1075
18
Маховик Д21-1005315Б2
1373
41
1
1373
19
Крышка А1-56/25.00.002
39464
5,6
1
39464
20
Полумуфта 10.94.05.13.001
66206
2,9
1
66206
ИТОГО
Количество форм без учета
брака
220779
Планируемые потери по браку
( 3 %) проектного варианта
6624
Всего для проектного
варианта
227403
1.3.2 Организация и планирование работы плавильного отделения
Плавильное отделение литейного цеха обеспечивает жидким металлом работу
формовочного отделения. Необходимое количество, мощность и техническая
характеристика плавильных агрегатов устанавливается в зависимости от
специализации литейного цеха и режима работы его производственных звеньев.
Расчет потребности в материалах и потребности в оборудовании осуществляется на
основании годового плана производства годных отливок, планового соотношения
годных отливок, литников прибылей, потерь от брака, безвозвратных потерь со
структурой металлозавалки по отдельным исходным материалам. Для этого
составляется структурный баланс жидкого металла по плавильному отделению
литейного цеха для базового и проектного варианта, который представлен в
таблице 2.6 и 2.7.
Таблица 2.6 Структурный баланс жидкого металла базового варианта
№
Структурные элементы шихты
Расчет на 1 тонну
На годовую программу
%
кг
%
тн
1
Выход годного литья
64
1000
64
5000
2
Литниково-питающая система
28
427,48
28 3
Брак
3
45,8
3
229,01
4
Сливы и скрап
1
15,27
1
76,34
5
Безвозвратные потери и угар
4
62,5
4
312,5
Итого металлическая завалка
100
1562,5
100
7812,5
Таблица 2.7 Структурный баланс жидкого металла проектного варианта
№
Структурные элементы шихты
Расчет на 1 тонну
На годовую программу
%
кг
%
тн
1
Выход годного литья
65
1000
65
5000
2
Литниково-питающая система
28
427,48
28
2137,41
3
Брак
3
45,8
3
229,01
4
Сливы и скрап
1
15,27
1
76,34
5
Безвозвратные потери и угар
2,5
38,17
2,5
190,84
Итого металлическая завалка
100
1526,72
100
7633,59
Плановая потребность в сырье и материалов по плавильному отделению
литейного цеха для проектного и базового варианта представлена в таблице 2.8 и
2.9.
Таблица 2.8 Плановая потребность в сырье и материалах для базового
варианта
№ п.п.
Наименование сырья и
материалов
Марка
ГОСТ
Норма расхода на 1000 кг
металла ,кг
Норма расхода на годовую
программу
в %
в кг
в %
в тн
Основные материалы
1
Чугун литейный чушковый
ЛР-2
4832-80
20
200
20
1562,5
2
Чугун высококачественный
ПВК-1
805-95
12
120
12
937,5
ПВК-3
805-95
10
100
10
781,25
ИТОГО:
42
420
42
3281,25
Вторичные материалы
1
Чугунная брекетированная
стружка
20А
2787-86
10
100
10
781,25
2
Лом стальной
1А
2787-86
15
150
15
1171,88
3
Ферросилиций
ФС-75
4755-80
2,6
26
2,6
203,13
4
Ферромарганец
ФМН-75
4755-80
0,46
4,6
0,46
35,94
5
Феррохром
ФХ0065
4757-80
0,1
1
0,1
7,81
6
Возврат собственного
производства
СЧ20
7293-85
29,84
298,4
29,84
2331,25
ИТОГО:
58
580
58
4531,26
ВСЕГО:
100
1000
100
7812,59
Таблица 2.9 Плановая потребность в сырье и материалах для проектного
варианта
№ п.п.
Наименование сырья и
материалов
Марка
ГОСТ
Норма расхода на 1000 кг металла
,кг
Норма расхода на годовую
программу, тн
в %
в кг
в %
в тн
Основные материалы
1
Чугун литейный чушковый
ЛР-2
4832-80
20
200
20
1523,72
2
Чугун высококачественный
ПВК-1
805-95
12
120
12
916,032
ПВК-3
805-95
10
100
10
763,36
ИТОГО:
42
420
42
3206,112
Вторичные материалы
1
Чугунная брекетированная
стружка
20А
2787-86
10
100
10
763,36
2
Лом стальной
1А
2787-86
15
150
15
1145,04
3
Ферросилиций
ФС-75
4755-80
2,6
26
2,6
198,47
4
Ферромарганец
ФМН-75
4755-80
0,46
4,6
0,46
35,11
5
Феррохром
ФХ0065
4757-80
0,1
1
0,1
7,63
6
Возврат собственного
производства
СЧ20
7293-85
29,84
298,4
29,84
2277,86
ИТОГО:
58
580
58
4427,49
ВСЕГО:
100
1000
100
7633,6
.3.3 Организация и планирование работы стержневого отделения
Организация производственного процесса изготовления стержней определяется
технологическими особенностями отливок, масштабом производства, наличием и
типом стержневых машин, способом изготовления, сушки и транспортировки
стержней, на рабочие места формовочного отделения. Производственное задание по
стержневому отделению представлено в таблице 2.10.
Таблица 2.10 Производственное задание по стержневому отделению
Наименование отливки
№ стержня
Масса одного стержня, кг
Количество стержней на
отливку, шт
Количество гнезд в стержневом
ящике
Количество отливок на
программу, шт
Количество стержней на
программу, шт
Масса стержневой смеси на
годовую программу, тн
Годовое количество съемов,
шт
Плита 047.00.00.018
1
12
2
1
1503
3006
32,1
13365
2
12
Стол 7200-0215-01/009
3
0,7
1
1
25000
25000
598,8
26730
Корпус 11-95.10.3.00.00.002
4
5
1
1
647
647
171,5
11830
Крышка 11-95.10.2.01.00.001
5
9
1
1
659
659
77,5
5000
КрышкаРПД 2.001
6
1,5
1
1
22161
22161
220,6
15400
Кронштейн 042.00.00.022
7
1,2
2
2
1571
3142
101,6
7700
8
1,2
Втулка 540-8603071
9
1,5
1
1
39166
39166
278,3
19600
Картер Д 24.001
10
5
1
1
55213
55213 13990
Картер У 35.615-09.301
11
13
1
1
46371
46371
63,6
8150
Корпус 11-95.10.01.00.004
12
2,4
2
2
1739
3478
27,7
4075
13
2,4
Корпус 16Б16П-061.015
14
9
2
2
19875
39750
79,8
9505
15
9
Кронштейн СЭ-0,25В.01.007
16
0,5
2
2
2857
5714
36,9
11545
17
0,5
Сектор СЭ-0,25В.01.008
18
0,7
1
1
3143
3143
486,1
19760
Стол 015.30.10.001
19
15
1
1
1767
1767
567,1
19760
Барабан 3302-350270
20
13
1
1
13222
13222
218,6
7050
Крышка 130-00-24.00.013
21
1,2
1
1
2128
2128
129,2
3400
Цапфа СЭ-025В.01.014
22
0,7
1
1
3226
3226
500,9
14520
Маховик Д21-1005315Б2
23
12
1
1
1373
1373
145,4
3590
Крышка А1-56/25.00.002
24
1,2
2
1
39464
78928
193,1
15400
25
1,2
Полумуфта 10.94.05.13.001
26
0,5
1
1
66206
66206
220,2
9505
ИТОГО:
Количество стержней без
учета брака
414300
4341,7
239875
Плановые потери по браку
(3%)
12429
130,25
7196,25
Всего стержней на программу
426729
4471,95
247071,3
.3.4 Организация и планирование работы отделения по приготовлению
формовочных и стержневых смесей
Количественный расход формовочных и стержневых смесей зависит от массы
отливок, технологии изготовления форм и стержней и способа приготовления смеси.
Потребность в формовочных и стержневых смесях рассчитывают методом укрупненного
или точного обоснования. Потребность в формовочных смесях по укрупненным
нормативам определяют в зависимости от массы отливок и нормы удельного расхода
в метрах кубических на тонну годных отливок. Метод расчета смеси по
номенклатуре отливок дает наиболее точные данные по потребности в формовочных и
стержневых смесях. Разница между объемами опок в свету и объемом, который
занимает модель, позволяет установить объем формовочной смеси в уплотненном
состоянии. Объем стержневой смеси устанавливают по объему стержней. Состав
формовочных и стержневых смесей зависит от способа изготовления форм и
стержней, видов сплава, массы, габаритов и сложности отливок. Рецептура смесей
устанавливается по картам технологического процесс изготовления. Расчет
потребности и состав формовочных и стержневых смесей для производства годных
отливок представлена в таблице 2.11 - 2.15.
Таблица 2.11 Количественный расход формовочных и стержневых смесей
проектный вариант
Наименование отливки
Формовочная смесь
Стержневая смесь
Материал
Размер кома, мм
Объем формы, м3
Объем модели, м3
Количество форм на
программу, шт
Объем формовочной смеси в
уплотненном состоянии на годовую программу, м3
Масса формовочной смеси, тн
Масса стержней на отливку,
кг
Масса стержневой смеси на
годовую программу, тн
Плита 047.00.00.018
СЧ20
960*700*600
0,4
0,01
1503
587,12
998,108
24
32,1
Стол 7200-0215-01/009
0,4
0,0011
25000
9971,83
16952,1
0,7
598,8
Корпус 11-95.10.3.00.00.002
0,4
0,0023
647
257,25
437,326
5
171,5
Крышка 11-95.10.2.01.00.001
0,4
0,0025
659
261,91
445,248
9
77,5
КрышкаРПД 2.001
0,4
0,0005
22161
8852,85
15049,8
1,5
220,2
Кронштейн 042.00.00.022
0,4
0,0009
1571
626,85
1065,64
2,4
101,6
Втулка 540-8603071
0,4
0,0005
39166
15646,54
26599,1
1,5
278,3
Картер Д 24.001
0,4
0,0016
55213
21994,22
37390,1
5
193,1
Картер У 35.615-09.301
0,4
0,0049
46371
18319,81
31143,6
13
63,6
Корпус 11-95.10.01.00.004
0,4
0,0013
1739
693,346
1178,68
4,8
27,7
Корпус 16Б16П-061.015
0,4
0,0056
19875
7838,028
13324,6
18
79,8
Кронштейн СЭ-0,25В.01.007
0,4
0,0006
2857
1141,11
1939,88
1
36,9
Сектор СЭ-0,25В.01.008
0,4
0,0005
3143
1255,651
2134,60
0,7
486,1
Стол 015.30.10.001
0,4
0,0084
1767
691,8676
1176,17
15
567,1
Барабан 3302-350270
0,4
0,0025
13222
5255,279
8933,97
13
218,6
Крышка 130-00-24.00.013
0,4
0,0007
2128
849,7913
1444,64
1,2
129,2
Цапфа СЭ-025В.01.014
0,4
0,0004
3226
1288,991
2191,28
0,7
500,9
Маховик Д21-1005315Б2
0,4
0,006
1373
541,2714
920,161
12
145,4
Крышка А1-56/25.00.002
0,4
0,0008
39464
15754,47
26782,6
2,4
193,1
Полумуфта 10.94.05.13.001
0,4
0,0004
66206
26455,36
44974,1
0,5
220,2
ИТОГО:
235082
4341,7
Таблица 2.12 Количественный расход формовочных и стержневых смесей базовый
вариант
Наименование отливки
Формовочная смесь
Стержневая смесь
Материал
Размер кома, мм
Объем формы, м3
Объем модели, м3
Количество форм на
программу, шт
Объем формовочной смеси в
уплотненном состоянии на годовую программу, м3
Масса формовочной смеси, тн
Масса стержней на отливку,
кг
Масса стержневой смеси на
годовую программу, тн
Плита 047.00.00.018
СЧ20
960*700*600
0,4
0,01
1103
430,8691
732,47
24
32,1
Стол 7200-0215-01/009
0,4
0,0011
5250
2094,085
3559,9
0,7
598,8
Корпус 11-95.10.3.00.00.002
0,4
0,0023
62
24,6515
41,9
5
171,5
Крышка 11-95.10.2.01.00.001 0,0025
259
102,9361
174,99
9
77,5
КрышкаРПД 2.001
0,4
0,0005
3632
1450,907
2466,5
1,5
220,2
Кронштейн 042.00.00.022
0,4
0,0009
98
39,1034
66,47
2,4
101,6
Втулка 540-8603071
0,4
0,0005
3907
1560,819
2653,4
1,5
278,3
Картер Д 24.001
0,4
0,0016
17071
6800,269
11560,46
5
193,1
Картер У 35.615-09.301
0,4
0,0049
42371
16739,53
28457,2
13
63,6
Корпус 11-95.10.01.00.004
0,4
0,0013
335
133,5659
227,06
4,8
27,7
Корпус 16Б16П-061.015
0,4
0,0056
15875
6260,563
10642,96
18
79,8
Кронштейн СЭ-0,25В.01.007
0,4
0,0006
410
163,7575
278,38
1
36,9
Сектор СЭ-0,25В.01.008
0,4
0,0005
457
182,5747
310,37
0,7
486,1
Стол 015.30.10.001
0,4
0,0084
1367
535,2479
909,92
15
567,1
Барабан 3302-350270
0,4
0,0025
4611
1832,71
3115,6
13
218,6
Крышка 130-00-24.00.013
0,4
0,0007
576
230,0187
391,03
1,2
129,2
Цапфа СЭ-025В.01.014
0,4
0,0004
942
376,3887
639,86
0,7
500,9
Маховик Д21-1005315Б2
0,4
0,006
973
383,5813
652,08
12
145,4
Крышка А1-56/25.00.002
0,4
0,0008
35464
14157,63
24067,97
2,4
193,1
Полумуфта 10.94.05.13.001
0,4
0,0004
62206
24856,99
42256,89
0,5
220,2
ИТОГО:
133205,5
4341,7
Таблица 2.13 Расход формовочной смеси базового варианта
Состав смеси
Формовочная смесь
Потери при транспортировке
формовочной смеси (2%), тн
Всего с учетом потерь, тн
Расход смеси,
133205,5
2664,11
135869,61
Отработанная смесь
в %:
83
в тн:
110560,56
2211,21
112771,77
Песок
в %:
10
в тн:
13320,55
266,41
13586,96
Глинистая составляющая
в %:
4,5
в тн:
5994,2
119,88
6114,08
Связующие
в %:
2,5
в тн:
3330,14
66,6
3396,74
Таблица 2.14Расход формовочной смеси проектного варианта
Состав смеси
Формовочная смесь
Потери при транспортировке
формовочной смеси (2%), тн
Всего с учетом потерь, тн
Расход смеси
235082
4701,64
239783,64
Отработанная смесь
в %:
91
в тн:
213924,62
4278,5
218203,12
Песок
в %:
5
в тн:
11754,1
235,08
11989,18
Глина бентонитовая
в %:
1,8
в тн:
4231,47
84,63
4316,1
Уголь гранулированный
в %:
0,5
в тн:
1175,41
23,5
1198,91
Водный раствор соды
в %:
0,026
в тн:
61,12
1,2
62,32
Таблица 2.15 Расход стержневой смеси проектного варианта
Состав смеси
Стержневая смесь
Потери при транспортировке,
2%
Всего с учетом потерь, тн
Расход смеси
4341,7
86,834
4428,53
Песок
в %:
96,6
в тн:
4194,08
83,88
4277,96
Фенольная смола
В %:
0,7
В тн:
30,4
0,6
31
Полиизоционат
в %:
0,7
в тн:
30,4
0,6
31
Катализатор
в %:
0,15
в тн:
6,5
0,13
6,63
.3.5 Организация и планирование работы отделения по очистке и обрубке
отливок
Очистка и обрубка отливок являются завершающими технологическими
операциями получения годных отливок. Расчет годового производственного задания
по отделению очистке и обрубке отливок представлен в таблице 2.16.
Таблица 2.16 Расчёт годового производственного задания по отделению
очистки и обрубки отливок
Наименование отливки
Годовое задание
Вид очистки (пример)
Дробеметный барабан
Камера очистная
Зачистные станки
мод. 42322М
мод. 24611
стационарный
в шт
в тн
Норма шт/час
На программу, час
Норма шт/час
На программу, час
Норма шт/час
На программу, час
Плита 047.00.00.018
1503
100
5
300,6
5
300,6
2,5
601,2
Стол 7200-0215-01/009
25000
200
5
5000
5
5000
2,5
10000
Корпус 11-95.10.3.00.
00.002
647
11
5
129,4
5
129,4
2,5
258,8
Крышка 11-95.10.2.
01.00.001
659
12
5
131,8
5
131,8
2,5
263,6
Крышка РПД 2.001
22161
82
5
4432,2
5
4432,2
2,5
8864,4
Кронштейн 042.00.00.022
1571
11
5
314,2
5
314,2
2,5
628,4
Втулка 540-8603071
39166
141
5
7833,2
5
7833,2
2,5
15666,4
Картер Д 24.001
55213
646
5
11042,6
5
11042,6
2,5
22085,2
Картер У 35.615-09.301
46371
1623 9274,2
5
9274,2
2,5
18548,4
Корпус 11-95.10.01. 00.004
1739
16
5
347,8
5
347,8
2,5
695,6
Корпус 16Б16П-061.051
19875
795
5
3975
5
3975
2,5
7950
Кронштейн СЭ-0,25В. 01.007
2857
12
5
571,4
5
571,4
2,5
1142,8
Сектор СЭ-0,25В. 01.008
3143
11
5
628,6
5
628,6
2,5
1257,2
Стол 015.30.10.001
1767
106
5
353,4
5
353,4
2,5
706,8
Барабан 3302-3502070
13222
238
5
2644,4
5
2644,4
2,5
5288,8
Крышка 130-00-24. 00.013
2128
10
5
425,6
5
425,6
2,5
851,2
Цапфа СЭ-025В. 01.014
3226
10
5
645,2
5
645,2
2,5
1290,4
Маховик Д21-1005315Б2
1373
563
5
274,6
5
274,6
2,5
549,2
Крышка А1-56/25.00. 002
39464
221
5
7892,8
5
7892,8
2,5
15785,6
Полумуфта10.94.05.13.001
66206
192
5
13241,2
5
13241,2
2,5
26485,4
ИТОГО:
347291
5000
69458,2
69458,2
138916,4
1.3.6 Выбор и расчет технологического оборудования
Выбор и расчёт оборудования литейных цехов, а также определение
необходимых площадей следует производить в последовательности, соответствующей
технологическому процессу.
Для расчёта числа литейного оборудования принимаем метод расчёта исходя
из производственной программы в натуральных показателях и часовой
производительности оборудования:
где
gt -
часовая производительность оборудования (шт./час, тн/час).
Полученное
число оборудования Коэффициент
загрузки оборудования определяется отношением расчетного и принятого числа
оборудования, выраженным в процентном виде. Результаты расчета числа
оборудования литейного цеха по отделениям (участкам) оформляются в соответствии
с нижеприведенными формами таблиц.
Таблица
2.17 Расчет числа бегунов и смесителей
Смеси
Оборудование
Вид
Количество, тн/год
Наименование оборудования,
габаритные размеры, мм
Производи-тельность, тн/час
Число
Коэффициент загрузки, %
Расчетное
Принятое
Формовочная
базовый
135869,61
Смеситель DALSICA D-18
диам. бака 1800
50
0,47
1
47
проектный
239783,64
Бегуны
264
0,09
1
9
Стержневая
4428,53
Смеситель DALSICA D-7диам.
бака 700
17
0,097
1
10
Таблица 2.18 Расчет количества литейного оборудования
Наименование (вид)
литейного оборудования
Марка оборудования
габаритные размеры, мм
Часовая производительность
оборудования
Количество оборудования
Коэффи-циент загрузки, %
Расчетное
При-нятое
Отбивка элементов
литни-ковой системы
Галтовочный барабан
непрерывного действия 314
5
0,2
1
20
Очистка отливок
Дробеметный барабан,
мод.24611
2,31
0,45
1
45
Зачистка отливок
Обдирочно-шлифовальный
станок мод. М3-26П
2,31
0,45
1
45
Исправление дефектов
Полуавтомат для заварки
дефектов, мод. А-1197
0,5
0,69
1
69
Грунтовка отливок
Типовой участок грунтовки
отливок
5
0,45
1
45
Тигельные
индукционные печи средней частоты
MFT Ge/St
4
0,6
1
60
Машина стержневая
4752Б2К1
50
1,7
2
0,85
Итого по переделу:
4,54
8
Литейное производство характеризуется перемещением большого количества
насыпных грузов. Поэтому от правильного выбора транспорта во многом зависит
эффективность производственных процессов. Выбор подъемно-транспортного
оборудования зависит от объема и вида грузов, дистанции перемещения, веса и
конфигурации отливок, планировки оборудования и др. факторов.
.3.7 Расчет численности работающих в литейном цехе
Расчет численности работающих по категориям (основные рабочие,
вспомогательные рабочие, служащие по категориям) производится отдельно по
каждому участку (отделению) литейного цеха. Расчет оформляется в виде таблицы
2.19 .
Таблица 2.19 Расчет численности основных рабочих базового варианта
Отделение и профессия
рабочего
Годовая программа, тн
Плановая трудоемкость, час
Квн
Действительный годовой фонд
времени работы рабочего, час
Численность
Разряд работы
Расстановка по сменам
на единицу
на программу
1
2
1. Формовочно- стержневой
участок
Формовщик
133205,5
0,6
79923,3
1,1
2040
40
4
20
20
Стерженщик
4341,7
0,8
3473,36
1,1
2040
2
4
1
1
Уборщик в литейных цехах
1,2
2040
2
1
1
ИТОГО по отделению:
44
22
22
2. Участок плавки и заливки
Плавильщик
7633,59
1,0
7633,59
1,1
2040
4
6
2
2
Заливщики
7633,59
0,7
5343,513
1,1
2040
3
5
1
2
Шихтовщики
7633,59
1,4
10687,026
1,1
2040
5
5
2
3
ИТОГО по отделению:
12
5
7
3. Смесеприготовительный
участок
Земледелы
28111,5
0,6
16866,9
1,1
2040
8
4
4
4
Уборщик в литейных цехах
1,2
2040
2
1
1
ИТОГО по отделению:
10
5
5
4. Участок обрубки
Обрубщик
7633,59
1,8
13740,5
1,1
2040
7
4
3
4
Наждачники
4000
1,2
4800
1,1
2040
2
6
1
1
Выбивальщик отливок
7633,59
1,0
7633,6
1,1
2040
4
4
2
2
Электрогазосварщик
4000
1,2
4800
1,1
2040
2
6
1
1 -
-
-
1,2
2040
2
1
1
Чистильщик
4000
1,2
4800
1,1
2040
2
4
1
1
ИТОГО по отделению:
19
9
10
ИТОГО ПО ЦЕХУ:
85
41
44
Таблица 2.20 Расчет численности основных рабочих проектного варианта
Отделение и профессия
рабочего
Годовая программа, тн
Плановая трудоемкость, час
Квн
Действительный годовой фонд
времени работы рабочего, час
Численность
Разряд работы
Расстановка по сменам
на единицу
на программу
1
2
1. Формовочно- стержневой
участок
Формовщики
235082
0,6
141049,2
1,1
2040
70
4
35
35
Стерженщики
4341,7
0,8
3473,36
1,1
2040
2
4
1
1
Уборщик в литейных цехах
1,2
2040
2
1
1
ИТОГО по отделению:
74
37
37
2. Участок плавки и заливки
Плавильщик
7633,59
1,0
7633,59
1,1
2040
4
6
2
2
Заливщики
7633,59
0,7
5343,513
1,1
2040
3
5
1
2
Шихтовщики
7633,59
1,4
10687,02
1,1
2040
5
5
2
3
ИТОГО по отделению:
12
5
7
3. Смесеприготовительный
участок
Земледелы
28111,5
0,6
16866,9
1,1
2040
8
4
4
4
Уборщик в литейных цехах
1,1
2040
2
1
1
ИТОГО по отделению:
10
5
5
4. Участок обрубки
Обрубщик
7633,59
1,8
13740,5
1,1
2040
7
4
3
4
Наждачники
4000
1,2
4800
1,1
2040
2
6
1
1
Выбивальщик отливок
7633,59
1,0
7633,6
1,1
2040
4
4
2
2
Электрогазосварщик
4000
1,2
4800
1,1
2040
2
6
1
1
Уборщик в литейных цехах
-
-
-
1,2
2040
2
1
1
Чистильщик
4000
1,2
4800
1,1
2040
2
4
1
1
ИТОГО по отделению:
19
9
10
ИТОГО ПО ЦЕХУ:
115
56
59
Количество вспомогательных рабочих и служащих (руководителей,
специалистов и технических исполнителей) определяется посредством укрупненного
расчета на основе данных о сложившемся соотношении численности различных
категорий работающих на базовом предприятии или по нормативам численности на
100 человек списочного состава основных производственных рабочих. Нормативы
приведены в таблице 2.21.
Таблица 2.21 Нормы для определения численности вспомогательных рабочих и
служащих в литейных цехах для проектного варианта
№ п/п
Категории работающих
Литейный цех
Серийное производство
1.
Производственные рабочие
115
2.
Вспомогательные рабочие
37-44
3.
Руководители, специалисты
7-8
4.
Служащие
7-8
Результаты расчёта численности вспомогательных рабочих и служащих
оформляются в виде таблиц 2.22 и 2.23.
Таблица 2.22 Расчет численности вспомогательных рабочих для проектного и
базового варианта
№ п/п
Отделение и профессия
рабочего-сдельщика
Разряд
Количество единиц
оборудования
Норма обслуживания в смену
Количество смен работы
Явочная численность
рабочих, чел
Коэффициент перевода
явочного числа в списочное
Списочная численность
рабочих, чел
1. Рабочие, обслуживающие
оборудование
1
Слесарь-ремонтник
3
4
3
2
3
1,11
4
2
Наладчик формовочных и
стержневых машин
4
2
2
2
4
1,11
5
3
Модельщик
4
1
1
2
4
1,11
4
4
Оператор формовочных и
стержневых машин
3
1
1
2
3
1,11
4
5
Дежурный электрик
5
10
10
2
3
1,11
4
6
Смазчик
4
4
4
2
2
1,11
2
7
Машинист крана
5
2
1
2
6
1,11
7
Итого по отделению:
25
30
2. Рабочие, выполняющие
вспомогательные операции техпроцесса
1
Транспортировщик тележки
4
3
2
2
4
1,11
5
2
Карщик
3
2
1
2
2
1,11
3
Итого по отделению:
6
8
3. Рабочие обслуживающие
цех
1
Кладовщик
2
2
2
2
1,11
2
2
Сортировщик отливок
4
2
2
2
2
1,11
2
3
Уборщики
2
2
2
2
1,11
2
ИТОГО по отделению:
6
6
ИТОГО по цеху:
37
44
Таблица 2.23 Штатное расписание цехового персонала для проектного и
базового варианта
№ п/п
Структурные подразделения и
должностные наименования
Количество человек
Месячный оклад, тыс. руб.
Доплаты Годовой фонд заработной
платы, тыс. руб.
Отчисления на соц.
Страхование, тыс.руб. (35%)
в %
в тыс.руб.
Инженерно-технические
работники
Административно-управленческий
персонал
1
Начальник цеха
1
1 500
10
150
1650
19800
6930
2
Зам. начальника цеха по
производству
1
1100
10
110
1210
14520
5082
3
Зам. начальника цеха по
оборудованию
1
1000
10
100
1100
13200
4620
Технологическое бюро
1
Инженер-технолог
1
570
10
57
627
7524
2633,4
Планово-экономическое бюро
3187,8
1
Экономист
1
690
10
69
759
9108
Служба механика и
энергетика
1
Механик
1
520
10
52
572
6864
2402,4
2
Энергетик
1
550
10
55
605
7260
2541
Производственные участки
1
Старший мастер
1
850
85
935
11220
3927
2
Мастер
1
770
10
77
847
10164
3557,4
Служащие
1
Бухгалтер
1
790
10
79
869
10428
3649,8
2
табельщица
1
620
62
682
8184
2864,4
Обслуживающий персонал
1
Уборщица
2
350
10
35
385
4620
1617
2
Секретарь-машин.
1
430
10
43
473
5676
1986,6
ИТОГО по цеху:
14
9740
10
974
10714
128568
4499,88
Расчет годового фонда заработной платы основных и вспомогательных рабочих
представлен в таблице 2.24.
Таблица 2.24 Расчет годового фонда заработной платы основных и вспомогательных
рабочих базового варианта
№
Отделения и профессия
рабочего сдельщика
Количество рабочих
Разряд работы
Заработная плата
Тарифный фонд з/п м млн.руб
Дополнительный фонд,
млн.руб
Годовой фонд з/пм мм.руб
Отчисления на соц.страх.,
руб (36%)
Премии (30%)
Доплаты (5%)
1. Формовочно- стержневой
участок
Формовщики
40
4
2,436
0,731
0,1218
39,46
14,2
Стерженщики
2
4
2,025
0,608
0,1013
32,806
11,81
Уборщик в литейных цехах
2
0,696
0,2088
0,0348
11,275
4,059
ИТОГО:
40
83,541
30,096
2. Участок плавки и заливки
Плавильщик
4
6
1,413
0,4239
0,071
22,895
8,242
Заливщики
3
5
0,942
0,2826
0,047
15,26
5,494
Шихтовщики
5
5
1,884
0,5652
0,0942
30,521
10,987
ИТОГО:
12
68,676
24,723
3. Смесеприготовительный
участок
Земледелы
8
4
2,784
0,835
0,139
45,098
16,235
Уборщик в литейных цехах
2
0,384
0,1044
0,0174
5,638
2,029
ИТОГО:
10
50,736
18,264
4. Участок обрубки
Обрубщик
7
4
1,74
0,522
0,087
28,188
10,148
Наждачники
2
6
0,696
0,2088
0,0348
11,275
4,059
Выбивальщик отливок
4
4
1,215
0,365
0,0608
19,684
7,086
Электрогазосварщик
2
6
0,696
0,2088
0,0348
11,275
4,059
Уборщик в литейных цехах
2
0,348
0,1044
0,0174
5,638
2,029
Чистильщик
2
4
0,81
0,243
0,0405
13,122
4,724
ИТОГО:
19
89,182
32,105
ИТОГО по основным рабочим:
85
292,135
105,161
1. Рабочие, обслуживающие
оборудование
Слесарь-ремонтник
3
3
1,557
0,4671
0,0779
25,224
9,08
Наладчик формовочных и
стержневых машин
4
4
1,557
0,4671
0,0779
25,224
9,08
Модельщик
4
4
0,942
0,2826
0,0471
15,26
5,494
Оператор формовочных и
стержневых машин
3
3
1,884
0,5652
0,0942
30,521
10,987
Дежурный электрик
3
5
1,884
0,5652
0,0942
30,521
10,987
Смазчик
2
4
0,942
0,2826
0,0471
15,26
5,494
Машинист крана
6
5
1,884
0,5652
0,0942
30,5208
10,987
ИТОГО:
25
172,53
62,1
2. Рабочие, выполняющие
вспомогательные операции техпроцесса
Транспортировщик тележки
4
4
0,942
0,2826
0,0471
15,26 Карщик
2
3
0,942
0,2826
0,0471
15,26
5,494
ИТОГО:
6
30,52
10,98
3. Рабочие обслуживающие
цех
Кладовщик
2
0,384
0,1044
0,0174
5,638
2,029
Сортировщик отливок
2
4
0,384
0,1044
0,0174
5,638
2,029
Уборщики
2
0,384
0,1044
0,0174
5,638
2,029
ИТОГО:
6
16,91
6,087
ИТОГО по цеху:
37
219,96
79,18
Таблица 2.25 Расчет годового фонда заработной платы основных и
вспомогательных рабочих проектного варианта
№
Отделения и профессия
рабочего сдельщика
Количество рабочих
Разряд работы
Заработная плата
Тарифный фонд з/п м млн.руб
Дополнительный фонд,
млн.руб
Годовой фонд з/пм мм.руб
Отчисления на соц.страх.,
руб (36%)
Премии (30%)
Доплаты (5%)
1. Формовочно- стержневой
участок
Формовщики
70
4
3,6
1,08
0,18
58,32
20,99
Стерженщики
2
4
2,025
0,608
0,1013
32,806
11,81
Уборщик в литейных цехах
2
0,696
0,2088
0,0348
11,275
4,059
ИТОГО:
74
102,4
36,86
2. Участок плавки и заливки
Плавильщик
4
6
1,413
0,4239
0,071
22,895
8,242
Заливщики
3
5
0,942
0,2826
0,047
15,26
5,494
Шихтовщики
5
5
1,884
0,5652
0,0942
30,521
10,987
ИТОГО:
12
68,676
24,723
3. Смесеприготовительный участок
Земледелы
8
4
2,784
0,835
0,139
45,098
16,235
Уборщик в литейных цехах
2
0,384
0,1044
0,0174
5,638
2,029
ИТОГО:
10
50,736
18,264
4. Участок обрубки
Обрубщик
7
4
1,74
0,522
0,087
28,188
10,148
Наждачники
2
6
0,696
0,2088
0,0348
11,275
4,059
Выбивальщик отливок
4
4
1,215
0,365
0,0608
19,684
7,086
Электрогазосварщик
2
6
0,696
0,2088
0,0348
11,275
4,059
Уборщик в литейных цехах
2
0,348
0,1044
0,0174
5,638
2,029
Чистильщик
2
4
0,81
0,243
0,0405
13,122
4,724
ИТОГО:
19
89,182
32,105
ИТОГО по основным рабочим:
115
310,994
111,952
1. Рабочие, обслуживающие
оборудование
Слесарь-ремонтник
3
3
1,557
0,4671
0,0779
25,224
9,08
Наладчик формовочных и
стержневых машин
4
4
1,557
0,4671
0,0779
25,224
9,08
Модельщик
4
4
0,942
0,2826
0,0471
15,26
5,494
Оператор формовочных и
стержневых машин
3
3
1,884
0,5652
0,0942
30,521
10,987
Дежурный электрик
3
5
1,884
0,5652
0,0942
30,521
10,987
Смазчик
2
4
0,942
0,2826
0,0471
15,26
5,494
Машинист крана
6
5
1,884
0,5652
0,0942
30,5208
10,987
ИТОГО:
25
172,53
62,1
2. Рабочие, выполняющие
вспомогательные операции техпроцесса
Транспортировщик тележки
4
4
0,942
0,2826
0,0471
15,26
5,494
Карщик
2
3
0,942
0,2826
0,0471
15,26
5,494
ИТОГО:
6
30,52
10,98
3. Рабочие обслуживающие
цех
Кладовщик
2
0,384
0,1044
0,0174
5,638
2,029
Сортировщик отливок
2
4
0,384
0,1044
0,0174
5,638
2,029
Уборщики
2
0,384
0,1044
0,0174
5,638
2,029
ИТОГО:
6
16,91
6,087
ИТОГО по цеху:
37
219,96
79,18
1.4 Расчет величины инвестиций
.4.1 Состав инвестиций
Величину инвестиций можно определить по формуле
где
Коф - инвестиции в основные фонды, тыс. руб.;
Кос
- инвестиции в оборотные средства, тыс. руб.
В
общем виде величина инвестиций (капитальных вложений) в основные фонды может
быть рассчитана как сумма капитальных вложений в здания ( В
состав оборотных средств включают денежные средства, необходимые для создания
производственных запасов ( Полная
потребность в оборотном капитале определяется как:
1.4.2
Расчет инвестиций в здания и сооружения
Величина
инвестиций в здания и сооружения литейного цеха определяется по укрупненным
расценкам, исходя из объема здания и средней величины затрат, приходящихся на
строительство 1 Таблица
2.26Стоимость зданий, сооружений и помещений литейного цеха базового варианта
№ п.п
Наименование отделений и
участков цеха
Площадь, м2
Высота, м
Объем, м3
Стоимость 1м3,
руб.
Общая стоимость тыс. руб.
ПРОИЗВОДСТВЕННЫЕ ОТДЕЛЕНИЯ
1
Формовочно-заливочно-выбивной
2007
9
18063
100000
1806300
2
Плавильное отделение
360
9
3240
100000
324000
3
Смесеприготовительное
отделение
1116
9
10044
100000
1004400
4
Стержневое отделение
684
9
6156
100000 5
Термообрубное отделение
955
9
8595
100000
859500
6
Шихтовой двор
864
9
7776
100000
777600
ВСПОМОГАТЕЛЬНЫЕ ОТДЕЛЕНИЯ
1
Участок для приготовления
футеровочных масс
72
9
648
100000
64800
2
Ремонтно-механическая база
406
9
3654
100000
365400
3
Склад готовой продукции
432
9
3888
100000
388800
КОНТОРСКИЕ ПОМЕЩЕНИЯ
1
Бытовые помещения
300
9
2700
100000
270000
ИТОГО по цеху:
6196
100000
6476400
Таблица 2.27 Стоимость зданий, сооружений и помещений литейного цеха
проектного варианта
№ п.п
Наименование отделений и
участков цеха
Площадь, м2
Высота, м
Объем, м3
Стоимость 1м3,
руб.
Общая стоимость тыс. руб.
ПРОИЗВОДСТВЕННЫЕ ОТДЕЛЕНИЯ
1
Формовочно-заливочно-выбивной
1184
9
10656
100000
1065600
2
Плавильное отделение
288
9
2592
100000
259200
3
Смесеприготовительное
отделение
600
9
5400
100000
540000
4
Стержневое отделение
400
9
3600
100000
360000
5
Термообрубное отделение
750
9
6750
100000
675000
6
Шихтовой двор
864
9
7776
100000
777600
ВСПОМОГАТЕЛЬНЫЕ ОТДЕЛЕНИЯ
1
Участок для приготовления
футеровочных масс
60
9
540
100000
54000
2
Ремонтно-механическая база
200
9
1800
100000
180000
3
Склад готовой продукции
300
9
2700
100000
270000
КОНТОРСКИЕ ПОМЕЩЕНИЯ
1
Бытовые помещения
250
9
2250
100000
225000
ИТОГО по цеху:
4896
100000
4406400
.4.3 Расчет инвестиций в оборудование, транспорт, инструмент и инвентарь
Капитальные вложения в рабочие машины и оборудование помимо стоимости
приобретения включают затраты на транспортировку и монтаж.
Их величина может быть определена следующим образом:
где
При расчёте стоимости инструмента, производственного и хозяйственного
инвентаря допускается укрупнённый расчёт: - оснастка, инструмент приспособления
приближенно составляют 10-15%, а производственный инвентарь - 1,5-2% стоимости
технологического оборудования; - хозяйственный инвентарь - 1-1,5 % базовой величины
на одного рабочего (основного и вспомогательного) и 2-3 на одного служащего.
Полученные результаты, с разбивкой по группам оборудования сводятся в таблицу
2.18.
.4.4 Расчет потребности в оборотных средствах
Потребность в оборотном капитале определяется в соответствии с
общепринятой методикой на основе исходных данных базового предприятия.
Результаты для базового и проектного варианта расчета в таблице
2.28-2.31.
Таблица 2.28 Стоимость оборудования, инструмента и инвентаря литейного
цеха базового варианта
Наименование оборудования,
группы основных фондов
Количество единиц, шт.
Установленная мощность, кВт
Оптовая цена единицы
оборудования, млн.руб.
Стоимость обор-я всего,
млн. руб.
Амортизационные отчисления
%
млн. руб.
РАБОЧИЕ МАШИНЫ
Индукционная печь 31/7.1
2
1000
120
243
10
24,3
Установка для подогрева
шихты
1
-
8
8,5
10
0,85
Смеситель
1
7,5
5,2
54
10
5,4
Приточно-вытяжная
вентиляция
1
60
50
60
10
6,0
Обдирочно-шлифовальный
станок
5
56
30
155
10
15,1
Машина стержневая
1
2,5
1600
1600
10
160
Полуавтомат для заварки
дефектов
3
17
15
48
10
14,8
СИЛОВЫЕ МАШИНЫ
Трансформаторная подстанция
10
5,5
60
10
6,0
Пункт распределительный
5
3
20
10
0,35
Шкаф управления
10
2,4
30
10
0,35
ПОДЪЕМНО-ТРАНСПОРТНОЕ
ОБОРУДОВАНИЕ
Мостовой кран
10
45
800
860
10
86
Ковш заливочный
2
4
13
10
1,3
Ленточный конвейер
13
7,5
11
150
10
15,0
ЭНЕРГЕТИЧЕСКОЕ ОБОРУДОВАНИЕ
196
210
10
21
Прочее технологическое
оборудование
930
956,5
10
95,65
ИТОГО ПО ЦЕХУ:
4468
446,8
Таблица 2.29 Стоимость оборудования, инструмента и инвентаря литейного
цеха проектного варианта
Наименование оборудования,
группы основных фондов
Количество единиц, шт.
Установленная мощность, кВт
Оптовая цена единицы
оборудования, млн.руб.
Стоимость обор-я всего,
млн. руб.
Амортизационные отчисления
%
млн. руб.
РАБОЧИЕ МАШИНЫ
Индукционная печь ИТЧ-2,5/1
3
1000
120
360
10
36
Установка для подогрева
шихты
1
-
8
8
10
0,8
Смеситель
1
7,5
5,2
5,2
10
0,52
Приточно-вытяжная
вентиляция
1
60
50
50
10
5
Обдирочно-шлифовальный
станок
5
56
30
150
10
15
Полуавтомат для заварки
дефектов
3
17
15
45
10
4,5
Машина стержневая
1
2,5
1600
1600
10
160
Участок регенерации
1
95
219
219
10
21,9
СИЛОВЫЕ МАШИНЫ
Трансформаторная подстанция
10
5,5
55
10
5,5
Пункт распределительный
5
3
15
10
1,5
Шкаф управления
10
2,4
24
10
2,4
ПОДЪЕМНО-ТРАНСПОРТНОЕ
ОБОРУДОВАНИЕ
Мостовой кран
10
45
800
8000
10
800
Ковш заливочный 4
8
10
0,8
Ленточный конвейер
13
7,5
11
143
10
14,3
ЭНЕРГЕТИЧЕСКОЕ ОБОРУДОВАНИЕ
196
210
10
21
Прочее технологическое
оборудование
930
956,5
10
95,6
ИТОГО ПО ЦЕХУ:
11848,7
1184,8
Таблица 2.30 Расчет потребности в оборотных средствах базового варианта
№ пп
Элементы нормируемых
оборотных средств
Ср. дневной расход, тыс.
руб.
Норма запасов, дней
Норматив оборотных средств,
тыс. руб.
Структура нормируемых
оборотных средств, %
1
Производственные запасы
20120,51
15
301807,68
72,73
2
Предметы в эксплуатации
(МБП)
2766,47
15
41497
10
3
Незавершенное производство
564,36
15
8465,39
2,04
4
Запасные части для ремонта
оборудования
4213,33
15
63199,93
15,23
ИТОГО:
414970
100
Длительность одного
оборота:
15
Таблица 2.31 Расчет потребности в оборотных средствах проектного варианта
№ пп
Элементы нормируемых
оборотных средств
Ср. дневной расход, тыс.
руб.
Норма запасов, дней
Норматив оборотных средств,
тыс. руб.
Структура нормируемых
оборотных средств, %
1
Производственные запасы
18441,86
10
276627,83
72,73
2
Предметы в эксплуатации
(МБП)
2535,66
10
38034,9
10
3
Незавершенное производство
517,27
10
7759,12
2,04
4
Запасные части для ремонта
оборудования
3861,81
10
57927,15
15,23
ИТОГО:
380349
100
Длительность одного
оборота:
10
Сводная ведомость потребности в инвестициях для реализации проектного и
базового варианта в таблице 2.32 и 2.33
Таблица 2.32 Потребность в инвестициях для реализации базового варианта
№
Состав элементов инвестиций
Стоимость инвестиций, тыс.
руб
Структура инвестиций (в % к
итогу)
Амортизация
Норма амортизации, %
Сумма амортизационных
отч-й, тыс. руб
ОСНОВНЫЕ ФОНДЫ, ВСЕГО
1
Здания
6476400
39,6
2,5
161910
2
Оборудование, инструмент и
машины
4468000
57,2
10
446800
3
Прочие
1500
0,025
20
300
4
Оборотные средства, ВСЕГО
289053,4
4,41
ВСЕГО ИНВЕСТИЦИЙ
11234953,4
100
609010
Таблица 2.33 Потребность в инвестициях для реализации проектного варианта
№
Состав элементов инвестиций
Стоимость инвестиций, тыс.
руб
Структура инвестиций (в % к
итогу)
Амортизация
Норма амортизации, %
Сумма амортизационных
отч-й, тыс. руб
ОСНОВНЫЕ ФОНДЫ, ВСЕГО
1
Здания
4406400
79
2,5
110160
2
Оборудование, инструмент и
машины
4688000
16,56
10
468800
3
Прочие
1500
0,025
20
300
4
Оборотные средства, ВСЕГО
260853,4
4,41
ВСЕГО ИНВЕСТИЦИЙ
9356753,4
100
579260
.5 Калькулирование себестоимости продукции
Калькулирование себестоимости отливок из чугуна и стали
производится по двум переделам, отражающим процесс переработки исходного сырья,
материалов, топлива, ферросплавов до получения жидкого металла и процесс
смесеприготовлення, изготовления стержней и форм, выбивки, очистки и обрубки
отливок. Соответственно калькуляционной единицей при планировании себестоимости
служат 1 тонна жидкого металла и 1 тонна годного литья. В цехах цветного литья
калькулирование себестоимости производится по одному переделу на 1 тонну годных
отливок.
В себестоимость жидкого металла включаются все затраты на его
производство вплоть до выпуска в разливочный ковш. В себестоимость годных
отливок входят все дальнейшие затраты по изготовлению отливок.
Калькулирование себестоимости 1 тонны жидкого металла и
годных отливок составляется по формам, приведенным в табл. 2.34 - 2.36.
Таблица 2.34 Плановая калькуляция 1 тонны жидкого чугуна
базового варианта
№ п.п.
Элементы и статьи расходов
Затраты на годовую
программу, тыс. руб.
На 1 т жидкого чугуна, тыс.
руб.
1
Металлическая шихта
1303140,6
211,76
2
Угар
56740
9,22
3
Итого жидкого чугуна
1303140,6
202,54
4
Флюсы
5452
25
5
Топливо и энергия на
технологические цели
4673159,3
759,38
6
Транспортно-
заготовительные расходы
274525,91
44,61
7
Основная зарплата рабочих
44639,4
7,25
8
Дополнительная зарплата
рабочих
24036,6
3,9
9
Налоговые выплаты и
отчисления
3433,73
0,56
10
Общепроизводственные
расходы
477666,12
77,62
11
Цеховая себестоимость 1 тн
жидкого чугуна
6806053,7
1120,86
12
Общехозяйственные расходы
2738476,6
223,445
13
Производственная себестоимость
1 тн жидкого чугуна
9544530,3
1344,305
Таблица 2.35 Плановая калькуляция 1 тонны жидкого чугуна проектного
варианта
№ п.п.
Элементы и статьи расходов
Затраты на годовую
программу, тыс. руб.
На 1 т жидкого чугуна, тыс.
руб.
1
Металлическая шихта
1303140.6
211.76
2
Угар
56740
9.22
3
Итого жидкого чугуна
1303140,6
202.54
4
Флюсы
5452
25
5
Топливо и энергия на
технологические цели
4711488,3
765,61
6
Транспортно-
заготовительные расходы
202560,47
32,9
7
Основная зарплата рабочих
44639,4
7,25
8
Дополнительная зарплата
рабочих
24036
3,9
9
Налоговые выплаты и
отчисления
3433,8
0,58
10
Общепроизводственные
расходы
477666,12
77,6
11
Цеховая себестоимость 1 тн
жидкого чугуна
6772416,7
912,84
12
Общехозяйственные расходы
2738476,6
223,445
13
Производственная
себестоимость 1 тн жидкого чугуна
9510893,3
1136,28
Таблица 2.36 Плановая калькуляция 1 т. чугунных (стальных) отливок
№ п.п.
Элементы статьи расходов
Затраты на годовую
программу, тыс. руб.
На 1 тн годного литья, тыс.
руб.
Базовый
Проектный
Базовый
Проектный
1
Жидкий металл
9544530,3
9510893,3
1344,305
1136,28
2
Отходы - литники, прибыли,
скрап и сливы
3109055,89
3014512,11
417,73
405,03
3
Брак
311846,08
311846,08
41,90
41,90
4
Годные отливки за вычетом
отходов и брака
6123628,33
6184535,11
884,675
689,35
5
Топливо для отжига отливок
653254
565149
130,65
113,03
6
Вспомогательные материалы
1706846,14
1065021,87
341,37
213,00
7
Основная з/п
производственных рабочих
202883,39
202883,39
40,58
40,58
8
Дополнительная з/п производственных
рабочих
109244,9
109244,9
21,85
21,85
9
Налоговые выплаты и
отчисления
454396,36
454396,36
90,88
90,88
10
Общепроизводственные
расходы 2166217,972
426,43
433,24
11
Цеховая себестоимость 1 тн
годных отливок
11382423,3
10747448,6
1936,435
1601,93
12
Общехозяйственные расходы
405766,78
405766,78
81,15
81,15
13
Производственная
себестоимость 1 тн годных отливок
11788190
11153215,38
2017,585
1683,08
14
Коммерческие расходы (5%)
589409,502
557660,7691
100,8793
84,154
15
Полная себестоимость 1 тн
годных отливок
12377599,5
11710876,15
2118,464
1767,23
.5.1 Расчет затрат на основные и вспомогательные материалы
Затраты на материалы определяются исходя из установленных, на
базовом предприятии или планируемых, норм расхода и покупных цен на них. Цены
на все виды материалов берутся по заводским данным, а при их отсутствии - по
прейскурантам предприятий поставщиков или другим справочным источникам.
Покупная цена помимо отпускной включает в себя транспортно-заготовительно-погрузочные
расходы (франко-условия), которые составляют примерно 3-5% от отпускной цены
основных и вспомогательных материалов.
В состав основных материалов включаются шихтовые материалы,
составляющие металлозавалку. К вспомогательным материалам относятся:
а) в первом переделе - флюсы, раскислители, угольные
электроды и другие материалы, непосредственно связанные с плавкой металла;
б) во втором переделе - материалы, потребляемые для
технологических нужд (песок, глина, земля, крепители, уголь, графит) и другие
вспомогательные материалы (жеребейки, шпильки, фитили, дробь).
Потребность в основных и вспомогательных материалах и затраты
на их использования оформляются в виде табл. 2.37 и 2.38 с разбивкой по группам
и видам материалов.
Таблица 2.37 Потребность и затраты на основные и вспомогательные
материалы для базового варианта
№
Наименование материалов
Норма расхода на 1000 кг
годного литья
Годовая программа, тн
Цена на материалы, руб за 1
тн
Сумма затрат, тыс. руб
ОСНОВНЫЕ МАТЕРИАЛЫ
1
Чугун литейный
200
1562,5
305,432
477237,5
2
Лом стальной
150
1171,88
295,426
346203,82
3
Феромарганец
46
35,94
2219
79750,86
4
Ферросилиций
26
203,13
2315
470245,95
5
Возврат собственного
производства
298,4
2331,25
268
624775
ИТОГО:
1998213,1
ИТОГО с учетом
транспортно-заготовительных расходов:
39964,263
ВСПОМОГАТЕЛЬНЫЕ МАТЕРИАЛЫ
1
Сталь круглая, арматурная
5,1
20,4
1300
26520
2
Сталь листовая
0,05
0,2
1280
256
3
Углекислота
4,7
18,8
152,5
2867
4
Дробь Чугунная
24,9
99,6
607
60457,2
5
Кислота ортофосфорная
3,8
15,2
742,5
11286
6
Ацетон
2,8
11,2
2350
26320
7
Лак бакелитовый
0,4
1,6
2748
4396,8
8
Феррохромовый шлак
199,7
798,8
26
20768,8
9
Смола АФ 1С, смола КФ 65С
5,8
23,2
2956,8
68597,76
10
Трубка сифонная
7,205
28,82
495
14265,9
11
Графит ГЛ - 1
0,59
2,36
616,3
1454,468
12
Графит ГЛС - 3
1,2
4,8
668,8
3210,24
13
Керосин технический
1,72
6,88
497
3419,36
ИТОГО с учетом
транспортно-заготовительных расходов:
4876,3906
Всего:
44840,653
Таблица 2.38 Потребность и затраты на основные и вспомогательные материалы
для проектного варианта
№
Наименование материалов
Норма расхода на 1000 кг
годного литья
Годовая программа, тн
Цена на материал тыс руб за
1 тн
Сумма затрат, тыс. руб
ОСНОВНЫЕ МАТЕРИАЛЫ
1
Чугун литейный
200
1532,7
305,432
468135,63
2
Лом стальной
150
1149,5
295,426
339592,19
3
Феромарганец
4,6
35,3
2219
78330,7
4
Ферросилиций
26
199,3
2315
461379,5
5
Возврат собственного
производства
298,4
2286,8
268
612862,4
ИТОГО:
1960300,4
ИТОГО с учетом
транспортно-заготовительных расходов:
39206,008
ВСПОМОГАТЕЛЬНЫЕ МАТЕРИАЛЫ
1
Сталь круглая, арматурная
5,1
20,4
1300
26520
2
Сталь листовая
0,05
0,2
1280
256
3
Углекислота
4,7
18,8
152,5
2867
4
Дробь Чугунная
24,9
99,6
607
60457,2
5
Кислота ортофосфорная
3,8
15,2
742,5
11286
6
Ацетон
2,8
11,2
2350
26320
7
Лак бакелитовый
0,4
1,6
2748
4396,8
8
Феррохромовый шлак
199,7
798,8
26
20768,8
9
Смола АФ 1С, смола КФ 65С
5,8
23,2
2956,8
68597,76
10
Трубка сифонная
7,205
28,82
495
14265,9
11
Графит ГЛ - 1
0,59
2,36
616,3
1454,468
12
Графит ГЛС - 3
1,2
4,8
668,8
3210,24
13
Керосин технический
1,72
6,88
497
3419,36
ИТОГО:
243819,53
ИТОГО с учетом
транспортно-заготовительных расходов:
4876,3906
Всего:
44082,399
1.5.2 Топливо и энергия на технологические и прочие цели
В этом разделе расчету подлежат затраты на технологическое
топливо и энергию; стоимость силовой энергии; стоимость энергии, топлива, воды
на хозяйственные нужды.
В литейном производстве к технологическому относится топливо
и энергия, расходуемые на осуществление процесса плавки. Силовая энергия - это
различные виды энергии, топлива, сжатого воздуха и воды, потребляемые на
приведение машин и оборудования в движение. Данные расходы входят в смету
затрат на содержание и эксплуатацию оборудования. Затраты на топливо, энергию,
воду для хозяйственных нужд включаются в смету расходов по организации,
обслуживанию и управлению производством.
Затраты на различные виды энергии, топлива и воды
определяются исходя из их годового расхода в соответствии с нормами расхода и
ценами (тарифами) на их приобретение. Исходные данные для расчета берутся на
базовом предприятии или по справочным источникам. Результаты расчета сводятся в
табл. 2.39.
Таблица 2.39 Потребность и затраты на топливо и энергию
№
Наименование топлива и
энергии
Ед. езм.
Цена за единицу, руб.
Годовая потребность на
программу
Затраты на годовую
программу, тыс. руб.
Базовый
Проектный
Базовый
Проектный
1
Электроэнергия
кВт
138,956
11264208,9
9900849,9
1565229,4
1375782,49
2
Природный газ
1 м³
133,582
185464
179022
24774,65
23914,12
3
Вода техническая
1 м³
246
125760
125760
30936,96
30936,96
ИТОГО:
1620941,01
1430633,57
.5.3 Расчет фонда заработной платы работников цеха
На основании плановой численности разных категорий работающих
литейного цеха рассчитываются соответствующие годовые фонды заработной платы.
Расчет фонда заработной платы основных производственных рабочих выполняется
отдельно для рабочих плавильного отделения и всех остальных производственных
рабочих, так как эти затраты отражаются в разных калькуляциях.
Общие затраты по заработной плате производственных рабочих
слагаются из затрат на основную и дополнительную зарплату. Дополнительная
заработная плата определяется в процентах от основной зарплаты.
Расчет фонда заработной платы основных и вспомогательных
рабочих выполнить в соответствии с табл. приложения 2. Расчет фонда заработной
платы служащих определяется исходя из численности, установленных окладов и
числа месяцев работы. Сводные результаты расчета годового фонда заработной
платы работающих оформляются в виде табл. 2.40 и 2.41.
Таблица 2.40 Годовой фонд заработной платы работающих базового варианта
№
Категории работников
Годовой фонд основной
(тарифной) заработной платы, тыс. руб.
Годовой фонд дополнительной
заработной платы, тыс. руб.
ИТОГО тыс. руб.
1
Основные производственные
рабочие: в т. ч. плавильное отделение других отделений цеха
1413 14418
22895 233567
24308 247985
2
Вспомогательные рабочие: в
т. ч. плавильное отделение других отделений цеха 1725308 41796
1735958 44448
3
Руководители, специалисты,
служащие
116880
128568
245448
Таблица 2.41 Годовой фонд заработной платы работающих проектного варианта
№
Категории работников
Годовой фонд основной
(тарифной) заработной платы, тыс. руб.
Годовой фонд дополнительной
заработной платы, тыс. руб.
ИТОГО тыс. руб.
1
Основные производственные
рабочие: в т. ч. плавильное отделение других отделений цеха
1413 14418
22895 233567
24308 247985
2
Вспомогательные рабочие:
плавильное отделение других отделений цеха
1065 2652
172530 41796
173595 44448
3
Руководители, специалисты,
служащие
116880
128568
245448
.5.4 Расчет налогов и отчислений в бюджет и внебюджетные фонды, сборов и
отчислений местным органам власти
В эту статью включаются: чрезвычайный налог на ликвидацию
последствий аварии на Чернобыльской АЭС, отчисления в фонд занятости населения,
отчисления на социальное и обязательное страхование работников, земельный,
экологический налоги, и другие, в соответствии с действующим, на момент
выполнения курсового проекта, законодательством.
.5.5 Общепроизводственные расходы
В статье «Общепроизводственные расходы» учитываются расходы
по организации, обслуживанию и управлению производством и расходы по содержанию
и эксплуатации машин и оборудования. Рассматриваемая калькуляционная статья
является комплексной, а расходы - косвенными, т.е. не имеющими прямой
пропорциональной связи с наименованиями производимой в цехе продукции. Расчет
отдельных статей данной сметы расходов ведется раздельно для плавильного и остальных
отделений литейного цеха. Смета общепроизводственных расходов приведена в табл.
2.42 и 2.43.
Таблица 2.42 Смета общепроизводственных расходов базового варианта
А. Смета расходов на
содержание и эксплуатацию оборудования
№
Наименование статей
Величина расходов, тыс.
руб.
Плавильное отделение
Другие отделения литейного
цеха
ВСЕГО по цеху
1
Амортизация произв.
оборудования, транспортных средств и сооружений
165300
281500
446800
2
Содержание оборудования
45703,4
147788,4
193491,8
3
Основная и дополнительная
заработная плата производ ственных рабочих
34125
181520
215,645
4
Отчисления на соц.страх.
12285
65347,2
77632,2
5
Текущий ремонт
оборудования, транспортных средств и инструмента
78352,1
95139,7
173491,8
6
Внутризаводское перемещение
грузов
92,5
293
385,5
7
Износ малоценных и
быстроизнашивающихся инструментов и приспособлений
75
115
190
В. Смета расходов по
организации обслуживанию и управлению производства
1
Содержание аппарата
управления
22860
84600
107460
2
Отчисления на соц. страх.
8229,6
30456
38685,6
3
Амортизация зданий и
инвентаря цеха
24610
56615
81225
4
Содержание зданий,
сооружений и инвентаря цеха
23184,2
29075,3
52259,5
5
Текущий ремонт зданий,
сооружений и инвентаря цеха
25648,2
50205,5
75853,7
6
Исследования опыты и испытания
3
7
10
7
Охрана труда
19843,62
79374,48
99218,1
8
Износ малоценного и
быстроизнашивающегося инвентаря
1983,1
2194,4
4177,5
9
Прочие расходы
15371,4
35050,5
50421,9
ИТОГО:
477666,12
1139281,4
161947,5
Таблица 2.43 Смета общепроизводственных расходов проектного варианта
А. Смета расходов на
содержание и эксплуатацию оборудования
№
Наименование статей
Величина расходов, тыс.
руб.
Плавильное отделение
Другие отделения литейного
цеха
ВСЕГО по цеху
1
Амортизация произв.
оборудования, транспортных средств и сооружений
165300
303500
468800
2
Содержание оборудования
45703,4
147788,4
193491,8
3
Основная и дополнительная
заработная плата производственных рабочих
34125
187157
221282
4
Отчисления на соц.страх.
12285
67376,52
79661,52
5
Текущий ремонт
оборудования, транспортных средств и инструмента
78352,1
95139,7
173491,8
6
Внутризаводское перемещение
грузов
92,5
293
385,5
7
Износ малоценных и
быстроизнашивающихся инструментов и приспособлений
75
115
190
В. Смета расходов по
организации обслуживанию и управлению производства
1
Содержание аппарата
управления
22860
84600
107460
2
Отчисления на соц. страх.
8229,6
30456
38685,6
3
Амортизация зданий и
инвентаря цеха
24610
56615
81225
4
Содержание зданий,
сооружений и инвентаря цеха
23184,2
29075,3
52259,5
5
Текущий ремонт зданий,
сооружений и инвентаря цеха
25648,2
50205,5
75853,7
6
Исследования опыты и
испытания
3
7
10
7
Охрана труда
19843,62
79374,48
99218,1
8
Износ малоценного и
быстроизнашивающегося инвентаря
1983,1
2194,4
4177,5
9
Прочие расходы
15371,4
35050,5
50421,9
ИТОГО:
477666,12
1168947,7
1646613,8
.5.6 Общехозяйственные расходы
В статье «Общехозяйственные расходы» учитываются расходы на
управление предприятием, командировки работников аппарата управления, расходы
на содержание пожарной и сторожевой охраны, канцелярские, типографские и другие
расходы. Величина общехозяйственных расходов рассчитывается пропорционально
фонду оплаты труда основных производственных рабочих в размере, установленном
на базовом предприятии.
.5.7 Коммерческие расходы
Коммерческие расходы включают в себя расходы на рекламу,
участие в выставках, маркетинг, транспортно-экспедиционные расходы, расходы на
тару и упаковку, оплата услуг и прочие расходы. Укрупненно коммерческие расходы
могут быть взяты в размере 5 % производственной себестоимости 1 тн годных
отливок.
2. Оценка эффективности проектного варианта литейного цеха
Расчет свободной отпускной цены 1 тонны годного литья
Для расчета свободной отпускной цены единицы продукции
предлагается использовать метод прямого счета, который учитывает полную
себестоимость единицы продукции, плановую норму рентабельности продукции,
отчисления в местные и республиканские целевые фонды и налог на добавленную
стоимость. Расчет предлагается произвести с помощью табл. 2.44
Таблица 2.44 Расчет свободной отпускной цены единицы продукции базового
варианта
Показатели
Порядок расчета
Значение, тыс. руб.
Полная себестоимость
единицы продукции
С/сб
2118,46
Прибыль
П = С/сб · Р
100%
211,8
Отчисления в местные
целевые фонды по общему нормативу 1.15%
О1 = (С/сб
+ П) · 1,15% 100% - 1,15%
27,10
Отчисления в
республиканские целевые фонды по общему нормативу 3 %
О2 = (С/сб
+ П + О1 )·3% 100% - 3%
72,9
Отпускная цена единицы
продукции без НДС
Цотп = С/сб
+ П + О1 + О2
2430,26
Налог на добавленную
стоимость
НДС = Цотп ·
18% 100%
437,44
Отпускная цена единицы
продукции с НДС
Цотп = Ц + НДС
2867,7
Расчет балансовой прибыли
Оценка прироста балансовой прибыли от внедрения новых
технических и технологических решений осуществляется по одному из трех
вариантов, выбираемых в зависимости от результатов предшествующих расчетов
(изменение себестоимости, выпуска продукции в натуральном выражении, цены,
качества выпускаемой продукции).
Таблица 2.45 Расчет прироста величины балансовой прибыли
Показатели
Порядок расчета
Значение, тыс. руб.
Базовый вариант
Проектный вариант
Полная себестоимость
единицы продукции
С/сб.п.
2118,46
1767,23
Отпускная цена единицы
продукции без НДС
Цб = Цп
2430,26
Прибыль балансовая на
единицу продукции
Пб.п. = Цп.б.-
О2 - О1 - С/сб.п.
211,8
563,03
Прирост балансовой прибыли
на единицу продукции
∆Пед = Пп
- Пб
351,23
Прирост балансовой прибыли
на весь объем выпуска продукции
∆П = ∆Пед
· N
1756150
Расчет чистой прибыли в проектном варианте
Определить прирост величины чистой прибыли предприятия в
результате проведения организационно-технологических мероприятий предлагается
по следующей формуле:
Таблица
2.46 Расчет чистой прибыли в проектном варианте технологического процесса
базового варианта
Показатели
Порядок расчета
Значение
Балансовая прибыль
Пбал. = Пб · Nб
1059000
Налог на недвижимость
Ннед = Коф.п · hнед 100
10590
Прибыль налогооблагаемая
Пн = Пбал. - Ннед
1048410
Налог на прибыль
Нпр = Пн · hпр
251618,4
Чистая прибыль
Пч=Пн -
Нпр
796791,6
Таблица 2.47Расчет чистой прибыли в проектном варианте технологического
процесса проектного варианта
Показатели
Порядок расчета
Значение
Балансовая прибыль
Пбал. = Пб · Nб
2815150
Налог на недвижимость
Ннед = Коф.п · hнед 100
28151
Прибыль налогооблагаемая
Пн = Пбал. - Ннед
2786999
Налог на прибыль
Нпр = Пн · hпр
668879,76
Чистая прибыль
Пч=Пн -
Нпр
2118119,24
где hнед -
ставка налога на недвижимость;
hпр -
ставка налога на прибыль.
Расчет
показателей эффективности проекта
Оценка эффективности вариантов технологического процесса проводится на
основании сравнения показателей эффективности использования ресурсов
предприятия.
В качестве первого показателей для обоснованности выбора варианта
технологического процесса из нескольких предлагаемых используется показатель
приведенных затрат, которые определяются по формуле:
Пз = 12377599,5+ 0,15*11234953,4=14062842,51 тыс. руб.
Пз =11710876,15+0,15*9356753,4=13114389,16 тыс. руб.
где
Годовая
производительность труда характеризуется эффективность затрат труда и
определяется количеством продукции, производимым одним рабочим:
Пт
=12377599,5/136 =91011,76руб./ чел.
Пт
=11710876,15/166 =70547,44руб./ чел.
Фондоотдача
является показателем, характеризующим эффективность использования основных
фондов предприятия, определяется количеством продукции, приходящимся на 1 рубль
основных фондов:
Фо
=12377599,5/11234953,4=1,1
Фо
=11710876,15/9356753,4=1,2
Рентабельность
инвестиций по чистой или балансовой прибыли характеризует относительный годовой
прирост капитала предприятия при данном варианте инвестиций:
Рп =796791,6/11234953,4=7%
Рп =2118119,24/9356753,4=23%
Годовой экономический эффект, характеризующий прирост прибыли от
инвестирования средств в данный вариант в сравнении с вариантом, принятом на
базовом:
Э
= 796791,6-0,1*11234953,4=-326703,74тыс. руб.
Э
=2118119,24 -0,1*9356753,4=1182443,9тыс. руб.
Срок
окупаемости инвестиций показывает промежуток времени, через который
инвестированные средства начнут приносить прибыль:
Т
=11234953,4/796791,6=14 лет;
Т
=9356753,4/2118119,24=4 лет;
В
практике инвестиционного анализа применяют методы, основанные на применении
концепции дисконтирования денежных потоков (учитывается фактор времени и
разновременная стоимость денег).
Под
дисконтированием понимается приведение будущей стоимости денег к их современной
текущей стоимости. Данные методы позволяют определить следующие показатели эффективности
инвестиций: чистую текущую стоимость, коэффициент эффективности инвестиций,
внутреннюю норму доходности, дисконтированный срок окупаемости. Таблица 2.48 Расход величины ежегодных денежных потоков базового варианта
Годы (горизонт
планирования)
Денежный поток, тыс. руб.
Коэффициент дисконтирования
при r = 10
Дисконтированный денежный
поток, тыс. руб.
Годовой
С нарастающим итогом
в год
нарастающим итогом
2011
-11234953,4
-11234953,4
1
-11234953,4
-11234953,4
2012
1745517
-5396039,83
0,893
1558397,5
-6640955,9
2013
1856198,8
-3533012,06
0,797
2567486,2
-4073469,7
2014
1990246,76
1538022,41
0,712
3535191
-3713816,3
2015
2135642,85
2348624,44
0,636
4252095
46218,4
ИТОГО:
2348624,44
46218,4
Таблица 2.49 Расход величины ежегодных денежных потоков проектного
варианта
Годы (горизонт
планирования)
Денежный поток, тыс. руб.
Коэффициент дисконтирования
при r = 10
Дисконтированный денежный
поток, тыс. руб.
Годовой
С нарастающим итогом
в год
нарастающим итогом
2011
-9356753,4
-9356753,4
1
-9356753,4
-9356753,4
2012
1709194,98
-5283755,01
0,893
1526066,95
-5466883,04
2013
1819876,78
-3463878,23
0,797
1450794,63
-4016088,42
2014
1953924,74
1509953,49
0,712
1390765,04
-2625323,38
2015
2088798,42
2680222,43
0,636
1359036,05
14772,13
ИТОГО:
Таблица 2.50 Расчет показателей эффективности инвестиционного проекта
Показатели
Ед. изм.
Величина показателя
базовый
проектный
Чистая текущая стоимость, NPV
тыс. руб.
8512650
1387445
Коэффициент эффективности
проекта, PI
-
2,038
1,002
Внутренняя норма
доходности, IRR
%
12
12
Срок окупаемости
инвестиций, РР
лет
11,4
5,2
Дисконтированный срок
окупаемости, DPP
лет
4,99
3,6
Основные технико-экономические показатели проекта
Расчитав все технико-экономические показатели по проектируемому цеху,
сводим их в таблицу 2.51.
Таблица 2.51
№ п/п
Наименование показателя
Ед. изм.
Величина показателя
Базовый вариант
Проектный вариант
1. Абсолютные
1
Годовая программа
а) годного литья
тн.
5000
5000
б) по полной себестоимости
тыс.руб.
12377599,5
11710876,15
в) в оптовых ценах
тыс.руб.
2
Годовое количество форм
шт.
306891
347291
3
Площадь цеха
а) общая
1 м2
6196
4896
б) производственная
1 м2
4
Основные производственные
фонды
тыс.руб.
10945900
9095900
в т.ч. оборудование
тыс.руб.
4468000
4688000
5
Всего работающих
чел
136
166
в т.ч. основных рабочих
чел
85
115
вспомогательных рабочих
чел
37
37
служащих
чел
14
14
6
Затраты по участку на 1 тн
годного
тыс.руб.
1344,305
1136,28
7
Балансовая прибыль
тыс.руб.
1059000
2815150
Прибыль в распоряжении
предприятия
тыс.руб.
796791,6
2118119,24
8
Капиталовложения
(инвестиции)
тыс.руб.
11234953,4
9356753,4
2. Относительные
9
Годовой выпуск в тоннах
а) на 1 м2
производственной площади
тн.
0,8
1,02
б) на 1 рабочего
тн.
58,8
43,5
в) на 1 работающего
тн.
357,14
357,14
10
Среднемесячная зарплата
а) 1 работающего
руб.
10714
10714
б) 1 основного рабочего
руб.
10516
11192
11
Приведенные затраты
14062842,51
13114389,16
12
Годовой экономический
эффект
тыс.руб.
-326703,74
1182443,9
13
Срок окупаемости инвестиций
лет
14
4
14
Фондоотдача
1,1
1,2
15
Рентабельность инвестиций
%
7
23
16
Производительность труда
тыс.руб./чел
91011,76
70547,44
3. Динамические
17
Чистая текущая стоимость, NPV
тыс.руб.
8512650
1387445
18
Коэффициент эффективности
проекта, PI
-
2,038
1,002
19
Внутренняя норма
доходности, IRR
%
12
12
20
Срок окупаемости
инвестиций, РР
лет
14
4
21
Дисконтированный срок
окупаемости, DPP
лет
4,99
3,6
ЗАКЛЮЧЕНИЕ
В данном курсовом проекте мы закрепили теоретические знания в
области экономики и организации литейного производства и приобрели практические
навыки по расчету технико-экономических показателей литейного цеха и оценке
эффективности проектных технологических решений.
Также мы выполнили поставленные перед нами задачи курсового
проектирования:
. Рассчитать технико-экономические показатели
литейного цеха
. Оценить эффективность проектных технологических
решений
Из анализа результатов по базовому и проектному технологическим
процессам, представленным в таблице 2.51 можно сделать следующие выводы:
1. При совершенствовании базового
технологического процесса в проектируемый себестоимость 1 тонны годных отливок
уменьшилась с 1344,305 тыс. руб. до 1136,28тыс. руб.
2. Производственная площадь
проектируемого цеха уменьшилась с 6196 м2 до 4896 м2
В отношении целесообразности внедрения проектного варианта, то здесь
очевиден положительный эффект от его внедрения по следующим причинам:
1. Годовой выпуск на 1м2
производственной площади увеличился с 0,8 до 1,02 тонн.
2. Прирост прибыли в проектном варианте
к базовому составил 1756150 тыс. рублей.
3. Чистая прибыль предприятия составила:
2118119,24 тыс. руб.
4. Годовой экономический эффект от
внедрения проектного варианта по сравнению с базовым составил 1182443,9.
рублей.
5. При этом фондоотдача увеличилась с
1,1 по 1,2
6. Срок окупаемости инвестиций
уменьшился с 14 года до 4 лет
ЛИТЕРАТУРА
1. Астраханцев С.Е., Ридецкая И.Н. Экономика
промышленного производства: Практикум по одноименному курсу для студентов
технических специальностей.- Гомель: УО «ГГТУ им. П.О. Сухого», 2002.- 58 с.
2. Бугров Ф.И., Головко И.Д. Справочные таблицы
по проектированию литейных цехов.- М: Машиностроение, 1964 .- 231 с.
3. Кожекин Г.Я., Синица Л.М. Организация
производства: Учеб. пособие. -Мн.: ИП «Экоперспектива», 1998. - 334 с.
4. Македонский Н.В., Гринберг В.А. Организация и
планирование литейного производства. Учеб.пособие для Вузов.- Мн.: Выш.шк.,
1978.- 240 с.
5. Маслов А.Ф. Экономика, организация и
планирование литейного производства. Учеб. пособие для машиностроит.
техникумов. - М.: Машиностроение, 1975.- 352 с.

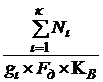 , (2.1)
 -годовая производственная программа, шт., тн.;
 -
действительный фонд времени работы оборудования, час;
 -коэффициент
выполнения норм времени (по заводским данным или равный 1,1-1,2);
 округляется до ближайшего большего целого числа или
меньшего, если перегрузка не превышает 10%.
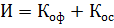 (2.1)
 ), рабочие машины и оборудование (
 ), транспортные средства (
 ), инструмент (
 ),
производственный инвентарь (
 ):
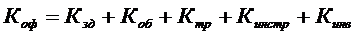 (2.2)
 ) основных и вспомогательных материалов, топлива,
предметов в эксплуатации (
 ), незавершенного производства (
 ), а также для поддержания минимального запаса готовой
продукции (
 ) на складах предприятия. Все оставшиеся оборотные
средства рассчитываются прямым счетом.
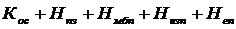 (2.3)
 зданий различных типов (по данным ОКС или ОГМ
базового предприятия). Объем здания рассчитывается по его наружной площади и
высоте. Приближённо наружная площадь равняется 1,05-1,1 внутренней. Внутренняя
площадь определяется по разработанной планировке основных отделений литейного
цеха. Площадь вспомогательных отделений составляет 25-35%, а конторских и
административно-бытовых - 10-15% от производственной площади.
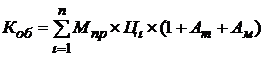 , (9.5)
 - принятое количество единиц оборудования
 -го наименования, шт.;
 -
свободная отпускная цена единицы оборудования -го
наименования, тыс. руб.;
 -
коэффициенты, учитывающие транспортные расходы и расходы, связанные с монтажом
оборудования (0,05-0,10).
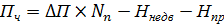 (2.6)
 - капитальные вложения в основные производственные фонды;
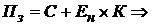 min, (2.7)
 - себестоимость производимого изделия, тыс. руб.;
 -
нормативный коэффициент эффективности 0.15;
 -
удельные капитальные вложения в производственные фонды (оборудование, здания,
оснастка), тыс. руб.
 (2.8)
 (2.9)
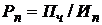 (2.10)
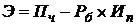 (2.11)
 (2.12)
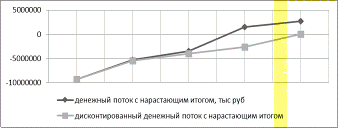
Рис.1. - Основные технико-экономические
показатели
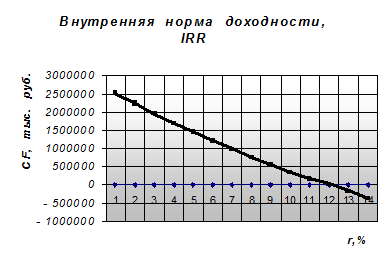
Рис.2. - Внутренняя норма доходности, IRR