Курсовая работа (т): Организация участка механической обработки деталей и расчет технико-экономических показателей данного участка
Организация участка механической обработки деталей и расчет технико-экономических показателей данного участка
КУРСОВАЯ РАБОТА
по дисциплине: "Организация производства"
на
тему: "Организация участка механической обработки деталей и расчет
технико-экономических показателей данного участка"
Содержание
Введение
1. Определение производственной программы
. Расчет эффективного фонда времени работы оборудования
. Определение потребного количества оборудования
. Определение типа производства
. Определение размера партии деталей
. Расчет длительности производственного цикла изготовления партии деталей
. Составление сметы затрат на производство
.1 Материальные затраты
.2 Затраты на оплату труда
.3 Отчисления на социальные нужды
.4 Амортизация основных средств
.5 Прочие затраты
. Определение себестоимости и цены комплекта деталей, расчет показателей эффективности работы участка
Заключение
Список использованных источников
Введение
производственный затрата смета отчисление
Современный этап развития социально-ориентированной рыночной экономики Республики Беларусь кардинально меняет взгляды на организацию производства, создающую условия для наилучшего использования техники и человеческих ресурсов в процессе производства и тем самым повышающую его эффективность.
На первый план выдвигаются новые цели производства, рассматривающие его как гибкое, способное в любой момент перестроиться на производство других видов продукции при изменении спроса, как оптимальное, функционирующее с наименьшими затратами, и как производство высокой культуры, создающее условия для выпуска высококачественной продукции точно в срок, способной противостоять конкуренции.
В связи с этим одной из важнейших целей производственного менеджмента является повышение эффективности производства, что обеспечивается увеличением рентабельности инвестиций, повышением качества и конкурентоспособности продукции, ростом производительности труда. Для достижения намеченных целей необходимо осуществление широкого комплекса мероприятий, среди которых значительную роль играют организационно-технические решения и повышение качества менеджмента.
В работе рассматривается крупносерийное производство, в котором номенклатура изготавливаемых изделий или оказываемых услуг стабильно и регулярно повторяется в программе выпуска. Важнейшей задачей оперативно-календарного планирования в этих условиях является установление и обеспечение периодичности изготовления изделий в соответствии с производственным заданием.
Ритмичная работа предприятия, отдельных его цехов и участков с минимальными материальными и трудовыми затратами возможна только в условиях соблюдения строгого календарного режима запуска-выпуска и передвижения деталей и сборки по операциям производственного процесса. Календарный режим движения деталей и узлов определяется производственными календарно-плановыми нормативами. Правильный расчет этих нормативов позволяет создать надежные предпосылки взаимно согласованной ритмичной работы во всех звеньях производства и одновременно обеспечить лучшее использование основных и оборотных фондов, способствует росту производительности труда и тем самым снижает себестоимость продукции.
Целью курсовой работы является закрепление теоретических знаний и приобретение практических навыков по организации производства, оперативно-производственному и технико-экономическому планированию на промышленном предприятии, определение эффективности работы участка механической обработки детали с помощью обобщающих показателей.
Для достижения вышеназванной цели были поставлены следующие задачи:
· углубить и конкретизировать теоретические знания в области экономики и организации производства;
· сделать критический обзор и анализ литературных источников и практических результатов при исследовании различных проблем;
· привить навыки расчета организационно-экономических показателей при проектировании и организации поточных линий и участков производства узлов или отдельных деталей;
· научиться пользоваться исходными данными, справочными и нормативными материалами с учетом конкретных производственных условий, предусмотренных заданием по курсовой работе;
· развить навыки самостоятельного критического анализа, творческого осмысливания и обобщения технических, социальных и экономических решений и практического опыта работы предприятий.
В процессе работы необходимо выполнить расчеты
по отдельным вопросам организации и планирования производства и участка
механической обработки.
. Определение
производственной программы
Производственная программа - возможный объем производства и продаж продукции в плановом периоде в номенклатуре, ассортименте и качестве, соответствующих требованиям потребителя [1, c.133].
Определение программы запуска деталей цехом
осуществляется исходя из программы выпуска изделий, применяемой детали в
изделии и процента брака. Расчет будем производить по формуле:
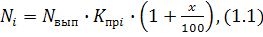
где  -
программа запуска деталей, шт.;
 - программа
выпуска изделий, шт.;
 - применяемость
детали в изделии;
 - процент брака,
%.
В данной работе применим процент брака равный 3 %.
Рассчитаем программу выпуска деталей по видам,
используя следующую формулу:
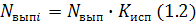
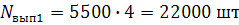
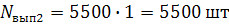
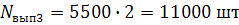
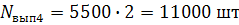
Определим программу запуска деталей по каждому
виду по формуле 1.1:
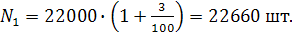
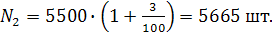
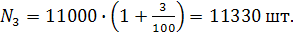
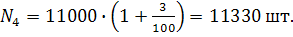
Результаты расчетов представим в таблице 1.1.
Таблица 1.1 - Программа запуска-выпуска деталей
цехом
Номер
детали
Программа
выпуска изделий, шт.
Применяемость
деталей на изделие
Программа
выпуска деталей, шт.
Программа
запуска деталей, шт.
01
5500
4
22000
22660
02
5500
1
5500
5665
03
5500
2
11000
11330
04
5500
2
11000
11330
Таким образом, была рассчитана программа запуска
деталей цеха по видам деталей, которая составляет соответственно 22660 шт. для
детали 01, 5665 шт. для детали 02, 11330 шт. для детали 03 и 11330 шт. для
детали 04.
. Расчет
эффективного фонда времени работы оборудования
Эффективный фонд времени работы оборудования -
потенциальная или фактическая продолжительность работы оборудования в плановом
периоде [2].
Рассчитаем номинальный фонд времени, используя
производственный календарь пятидневной рабочей недели на 2013 год,
представленный в таблице 2.1 [3].
Таблица 2.1
- Производственный календарь 2013 года
Месяц
Количество
дней
Календарные
Нерабочие,
в т.ч. выходные и праздничные
Всего
Выходные
Праздничные
Январь
31
10
8
2
Февраль
28
8
8
-
Март
31
11
10
1
Апрель
30
8
8
-
Май
31
11
8
3
Июнь
30
10
10
-
Июль
31
9
8
1
Август
31
9
9
-
Сентябрь
30
9
9
-
Октябрь
31
8
8
-
Ноябрь
30
10
9
1
Декабрь
31
10
9
1
ВСЕГО
365
113
104
9
При односменном режиме работы и 5-ти дневной
рабочей неделе, состоящей из 40 часов, можно рассчитать продолжительность
рабочей смены следующим образом:
Таким образом, рассчитаем номинальный фонд
времени вычитанием из календарного фонда времени количества нерабочих дней, а
для выражения данного показателя в часах, умножим его на число смен и
продолжительность смены в сутки:
Если время технологических остановок принимается
в расчете в размере 0,5 % от номинального фонда времени работы оборудования,
то:
Или, если выразить данный показатель в часах, то
получим:
Для определения величины простоев в ремонте
выберем горизонтально-фрезерный станок, т.к. он имеет наибольшую мощность и
стоимость. Структура ремонтного цикла горизонтально-фрезерного станка выглядит
следующим образом:
К - 1Т - 2Т - 1С - 3Т - 4Т -2С - 5Т - 6Т - К
Рассчитается ремонтный цикл для металлорежущих
станков, зависящий от вида обрабатываемого материала, применяемого инструмента,
класса точности оборудования, возраста и долговечности, категории массы, а
также нормативного ремонтного цикла, применяемого в расчетах равным 24000 ч,
последующей формуле:
где Тцр - ремонтный цикл;
b1
- коэффициент, учитывающий вид обрабатываемого материала;
b2
- коэффициент, учитывающий применяемый инструмент;
b3
- коэффициент, учитывающий класс точности оборудования;
b4
- коэффициент, учитывающий возраст и долговечность оборудования;
b5
- коэффициент, учитывающий категорию массы.
Так как для проведения расчетов был выбран
горизонтально-фрезерный станок, значения поправочных коэффициентов принимаются
согласно исходным данным, и расчёт ремонтного цикла выглядит следующим образом:
Продолжительность межремонтного периода в
месяцах (Тмр) вычисляется по формуле:
где Рассчитаем продолжительность межремонтного
периода, принимая r = 8
согласно структуре ремонтного цикла данного вида станка:
Для определения продолжительности простоя
оборудования в ремонте, составим план ремонтов на текущий год. Вид последнего
ремонта 2Т и проводился он в июле. План ремонта представлен в таблице 2.2.
Таблица 2.2 - План ремонтов на текущий год
Месяцы
Виды
ремонтов
В
2012 г.
В
2013 г.
Январь
Февраль
Март
1С
Апрель
Май
Июнь
Июль*
2Т
Август
Сентябрь
Октябрь
Ноябрь
3Т
Декабрь
Составленный план служит основой для определения
продолжительности простоя оборудования в ремонте следующим образом:
где Трем - продолжительности простоя
оборудования в ремонте, сут.;
Кс - категория ремонтной сложности;
Нр - нормативная продолжительность
простоя оборудования в ремонте на одну ремонтную единицу, сут.;
l
- количество ремонтов в текущем году.
Категория ремонтной сложности для
горизонтально-фрезерного станка равна 15.
Количество смен работы в сутках равно 1, то
нормативная продолжительность простоя оборудования в одну ремонтную единицу
будет составлять 0,25 сут. для текущего и 0,60 сут. для среднего видов ремонта.
Количество ремонтов в текущем году равно 2.
Используя формулу 2.3 и значения показателей,
приведенных выше, рассчитаем продолжительности простоя оборудования в ремонте:
Расчет эффективного фонд времени работы
оборудования производится по следующей формуле:
где Фэф - эффективный фонд времени
работы оборудования, дни.
Для представления данного показателя в часах,
умножим его на количество смен и продолжительность смены в сутки:
где Фэф - эффективный фонд времени
работы оборудования, ч.;
С - количество смен в сутки.
Рассчитаем эффективный фонд времени работы
оборудования:
Результаты расчетов представим в таблице 2.3.
Таблица 2.3 - Баланс рабочего времени
оборудования
Наименование
Условные
обозначения
Дней
Часов
1.
Календарный фонд времени
Фкал
365
х
2.
Количество нерабочих дней, всего: в т.ч. выходные праздничные
Тнр
113
104
9
х
3.
Номинальный фонд времени
Фном
252
2016
4.
Количество смен в сутки
С
1
х
5.
Продолжительность смены
d
х
8
6.
Время технологических остановок
Тто
1,26
10,08
7.
Время простоя оборудования в ремонте
Трем
12,75
102
8.
Эффективный фонд времени
Фэф
237,99
1903,92
Таким образом, эффективный фонд времени работы
оборудования в 2013 году составляет 237,99 дн. или 1903,92 ч.
. Определение
потребного количества оборудования
Количество рабочих мест, необходимых для
выполнения производственной программы, определяется для каждого j-того вида
оборудования по формуле:
где mpj - расчетное количество
оборудования j-го вида;штij - норма штучного времени на обработку i-й
детали на j-м виде оборудования, мин.;- число наименований деталей, подлежащих
обработке на j-м виде оборудования;- число операций обработки i-й детали на
данном виде оборудования;
Квн - коэффициент выполнения норм на
участке (в расчетах принимаем Квн = 1,0);
Фэф - эффективный фонд времени работы
оборудования, ч.
Рассчитаем количество рабочих мест, необходимых
для выполнения производственной программы по формуле 3.1:
Принятое количество рабочих мест определим
посредством округления расчетных значений. В результате получим:
mnp(ТВ)
=
5 ед., mnp(ТП)
=
14 ед., mnp(ФЗ)
=
6 ед., mnp(СК)
=
5 ед., mnp(СТ)
=
2 ед.
Коэффициент загрузки оборудования рассчитывается
как соотношение расчетного и принятого количества оборудования, которое можно
выразить следующей формулой:
где Кз.об. - коэффициент загрузки
оборудования;
mnpj
- принятое количество рабочих мест.
При помощи приведенной выше формулы, определяем
коэффициент загрузки оборудования:
Заносим полученные данные в таблицу 3.1.
Таблица 3.1
- Определение потребного количества оборудования
Номер
детали
Программа
запуска деталей
Потребность
нормо-часов на программу по типам оборудования
Токарно-винторезный
(ТВ)
Токарно-револьверный
(ТП)
Горизонтально-фрезерный
(ФЗ)
Сверлильный
(СК)
Верстак
(СТ)
на
программу, ч.
на
программу, ч.
на
программу, ч.
на
программу, ч
на
программу, ч.
01
22660
-
-
45
21
16995
7931
-
-
9
3399
3
1133
02
5665
21
1982,75
-
-
-
-
6
566,5
-
-
03
11330
9
1699,5
-
-
30
5665
21
3965,5
-
- 11330
9
12
1699,5
2266
-
-
21
3965,5
-
-
6
1133
Итого:
7647,75
24926
9630,5
7931
2266
Кол-во
раб мест:
-
расчетное
4,02
13,09
5,058
4,17
1,19
-
принятое
5
14
6
5
2
К-т
загрузки оборудования
0,804
0,935
0,843
0,834
0,595
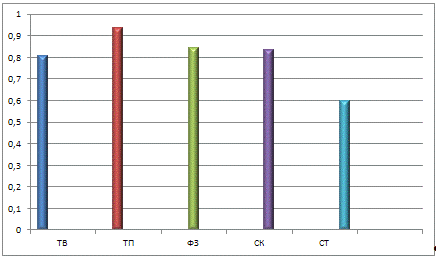
Рисунок 3.1 - Коэффициенты загрузок по видам
оборудования
Таким образом, наибольшая потребность
присутствует в токарно-револьверных станках (ТП), коэффициент загрузки которых
наибольший, что отражено на рисунке 3.1. Наименьшая потребность, как и
наименьшая загрузка характерны для верстаков (СТ).
. Определение типа производства
Тип производства - совокупность признаков,
определяющих организационно-технологическую характеристику производственного
процесса, осуществляемого как на одном рабочем месте, так и на совокупности
рабочих мест в масштабе линии, участка, цеха, завода в целом [4, c.93].
Для определения типа производства следует
определить загрузку рабочего места при обработке деталей одного наименования.
Для этого произведем следующие расчеты:
а) определим расчетное количество рабочих мест
для каждой деталеоперации по формуле:
где Номинальный фонд времени работы оборудования
составляет 2016 ч.
б) определим принятое количество рабочих в) определим коэффициент загрузки рабочего места
детале-операцией по формуле:
где Таким образом, перейдем к расчетам указанных
выше показателей для каждой детали по всем операциям.
Результаты расчетов представим в таблице 4.1:
Таблица 4.1 - Расчет загрузки рабочих мест
Деталь
01, программа запуска 22600 шт.
Наименование
операций технологического процесса
Продолжительность
операций, Коэффициент
загрузки, Кд
Токарная
(ТП)
45
2,81
3
0,94
Токарная
(ТП)
21
3,93
4
0,98
Окончание таблицы 4.1
Сверлильная
(СК)
9
1,69
2
0,85
Слесарная
(СТ)
3
0,56
1
0,56
Производим расчеты:
Таблица 4.2 - Расчет загрузки рабочих мест
Деталь
02, программа запуска 5665 шт.
Наименование
операций технологического процесса
Продолжительность
операций, Коэффициент
загрузки, Кд
Токарная
(ТВ)
21
0,98
1
0,98
Сверлильная
(СК)
6
0,28
1
0,28
Таблица 4.3 - Расчет загрузки рабочих мест
Деталь
03, программа запуска 11330 шт.
Наименование
операций технологического процесса
Продолжительность
операций, Коэффициент
загрузки, Кд
Токарная
(ТВ)
9
0,84
1
0,84
Окончание таблицы 4.3
Фрезерная
(ФЗ)
30
2,81
3
0,94
Сверлильная
(СК)
21
1,97
2
0,99
Таблица 4.4 - Расчет загрузки рабочих мест
Деталь
04, программа запуска 11330 шт.
Наименование
операций технологического процесса
Продолжительность
операций, Коэффициент
загрузки, Кд
Фрезерная
(ФЗ)
21
1,97
2
0,99
Токарная
(ТВ)
9
0,84
1
0,84
Токарная
(ТВ)
12
1,12
2
0,56
Слесарная
(СТ)
6
0,56
1
0,56
На основе данных расчетов определим тип
производства, исходя из преобладания коэффициента загрузки по большинству
операций технологического процесса и из соответствующих коэффициентов загрузки
рабочих мест различных типов производства:
· массовое - 0,85
и
более;
· крупносерийное - 0,85 - 0,09;
· среднесерийное - 0,09 - 0,04;
· мелкосерийное - 0,04 - 0,02;
· единичное - 0,02.
Таким образом, получаем, что преобладающее
значение коэффициента загрузки по большинству операций технологического
процесса входит в промежуток 0,85 - 0,09, что соответствует крупносерийному
типу производства.
5. Определение размера партии деталей
Партия деталей - это число одинаковых деталей,
которые непосредственно обрабатываются в производстве с однократной затратой
подготовительно-заключительного времени, т.е. без переналадки оборудования [5].
Произведем расчет минимального размера партии
деталей исходя из допустимых потерь времени на переналадку оборудования.
Минимальный размер партии деталей определим по операции с наибольшим
соотношением где Для расчета Таблица 5.1 - Расчет соотношения между
подготовительно-заключительным и штучным временем
Деталь
Операция
01
(ТП)
15
45
0,33
(ТП)
20
21
0,95
(СК)
8
9
0,89
(СТ)
10
3
3,33
02
(ТВ)
25
21
1,19
(СК)
20
6
3,33
03
(ТВ)
20
9
2,22
(ФЗ)
40
30
1,33
(СК)
15
21
0,71
04
(ФЗ)
20
21
0,95
(ТВ)
20
9
2,22
(ТВ)
20
12
1,67
(СТ)
10
6
1,67
Допустимые потери времени на переналадку
оборудования устанавливаются в зависимости от числа операций, закрепленных за
одним рабочим местом, а также себестоимости изготовления одной детали. Чем
больше операций закреплено за рабочим и чем выше себестоимость, тем больше
допустимые потери времени на переналадку. На практике эти потери составляют
2-12%. В данной работе примем значение потерь времени на переналадку равным 8%.
Рассчитаем минимальный размер партии деталей:
Следующим этапом станет определение
периодичности времени между двумя следующими друг за другом запусками или
выпусками партий деталей одного наименования. Воспользуемся формулой:
где Среднесуточную потребность в деталях можно
определить по следующей формуле:
Перейдем к расчету среднесуточной потребности в
деталях:
На основе полученных данных, рассчитаем периодичность
времени между двумя следующими друг за другом запусками или выпусками партий
деталей одного наименования:
Для упрощения планирования производства
периодичность запуска-выпуска партии деталей унифицирована. Поэтому полученную
при расчете периодичность скорректируем и примем равной ближайшему из значений 2,5;
5; 10; 20 суток. Это будет соответствовать выпуску
8, 4, 2, 1 партии в месяц.
В нашем случае Окончательный нормативный размер партии
запуска-выпуска с учетом унифицированной периодичности запуска-выпуска
определим с помощью формулы:
На основе приведенной выше формулы, определим
окончательный нормативный размер партии запуска-выпуска:
Результаты произведенных расчетов занесем в
таблицу 5.2.
Таблица 5.2 - Размер партии деталей
Номер
детали
Ведущая
операция
Размеры
партии деталей
периодичность
01
СТ
10
3
92
230
М/8
02
СК
20
6
24
60
М/8
03
ТВ
20
9
48
120
М/8
04
ТВ
20
9
48
120
М/8
Таким образом, в данной главе был определен
нормативный размер партии деталей. Для детали 01 нормативный размер партии
составил 230 шт., для детали 02 - 60 шт, для детали 03 - 120 шт, для детали 04
- 120 шт, с учетом периодичности запуска равной 2,5 дня.
6. Расчет длительности производственного цикла
изготовления партии деталей
Длительность производственного цикла включает
время, непосредственно затрачиваемое на выполнение всех технологических
операций обработки партии деталей, осуществление операций технического
контроля, транспортировку деталей и межоперационное пролеживание [4, c.98].
Рассчитывается данный показатель по следующей формуле:
где, Межоперационное время включает: время на
выполнение контрольных операций, на транспортировку деталей к рабочему месту
выполнения следующей операции, время после окончания предыдущей операции до
момента освобождения рабочего места следующей операции.
В данной работе будем выполнять укрупненный
расчет где Эта формула позволяет определить среднее
межоперационное время в часах для группы однородных деталей, которые
обрабатываются на проектируемом участке.
Величину где Результаты расчетов занесем в таблицу 6.1.
Таблица 6.1 - Расчет межоперационного времени
Номер
детали
Наименование
операции
Коэффициент
загрузки, Среднее
значение коэффициента загрузки, 01
(ТП)
0,94
0,96
-2,36
-0,0983
(ТП)
0,98
0,92 -0,0975
(СК)
0,85
0,71
-2,16
-0,09
(СТ)
0,56
-
-
-
02
(ТВ)
0,98
0,63
-2,05
-0,085
(СК)
0,28
-
03
(ТВ)
0,84
0,89
-2,32
-0,097
(ФЗ)
0,94
0,97
-2,37
-0,099
(СК)
0,99
-
04
(ФЗ)
0,99
0,92
-2,34
-0,0975
(ТВ)
0,84
0,7
-2,14
-0,089
(ТВ)
0,56
0,56
-1,94
-0,081
(СТ)
0,56
-
Для определения длительности выполнения
технологических операций будем применять параллельно-последовательный вид
движения предметов на участке, т.к. значения где где m - число операций в
технологическом процессе обработки данной детали.
Результаты расчетов оформим в таблице 6.2:
Таблица 6.2 - Расчет штучно-калькуляционного
времени обработки деталали
Номер
детали
Операция
01
(ТП)
45
15
230
45,065
3
15,022
5,272
(ТП)
21
20
21,087
4
5,272
4,518
(СК)
9
8
9,035
2
4,518
3,043
(СТ)
3
10
3,043
1
3,043
-
Итого:
27,855
12,833
02
(ТВ)
21
25
60
21,42
1
21,42
6,33
(СК)
6
20
6,33
1
6,33
Итого:
27,75
6,33
03
(ТВ)
9
20
120
9,167
1
9,167
9,167
(ФЗ)
30
40
30,333
3
10,111
10,111
(СК)
21
15
21,125
2
10,563
Итого:
29,840
19,278
04
(ФЗ)
21
20
120
21,167
2
10,583
9,167
(ТВ)
9
20
9,167
1
9,167
6,084
(ТВ)
12
20
12,167
2
6,084
6,083
(СТ)
6
10
6,083
1
6,083
Итого:
31,917
21,334
Размер передаточной (транспортной) партии должен
быть не менее 15% и кратным размеру нормативной партии (в работе примем 15%),
т.е. Определим коэффициент соотношения рабочих и
календарных дней в году:
Рассчитаем длительность выполнения
технологических операций обработки при помощи указанных выше формулам:
Определим длительность производственного цикла:
После определения длительности цикла необходимо
произвести расчет цикловых заделов по детали каждого наименования.
Воспользуемся формулой:
Рассчитанные календарно-плановые нормативы
сведем в таблицу 6.3.
Таблица 6.3 -
Календарно-плановые нормативы оперативно-производственного планирования цеха
Номер
детали
Программа
запуска, шт.
Размер
партии, шт.
Периодичность
запуска, сут.
Длительность
цикла, сут. ( Задел,
шт.
месяц
средне-суточн.
01
1888
92
230
2,5
12
1099
02
472
24
60
2,5
4
96
03
944
48
120
2,5
5
230
04
944
48
120
2,5
5
233
Таким образом, длительность производственного
цикла изготовления партии деталей составляет для детали 01 - 8 сут., для детали
02 - 3 сут., для детали
03 - 3 сут., для детали 04 - 3 сут. Что касается цикловых заделов, то они
составят 1099 шт, 96 шт,
230 шт и 230 шт для 01, 02, 03 и 04 деталей соответственно.
7. Составление сметы затрат на производство
Определение себестоимости будем осуществлять в
соответствии с "Основными положениями по составу затрат, включаемых в
себестоимость продукции (работ, услуг)". Составление сметы затрат на
производство комплекта деталей предполагает определение затрат, сгруппированных
по следующим экономическим элементам:
) материальные затраты;
) затраты на оплату труда;
) отчисления на социальные нужды;
) амортизация основных средств и
нематериальных активов;
) прочие затраты.
.1 Материальные затраты
Материальные ресурсы - потребляемые в процессе
производства предметы труда, которые однократно участвуют в процессе
производства и полностью переносят свою стоимость на стоимость произведенной
продукции [6, c.376].
В состав материальных затрат входят:
а) затраты на сырье и материалы за вычетом
возвратных отходов, которые будем рассчитывать по формуле:
где Представим расчеты по вышеуказанной формуле:
В итоге общие затраты на сырье и материалы
составят:
б) затраты на вспомогательные материалы, для
упрощения расчетов принимаем в работе равными 5% от стоимости основных
материалов.
в) затраты на топливо и энергию, используемые
на технологические и хозяйственные нужды.
Затраты на электроэнергию, потребляемую
оборудованием при работе, определим по формуле:
где Данные расчетов занесем в таблицу 7.1.1
Таблица 7.1.1 - Затраты на электроэнергию,
используемую на технологические нужды
Тип
станка
Количество
станков
Эффективный
фонд времени станков
Параметры
Цена
1 кВт/час, руб.
Стоимость
электроэнергии, руб.
ТВ
5
1903,92
3,5
0,804
0,8
1200
35
717 539,2
ТП
14
1903,92
2,0
0,935
0,8
1200
66
459 500,8
ФЗ
6
1903,92
7,0
0,843
0,8
1200
89
880 255,36
СК
5
1903,92
3,5
0,834
0,8
1200
37
050 283,2
СТ
2
1903,92
-
0,595
0,8
-
0,0
Итого
229
027 578,6
Затраты на топливо и энергию, используемые на
хозяйственные нужды, определим укрупнено - 8% от расходов энергетических
ресурсов на технологические нужды:
В итоге затраты на топливо и энергию составят:
Таким образом, всего материальные затраты
составят:
.2 Затраты на оплату труда
Заработная плата - вознаграждение в денежной
форме, полученное работником в зависимости от количества, качества затраченного
им труда и результатов деятельности предприятия [6, c.
57].
Расходы на оплату труда определяются по
следующим группам:
а) заработная плата рабочих:
где, где где На предприятии установлена месячная тарифная
ставка 1-го разряда в размере 250000 руб., а часовая тарифная ставка - 1494,32
руб. (250000*1,00/167,3) [7].
Результаты расчетов отразим в таблице 7.2.1.
Таблица 7.2.1 - Расчет заработной платы основных
производственных рабочих
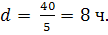
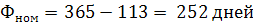
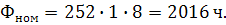
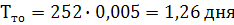
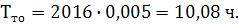
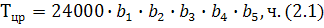
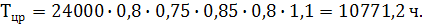
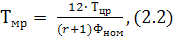
 -
продолжительность межремонтного периода, мес.;
 - число текущих и
средних ремонтов в ремонтном цикле;
 - номинальный фонд
времени работы оборудования, ч.
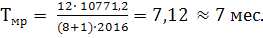
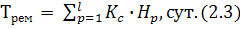

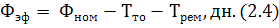
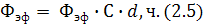
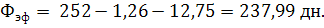
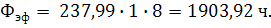
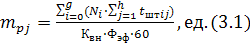
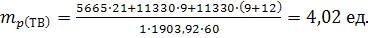
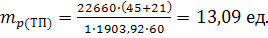
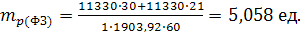
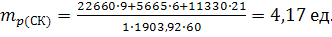
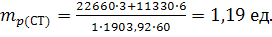
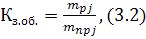
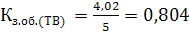
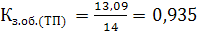
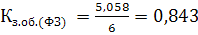
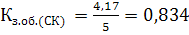
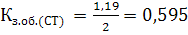
 .,
мин.
.,
мин.
.,
мин.
.,
мин.
.,
мин.
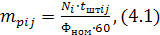
 -
расчетное количество рабочих мест для каждой детале-операции;
 - программа
запуска деталей данного наименования, шт.;
 - штучное время по
i-той детали на j-й
операции, мин.;
 - номинальный фонд
времени работы оборудования, ч
 путем
округления до целого в большую сторону расчетного количества рабочих мест.
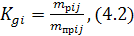
 -
коэффициент загрузки рабочего места.
 мин.


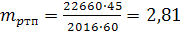
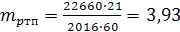
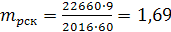
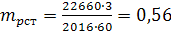
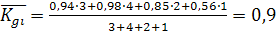
мин.
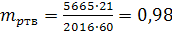
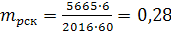
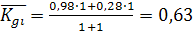
мин.
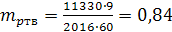
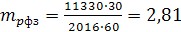
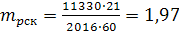
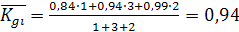
мин.
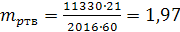
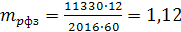
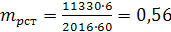
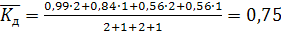
 на ведущих группах
оборудования. Используем формулу:
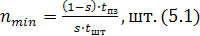
 -
минимальный размер партии деталей;
 - норма
подготовительно-заключительного времени;
 - доля допустимых
потерь времени на переналадку оборудования.
составим
вспомогательную таблицу 5.1, где рассчитаем соотношение .


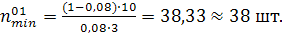
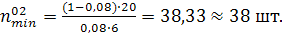
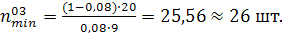
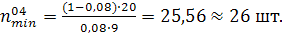
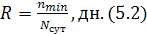
 -
среднесуточная потребность в деталях данного наименования;
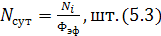
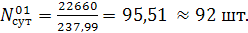
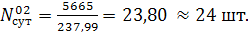
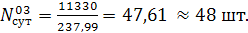
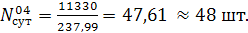
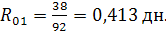
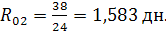
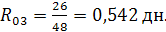
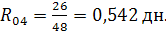
 .
Это соответствует выпуску 8 партий в месяц.
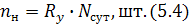
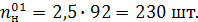
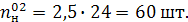
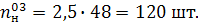
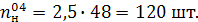


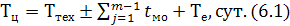
 -
длительность производственного цикла, сут;
 - время выполнения
технических операций, сут;
 - количество видов
оборудования;
 - межоперационное
время между двумя смежными операциями;
 - длительность
пребывания детали в других цехах (примем равным 0).
 на
две каждые смежные операции по формуле К.Г.Татевосова:
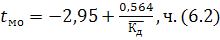
 -
среднее значение коэффициента загрузки рабочего места деталеоперацией.
 определим
с помощью следующей формулы:
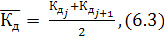
 -
коэффициент загрузки рабочего места на j-той
операции;
 - коэффициент
загрузки на последующей операции.


 ,
ч.
,
сут.
отрицательные.
Применим следующую формулу:
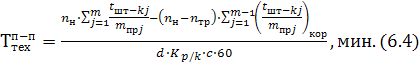
 -
штучно-калькуляционное время обработки детали на j-том
оборудовании, которое будем определять по формуле:
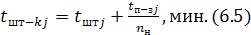
 -
подготовительно-заключительное время;
 - размер передаточной
(транспортной) партии.
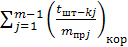 - сумма наиболее
коротких времен с учетом количества рабочих мест
 по
каждым двум смежным операциям.
 - коэффициент,
показывающий соотношение рабочих и календарных дней в году;
 ,
мин
 ,
мин


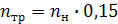 .
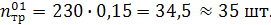 или кратная
величина 46.
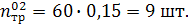 или кратная
величина 10.
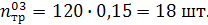 или кратная
величина 20.
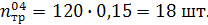 или кратная
величина 20.
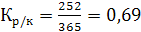
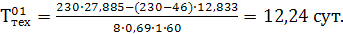
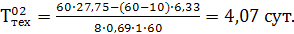
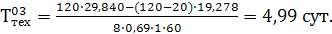
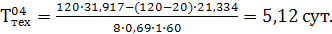
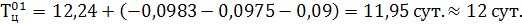
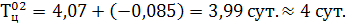
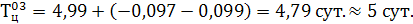
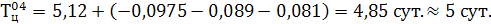
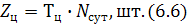
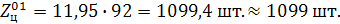
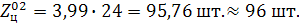
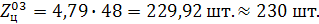
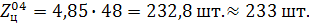
 )
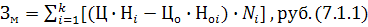
 -
число наименований деталей, обрабатываемых на участке;
 - стоимость
материала заготовки с учетом транспортно-заготовительных расходов (5-8% от цены
материала), тыс. руб./кг;
 - норма расхода
материала (масса заготовки на i-тую деталь), кг;
 - цена возвратных
отходов данного материала, тыс. руб./кг;
 - норма возвратных
отходов на одну деталь i-того наименования, определяемая как разность между
массой заготовки и массой детали, кг
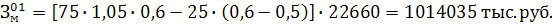
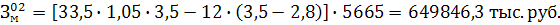
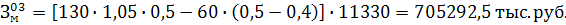
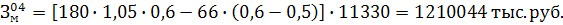
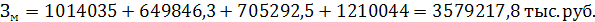
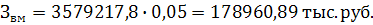
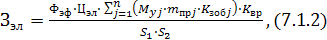
 -
стоимость 1 кВт/ч электроэнергии, руб/кВт/ч. Стоимость 1 кВт/ч по данным
предприятия составляет 1200 руб.;
 - установленная
мощность одного станка, кВт;
 - коэффициент,
учитывающий неравномерность использования оборудования по времени. В работе
примем его равным 0,8;
 - коэффициенты,
учитывающие соответственно КПД двигателей (0,8) и потери в сети (0,9).


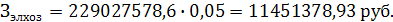
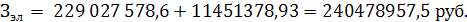 или 240145,96 тыс.
руб.
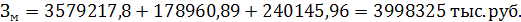
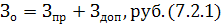
 -
заработная плата за выполнение программы выпуска, определяемая по формуле:
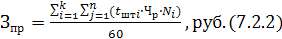
 -
часовая тарифная ставка р-того разряда, руб. Её будем определять следующим
образом:
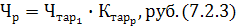
 -
часовая тарифная ставка 1-го разряда;
 - тарифный
коэффициент. Тарифные коэффициенты применим согласно действующей Единой
тарифной сетке работников РБ, исходя из разряда выполняемых работ.
 - доплата за работу
в ночное время. Так как предприятие работает в одну смену и ее время работы не
припадает в ночное время, значит доплаты за работу в ночное время производить
не будем.
Наименование операции
Разряд работ


Программа запуска, шт.
Заработная плата за выполнение программы выпуска, руб
01
(ТП)
5
45,0
2585,176
22660
43 935 071,7
(ТП)
5
21,0
2585,176
20 503 033,5
(СК)
4
9,0
2346,085
7 974 342,5
(СТ)
3
3,0
2017,334
2 285 639,57
Итого:
74 698 087
02
(ТВ)
6
21,0
2839,211
5665
5 629 445,61
(СК)
5
6,0
2585,176
1 464 502,39
Итого:
7 093 948
03
(ТВ)
6
30,0
2839,211
11330
16 084 130,3
(ФЗ)
4
9,0
2346,085
3 987 171,249
(СК)
5
21,0
2585,176
10 251 516,74
Итого:
30 322 818
04
(ФЗ)
5
21,0
2585,176
11330
10 251 516,74
(ТВ)
5
9,0
2585,176
4 393 507,173
(ТВ)
5
12,0
2585,176
5 858 009,564
(СТ)
2
6,0
1733,413
1 963 956,964
Итого:
22 466 990
Итого:
134 581 844
б) заработная плата вспомогательных рабочих
рассчитывается по следующей формуле:
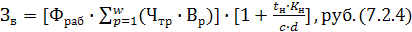
где  -
число квалифицированных разрядов вспомогательных рабочих;
 - количество
вспомогательных рабочих p-того
разряда, работающих в течение суток;
 - эффективный фонд
времени работы одного работника, который будем определять как:
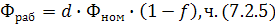
где -
количество рабочих дней в году;
 - коэффициент
потерь рабочего времени (0,10 - 0,15). В работе примем равным 0,1.
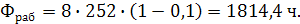
Вспомогательные рабочие: 3 разряд - 1 чел., 4
разряд - 3 чел.
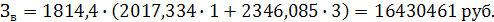
в) зарплата управленческого персонала
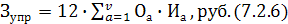
где  -
число квалифицированных разрядов управленческого персонала;
 -
оклад a-той
категории ИТР, определяемой по ЕТС;
 - численность a-той
категории ИТР.
В связи с работой в 1 смену управленческий персонал состоит из:
) начальник цеха 15 р (3,48) - 1 чел.;
) инженер 12 р (2,84) - 2 чел.
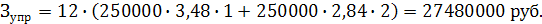
г) премиальный фонд рабочих и служащих:
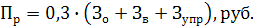
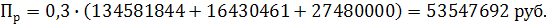
д) дополнительная заработная плата основных
и вспомогательных рабочих, а также управленческого персонала за неотработанное
время (оплата очередных отпусков, выполнения государственных обязанностей и
др.), которая составит 10% размера оплаты труда:
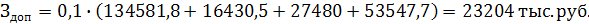
Таким образом, расходы на оплату труда составят:
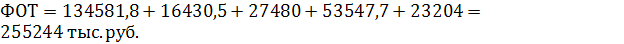
.3 Отчисления на социальные нужды
Отчисления на социальные нужды определяются в соответствии с действующим законодательством и включают следующие виды отчислений:
o отчисления в Фонд социальной защиты
населения (34%):