Курсовая работа (т): Процесс организации производства на предприятии
На каждую единицу оборудования предприятием-изготовителем составляется паспорт, в котором указывается дата изготовления оборудования и полный перечень его технических характеристик (скорость обработки, мощность двигателей, допускаемые усилия, правила обслуживания и эксплуатаций и другие).
Сочетание элементов процесса труда (труд определенной квалификации, орудия и предметы труда) и частичных производственный процессов (изготовление отдельных узлов готового продукта или выполнение определенной стадии процесса изготовления продукции) осуществляется по качественным и количественным признакам и ведется в нескольких направлениях. Различают поэлементный (функциональный), пространственный и временной разрезы организации производства.
Поэлементный разрез организации производства связан с упорядочением техники, технологии, предметов труда, орудии и самого труда в единый процесс производства. Организация производства предполагает внедрение наиболее производительных машин и оборудования, обеспечивающих высокий уровень механизации и автоматизации производственного процесса; использование высококачественных и эффективных материалов; совершенствование конструкций и моделей выпускаемых изделий; интенсификацию и внедрение более прогрессивных технологических режимов.
Основная задача поэлементной организации
производства состоит в правильном и рациональном подборе состава оборудования,
инструментов, материалов, заготовок и квалификационного состава кадров, с тем
чтобы обеспечить полное их использование в процессе производства. Проблема
взаимного соответствия элементов процесса производства особенно актуальна в
сложных высокомеханизированных и автоматизированных процессах при динамичной
номенклатуре производства. Сочетание частичных производственных процессов
обеспечивает пространственная и временная организация производства.
Производственный процесс включает множество частичных процессов, направленных
на изготовление готового продукта. Классификация производственных процессов
показана на рисунке 1.3.
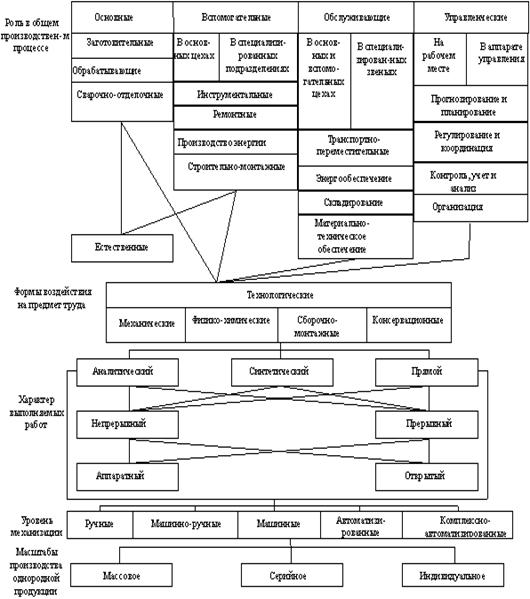
Рисунок 1.3-Классификация производственных
процессов
Производственный процесс-это совокупность всех
действий людей и средств производства, направленных на изготовление продукции.
Производственный процесс состоит из следующих процессов, представленных в
таблице 1.1:
Таблица 1.1 - Классификация процессов
|
Тип процессов |
Характеристика типа процессов |
|
Основные |
Это технологические процессы, в ходе которых происходят изменения геометрических форм, размеров и физико-химических свойств продукции; |
|
Вспомогательные |
Это процессы, которые обеспечивают бесперебойное протекание основных процессов (изготовление и ремонт инструментов и оснастки; ремонт оборудования; обеспечение всеми видами энергий (электрической, тепловой, пара, воды, сжатого воздуха и так далее); |
|
Обслуживающие |
Это процессы, связанные с обслуживанием как основных, так и вспомогательных процессов но в результате которых продукция не создается (хранение, транспортировка, технический контроль и так далее). |
В условиях автоматизированного, автоматического и гибкого интегрированного производств вспомогательные и обслуживающие процессы в той или иной степени объединяются с основными и становятся неотъемлемой частью процессов производства продукции, что будет рассмотрено более подробно позже.
Технологические процессы, в свою очередь, делятся на фазы.
Фаза - комплекс работ, выполнение которых характеризует завершение определенной части технологического процесса и связано с переходом предмета труда из одного качественного состояния в другое.
В машиностроении и приборостроении технологические процессы в основном делятся на три фазы:
- заготовительная;
- обрабатывающая;
- сборочная.
Фазная структура технологических процессов
представлена на рисунке 1.4.
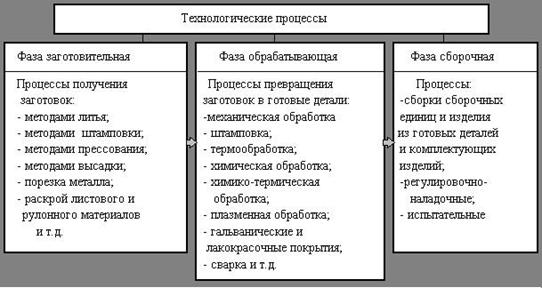
Рисунок 1.4 -Фазная структура технологических
процессов
Технологический процесс состоит из последовательно выполняемых над данным предметом труда технологических действий - операций.
Операция - это часть технологического процесса, выполняемая на одном рабочем месте (станке, стенде, агрегате и так далее), состоящая из ряда действий над каждым предметом труда или группой совместно обрабатываемых предметов.
Операции, которые не ведут к изменению геометрических форм, размеров, физико-химических свойств предметов труда, относятся к не технологическим операциям (транспортные, погрузочно-разгрузочные, контрольные, испытательные, комплектовочные и другие).
Операции различаются также в зависимости от применяемых средств труда:
- ручные - выполняемые без применения машин, механизмов и механизированного инструмента;
- машинно-ручные - выполняемые с помощью машин или ручного инструмента при непрерывном участии рабочего;
- машинные - выполняемые на станках, установках, агрегатах при ограниченном участии рабочего (например, установка, закрепление, пуск и остановка станка, раскрепление и снятие детали и так далее.);
- - автоматизированные - выполняемые на автоматическом оборудовании или автоматических линиях.
Аппаратурные процессы характеризуются выполнением машинных и автоматических операций в специальных агрегатах (печах, установках, ваннах и так далее).
Принципы - это исходные положения, на основе которых осуществляется построение, функционирование и развитие производственного процесса.
Соблюдение принципов организации производственного процесса - одно из основополагающих условий эффективной деятельности предприятия.
Основные принципы организации производственного
процесса и их содержание приведены в таблице 1.2.
Таблица 1.2 - Основные принципы организации производственного процесса
|
Принципы |
Основные положения |
|
Пропорциональности |
Пропорциональная производительность в единицу времени всех производственных подразделений предприятия (цехов, участков) и отдельных рабочих мест. |
|
Дифференциации |
Разделение производственного процесса изготовления одноименных изделий между отдельными подразделениями предприятия (например, по технологическому) |
|
Комбинирования |
Объединение всех или части разнохарактерных процессов по изготовлению определенного вида изделия в пределах одного участка, цеха, производства |
|
Концентрации |
Сосредоточение выполнения определенных производственных операций по изготовлению технологически однородной продукции или выполнению функционально однородных работ на отдельных участках и рабочих местах |
|
Специализации |
Формы разделения труда на предприятии, в цехе. Закрепление за каждым подразделением предприятия ограниченной номенклатуры работ, операций, деталей, изделий |
|
Универсализации |
Определенное рабочее место или производственное подразделение занято изготовлением изделий и деталей широкого ассортимента или выполнением различных производственных операций |
|
Стандартизации |
Под принципом стандартизации в организации производственного процесса понимают разработку, установление и применение однообразных условий, обеспечивающих наилучшее его протекание |
|
Параллельности |
Одновременное выполнение технологического процесса на всех или некоторых его операциях. Реализация данного принципа существенно сокращает производственный цикл изготовления изделия |
|
Прямоточности |
Требование прямолинейности движения предметов труда по ходу технологического процесса, то есть по кратчайшему пути прохождения изделием всех фаз производственного процесса без возвратов в его движении |
|
Непрерывности |
Сведение к минимуму всех перерывов в процессе производства конкретного изделия |
|
Ритмичности |
Выпуск в равные промежутки времени равного количества изделий |
|
Автоматичности |
Максимально возможное и экономически целесообразное освобождение рабочего от затрат ручного труда на основе применения автоматического оборудования |
Экономическая эффективность рациональной
организации производственного процесса выражается в сокращении длительности
производственного цикла изделий, в снижении издержек на производство продукции,
улучшении использования основных производственных фондов и увеличении
оборачиваемости оборотных средств.
1.2
Классификация типов производств и их характеристика, формы организации
производства
Организация производственных процессов, выбор методов подготовки, планирования и контроля производства во многом определяется типом производства на предприятии. Тип производства - это комплексная характеристика особенностей организации и технического уровня производства. В основе классификации типов производства лежат следующие показатели: объем производства, широта и степень постоянства номенклатуры продукции, специализация рабочих мест.
Объем производства характеризуется количеством продукции (изделий), изготавливаемой предприятием в течение определенного периода.
Широта номенклатуры представляет собой количество наименований изделий, выпускаемых предприятием.
Постоянство номенклатуры - это степень повторяемости изготовления одних и тех же видов продукции.
Специализация рабочих мест характеризуется количеством закрепленных за каждым рабочим местом операций технологического цикла.
Различают три основных типа организации производства: единичное, серийное и массовое.
Тип производства оказывает решающее влияние на особенности организации производства. Эти особенности прежде всего отражаются в форме протекания производственного процесса - непрерывный и прерывный; границах экономически целесообразного использования специального и автоматизированного оборудования; на составе оборудования и применяемой технологической оснастки; составе и квалификации кадров; на способе движения предметов труда в производственном процессе; системе планирования и управления производством.
Тип производства отражает определенный уровень стандартизации, унификации и нормализации изготавливаемой продукции.
В зависимости от типа производства значительно изменяется и состав оборудования. В массовом производстве экономически выгодно применение специализированного оборудования, робототехники. В единичном производстве эти виды оборудования использовать экономически невыгодно в связи с низким уровнем их загрузки как по времени, так и по мощности.
Тип производства характеризуется уровнем специализации рабочих мест (коэффициентом серийности рабочих мест).
Типы производства различаются структурой использования оборудования во времени. Чем ближе тип производства к массовому, тем выше процент основного времени в общей трудоемкости выполняемых работ, тем меньше удельный вес вспомогательного и подготовительно-заключительного времени.
К нерегламентированному типу производства относится опытное производство. Его цель - производство образцов, партий или серий изделий для проведения исследовательских работ, испытаний, доводки конструкции изделия и на основе этого - уточнение конструкторской и технологической документации для промышленного производства.
Единичными производственными процессами называют такие, при которых периодически изготавливают широкую номенклатуру изделий различного назначения, но более или менее близкую по конструктивным признакам, причем выпуск каждого изделия определен в ограниченных количествах. Неустойчивость номенклатуры, ее разнотипность, ограниченность выпуска приводит к ограничению возможностей использования стандартных конструкторских и технологических решений. В единичном производстве велик удельный вес оригинальных и незначителен удельный вес унифицированных деталей. Цехи заводов единичного производства состоят из участков, организованных по технологическому признаку [7, 177].
К предприятиям единичного производства относятся заводы тяжелого машиностроения, судостроения, энергетического машиностроения.
Серийными производственными процессами называют такие, при которых периодически изготовляют относительно ограниченную номенклатуру изделий в количествах, определяемых партиями или сериями. Под серией понимается некоторое количество конструктивно одинаковых изделий, запускаемых в производство. При этом на каждом рабочем месте выполняется несколько деталеопераций, чередующихся через определенные промежутки времени. Количественно уровень серийности можно характеризовать коэффициентом серийности (специализации). В зависимости от уровня этого показателя различают три разновидности заводов серийного типа: мелкосерийные, которые по своим особенностям приближаются к заводам единичного производства; среднесерийные и крупносерийные. Последние по особенностям своей организации приближаются к заводам массового типа производства. Отнесение заводов к той или иной разновидности серийного типа производства основывается на широте и устойчивости номенклатуры изделий, выпускаемых заводом, и размере выпуска.
Массовыми производственными процессами называют такие, в ходу которых непрерывно и в большом количестве изготовляется узкая номенклатура изделий. При этом рабочие места специализируются на выполнении, как правило, одной постоянно закрепленной деталеоперации. На предприятиях массового производства высокий удельный вес специального оборудования, механизированных и автоматизированных поточных линий.
Организационно-технические особенности отдельных типов производства оказывают решающее влияние на технико-экономические показатели работы предприятий.
С ростом объема выпуска конструктивно и технологически однородной продукции, то есть при переходе от единичного к серийному и массовому типу производства уменьшается доля живого труда и возрастает доля расходов, связанных с содержанием и эксплуатацией оборудования. Это ведет к снижению себестоимости продукции и изменению ее структуры. Подтвердить это можно на примере изготовления ступенчатого валика при различных типах производства. Так, если себестоимость изготовления этой детали при единичном типе принять за единицу, то при серийном типе себестоимость детали составит 0,75; а при массовом типе производства - 0,38. Структура себестоимости изменяется следующим образом: при единичном производстве удельный вес материалов составляет 35%, заработной платы - 20, косвенных расходов - 45, при серийном производстве соответственно 40%, 14,5; 45,5%, при массовом производстве - 56%, 8, 36%.
Такое различие структуры себестоимости при разных типах организации производства определяется сложным взаимодействием разнообразных факторов, а именно: концентрацией производства одинаковых деталей, повышением технологичности конструкций и внедрением прогрессивных типовых технологических процессов, применение высокопроизводительного автоматизированного оборудования, внедрением передовых форм организации производства (непрерывно-поточных механизированных линий), лучшей организацией труда и управления производством. Эти процессы на предприятиях действуют постоянно и взаимосвязано, создавая предпосылки для перехода от единичного к среднесерийному и массовому типам производства [7, 178-179].
Обобщая вышесказанное, сделаем следующие выводы. Под типом производства понимают комплексную характеристику особенностей организации, техники и экономики производства. Тип производства определяется степенью специализации рабочих мест, формой связи различных операций во времени и пространстве, сложностью и устойчивостью номенклатуры продукции, размерами ее выпуска. Различают три типа производства: единичное, серийное, массовое. Наиболее эффективное и высокопроизводительное - массовое производство. При котором за счет повторяющихся значительных объемов производства появляется возможность применять специальное высокопроизводительное оборудование, передовые технологические процессы.
К формам организации производства относятся концентрация, специализация, кооперирование и комбинирование.
Под концентрацией производства понимается сосредоточение выпуска определенной продукции на крупных и крупнейших предприятиях. Концентрация производства во многом определяется технологией производства, спецификой отрасли.
Под специализацией понимается обособление производств и сосредоточение на одном предприятии выпуска продукции строго ограниченного ассортимента. Выделяются следующие виды специализации: предметная, подетальная, технологическая, специализация вспомогательных производств, специализация межотраслевых производств.
Предметная специализация означает сосредоточение производства одного изделия на предприятии, причем основную массу комплектующих деталей и узлов предприятие производит у себя. Примером такой специализации могут служить автомобильные заводы, такие как МАЗ, МТЗ.
Подетальная специализация заключается в производстве отдельных деталей, узлов и сборке их в готовые изделия на крупных предприятиях. Примером может служить Япония, где крупные производства обслуживаются десятками небольших заводов, каждый из которых выпускает по несколько видов деталей и узлов. Подетальная специализация предлагает исключительно четкую организацию поставок деталей и узлов на головное предприятие.
Технологическая специализация означает создание предприятий строго в рамках одной технологии. Примером могут служить специальные заводы по производству литья.
Специализация вспомогательных производств заключается в создании предприятий по ремонту оборудования, изготовлению стандартного инструмента и оснастки.