Таблица
1.1
|
Условное обозначение параметра
|
Номинальные
значения основных размеров для класса точности
|
|
1
|
2
|
3
|
4
|
5
|
|
t, мм
|
0,75
|
0,45
|
0,25
|
0,15
|
0,10
|
|
S, мм
|
0,75
|
0,45
|
0,25
|
0,15
|
0,10
|
|
B, мм
|
0,30
|
0,20
|
0,10
|
0,05
|
0,025
|
|
γ
|
0,40
|
0,40
|
0,33
|
0,25
|
0,20
|
|
Примечание:
t - ширина
проводника; S -
расстояние между проводниками, контактными площадками, проводником и
контактной площадкой или проводником и металлизированным отверстием; B -
расстояние от края просверленного отверстия до края контактной площадки
данного отверстия (гарантийный поясок); γ -
отношение минимального диаметра металлизированного отверстия к толщине платы
|
Выбранные в соответствии с таблицей 1.1 размеры
необходимо согласовать с технологическими возможностями конкретного
производства.
Предельные значения технологических параметров
конструктивных элементов печатной платы (таблица 1.2) получены в результате
анализа производственных данных и экспериментальных исследовании точности
отдельных операций.
Таблица 1.2
|
Наименование
коэффициента
|
Обозначения
|
Величина
|
|
Толщина
предварительно осажденной меди, мм
|
hпм
|
0,005-0,008
|
|
Толщина
наращенной гальванической меди, мм
|
hr
|
0,050-0,060
|
|
Толщина
металлического резистора, мм
|
hp
|
0,020
|
|
Погрешность
расположения отверстия относительно координатной сетки, обусловленная
точностью сверлильного станка, мм
|
δ0
|
0,020-0,100
|
|
Погрешность
базирования плат на сверлильном станке, мм
|
δб
|
0,010-0,030
|
|
Погрешность
расположения относительно координатной сетки на фотошаблоне контактной
площадки, мм
|
δш
|
|
Погрешность
расположения относительно координатной сетки на фотошаблоне проводника, мм
|
δшt
|
0,030
- 0,080
|
|
Погрешность
расположения печатных элементов при экспонировании на слое, мм
|
δэ
|
0,010-0,030
|
|
Погрешность
расположения контактной площадки на слое из-за нестабильности его линейных
размеров, % от толщины
|
δм
|
0-0,100
|
|
Погрешность
расположения базовых отверстий на заготовке, мм
|
δз
|
0,010-0,030
|
|
Погрешность
расположения базовых отверстий на фотошаблоне, мм
|
δп
|
0,010-0,050
|
|
Погрешность
положения контактной площадки на слое, обусловленная точностью пробивки
базовых отверстий, мм
|
δпр
|
0,030-0,050
|
|
Погрешность
положения контактной площадки, обусловленная точностью изготовления базовых
штырей пресс-формы, мм
|
δпф
|
0,020
- 0,050
|
|
Погрешность
диаметра отверстия после сверления, мм
|
Δd
|
0,010-0,030
|
|
Погрешность
изготовления окна фотошаблона, мм
|
ΔDш
|
0,010-0,030
|
|
Погрешность
на изготовление линии на фотошаблоне, мм
|
Δtш
|
0,030
- 0,060
|
|
Погрешность
диаметра контактной площадки фотокопии при экспонировании рисунка, мм
|
ΔЭ
|
0,010-0,030
|
|
Примечание:
δ
- погрешность
расположения; Δ - погрешность размеров
|
Минимальный диаметр
металлизированного (переходного) отверстия
min≥Н расч
×
γ
dmin≥
1,5
×
0,33 =0,495 мм,
где γ = 0,33 - плотность
печатного монтажа для третьего класса точности;
Нрасч - толщина фольгированного
диэлектрика платы.
С учётом погрешностей представленных в таблице
1.2 минимальный диаметр контактной площадки, обеспечивающей заданное расстояние
В от края просверленного отверстия до края контактной площадки данного
отверстия:
Максимальный диаметр контактной площадки
Dk min = 2Bм + dο +1 ,5hф + 2δл + С7,
где С7 = С6 = 2ΔЭ + ΔDш=
0,35 мм - для второго и третьего класса плотности. d0 =0.8
- номинальный диаметр металлизированного отверстия (выбирается по ГОСТ
10317-79);
hф= 35
мкм - толщина фольги;
δЛ = δМ L/100 =
0,1×140/100 = 0,14 мм - изменение длины печатной платы
из-за нестабильности линейных размеров (L =
140 мм - размер большей стороны печатной платы),мм;
Dkmax= 2
× 0,1 + 0,8 +1,5 × 0,035 + 2 × 0,14 + 0,35 = 1,6825.
Минимальный диаметр контактной площадки,мм:
Dkmin=2Bм + dο +1 ,5hф + 2δл + С6,
где С6 = Δd +
2δ0
+
2δδ + 2δш +
2δЭ
+
δn + δз +
0,1
=
0,3 - для второго и третьего классов точности.
δЛ = δМL
/100
δЛ =
0,1×140/100 = 0,14
изменение длины печатной платы из-за
нестабильности линейных размеров (L = 140 мм -
размер большей стороны печатной платы);
Dkmin =
2× 0,1 + 0,8 +1,5 × 0,035 + 2 × 0,14 + 0,3 =
1,6325.
Расчет ширины проводников, мм:
t1min=0.18,
tmm= t1тin + 1,5
×(hф
+hпм) +
hp,
tmm =0,18+1,5
×(0,05+0,006) + 0,02 = 0,284,
tш min= tmin, - hp,
tш min = 0,284-0,02
= 0,264,
tш max= tm min + Δtш,
tш max =0,264 + 0,03 = 0,294,
tmax= tш
max
+ hp+ ΔЭ,
tmax =
0,294+0,02+0,01 = 0,324.
Минимальное расстояние между двумя проводниками, мм:
S2min=L0 -(tmax+2
× δwt)2min
=0,625-(0,324+2 × 0,05) = 0,2.
Минимальное расстояние между проводником и
контактной площадкой,мм:
S3min=L0-[(Dkmax/2+δкп)+(tmax/2+δwt)]3min
=1,25 - [(1,6825/2+0,095)+(0,324/2+0,05)]=0,1,
δкп=δш +
δЭ+0,5×(δn+ δЭ)
δкп
=0,05+0,02+0,5×(0,03+0,02)=0,095
Итак, результаты расчёта показывают, что при
данной технологии изготовления и с учётом всех допустимых погрешностей,
печатный рисунок будет полностью обеспечивать корректное электрические
соединения и тем самым работоспособность устройства.
.5 Выбор материала для изготовления печатной платы
Существует большое разнообразие фольгированных
медью слоистых пластиков. Их можно разделить на две группы:
- на
бумажной основе;
- на
основе стеклоткани.
Эти материалы в виде жестких листов
формируются из нескольких слоев бумаги стеклоткани, скрепленных между собой
связующим веществом путем горячего прессования. Связующим веществом обычно
являются фенольная смола для бумаги или эпоксидная для стеклоткани. В отдельных
случаях могут также применяться полиэфирные, силиконовые смолы или фторопласт.
Слоистые пластики покрываются с одной или обеих сторон медной фольгой
стандартной толщины.
Характеристики готовой печатной
платы зависят от конкретного сочетания исходных материалов, а также от
технологии, включающей и механическую обработку плат.
В зависимости от основы и
пропиточного материала различают несколько типов материалов для диэлектрической
основы печатной платы.
Фенольный гетинакс - это бумажная
основа, пропитанная фенольной смолой. Гетинаксовые платы предназначены для
использования в бытовой аппаратуре, поскольку очень дешевы.
Эпоксидный гетинакс - это материал
на такой же бумажной основе, но пропитанный эпоксидной смолой.
Эпоксидный стеклотекстолит - это
материал на основе стеклоткани, пропитанный эпоксидной смолой. В этом материале
сочетаются высокая механическая прочность и хорошие электрические свойства.
Прочность на изгиб и ударная
вязкость печатной платы должны быть достаточно высокими, чтобы плата без
повреждений могла быть нагружена установленными на ней элементами с большой
массой.
Как правило, слоистые пластики на
фенольном, а также эпоксидном гетинаксе не используются в платах с
металлизированными отверстиями. В таких платах на стенки отверстий наносится
тонкий слой меди. Так как температурный коэффициент расширения меди в 6-12 раз
меньше, чем у фенольного гетинакса, имеется определенный риск образования
трещин в металлизированном слое на стенках отверстий при термоударе, которому
подвергается печатная плата в машине для групповой пайки. Трещина в металлизированном
слое на стенках отверстий резко снижает надежность соединения. В случае
применения эпоксидного стеклотекстолита отношение температурных коэффициентов
расширения примерно равно трем, и риск образования трещин в отверстиях
достаточно мал. Из сопоставления характеристик оснований следует, что во всех
отношениях (за исключением стоимости) основания из эпоксидного стеклотекстолита
превосходят основания из гетинакса. Печатные платы из эпоксидного
стеклотекстолита характеризуются меньшей деформацией, чем печатные платы из
фенольного и эпоксидного гетинакса; последние имеют степень деформации в десять
раз больше, чем стеклотекстолит. Некоторые характеристики различных типов
слоистых пластиков представлены в таблице 1.3
Таблица 1.3
|
Тип
|
Максимальная
рабочая температура, °С
|
Время
пайки при 260 °С, с
|
Сопротивление
изоляции, МОм
|
Объемное
сопротивление, МОм
|
Диэлектрическая
постоянная,
|
|
Фенольный
гетинакс
|
110-120
|
5
|
1
000
|
1×10⁴
|
5,3
|
|
Эпоксидный
гетинакс
|
110-120
|
10
|
1
000
|
1×10⁵
|
4,8
|
|
Эпоксидный
стеклотекстолит
|
130-150
|
20
|
10
000
|
1×10⁶
|
5,4
|
Сравнивая эти характеристики, делаем
вывод, что для изготовления двусторонней печатной платы следует применять
только эпоксидный стеклотекстолит.
В качестве фольги, используемой для
фольгирования диэлектрического основания можно использовать медную, алюминиевую
или никелевую фольгу. Однако, алюминиевая фольга уступает медной, так как плохо
поддаётся пайке, а никелевая - из-за высокой стоимости. Поэтому в качестве
фольги выбираем медь.
Медная фольга выпускается различной
толщины. Стандартные толщины фольги наиболее широкого применения - 17,5; 35;
50; 70; 105 мкм. Во время травления меди по толщине травитель воздействует
также на медную фольгу со стороны боковых кромок под фоторезистом, вызывая так
называемое подтравливание. Чтобы его уменьшить обычно применяют более тонкую
медную фольгу толщиной 35 и 17,5 мкм. Поэтому выбираем медную фольгу толщиной
35 мкм.
2. Расчет
электрических характеристик печатного узла
В радиоэлектронных изделиях печатные
проводники, электрически объединяющие те или иные элементы схемы, проходят на
достаточно близком расстоянии друг от друга на достаточно близком расстоянии
друг от друга и имеют относительно малые линейные размеры сечения. При большом
времени переключения и малых тактовых частотах параметры печатных проводников,
соединяющих выходы одних элементов со входами других, не оказывают
существенного воздействие на быстродействие всей схемы в целом и на
помехоустойчивость элементов.
С увеличением быстродействия схемы
всё большее значение приобретают вопросы высокочастотных связей между
элементами. При этом обязательным становиться определение не только параметров
той или иной линии связи (сопротивления, ёмкости, индуктивности и т.д.). Это
особенно важно в микроэлектронных изделиях, так как время переключения
элементов составляет единицы наносекунд и плотность размещения элементов
достаточно высока.
Электрические параметры элементов
печатной схемы зависят от целого ряда факторов, в большей или меньшей степени
влияющих на изменение расчётных величин: режима работы схемы, применяемого для
изготовления схемы материала, защитных покрытий, технологии изготовления и т.д.
Комплексный учёт всех этих факторов достаточно сложен и поэтому нецелесообразен
на этапе проектирования печатной схемы. Здесь необходим ориентировочный с
достаточной степенью точности расчёт, который затем проверяется и уточняется
после изготовления и испытания первой партии печатных схем.
Исходные данные для расчётов:
tn=
0,035 мм - толщина печатных проводников;
ln
= 56 мм - длина участка, на котором проводники параллельны друг другу;
b
= 0,3 мм - ширина проводников;
а = 0,2 мм - расстояние между
проводниками;
ρ= 0,0175 мкОм/м
- удельное объёмное электрическое сопротивление проводника полученного методом
химического травления;
ν = 30 А/мм2
- плотность тока для проводников полученных методом химического травления;
ƒ= 0,15 МГц
- частота переменного тока в проводнике;
ψ= 0,066 - коэффициент,
зависящий от свойств токопроводящего материала (указанное значение дано для
меди);
ξ= 1,4 - коэффициент
концентрации тока на углах сечения проводника.
Постоянный ток в печатных
проводниках
Постоянный ток в печатном проводнике
распределяется равномерно по его сечению при условии, что материал проводника
однороден и не имеет локальных посторонних включений других веществ.
Сопротивление проводника шириной b
(мм) и толщиной tn
(мм),Ом:
R = pln
/(btn
×103)
R
= 0,0175 ×
56 / (0,3 ×
0,035 × 103) =
0,093.
Расчёт на допустимую плотность тока
следует проводить для узких проводников ( b<1
мм), в которых ток не превышает 2 А можно не проводить.
Падение напряжения на печатных
проводниках, В:
R = 10 -3pvln
R
=10-3 ×
0,0175 ×
30 × 56 = 0,0294.
Переменный ток в проводниках
В противоположность постоянному току
распределение переменного тока в печатных проводниках происходит неравномерно.
Это обусловлено наличием поверхностного эффекта, возникающего при протекании по
проводнику высокочастотного переменного тока.
Явление поверхностного эффекта может
быть количественно охарактеризовано эффективной глубиной проникновения тока, которая
для немагнитных проводников определяется по формуле
dэфф
= ψƒ
dэфф
=
0,066 × 0,15 = 0,0256.
Сопротивление наиболее
распространённых в технике печатных плат плоских медных проводников на высоких
частотах, Ом:
RƒM
= 0,013ξƒln
/(btn),
RƒM
= 0,013 × 1,4 × 0.15 ×56/(0,3
× 0,035 × 103) = 0,038.
Максимальное количество мощности
схема потребляет в зависимости от типа применяемого семисегментного индикатора.
Так например при использовании двух индикаторов АЛСЗЗЗБ1 они потребляют
мощность Ринд = 140 мВт.
Операционный усилитель К544УД2А
питается от двухполярного источника напряжения ±5 В и потребляет мощность Ioy=
120 мВт.
Цифро-аналоговый преобразователь
К572ПА1А потребляет мощность не более Рцап= 100 мВт так как в состав
преобразователя входят токовые ключи на МОП транзисторах.
Микросхемы серии К155 ТТЛ логики
потребляют не более 22 мВт каждая. Таким образом, все микросхемы серии К155
потребляют мощность не более PК155
= 154 мВт.
Остальные элементы ввиду малого
тока, протекающего в схеме потребляют не более Рост =400 мВт.
Мощность потребляемая схемой, мВт:
Рсх = Ринд+Роу
+ Рцап + РК155 + Рост,
Рсх = 140 + 120 + 100 +
154 + 400 = 914.
2.2 Расчёт ширины дорожек
Для стабильной работы печатных
проводников должно соблюдаться неравенство:
b≥103I/(γдопtn),
где I
= 0,182 A
- максимальный ток, протекающий через проводник;
γдоп=30
А/мм2 - допустимая плотность тока для проводников, полученных
методом химического травления;
tn
- 35 мкм - толщина проводника;
b
- ширина проводника, мм.
b≥
0,19 мм.
Итак, ширина дорожек должна быть
больше или равна 0,19 мм. Так как минимальная ширина проводников по расчётам
равна 0,284 мм, то это значит, что ширина проводников достаточна для
обеспечения надёжной работы устройства.
3. Тепловой расчет
печатного узла
3.1 Расчет размеров нагретой зоны
Определение объема деталей:
Объём микросхем,м3:
Vм
= 3 × (0,02
× 0,00635 × 0,0048) +7 ×(0,02
×0,00635 × 0,0048)=4,69×10⁻⁶;
Объём резисторов ,
м3:
Vд
= 25 ×
(3,14-10-6 × 0,007)
+ (5,67 - 10-7)= 1,1×10⁻⁶;
Объем диода,
м3:
Vd=
3,14 ×10-6×
0,002 = 6 × 10⁻⁹;
Объем конденсаторов,
м3:
VK
=
2 × (0,005
× 0,004 × 0,003) + 3 ×
(9,42 - 10-7) = 2,95 - 10 -6 ;
Объем разъема ,
м3:
Vраз=0,054
×0,008 × 0,008 = 3,46 × 10⁻⁶;
Общий объем деталей ,
м3:
Vdem=
VM+
Vp+
Vd+V
K+
Vpaз=
1,22-10 -5.
Конструкция ЭВМ является системой
многих тел с неравномерно распределёнными источниками и стоками тепловой
энергии. Её температурное поле может иметь достаточно сложный характер,
зависящий от распределения источников и стоков тепловой энергии, геометрии
элементов конструкции и их теплофизических свойств. При построении тепловой
модели упрощают элементы конструкции и идеализируют протекающие в них тепловые
процессы.
Одним из способов упрощения - замена
сложной по форме нагретой зоны элемента конструкции прямоугольным
параллелепипедом - эквивалентной нагретой зоной с одинаковой
средне-поверхностной температурой и равномерно распределённым источником
тепловой энергии. Такая замена выполняется на основании принципа усреднения.
Эффективная толщина нагретой зоны,
м:
δэф
= δ
+ Vдет/(L2-L3)
δэф
=3,5×10⁻³,
где δ
= 0,0015 - толщина печатной платы;
Vдет
= 1,22 ×
10-5
м3
объём деталей установленных на
печатной плате;
L2
= 0,014 м - длина печатной платы;
L3
- 0,007 м - ширина печатной платы;
Надежность - свойства изделия
выполнять заданные функции, сохраняя эксплуатационные показатели в допустимых в
пределах в течение требуемого промежутка времени.
Работоспособность - это такое
состояние системы, при котором она в данный момент времени соответствует всем
требованиям в отношении основных параметров, характеризующих нормальное
протекание всех процессов.
Отказ - событие, состоящее в полной
или частичной утрате работоспособности системы.
Исходные данные для расчета
показателей надежности типовых конструкции ЭВМ: принципиальная схема с
указанием типов деталей, входящих в неё; режимы работы всех деталей
(электрические, климатические и механические); значения интенсивности отказов
всех типов деталей при номинальных и фактических режимах, значения среднего
времени без отказной работы.
По результатам анализа влияния на
работоспособность типовой конструкции входящих в неё элементов составляют
структурную схему надежности. Элемент включается в эту схему, если его отказ
приводит к отказу типовой конструкции.
Суммарная интенсивность отказов
типовой конструкции:
ʌ=∑λini
,
где λi,
- интенсивность отказов, представляет собой вероятность отказов в единицу
времени.
Основной показатель надежности
восстанавливаемых изделий - наработка на отказ Т0 определяемая как
среднее значение наработки между отказами.
Наработка
на отказ Т0 = 1/ʌ .
Интенсивность отказов комплектующих
элементов, являющихся их исходной характеристикой надежности, зависит от режима
работы и степени тяжести таких внешних воздействии, как температура, тепловой
удар, влажность, вибрации, линейные ускорения, удары, радиация и т.д.
λ
= λ0 к1
к2...кн .
Исходные данные:
ʌ - интенсивность отказа всего
устройства;
λi-
отказ i-гo
устройства λ0
- интенсивность отказа.
Таблица 4.1
|
Элемент
|
Интенсивность
отказа, λ0(ч-1)
|
Число
элементов, n
|
n×λ0
|
|
ИС
|
0,2×10⁻⁷
|
11
|
2,2x10⁻⁷
|
|
Конденсаторы
|
0,3×10⁻⁷
|
5
|
1,5×10⁻⁷
|
|
Диоды
|
1
|
0,12×10⁻⁷
|
|
Резисторы
|
0,1×10⁻⁷
|
26
|
2,6×10⁻⁷
|
|
Разъём
(на один контакт)
|
0,2×10⁻⁷
|
32
|
6,4×10⁻⁷
|
|
Паяные
соединения
|
0,5×10⁻⁹
|
353
|
1,76×10⁻⁷
|
|
Печатная
плата (на один слой)
|
10-7
|
2
|
2×10⁻⁷
|
|
ИТОГО
ʌ, ч-1
|
|
|
1,658
× 10-6
|
Наработка на отказ,
ч:
Т0 = 1/ʌ
Т0 = 1/1,658
× 10-6
= 603136,31.
Наработка на отказ 603136,31 ч, что
равно 25130,67 суткам или 837,69 месяцам или 69,8 года.
В производстве узлов ЭВА на печатных
платах значительное место по объёму работ занимают сборочные процессы,
включающие установку навесных элементов (в том числе и микросхем) с
подготовленными выводами на печатную плату, крепление навесных элементов на
печатной плате, а также их электрическое соединение (монтаж) между собой.
Монтаж навесных элементов на печатную плату.
Основным методом электрического
соединения (монтажа) навесных элементов является пайка мягкими припоями. При
пайке микросхем следует учитывать их конструктивные особенности: малые размеры
и невысокую механическую прочность выводов, высокую чувствительность микросхем
к тепловым перегрузкам.
Существует много различных способов
и типов оборудования для пайки. Выбор способа пайки определяется конструкцией
корпуса микросхем и формой его выводов. Корпуса со штырьковыми выводами
запаивают в металлизированные отверстия печатных плат паяльниками, либо в
специальных установках групповой пайки. Различают три вида пайки микросхем:
1) ручная пайка паяльником.
Применяется для опытного или мелкосерийного производства, где механизированные
и автоматизированные методы экономически не рациональны;
) механизированная пайка. Для неё
характерны шаговое перемещение инструмента, обычно осуществляемое по программе,
и прижим инструментом паяемого соединения на время пайки;
) групповая (автоматизированная)
пайка.
Механизированная и групповая пайка
даёт возможность получения электромонтажных соединений высокого качества и
надёжности и резко снижает трудоёмкость на сборочных операциях.
Подготовка печатных плат, микросхем
и других навесных элементов
Перед сборкой микросхем на печатных
платах их выводы подвергаются выборочному контролю на способность к пайке. При
плохом качестве выводов, они подвергаются лужению.
Гальваническое лужение рекомендуется
применять в крупносерийном и массовом производстве. При гальваническом лужении
оловянно-свинцовые сплавы или олово, осаждённое на поверхность паяных элементов
оплавляют в нагретых до 220.. .270 °С жидкостях (глицерине, касторовом масле и
т.п.) с целью обеспечения равномерности и плотности покрытия. Процесс горячего
лужения с применением флюса осуществляется: погружением в ванну с расплавленным
припоем, волной припоя, электропаяльником. При лужении выводов микросхем и
дискретных компонентов должны быть приняты меры по предупреждению из перегрева.
Для качественного лужения применяют наиболее активные флюсы, поэтому после
лужения остатки флюсов, которые могут привести к коррозии монтажных соединений,
тщательно удаляют с помощью операции очистки. Заслуживают внимание проводимые в
настоящее время работы по исследованию возможности бесфлюсового лужения выводов
микросхем с помощью ультразвука.
Для подготовки поверхностей печатных
плат к пайке применяют:
1) нанесение органических или
неорганических флюсов, разрушающихся при нагреве;
2) предварительное лужение
контактных площадок печатных плат. Правильный выбор припоя и флюса при
разработке технологии пайки во многом определяет качество паяных соединений.
В результате проделанной работы была
разработана печатная плата для регулятора громкости. Был произведён анализ
материалов и методов изготовления печатных плат. Также был произведён расчёт
печатного монтажа с учётом погрешностей изготовления, в котором было выяснено,
что минимальные расстояния между печатными проводниками, проводниками и
контактными площадками достаточны для гарантированной работы устройства.
Было произведено преобразование
сложной тепловой модели печатной платы со сложным рельефом в более простую
модель, был произведён её тепловой расчёт, который показал, что температура
нагретой зоны не сильно отличается от температуры окружающей среды и что
дополнительных мер по охлаждению принимать не надо.
Плата, разрабатываемая в курсовой
работе, имеет высокие показатели надёжности. В частности, наработка на отказ
составляет около 70 лет.
Список использованных источников
Савельев, А. Я. Конструирование
ЭВМ и систем : учеб. пособие для вузов / А. Я Савельев., В. А. Овчинников. -
2-е изд., перераб. и доп. - М. : Высшая школа, 1989. - 312 с.
2 Преснухин, Л. H.
Конструирование ЭВМ и систем : учеб. пособие для втузов / Л. H.
Преснухин, В. А. Шахнов. - М. : Высшая школа, 1986. - 512 с.
3 Ушаков, Н. Н. Технология
производства ЭВМ : учебник / Н. Н. Ушаков. - 3-е изд., перераб. и доп. - М. :
Высшая школа, 1991. - 416 с.
4 Александров, К. К.
Электротехнические чертежи и схемы / К. К. Александров, Е. Г. Кузьмина. - М. :
Энероатомиздат, 1990. - 288 с.
5 Лярский, В. Ф. Электрические
соединители : справочник / В. Ф. Лярский, О. Б. Мурадян. - М. : Радио и Связь,
1988. - 422 с.
6 Выполнение электрических схем
по ЕСКД : справочник. - М. : Изд-во стандартов, 1992. - 376 с.
7 Глудкин, О. П. Анализ и
контроль технологических процессов производства РЭА / О. П. Глудкин, В. Н.
Черняев. - М. : Радио и Связь, 1983.
8 Резисторы, конденсаторы,
трансформаторы, дроссели, коммутационные устройства : справочник / Н. Н. Акимов
[и др.]. - Минск : Беларусь, 1994. - 448 c/
9 Цифровые и аналоговые
интегральные схемы : справочник / С. В. Якубовский, Л. И. Ниссельсон, В. И.
Кулешова [и др.]. - М. : Радио и Связь, 1990. - 496 с.
Приложение А
Модель печатной платы в ARES
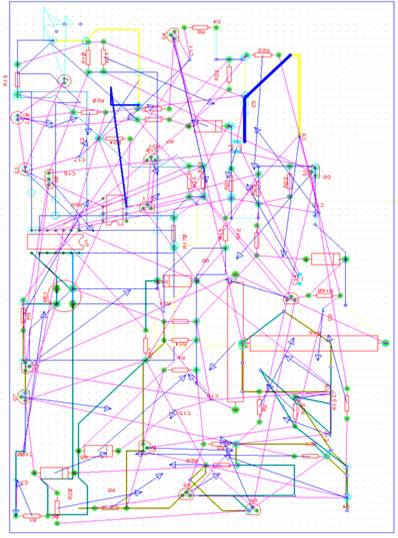
Рисунок А.1
Приложение Б
D модель
разрабатываемой печатной платы
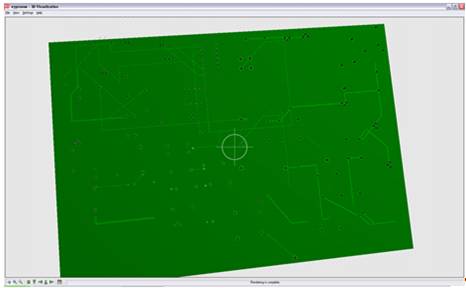
Рисунок Б.1 - 3D
Модель печатной платы вид сзади
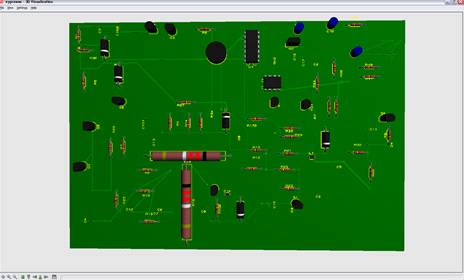
Рисунок Б.2 - 3D
Модель печатной платы вид спереди