Материал: Проектирование лесозаготовительных и деревоперерабатывающих производств (90

Окончание табл. 1
В а р и а н т 2 |
|
|
|
|
|
|
|
|
|
Токарная |
10 |
49 |
9 |
270 |
59 |
8 |
150 |
12 |
11 |
Револьверная |
80 |
40 |
10 |
150 |
70 |
7 |
130 |
57 |
21 |
Фрезерная |
40 |
50 |
8 |
170 |
62 |
9 |
195 |
10 |
12 |
Сверлильная |
50 |
40 |
5 |
120 |
35 |
4 |
70 |
75 |
8 |
Слесарная |
10 |
31 |
3 |
270 |
39 |
3 |
110 |
37 |
5 |
В а р и а н т 3 |
|
|
|
|
|
|
|
|
|
Токарная |
80 |
40 |
21 |
80 |
87 |
18 |
150 |
15 |
23 |
Револьверная |
70 |
35 |
15 |
60 |
42 |
14 |
120 |
13 |
16 |
Фрезерная |
50 |
70 |
1 |
50 |
52 |
12 |
125 |
11 |
15 |
Сверлильная |
40 |
20 |
4 |
90 |
1 |
6 |
95 |
15 |
6 |
Слесарная |
80 |
45 |
2 |
80 |
35 |
3 |
150 |
65 |
2 |
В а р и а н т 4 |
|
|
|
|
|
|
|
|
|
Токарная |
7 |
44 |
1 |
165 |
120 |
12 |
120 |
40 |
8 |
Револьверная |
60 |
36 |
1 |
125 |
112 |
9 |
110 |
62 |
9 |
Фрезерная |
50 |
30 |
18 |
145 |
100 |
21 |
120 |
70 |
9 |
Сверлильная |
45 |
65 |
1 |
40 |
92 |
15 |
90 |
80 |
8 |
Слесарная |
70 |
20 |
7 |
165 |
60 |
9 |
115 |
50 |
9 |
В а р и а н т 5 |
|
|
|
|
|
|
|
|
|
Токарная |
75 |
52 |
1 |
80 |
62 |
19 |
120 |
12 |
21 |
Револьверная |
70 |
44 |
20 |
75 |
50 |
21 |
100 |
12 |
19 |
Фрезерная |
55 |
39 |
13 |
60 |
91 |
9 |
80 |
12 |
25 |
Сверлильная |
40 |
15 |
4 |
45 |
28 |
7 |
78 |
60 |
16 |
Слесарная |
75 |
30 |
3 |
80 |
30 |
4 |
120 |
40 |
2 |
В а р и а н т 6 |
|
|
|
|
|
|
|
|
|
Токарная |
12 |
32 |
1 |
75 |
87 |
15 |
150 |
10 |
17 |
Револьверная |
10 |
35 |
1 |
75 |
46 |
16 |
130 |
10 |
20 |
Фрезерная |
80 |
51 |
15 |
60 |
45 |
10 |
90 |
98 |
15 |
Сверлильная |
50 |
42 |
1 |
70 |
35 |
8 |
75 |
90 |
17 |
Слесарная |
90 |
20 |
3 |
23 |
37 |
7 |
50 |
40 |
3 |
В а р и а н т 7 |
|
|
|
|
|
|
|
|
|
Токарная |
80 |
50 |
9 |
120 |
90 |
15 |
120 |
90 |
21 |
Револьверная |
90 |
40 |
1 |
110 |
70 |
12 |
100 |
90 |
17 |
Фрезерная |
12 |
45 |
7 |
80 |
50 |
13 |
80 |
85 |
17 |
Сверлильная |
10 |
41 |
8 |
15 |
30 |
15 |
120 |
10 |
16 |
Слесарная |
50 |
14 |
5 |
75 |
50 |
7 |
80 |
10 |
11 |
В а р и а н т 8 |
|
|
|
|
|
|
|
|
|
Токарная |
11 |
50 |
4 |
120 |
68 |
9 |
205 |
10 |
11 |
Револьверная |
90 |
39 |
8 |
100 |
75 |
8 |
180 |
85 |
15 |
Фрезерная |
65 |
36 |
13 |
80 |
62 |
12 |
50 |
89 |
18 |
Сверлильная |
55 |
28 |
9 |
110 |
59 |
11 |
95 |
10 |
15 |
Слесарная |
70 |
30 |
10 |
70 |
41 |
9 |
90 |
83 |
12 |
- 26 -

Методические указания
1. В тетради для отчетов по работам записать номер работы и ее
тему.
2.Законспектировать теоретический материал.
3.Записать задание и исходные данные заданного преподавателем варианта.
4.Задание выполнять в следующей последовательности:
1)Записать цехи, которые классифицируются по технологическому признаку, затем - по предметному;
2)Для формирования участков необходимо:
- рассчитать объѐм валовой продукции по каждому виду работ по машинокомплектам А, Б, В:
Тк = N t ,
где Тк – объѐм валовой продукции в планируемом периоде, нормачас; N – программа выпуска деталей по данному виду работ в планируемом периоде; t – суммарная трудоѐмкость деталей-операций по данному виду работ, ч. - определить расчетное число рабочих мест Ср по каждому виду работ (округлить в большую сторону до ближайшего целого Спр):
Ср = Тк ,
Fэф
-определить суммарное число рабочих мест для каждого машинокомплекта.
3) Произвести расчет по формулам. Трудоемкость изготовления дополнительных деталей компенсируется снижением трудоемкости изготовления основного машинокомплекта за счет применения специальной оснастки, оборудования и интенсификации режимов обработки. Расчет коэффициента специализации рабочих мест после унификации вести, используя заданную трудоемкость и число деталей-операций машинокомплекта А, программу выпуска деталей для унифицированного изделия взять равной сумме программ деталей для комплектов А, Б и В по всем видам работ ( табл.1).
- 27 -
Практическая работа 5 ОСНОВЫ ТЕХНИЧЕСКОГО НОРМИРОВАНИЯ ТРУДА
Цель технического нормирования - установление норм затрат рабочего времени на производство единицы продукции или норм производства изделий в единицу рабочего времени в условиях наиболее полного использования имеющейся техники и оборудования, применения прогрессивных технологических режимов и эффективной организации труда. Все затраты рабочего времени на протяжении рабочего дня (смены) разделяют на время работы и время перерывов. Время работы подразделяется на подготовительно-заключительное время, основное время (технологическое), вспомогательное время, время обслуживания рабочего места.
Величина и состав подготовительно-заключительного времени tm зависят от типа производства, особенностей производства и труда, характера самой работы. Подготовительнозаключительное время затрачивается на получение задания, ознакомление с работой, изучение технологической документации, сдачу работы и т.д.
Основное (технологическое) время tо - время, в течение которого непосредственно осуществляется технологический процесс (изменение формы, поверхности, размеров обрабатываемой детали и т.д.). Вспомогательное время tn - время, затрачиваемое на действия, непосредственно обеспечивающие выполнение основной работы. Основное и вспомогательное время может быть машинным, ручным и машинно-ручным. Во многих случаях время ручной вспомогательной работы может перекрываться основным рабочим временем, что учитывают при расчёте норм.
Время обслуживания рабочего места t - время, затрачиваемое на уход за рабочим местом (механизмом, инструментом) на протяжении данной конкретной работы и рабочей смены. Время обслуживания рабочего места подразделяется на время технического (тх) и организационного (ирг) обслуживания рабочего места.
Время перерывов подразделяется на время перерывов, не зависящих от рабочего, и время перерывов, зависящих от рабочего.
- 28 -
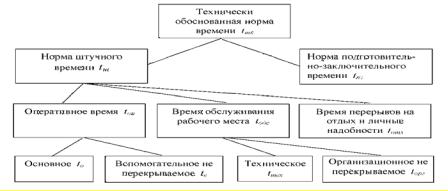
Структура и расчет технически обоснованной нормы времени
Рассмотренная классификация затрат рабочего времени является основой для определения технически обоснованной нормы времени (рис. 2). Все затраты рабочего времени определяют на принятую для расчёта единицу работы (операцию, штуку и т.д.) и составляют норму штучно-калькуляционного времени:
tшк = tш +tпз;
tш = tо +tв +tтех +tорг +tотл;
tшк = tпз +tо +tв +tтех +tорг +tотл.
В массовом производстве подготовительно-заключительное время отсутствует, так как не требуются переналадки оборудования, и тогда t шк = t ш.
Основными методами установления технически обоснованных норм времени являются: расчёт норм времени по нормативам (аналитический метод); расчёт норм времени на основе изучения затрат рабочего времени наблюдением и расчёт норм времени по типовым нормам (расчётно-сравнительный метод).
Рис. 2. Структура норм времени
- 29 -
Расчет нормы времени на операцию на металлорежущих станках. Расчет основного (технологического) времени
Основное (технологическое) время при обработке на токарных станках (точение, растачивание, сверление) определяется по формуле
to = |
L |
i = |
l +l1 +l2 |
i , мин, |
|
SM |
n S |
||||
|
|
|
где
L – длина пути, проходимого инструментом в направлении подачи, мм;
l – длина обрабатываемой поверхности, мм;
l1 – величина врезания и перебега инструмента, рассчитываемая исходя из конструкции режущих элементов инструмента, вида и усло-
вий обработки, мм (карта 1 приложения);
l2 – дополнительная длина на взятие пробной стружки, мм; Sм – подача инструмента за одну минуту, мм;
S подача инструмента на один оборот, мм/об.; n – число оборотов шпинделя в минуту, об/мин.; i – число проходов.
Расчет вспомогательного времени
Расчет вспомогательного времени на операцию заключается в определении и последующем суммировании:
а) времени на установку и снятие детали (карта 2 приложения); б) времени, связанного с проходами (карта 3 приложения); в) времени на изменение режима работы станка и смену инструмента; г) времени на контрольные измерения.
Расчет времени на обслуживание рабочего места, перерывов на отдых и естественные надобности
Время на обслуживание рабочего места, отдых и естественные надобности устанавливается в процентах от оперативного време-
ни (карта 4 приложения).
- 30 -