Материал: Проектирование лесозаготовительных и деревоперерабатывающих производств (90

кущего времени вычитают его значение по предыдущему элементу работы. Каждому действию рабочего или перерыву присваивают индекс в соответствии с принятой классификацией затрат рабочего времени (карта 5 приложения). Затем все работы, имеющие одинаковый индекс, объединяют в группы и составляют сводку одноименных затрат рабочего времени.
При анализе результатов наблюдения рассчитывают показатель использования рабочего дня Кисп и показатель потерь рабочего времени Кп:
Кисп = |
Тпз +Топ +Тобс +Тотл , |
|
Тсм |
Кп = ТТп .
см
где Тпз – подготовительно – заключительное время за рабочий день; Топ
– оперативное время за рабочий день; Тобс – время обслуживания рабочего места за рабочий день; Тотл – время перерывов на отдых и личные надобности за рабочий день; Тп – потери рабочего времени. После определения этих показателей устанавливают причины, вызывающие перерывы и намечают соответствующие организационно-технические мероприятия. На основе данных многократных ФРД и их обработки устанавливаются необходимые нормальные соотношения между временем Тпз , Тобс и Тотл , с одной стороны, и оперативным временем Топ - с другой:
Тпз |
=α ; |
Тобс = β ; |
Тотл =γ . |
Топ |
|
Топ |
Топ |
Найденные коэффициенты являются нормативами для расчета штучнокалькуляционного времени:
tшк = tоп (1+α +β +γ ).
Задание
1.Установить по нормативам норму штучнокалькуляционного времени для токарной операции обработки валика (рис.3) и рассчитать для этой операции сменную норму выработки.
2.По данным хронометражных наблюдений установить нормативы основного и вспомогательного времени на операцию.
-36 -
Copyright ООО «ЦКБ «БИБКОМ» & ООО «Aгентство Kнига-Cервис»
3. Обработать данные фотографии рабочего дня, составить его баланс, найти коэффициенты использования и потерь рабочего времени. Рассчитать нормативы подготовительно-заключительного времени, времени обслуживания и отдыха, определить норму штучнокалькуляционного времени и часовую норму выработки.
Исходные данные
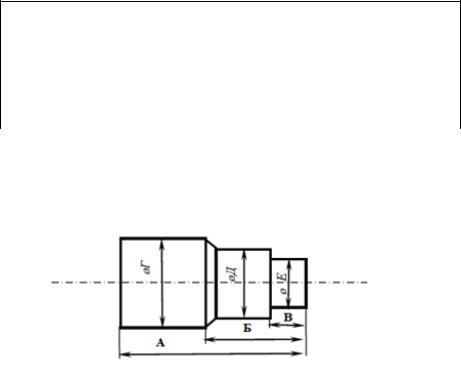
1. К пункту 1 задания предлагаются данные из табл.4. Материал детали – сталь 45 (плотность 7,8∙10-6кг/мм3). Тип станка – IК62. Крепление детали Х (в центрах без надевания хомутика). Обработка состоит из обточки по диаметру с «ØГ» до «ØД» и с «ØД» до «ØЕ» на длину Б и В. Заданная шероховатость получается при обработке поверхностей «ØД» и «ØЕ» с припуском 1 мм на сторону (число проходов i = 1). Для точения поверхности «ØД» на проход принимается резец с главным углом в плане φ=45 0, для поверхности «ØЕ» φ=45 0 (обтачивание в упор). Обработка детали производится с установкой резца по лимбу, поэтому дополнительная длина на взятие пробной
стружки ℓ2 не учитывается. Режим обработки S=0,78 мм/об; n=250 об/мин. Для закрепления инструмента используется резцовая
головка: |
обычного типа – для вариантов с нечетным номером; с пру- |
|||||||||
жинным фиксатором – для вариантов с четным номером. |
|
|||||||||
|
|
|
|
|
|
|
|
|
Таблица 4 |
|
|
|
|
Характеристики обрабатываемой детали |
|
||||||
Ва- |
Чертѐжные размеры обработки |
|
Характеристика |
Раз- |
||||||
ри- |
|
|
|
|
|
|
|
работы |
|
мер |
ант |
А |
|
Б |
В |
Г |
Д |
Е |
Инстру- |
Шерох. |
пар- |
|
|
|
|
|
|
|
|
стру- |
По- |
тии, |
|
|
|
|
|
|
|
|
мент |
верхно- |
шт. |
|
|
|
|
|
|
|
|
|
ти |
|
1 |
130 |
|
10 |
50 |
50 |
40 |
36 |
Т5КI0 |
Rа 15 |
100 |
|
|
|
|
|
|
|
|
|
|
|
2 |
100 |
|
90 |
75 |
58 |
50 |
40 |
Т5КI0 |
Rа 15 |
200 |
3 |
130 |
|
11 |
75 |
50 |
44 |
38 |
ТI5К6 |
Rа 10 |
250 |
|
|
|
|
|
|
|
|
|
|
|
4 |
100 |
|
90 |
50 |
50 |
46 |
42 |
ТI5К6 |
Rа 10 |
100 |
5 |
130 |
|
11 |
100 |
50 |
46 |
38 |
Т5КI0 |
Rа 10 |
150 |
|
|
|
|
|
|
|
|
|
|
|
6 |
14 |
|
13 |
50 |
50 |
46 |
40 |
Т5КI0 |
Rа 15 |
150 |
|
|
|
|
|
|
|
|
|
|
|
- 37 -
Окончание табл. 4
7 |
13 |
11 |
40 |
50 |
45 |
40 |
ТI5К6 |
Rа 15 |
200 |
|
|
|
|
|
|
|
|
|
|
8 |
12 |
100 |
70 |
50 |
45 |
40 |
Т5КI0 |
Rа 15 |
250 |
|
|
|
|
|
|
|
|
|
|
9 |
25 |
21 |
100 |
40 |
36 |
30 |
ТI5К6 |
Rа 10 |
200 |
|
|
|
|
|
|
|
|
|
|
10 |
12 |
10 |
90 |
50 |
46 |
40 |
Т5КI0 |
Rа 15 |
100 |
|
|
|
|
|
|
|
|
|
|
Рис. 3 Чертеж валика
2. К пункту 2 задания предлагаются данные из табл.5
Таблица 5
Хронометражные наблюдения за операцией «обточить деталь»
№ |
Прием |
Продолжительность выполнения элемента опе- |
|
||||||||
n/n |
|
рации t, с |
|
|
|
|
|
|
|
|
|
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
Вариант 1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
Взять деталь, закре- |
8 |
9 |
10 |
10 |
13 |
11 |
12 |
10 |
10 |
9 |
|
пить хомутик |
|
|
|
|
|
|
|
|
|
|
- 38 -

Продолжение табл. 5
2 |
Установить деталь в |
15 |
17 |
17 |
15 |
13 |
16 |
19 |
16 |
16 |
21 |
|||
|
центре и закрепить |
|
|
|
|
|
|
|
|
|
|
|
||
3 |
Пустить |
|
станок, |
5 |
5 |
5 |
7 |
6 |
7 |
5 |
2 |
5 |
6 |
|
|
подвести |
суппорт, |
|
|
|
|
|
|
|
|
|
|
||
|
включить подачу |
|
|
|
|
|
|
|
|
|
|
|
||
4 |
Обточить |
|
|
120 |
122 |
121 |
121 |
125 |
125 |
121 |
120 |
120 |
122 |
|
5 |
Выключить |
подачу, |
4 |
5 |
4 |
4 |
5 |
6 |
4 |
5 |
4 |
4 |
||
|
отвести |
|
суппорт, |
|
|
|
|
|
|
|
|
|
|
|
|
остановить станок |
|
|
|
|
|
|
|
|
|
|
|
||
6 |
Снять деталь |
|
8 |
8 |
7 |
6 |
6 |
5 |
7 |
8 |
6 |
5 |
||
7 |
Отвернуть |
винт, |
12 |
13 |
15 |
15 |
13 |
13 |
12 |
11 |
13 |
11 |
||
|
снять |
хомутик |
и |
|
|
|
|
|
|
|
|
|
|
|
|
отложить деталь |
|
|
|
|
|
|
|
|
|
|
|
||
|
Вариант 2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
1 |
Взять деталь, закре- |
30 |
28 |
27 |
27 |
29 |
31 |
30 |
26 |
26 |
29 |
|||
|
пить хомутик |
|
|
|
|
|
|
|
|
|
|
|
||
2 |
Установить деталь в |
10 |
12 |
11 |
14 |
11 |
13 |
12 |
12 |
10 |
11 |
|||
|
центре и закрепить |
|
|
|
|
|
|
|
|
|
|
|
||
3 |
Пустить |
|
станок, |
9 |
11 |
12 |
13 |
12 |
12 |
9 |
9 |
11 |
10 |
|
|
подвести |
суппорт, |
|
|
|
|
|
|
|
|
|
|
||
|
включить подачу |
|
|
|
|
|
|
|
|
|
|
|
||
4 |
Обточить |
|
|
120 |
121 |
120 |
125 |
124 |
125 |
120 |
121 |
119 |
125 |
|
5 |
Выключить |
подачу, |
9 |
8 |
9 |
12 |
8 |
9 |
12 |
3 |
10 |
11 |
||
|
отвести |
|
суппорт, |
|
|
|
|
|
|
|
|
|
|
|
|
остановить станок |
|
|
|
|
|
|
|
|
|
|
|
||
6 |
Снять деталь |
|
7 |
8 |
6 |
6 |
7 |
7 |
8 |
6 |
7 |
8 |
||
7 |
Отвернуть |
винт, |
11 |
12 |
13 |
15 |
8 |
9 |
11 |
11 |
12 |
13 |
||
|
снять |
хомутик |
и |
|
|
|
|
|
|
|
|
|
|
|
|
отложить деталь |
|
|
|
|
|
|
|
|
|
|
|
||
|
Вариант 3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
1 |
Взять деталь, закре- |
7 |
6 |
6 |
7 |
5 |
4 |
5 |
7 |
6 |
6 |
|||
|
пить хомутик |
|
|
|
|
|
|
|
|
|
|
|
||
2 |
Установить деталь в |
14 |
14 |
13 |
16 |
13 |
14 |
15 |
13 |
14 |
14 |
|||
|
центре и закрепить |
|
|
|
|
|
|
|
|
|
|
|
||
3 |
Пустить |
|
станок, |
4 |
5 |
4 |
4 |
5 |
6 |
7 |
5 |
5 |
6 |
|
|
подвести |
суппорт, |
|
|
|
|
|
|
|
|
|
|
||
|
включить подачу |
|
|
|
|
|
|
|
|
|
|
|
||
4 |
Обточить |
|
|
130 |
135 |
135 |
134 |
130 |
136 |
130 |
131 |
132 |
131 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
5 |
Выключить |
подачу, |
3 |
5 |
4 |
4 |
5 |
3 |
3 |
13 |
4 |
5 |
||
|
отвести |
|
суппорт, |
|
|
|
|
|
|
|
|
|
|
|
|
остановить станок |
|
|
|
|
|
|
|
|
|
|
|
||
6 |
Снять деталь |
|
8 |
9 |
9 |
8 |
9 |
7 |
7 |
8 |
7 |
8 |
||
- 39 -
Окончание табл. 5
7 |
Отвернуть |
винт, |
12 |
13 |
13 |
15 |
15 |
12 |
13 |
11 |
10 |
11 |
||
|
снять |
хомутик |
и |
|
|
|
|
|
|
|
|
|
|
|
|
отложить деталь |
|
|
|
|
|
|
|
|
|
|
|
||
|
Вариант 4 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
1 |
Взять деталь, закре- |
16 |
15 |
17 |
16 |
15 |
15 |
11 |
13 |
13 |
15 |
|||
|
пить хомутик |
|
|
|
|
|
|
|
|
|
|
|
||
2 |
Установить деталь в |
10 |
11 |
11 |
12 |
10 |
13 |
11 |
13 |
10 |
10 |
|||
|
центре и закрепить |
|
|
|
|
|
|
|
|
|
|
|
||
3 |
Пустить |
|
станок, |
7 |
8 |
8 |
7 |
7 |
8 |
7 |
6 |
8 |
8 |
|
|
подвести |
суппорт, |
|
|
|
|
|
|
|
|
|
|
||
|
включить подачу |
|
|
|
|
|
|
|
|
|
|
|
||
4 |
Обточить |
|
|
160 |
165 |
159 |
161 |
160 |
163 |
159 |
161 |
160 |
159 |
|
5 |
Выключить |
подачу, |
5 |
5 |
6 |
7 |
4 |
3 |
1 |
3 |
5 |
4 |
||
|
отвести |
|
суппорт, |
|
|
|
|
|
|
|
|
|
|
|
|
остановить станок |
|
|
|
|
|
|
|
|
|
|
|
||
6 |
Снять деталь |
|
7 |
7 |
6 |
7 |
5 |
6 |
6 |
7 |
7 |
5 |
||
7 |
Отвернуть |
винт, |
13 |
13 |
15 |
14 |
12 |
12 |
15 |
13 |
12 |
15 |
||
|
снять |
хомутик |
и |
|
|
|
|
|
|
|
|
|
|
|
|
отложить деталь |
|
|
|
|
|
|
|
|
|
|
|
||
3. К пункту 3 задания предлагаются данные из табл. 6.
Таблица 6
Фотография рабочего дня
Периодическая запись вре- |
Текущее время по вариантам |
|||||
|
|
|
|
|||
|
мени |
|
|
|
|
|
|
1 |
2 |
3 |
4 |
||
|
|
|||||
|
Начало наблюдения 7.00 ч. |
|
|
|||
|
|
|
|
|
|
|
1. |
Пришел на рабочее место |
7.05 |
7.07 |
7.06 |
7.05 |
|
2. |
Раскладка инструмента |
7.08 |
7.11 |
7.10 |
7.08 |
|
3. |
Разговор с соседом |
7.12 |
7.13 |
– |
7.10 |
|
4. |
Отладка станка |
7.15 |
7.15 |
7.15 |
7.13 |
|
5. |
Получает задание |
7.20 |
7.20 |
7.25 |
7.19 |
|
6. |
Получает инструмент и за- |
7.35 |
7.32 |
7.38 |
7.39 |
|
готовки |
||||||
|
|
|
|
|||
|
|
|
|
|
|
|
7. |
Налаживает станок |
7.47 |
7.43 |
7.50 |
7.51 |
|
8. |
Оперативная работа |
8.55 |
8.59 |
8.58 |
9.12 |
|
- 40 -