Курсовая работа (т): Проектирование вагоносборочного цеха по ремонту пассажирских вагонов
Величина Nпл для пассажирских вагонов принимается в пределах 500-1000 вагонов в год.
Затем определяется такт поточной
линии в минутах по формуле:
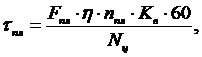 (4)
где Fпл =Fгод - годовой фонд рабочего времени поточной линии, ч;
η=0,85-0,95 - коэффициент, учитывающий потери времени на оборудование рабочих мест, ремонт оборудования и т.д.;
Кв - величина транспортной партии (количество вагонов, расположенных на одной позиции), физ.ваг.
Величина транспортной партии может
приниматься только целым числом в пределах от 1 до 3.
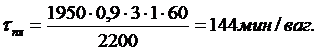
Такт поточной линии должен быть
взаимосвязан с продолжительностью рабочей смены, таким образом, чтобы
продолжительность рабочей смены была величиной кратной такту, соблюдаем
условие:
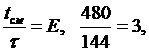
где tсм - продолжительность рабочей смены, мин;
Е - знак целого числа.
Для выполнения указанного условия допускается варьировать величинами Nпл, Кв, tсм, η в указанных выше пределах.
В том случае, если изменение значений этих величин не приводит к удовлетворению требования кратности, то величина такта корректируется и принимается наиболее близкой к расчетной, но удовлетворяющей требованиям кратности.
После этого определяем ритм:
Такт переводим в час/ваг :  = 2.4
R= ;
R= = 0.41 ваг/час
После определения величины такта
поточной линии определяется число позиций по формуле:

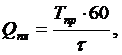 (5)
где Tпр - норма простоя вагона
непосредственно в ремонте на позициях проектируемого цеха, ч.
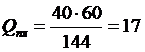 поз.
Окончательно число позиций принимается из условий рационального распределения работ и оборудования на поточной линии, однако, оно не должно превышать рассчитанной величины. Принимаем 12 позиций. (не больше 12, лучше даже 10 или меньше. выделять не нужно просто обратите внимание и сотрите то что в скобочках)
Далее определяется продолжительность
цикла поточной линии в минутах по формуле:
 (6)
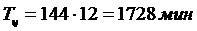 .
После определения продолжительности
цикла определяется величина технологического такта, т.е. время, в течение
которого на каждой позиции ведутся непосредственно ремонтные работы:
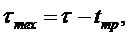 (7)
где tтр- время на транспортировку вагонов между соседними позициями, мин.
Время на транспортировку вагонов
между соседними позициями зависит от величины транспортной партии, т. к. Кв=1,
то тогда tтр=5 мин.
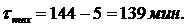 .
.2 Расчет фронта работ поточной
линии и проектируемого цеха в целом
Соответственно по формулам:
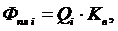 (8)
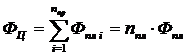 ,
(9)
где Qi , Фпл i - соответственно
число позиций и фронт работ i-й поточной линии.
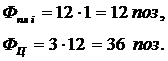
На последнем этапе определяется
величина съёма отремонтированных вагонов с одного ремонтного стойла по формуле:
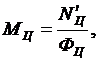 (10)
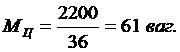
3. Расчет основных размерных параметров цеха
Длина проектируемого цеха в метрах определяется
по формуле:
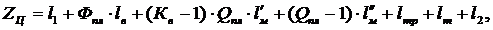 (11)
|
где l1=l2= 5 м |
- |
расстояние от выступающих частей торцевых стен цеха до начала ремонтной позиции, м; |
||
|
l-в |
- |
расчётная длина вагона по осям сцепления (принимается для каждого типа вагона по рабочим чертежам) для пассажирского вагона, lв=25500мм; |
||
|
l`м=2 м |
- |
длина интервала между двумя соседними вагонами расположенными на одной позиции, м; |
||
|
l``м =3 м |
- |
длина интервала между соседними позициями, м; |
||
|
lтр =6 м |
- |
ширина поперечного транспортного проезда внутри цеха (учитывается при Zц >100м), м; |
||
|
Lт |
- |
расстояние между позициями для выкатки тележки, м (для вагонов 4-осных lТ =5м). |
|
|
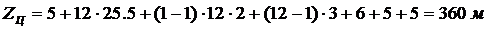 .
Ширина проектируемого цеха
определяется по формуле:
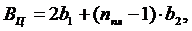 (12)
где b1 =6м -расстояние от осей
крайних путей до продольных стен здания, м;=8м -расстояние между осями смежных
путей цеха, м.
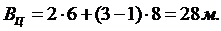
При проектировании цеха должны
учитываться строительные требования, поэтому полученные размеры цеха необходимо
скорректировать с целью соблюдения кратности строительному шагу, который для
длины составляет шесть или двенадцать метров, принимаем 360 м, для ширины - три
или шесть метров, принимаем 30 м. (выделять не нужно просто обратите внимание и
сотрите то что в скобочках) Высота цеха принимается равной: до верха
подкранового рельса - 8,6 м до низа конструкции перекрытия - 10,8 м. Затем
определяем площадь, рабочий и полный объём цеха, а также съём отремонтированных
вагонов с 1 м2 цеха соответственно по формулам:
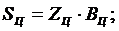 (13)
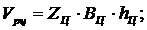 (14)
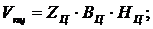 (15)
где hц - высота цеха до верха
подкранового рельса, м;ц - высота цеха до низа конструкции перекрытия, м.
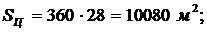
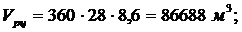
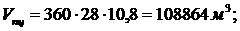
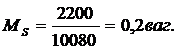
4. Расчёт промышленно - производственного
персонала цеха
К промышленно-производственного персоналу относят основных и вспомогательных рабочих, учеников, инженерно-технических работников (ИТР), счётно-конторский персонал (СКП), младший обслуживающий персонал (МОП).
Численность основных рабочих определяют по
явочному и списочному составу. Согласно заданию табл. 6
Таблица 6.
|
Работы |
Трудоемкость работ |
|
Слесарные |
187.23 |
|
Электросварочные |
17.56 |
|
Столярные |
215.78 |
|
Малярные |
56.6 |
|
Прочие |
37.53 |
|
Итого |
514.6 |
Явочная потребность в основных производственных
рабочих по профессиям рассчитывается по формуле: (tmp, Тц, Hi нужно разделить
на 60 выделять не нужно просто обратите внимание и сотрите то что в скобочках)
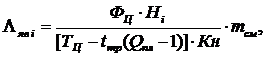 (17)
|
где Нi |
- |
трудоёмкость ремонта вагона по i- q профессии, чел-мин; |
|
КН=1,1 - 1,2 |
- |
коэффициент выполнения норм. |
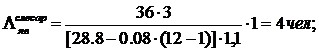
(Остальные переписывать не буду, меняться будет только Hi
Трудоемкость)
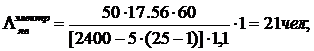
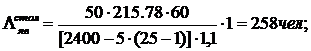
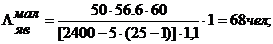
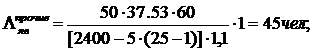
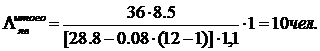
Списочная потребность рабочих
определяется по формуле:
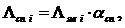 (18)
где αсм=1,09 -
1,11- коэффициент приведения явочной численности рабочих к списочной,
учитывающей невыходы на работу по уважительным причинам.
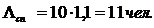
Общая численность вспомогательных
рабочих с учётом трудозатрат на хозяйственные нужды, инженерно-технического и
младшего обслуживающего персонала принимается в процентах от основных
производственных рабочих: вспомогательные рабочие -16%, инженерно-технические
работники - 6%, счётно-конторский персонал - 2%, младший обслуживающий персонал
- 2%, ученики - 2%.
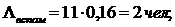
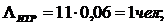
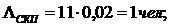
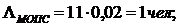
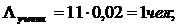
На последнем этапе определяется
производительность труда основных рабочих по формуле:
 (19)
где Λобщяв -
общая численность основных производственных рабочих цеха.
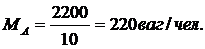
5. Основные технико-экономические показатели
цеха
В таблицу основных технико-экономических
показателей цеха включаем все заданные показатели и производные от них,
полученные расчётным методом, с указанием их величины и размерности.
Таблица 1- Основные технико-экономические показатели цеха
|
Годовой фонд времени |
Fгод |
1950час |
|
|
Действительный годовой фонд времени |
Fоб |
1872 час |
|
|
Количество поточных линий цеха |
nпл |
2 |
|
|
Такт поточной линии |
τпл |
96 мин/ваг |
|
|
Ритм поточной линии |
Rпл |
||
|
План ремонта вагонов в год |
N΄ц |
2200 ваг |
|
|
Число позиций |
Qпл |
25 поз |
|
|
Продолжительность цикла поточной линии |
Tц |
2400 мин |
|
|
Технологический такт |
τтех |
91 мин/ваг |
|
|
Фронт работ поточной линии |
Фпл |
25 поз |
|
|
Фронт работ проектируемого цеха |
Фц |
50 поз |
|
|
Величина съёма отремонтированных вагонов |
Мц |
44 ваг |
|
|
Длина проектируемого цеха |
Zц |
853 м |
|
|
Ширина проектируемого цеха |
Вц |
20 м |
|
|
Площадь цеха |
Sц |
14610 м2 |
|
|
Рабочий объём цеха |
Vрц |
125646м3 |
|
|
Полный объём цеха |
Vпц |
|
|
|
Съём отремонтированных вагонов с 1м2 цеха |
Мs |
0.1 ваг |
|
|
Списочная потребность рабочих |
Λсп |
678 чел |
|
|
Производительность труда рабочих |
МА |
3.5 чел/ваг |
|
 м3
Заключение
При проектировании цехов вагоноремонтного завода должны предусматриваться необходимые мероприятия по технике безопасности и охране труда, обеспечивающие нормальный ход всего производственного процесса и исключающие случаи тяжелого производственного травматизма.
Организация ремонта вагонов предусматривает применение безопасных приёмов работ и соответствующее санитарно-гигиеническое содержание рабочих участков для высококачественного выполнения всех технологических операций. Технологические процессы и производственное оборудование не должно являться источником опасных и вредных производственных факторов, превышающих предельно допустимые значения, а также загрязнять окружающую среду выбросами вредных веществ в количестве, превышающем установленные нормы.
На отдельных ремонтных позициях и рабочих местах вывешивают технологические карты, в которых указаны меры безопасности выполнения работ. Особое внимание уделяют ликвидации загрязнения и загазованности воздуха местной или общеобменной приточно-вытяжной вентиляцией. Обеспечивают также достаточную освещенность рабочих мест.
При ремонте вагонов запрещается использовать материалы, не соответствующие техническим требованиям государственных стандартов, действующих правил и инструкций по охране труда и промышленной санитарии. В процессе решения отдельных технических вопросов, не регламентированных действующей документацией, начальник депо и приемщик вагонов обязательно должны учитывать условия соблюдения требований охраны труда. Подъемку и опускание кузова вагонов при выкате и подкате тележек разрешается осуществлять только после закрепления запорами в поднятом положении крышек люков полувагонов, при наличии предохранителей от падения дверей крытых вагонов, при закрепленных в поднятом положении бортах платформ. Перед ремонтом все детали и узлы вагонов обязательно должны быть очищены от остатков перевозимых грузов. При организации рабочего места следует установить оптимальное количество соответствующей технологической оснастки, механизмов и приспособлений, пользование которыми не требовало бы излишнего напряжения физических сил рабочих, а также выполнения затруднительных движений. Техническое состояние механизмов и приспособлений должно быть таким, чтобы необходимость применения средств индивидуальной защиты была минимальной.