Курсовая работа (т): Проектування фасонного різця
Проектування фасонного різця
Вступ
Проектування металорізального інструменту є одною з основних дисциплін при підготовці студентів за спеціальностями «Технологія машинобудування» та «Металорізальні верстати та інструменти». Її вивчення повинно надати майбутнім спеціалістам знання, необхідні при розробці сучасних технологічних процесів та проектуванні верстатів або інструментів.
Від якості, надійності та робото спроможності ріжучих інструментів, що використовуються у машинобудуванні, значною мірою залежать якість та точність отримуваних деталей, продуктивність та ефективність процесу обробки, особливо в умовах автоматизованого виробництва та гнучких виробничих систем.
Даний курсовий проект надає змогу
систематизувати отримані знання та застосувати їх практично. Під час виконання
курсового проекту необхідно провести проектування трьох заданих інструментів.
Усі необхідні дані для проектування наведені у завданні до курсового проекту.
1. Проектування
фасонного різця
.1 Загальні положення
Фасонні радіальні різці використовуються для обробки точінням фасонних поверхонь обертання. Це найбільш економічний спосіб отримання таких поверхонь на токарних автоматах та напівавтоматах в умовах багатосерійного та масового виробництва.
Перевагами фасонних різців є:
– ідентичність форми та точності розмірів оброблюваних деталей
– висока продуктивність у зв’язку зі скороченням машинного часу
– висока довговічність, що зумовлюється великим числом переточок
– простота експлуатації
Різець, що проектується на даному
етапі курсового проекту відноситься до радіальних круглих різців з подвійним
нахилом передньої поверхні. На практиці круглі різці отримали найбільш поширене
розповсюдження у зв’язку з простотою їх виготовлення як тіл обертання. Під час
роботи круглий різець насаджується на оправку та утримується від прокручування
за допомогою зубців чи рифлення, що нанесені на одному з його торців. З метою
покращення точності оброблюваного профілю деталі на фасонних різцях, окрім
переднього кута  , виконують ще й
кут нахилу головної ріжучої кромки
 .
Така заточка дозволяє розташувати по центру ріжучої кромки не одну точку а цілу
ділянку.
1.2
Графічне
профілювання радіального фасонного призматичного різця при
 ,

Найчастіше передня поверхня фасонних різців виготовляється плоскої. Плоска передня поверхня спрощує переточування різця. Положення передньої площини різця визначається кутами γ і λ. Переточування фасонних різців здійснюється тільки по передній поверхні. Для того, щоб ріжуча крайка при цьому не міняла своєї форми, задня поверхня призматичного фасонного різця виконується циліндричної, напрямної якої служить ріжуча крайка, а розташування утворюючої залежить від величини заднього кута.
Профіль і розміри деталі. Профіль деталі у двох видах (V й H) креснеться на аркуші формату А1. Розміри деталі задані мал. 1.
Геометричні параметри ріжучої
частини інструмента. Матеріалом ріжучої частини фасонного різця приймаємо
швидкорізальну сталь. Застосування твердого сплаву для фасонного різця
утрудняється складністю шліфування на твердому сплаві фасонної поверхні. Для
поліпшення процесу стружко утворення фасонні різці постачають позитивними
передніми кутами γ,
вимірюваними в площині, перпендикулярній осі деталі. Величина переднього кута
для обробки сталі (Сталь 60Г)
приймається в діапазоні 10° - 15°. Приймаємо  .
Задній кут призматичного різця забезпечується його установкою й приймається в
межах 12° - 15°. Приймаємо α
=15°.
Вибираємо базову лінію на профілі
деталі. За базову лінію приймають утворюючої конусної поверхні. Привласнюємо
всім крапкам профілю позначення (1, 2, 3, 4, 5). Через базову крапку 3 на виді
V проводимо передню площину різця так, щоб забезпечити прийнятий кут .
Визначаємо ріжучу крайку різця як лінію перетинання передньої площини різця з обробленою поверхнею деталі. Для цього перетнемо передню поверхню різця й оброблену поверхню деталі площинами I, II, III, IV,V перпендикулярними осі деталі. Положення передньої площини на кресленні визначиться лініями перетинання її із площинами I, II, III, IV,V.
З умови створення на ріжучій крайці різця обраної величини кута α проводимо утворюючої задньої поверхні через всі знайдені крапки ріжучої крайки. Визначаємо профіль різця в перетині площиною N, нормальної до задньої поверхні різця.
Проводимо площину N, перпендикулярно
утворюючої задньої поверхні різця. Визначаємо лінію перетинання площини N із
задньою поверхнею різця. Визначаємо щиру величину перетину методом сполучення
його із площиною проекцій Н. Визначаємо величину кута λ
у площині Q. Проводимо площину Q перпендикулярно площини проекцій, під кутом 90º-α
до площини проекцій Н. Визначаємо лінію перетинання площини Q з передньою
площиною різця. Знаходимо щиру величину кута λ
методом сполучення площини Q із площиною проекцій Н. Отримана величина кута 
.3Конструювання фасонного
призматичного радіального різця
Конструктивні розміри фасонних
різців прийнято вибирати залежно від найбільшої глибини профілю tmax
оброблюваної поверхні фасонної деталі, що підраховується по формулі 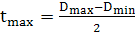 ,
де Dmax й Dmin - найбільший і найменший діаметри оброблюваної поверхні. Таким
чином,
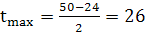 мм.
Відповідні параметри вибираємо з таблиці 1 [1].
Табл. 1.1 Габаритні розміри призматичного різця
|
Глибина
профілю |
|
||||||||
|
|
B |
H |
Е |
А |
F |
d |
M |
H1 |
B1 |
|
26 |
45 |
100 |
15 |
60 |
40 |
15 |
83,66 |
61 |
40 |
 Розміри
різця, мм
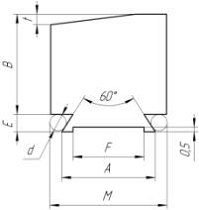
Мал. 2.3. Габаритні розміри
призматичного різця
2. Проектування черв’ячної фрези
.1 Загальні положення
Черв’ячні фрези застосовують для обробки прямокутних, косозубих, шевронних циліндричних коліс із різноманітними видами зачеплення, для обробки циліндричних валів, зубчастих коліс циклоїдного профілю, зубчастих коліс для ланцюгів, храпових зубчастих коліс, багатогранників тощо. Обробка черв’ячними фрезами є високопродуктивною.
Конструктивно фреза представляє собою черв’як котрий перетворений у різальний інструмент шляхом прорізання стружкових канавок і наданням зуб’ям задніх кутів які утворились при цьому. Черв’як, покладений в основу черв’ячної фрези, називається базовим або основним. За типом основного черв’яка черв’ячні фрези класифікуються на евольвенті, архімедові та конволютні.
Фреза, що проектується на даному
етапі курсового проекту відноситься до черв’ячних фрез неевольвентного профілю
з подвійним затилуванням по архімедовій спіралі та призначається для обробки граного
валика.
.2 Графічне визначення радіуса
початкової окружності
) На кресленні зображуємо
оброблювану деталь - гранний валик, кількість сторін згідно завданню  ,
діаметр окружності, що охоплює валик
 ,
фаска f = 0 мм.
Масштаб обираємо М 4:1
з розумінь забезпечення наочності побудов та найбільш повного заповнення поля
креслення формату А3
) З крайньої точки грані
валика  проводимо
перпендикуляр до профілю деталі
) Довільно обраним радіусом  проводимо
початкову окружність та отримуємо точку
 у
місці перетину початкової окружності з перпендикуляром до профілю деталі
) З’єднуючи
точку з
центром окружності  отримуємо
кут

) На окремій ділянці поля
креслення проводимо такі побудови. У прямокутній системі координат із її центра
проводимо промінь під кутом  до осі
 ,
на якій відкладаємо відрізок рівний
 .
На осі
 відкладаємо
відрізок рівний дузі
 . Через точку
 проводимо
пряму, паралельну осі . Відстань між
точкою та
проведеною прямою дорівнює половині ширини канавки
 .
Отримуємо ширину канавки

Оскільки отримана величина ширини
канавки менше припустимої, повторюємо дії у пунктах 3 - 5 збільшивши радіус
початкової окружності до 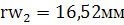 . Виконавши
побудови отримуємо ширину канавки
 ,
яка також знаходиться не в допустимих межах.
.3
Графічне
визначення профілю зуба фрези за допомогою лінії профілювання
Для визначення лінії профілювання і профілю зуба вихідної інструментальної рейки фрези проводимо такі побудови: профіль деталі, початкову окружність та дотичну до неї початкову пряму фрези.
Далі будуємо ряд послідовних положень профілю деталі при його обертальному формоутворюючому русі. Для спрощення графічної побудови ряду послідовних положень профілю деталі проводимо окружність, вписану в профіль гранного валика. Для всіх послідовних положень профілю деталі грані валика розташовані дотично до цієї окружності.
Дугу початкової окружності від точки
 до
точки
 (точка
перетинання початкової окружності та прямої, що є продовженням профілю деталі)
розбиваємо на рівні відрізки
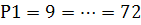 .
Через точки
 проводимо дотичні
до допоміжної вписаної окружності. На проведені прямі опускаємо перпендикуляри
з полюса профілювання точки . Лінія, що з’єднує
точки
 -
точки перетинання перпендикулярів
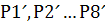 із
відповідними дотичними до вписаної окружності, є лінією профілювання. Через
точки
 проводимо
прямі, паралельні початковій прямій. На початковій прямій відкладаємо відрізки,
рівні відповідним довжинам дуг початкової окружності
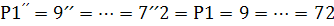 .
Через отримані точки  початкової
прямої проводимо лінії, паралельні відповідним нормалям .
Точки їхнього перетинання з відповідними прямими проведеними через точки
 ,
паралельними початковій прямій, належать профілю рейки зуба фрези. З’єднавши
отримані точки плавною лінією, одержуємо профіль рейки інструмента. Для визначення
конструктивних параметрів зуба фрези (ширини
 ,
висоти робочого профілю h0, радіуса окружності, що заміняє
 )
визначаємо крайню точку зуба фрези
 ,
що створює крайню точку профілю деталі .
Для чого через
 (точка перетинання
лінії профілювання і описаної окружності профілю деталі діаметром, що
відповідає діаметру заготівки) проводимо пряму
 ,
паралельну початковій прямій до перетинання з отриманим профілем
інструментальної рейки.
Отриманий профіль зуба
інструментальної рейки є лекальною лінією, яку важко відтворити при
виготовленні. Тому отриманий профіль зуба інструмента початкової рейки
замінюють дугою окружності. Центр окружності, що заміняє визначається як точка
перетинання осі симетрії профілю інструмента  та
нормалі
 до
дотичної до профілю рейки інструмента у точці K.
Внаслідок побудов отримані такі величини:
– ширина зуба 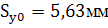 ;
– висота робочого профілю зуба
 ;
– радіус окружності, що
заміняє 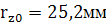
.4 Графічне визначення профілю зуба фрези в торцевому перетині
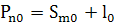
де -
ширина канавки, мм;
 - ширина зуба
фрези, мм;
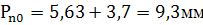
Знаходимо зовнішній діаметр фрези за
формулою:
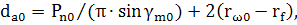
де  -
кут підйому витка спіралі черв’ячної
фрези,
 ;
 - радіус вписаної
окружності деталі, мм;
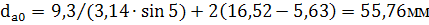
Отримане значення  округляємо
до стандартного

Підбираємо число зуб’їв.
Згідно стандартних даних для черв’ячних
фрез звичайної точності  ; Обираємо

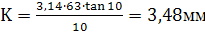
Розраховуємо розмір затилування
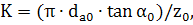
де  -
задній кут;
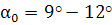 ; обираємо

Результат округляємо до стандартного
значення, 
Розмір додаткового затилування:
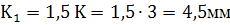
Обираємо 
Визначаємо уточнене значення кута
підйому витка спіралі за формулою