Курсовая работа (т): Производство гнутых профилей
Производство гнутых профилей
Содержание
Введение
. Характеристика сортамента
. Техническая характеристика оборудования
. Описание технологического процесса ПГА 2÷8×100÷600
. Критический анализ базового варианта
Заключение
Список литературы
Введение
Тенденции современного развития трубного производства связаны с увеличением производительности и качества продукции. На сегодняшний день ПАО «Северсталь» - компания по выпуску металлических изделий, с производственными площадками в Череповце, Орле и Волгограде.ПАО «Северсталь» продолжает занимать одно из лидирующих положений в России и является крупнейшим экспортером металлоизделий в страны Европы и СНГ. Основными конкурентами ПАО «Северсталь» на внутреннем рынке традиционно являются: ОАО «Мечел», ОАО «ММК-Метиз», Евразхолдинг, Макси-групп и др. В структуре перечня факторов конкурентоспособности ПАО «Северсталь» наибольшую степень влияния на продукцию имеют: развитость дилерской сети, цена, качество продукции, качество обслуживания, дополнительный сервис. Спросом пользуется такая продукция круглых и профильных труб по трубной технологии, производство сварных замкнутых профилей, производство швеллеров и специальных профилей растет в различных сферах промышленности особенно в строительстве. Поэтому основная цель предприятия изготовить качественную продукцию, которая будет удовлетворять заказчиков.
Стан ПГА 2−8х100−600 является универсальным профилегибочным
агрегатом. Для производства широкого сортамента продукции здесь применяется три
отличных друг от друга технологии: это производство круглых и профильных труб
по трубной технологии, производство сварных замкнутых профилей, производство
швеллеров и специальных профилей. Продукция агрегата используется в
автомобилестроении, машиностроении, строительстве, водо-газоснабжении, дорожном
строительстве.[3]
. Характеристика сортамента
Исходной заготовкой для производства холодногнутых профилей служат рулоны горячекатаной (травлёной и нетравлёной) и холоднокатаной полосовой стали со сварным швом. Диаметр выпускаемой трубы 89х159. Рулоны по качеству должны удовлетворять следующим требованиям:
а) поступать на агрегат с обрезанными передними концами;
б) максимально допустимый отгиб внутреннего витка рулона в радиальном направлении не должен превышать 20 мм;
в) не должны иметь загнутых кромок;
г) не иметь телескопичности;
д) периферийная обвязка должна располагаться по оси рулона;
е) внедрение витков соседних рулонов, собранных в пакет, не допускается;
ж) рулон с дефектными участками на полосе, которые можно обнаружить визуальным осмотром, к профилированию не допускаются.
Размеры рулонов и исходной полосы:
а) внутренний диаметр, мм 600,750
б) наружный диаметр, мм 1000-1750
в) вес рулона наибольший, т 5,0
г) толщина полосы, мм 2-8
д) ширина полосы, мм 100-600
Размеры рулонов в зависимости от толщины полосы будут определяться её длиной, необходимой для обеспечения непрерывности процесса профилирования.
Размеры готовых профилей:
а) толщина стенки, мм 2-8
б) длина, м -3-12
в) наибольшая высота вреза в валки, мм -180
г) допускаемые отклонения по длине
(не более)
при длине до 6 м 40 мм
при длине от 6 до 12 м 80 мм
Материал профилей.
Материалом для производства профилей является сталь марок от Ст.0 до Ст.3 по ГОСТ 380-60 и ГОСТ 501-58, конструкционные стали марок 10, 15, 20, 25, 30 по ГОСТ 1050-60, а также низколегированные стали.
Наибольший предел прочности профилируемого материала, Мпа-6.3...
.5. Скоростной режим работы агрегата:
а) заправочная скорость головной части, м/с 0,5
б) рабочая скорость головной части, м/с 1-5
в) скорость профилирования, м/с 0,2-2,5
г) скорость порезки профилей летучими
ножницами, м/с 0,75-2,2
д) скорость транспортировки профилей
рольгангом за станом, м/с 0,7-4,15
е) скорость транспортировки рядов профилей
рольгангом кантователя, м/с -1,68
. Техническая характеристика оборудования
Привод стана - групповой, от двух электродвигателей постоянного тока (мощность 640 кВт, частота вращения вала 600/1050 об/мин, напряжение 440 В) через цилиндрический одноступенчатый редуктор (передаточное отношение 2,48)
Разгрузочно-загрузочное устройство предназначено для создания запаса
рулонов и задачи их по одному на загрузочную тележку. Разгрузочно-загрузочное
устройство состоит из разгрузочно-загрузочной тележки, узла балок и
направляющих, стеллажа и системы гидравлики.
Схема расположения оборудования ПГА 2÷8×100÷600
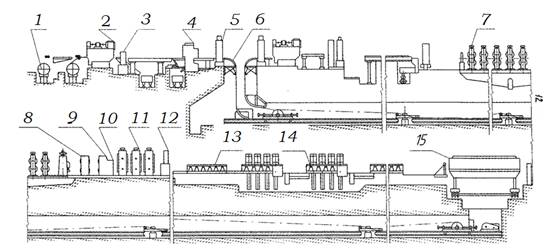
Рисинок 1.1 Стан плоско гибочный агрегат
- разматыватель двухпозиционный, с загрузочной тележкой и накопителем
рулонов, 2 - машина листоправильная, 3 - ножницы гильотинные, 4 стыкосварочная
машина, 5 накопитель полосы тоннельного типа, 6 задающих роликов, 7 клети
рабочие (14шт.), 8 - клеть шовонаправляющая, 9 - устройство для продольной
сварки профиля, 10 - клеть шовообжимная, 11 - клети правильно-калибровочные
(Зшт.), 12 - пила летучая, 13 - рольганг отводящий, 14 участок набора рядов, 15
- укладчик готовой продукции.
Техническая характеристика стеллажа:
Количество рулонов, загружаемых на стеллаж, шт. от 3 до 18
Техническая характеристика тележки:
Скорость перемещения тележки, м/с от 0,1 до 0,5
Скорость подъема и опускания крюка, м/с 0,08
Загрузочные тележки предназначены для приема, центрирования по оси барабана и надевания рулона на барабан разматывателя. Каждая тележка состоит из подъемного стола с приводом поворота, нижней опорной части и гидросистемы. сварной профиль рольганг шлеппер
Максимальная масса рулона, кг 7500
Привод подъема стола тележки гидравлический
Рабочий ход стола, мм 400
Рабочий ход тележки, мм 3 000
Разматыватель предназначен для приема рулона с загрузочной тележки, поворота его в положение, удобное для отгиба переднего конца полосы, надежного удержания вращающегося рулона и созданного натяжения полосы.
Разматыватель состоит из специального редуктора, узла барабана, узла привода и механизма центрирования рулона по оси стана.
Техническая характеристика разматывателя:
Диаметр барабана разматывателя:
в сжатом состоянии, мм 570, 720
в разжатом состоянии, мм 640, 790
Заправочная скорость разматывателя, м/с 0,5
Рабочая скорость разматывателя, м/с от 1 до 5
Разматыватель предназначен для приема рулона с загрузочной тележки, поворота его в положение, удобное для отгиба переднего конца полосы, надежного удержания вращающегося рулона и созданного натяжения полосы.
Разматыватель состоит из специального редуктора, узла барабана, узла привода и механизма центрирования рулона по оси стана.
Установка отгибателя конца рулонов предназначена для отгибания, предварительной правки и передачи переднего конца рулона с первой позиции на вторую, центрирования и задачи его в правильную машину.
Установка состоит из узла отгибателя, трехроликовой машины, установки прижимного ролика, подающего устройства, центрирующих роликов, узлов привода и конечных выключателей.
Техническая характеристика разматывателя:
Тип отгибателя скребковый
Диаметр ролика прижимного, мм 200
Длина бочки ролика, мм 500
Усилие прижимного ролика, кН 145
Установка отгибателя конца рулонов предназначена для отгибания, предварительной правки и передачи переднего конца рулона с первой позиции на вторую, центрирования и задачи его в правильную машину.
Установка состоит из узла отгибателя, трехроликовой машины, установки прижимного ролика, подающего устройства, центрирующих роликов, узлов привода и конечных выключателей.
Техническая характеристика плавильной машины №1:
Ролики рабочие:
количество, шт. 11
диаметр, мм 150
длина бочки, мм 680
Шаг между осями роликов, мм 160
Ролики направляющие:
количество, шт. 2
диаметр, мм 150
длина бочки, мм 680
Правильная машина № 1 предназначена для правки полосы и ее транспортировки.
Правильная машина состоит из верхней подвижной и нижней неподвижной станины, правильных роликов, привода и устройства для уборки окалины.
Техническая характеристика стыкосварочной машины:
Усилие зажатия полос, кН 800
Длина электродов, мм 850
Наибольший раствор между нижними и верхними электродами, мм 210 - 230
Полный цикл работы машины, с. 81
Стыкосварочная машина с гратоснимателем и ножницами предназначена для сварки встык заднего конца последующего рулона для обеспечения непрерывного процесса формовки.
Стыкосварочная машина состоит из устройства для центрирования полосы, неподвижной и подвижной станин, с электродами для сварки, тележек для зажима и перемещения переднего и заднего концов полос при подготовке к сварке, сварочного трансформатора, механизма управления стыкосварочной машиной, гратоснимателя, устройства для обдувания сварочного шва и резцов гратоснимателя.
Техническая характеристика петлеобразователя:
Рабочий ход тележки, м 118
Максимальный запас петли, м 236
Диаметр барабана тележки, мм 2500
Петлеобразователь служит для создания запаса полосы, обеспечивающего непрерывную работу формовочного стана при наличии пауз в подаче полосы во время поперечной сварки концов рулона.
Запас петли регулируется при помощи барабана, огибаемого полосой. Барабан установлен на тележке, перемещающейся в тоннеле по рельсовому пути.
Рольганг перед станом предназначен для транспортировки полосы к профилегибочному стану.
Техническая характеристика рольганга:
Диаметр бочки ролика, мм 100
Длина бочки ролика, мм 800
Шаг между осями роликов, мм 500
Скорость транспортировки, м/с 0,5 - 2,5
Рольганг перед станом предназначен для транспортировки полосы к профилегибочному стану.
Профилегибочный стан предназначен для формовки из полосы гнутых профилей различных размеров и конфигураций.
Рабочие клети стана смонтированы на общей плитовине с шагом 140 мм. Между рабочими клетями установлены неприводные вертикальные ролики. Привод рабочих валков клетей осуществляется от двух двигателей постоянного тока через редукторы, комбинированные шестеренные клети, связанные между собой зубчатыми муфтами и шпиндели.
Перемещение верхних рабочих валков в вертикальной плоскости производится при помощи нажимных устройств клетей.
Крутящий момент от электродвигателя к нажимным винтам передается через редуктор и червячные пары. Для раздельной работы нажимными винтами нажимное устройство оборудовано двумя электромагнитными муфтами.
Рабочие валки установлены на подшипниках качения в подушках и состоят из валов, профильных шайб и дистанционных втулок, фиксируемых с одной стороны буртом вала, с другой - гайкой с полурезьбами.
Рабочая клеть состоит из двух станин, соединенных между собой в нижней части болтами, в верхней части станниты соединяются посредством траверсы, которая крепится к станине с помощью четырех цилиндрических пальцев и четырех распорных клиньев.
Уравновешивание верхнего валка достигается за счет четырех пружин, смонтированных в верхних подушках.
Нижние валки на линию формовки устанавливаются с помощью подкладок.
На подушках формовочной клети со стороны обслуживания предусмотрены механизмы, фиксирующие верхний и нижний валки в осевом направлении при неподвижных подушках.
В верхней части нажимного устройства установлены лимбы со шкалой, отмечающие перемещение нажимных винтов.
На последних четырех клетях формовочного стана предусмотрены вертикальные ролики для окончательной доформовки профиля.
Для создания натяжения от клети к клети катающие диаметры валков растут по направлению движения металла на 0,2% в каждой последующей клети.
Техническая характеристика:
Скорость профилирования, м/с 0,5 - 2,5
Число рабочих клетей, шт. 14
Диаметр вала рабочих валков, мм 180
Диаметр нижнего рабочего валка, мм 280
Диаметр верхнего рабочего валка, мм 694,4
Групповой привод стана с двумя электродвигателями мощностью, кВт 640
Число оборотов, об./мин. 600 - 1050
Передаточное число редукторов главного привода 5,5
Передаточное число конической пары шестеренной клети 1
Передаточное число цилиндрической пары шестеренной клети 2,48
Передаточное число червячного редуктора нажимного устройства 10,25
Передаточное число червячной пары нажимного устройства 32
Двигатель нажимного устройства:
мощность, кВт 2,7
обороты, об./мин. 900
Давление на валки, кН 300
Привод муфты включения пневматический
Диаметр цилиндра, мм 125
Ход поршня, мм 100
Давление воздуха, МПа 0,5
Расстояние линии формовки от плитовины, мм 740
Шовонапрявляющая клеть - служит для обеспечения постоянного зазора между кромками профиля и получения заданного угла схождения кромок.
Индукционное сварочное устройство предназначено для нагрева кромок заготовки профиля до сварочной температуры токами высокой частоты.
Техническая характеристика индукционного сварочного устройства:
Тип ВЧС-630/0,44
Напряжение питающей силовой сети, В 10000
Напряжение цепей управления, В 380
Рабочая частота, кГц 440
Скорость сварки, м/мин 10 - 50
Шовообжимная клеть предназначена для приложения внешнего давления к свариваемым кромкам профиля и удержания их от смещения в процессе сварки.
Шовообжимная клеть состоит из станины, в которой размещены два опорных вертикальных ролика, два верхних наклонных ролика и нижний горизонтальный валок.
Техническая характеристика шовообжимной клети:
Усилие осадки вертикальных роликов, кН 200
Давление рабочей жидкости в гидроцилиндрах, МПа 0,5 - 5
Максимальное усилие, действующее на верхние ролики, кН 70
За сварочной установкой расположены правильно-калибровочные клети. Правильно-калибровочные клети предназначены для гибки и отделки профилей после высокочастотной сварки.
Техническая характеристика сварочной установки:
Количество, шт. 3
Диаметр нижнего рабочего валка, мм 280
Диаметр верхнего рабочего валка, мм 694,4
Мощность электродвигателя, кВт 300
Летучая пила предназначена для порезки профилей в потоке на стане на мерные длины и состоит из каретки, поворотного редуктора, зажимного приспособления, механизма перемещения каретки и направляющих.
Техническая характеристика летучей пилы:
Диаметр пильного диска, мм 900 (мин. 780)
Толщина, мм 7 - 9
Скорость порезки замкнутых сварных профилей, м/мин. 10 - 60
Отводящий рольганг предназначен для транспортировки готового профиля к участку набора рядов, а также создания разрыва между готовыми профилями с целью их уборки зацепами шлеппера на участке набора рядов.
Техническая характеристика отводящего рольганга:
Диаметр бочки ролика, мм 150
Длина бочки ролика, мм 700
Наибольшая транспортируемая масса профиля, кг 450
Скорость транспортирования, м/с 1,4 - 4,15
Цепной шлеппер предназначен для уборки с рольганга профилей, набора их в ряд и передачи набранных рядов на рольганг кантователя.