Курсовая работа (т): Расчет абсорбционной установки для улавливания фторгазов в производстве экстракционной фосфорной кислоты (ЭФК)
4.
ОПИСАНИЕ ТЕХНОЛОГИЧЕСКОЙ СХЕМЫ ОЧИСТКИ (АБСОРБЦИИ) ФТОРСОДЕРЖАЩИХ ГАЗОВ
ЭКСТРАКЦИИ
Кремнефтористоводородная кислота - основной продукт, образующийся при улавливании фтористых газов водой. Для ее получения абсорбцию ведут в одну, две или три ступени.
Еще
20 - 25 лет назад при сравнительно небольших фтористых выбросах была
возможность снизить содержание фтора в отходящих газах до необходимого уровня
при помощи любых устройств для промывки газа. В настоящее время ситуация резко
изменилась. Объем фторсодержащих выбросов современного предприятия по
производству удобрений может достигать 1 млн. м /ч и
более; количество воды, которое может быть использовано в системах абсорбции,
снижается в связи с переходом предприятий на замкнутые водооборотные циклы;
нормы по выбросам фтористых соединений перед их рассеиванием в атмосфере стали
чрезвычайно жесткими (10 и менее миллиграммов на кубометр газа).
Абсорбционные аппараты, используемые для улавливания фторсодержащих газов в промышленности, прошли большой путь развития от малоинтенсивных и малопроизводительных устройств к абсорберам с высокой эффективностью, позволяющим обрабатывать большие количества газа и постоянно вытесняющим своих предшественников. За последние 10 - 15 лет из абсорбционных схем в основном вытеснены скрубберы Дойля, механические абсорберы, насадочные колонны; широкое распространение получили полые распыливающие аппараты, пенные абсорберы, а также аэромиксы и скрубберы Вентури.
Абсорбционные аппараты должны обеспечивать необходимую степень очистки при минимальном числе теоретических ступеней контакта фаз.
Полые абсорберы отличаются низкой стоимостью, простотой конструкции, обладают низким гидравлическим сопротивлением. Направление факелов распыла в них может быть различным (сверху вниз, снизу вверх, вниз под углом). Наибольшую эффективность обеспечивает расположение форсунок в несколько ярусов. В полых распыливающих абсорберах скорость газа нельзя значительно увеличить, так как это вызвало бы унос с ним большей части жидкости.
За последние годы для улавливания фтористых газов в промышленности нашли применение высокоскоростные аппараты, которые работают при скоростях газа в рабочей зоне до 10 - 20 м/с. Аппарат снабжен сепаратором надежной конструкции, обеспечивающим минммальный брызгоунос орошающей жидкости.
Рассмотрим технологическую схему абсорбции в производстве ЭФК (рис. 4.1):
Фтористые газы и воды, воздух поддува отсасываются из-под крышки экстрактора поз. Р-119 хвостовым вентилятором поз. В-216 через полый абсорбер поз. К-95 и, далее, абсорбер поз. К-59, а из-под крышки экстрактора поз. Р-120 хвостовым вентилятором поз. В-217 через полый абсорбер поз. К-96 и, далее, абсорбер поз. К-213. При этом эвакуация парогазовой смеси из экстрактора поз. Р-119, 120 осуществляется через зонты отсоса газов поз. К-117 (А, В, С), которые предназначены для уменьшения скорости газового потока и устранения брызгоуноса с зеркала пульпы экстрактора поз. Р-119,120.
В газоходах зонтов отсоса газов поз. К-117 (А, В, С) три форсунки орошения - по одной в каждом. В полых абсорберах поз К-95, поз. К-96 установлено по одной форсунке орошения и по одной форсунке в газоходах подачи газа на поз. К-59, К-213. Подача орошающей жидкости на форсунки газоходов зонтов отсосов газов поз. К-117 (А, В, С) и абсорберов поз. К-95 и поз. К-96 производится насосами поз. Н-61 (А, В): Н-61 (А) - на форсунки газохода от поз. К-117 (А, В) к поз. К-95; Н-61 (В) - на форсунки абсорбера поз. К-95 и газоход от поз. К-95 к абсорберу поз. К-59; Н-63 - на форсунки газохода от поз. К-117(С) к поз. К-96, абсорбера поз. К-96, газоход от поз. К-96 к абсорберу поз. К-213. Возврат орошающей жидкости по циркуляционной схеме из поз. К-95, поз. К-96 соответственно производится в сборники поз. Е-60 и Е-62. Подпитка бака поз. Е-60 осуществляется подачей осветленной воды гидроудаления, через контактные устройства абсорберов поз. К-59 и поз. К-213, по самотечным линиям слива от обоих абсорберов.
Последующая очистка газов от фтористых соединений осуществляется в абсорберах типа АПС (абсорбер прямоточный скоростной) поз. К-59, поз. К-213. Абсорберы представляют собой цилиндрическую полую башню; в верней части имеются брызгоуловители. Аппарат гуммирован и футерован углеграфитовой плиткой. Внутри абсорберов установлены контактные устройства (тарелки провального типа), с помощью которых достигается необходимая степень контакта фаз при очистке фторгазов. Работа контактного устройства представляется следующим образом: нижняя кольцевая часть контактного устройства образует со стенкой абсорбера кольцевую ванну, из которой раствор орошения через отверстия диаметром 100 - 150 мм поступает в центральную полую часть устройства, по которой снизу вверх двигается газовый поток с расчетной скоростью до 18 м/с. Вследствие высокой скорости газового потока происходит интенсивное распыление раствора орошения и его перемешивание с газом, таким образом, обеспечивается эффективный контакт фаз: газа и жидкости. Далее, газожидкостная смесь через тангенциальные патрубки, расположенные в верхней части контактных устройств, выбрасывается в сепарационное пространство абсорберов. Вследствие высоких окружных скоростей капли жидкости отбрасываются к стенкам аппарата, а очищенный газ протягивается наверх за счет разрежения, создаваемого вентилятором поз. В-216, поз. В-217 и далее через выхлопной газоход и высотную трубу Н = 180 м, D = 3,0 м поступает в атмосферу.
Таким образом, использование на стадии абсорбции фторсодержащих газов экстракции в производстве ЭФК полого абсорбера и абсорбера АПС одновременно обеспечивает необходимую очистку отходящих газов.
5.
КИП И АВТОМАТИЗАЦИЯ
Целью управления процессом абсорбции является поддержание постоянства заданной концентрации извлекаемого компонента в обедненном газе, а также соблюдение материального и теплового балансов абсорбционной установки.
Измерения расхода газовой смеси и начальных концентраций извлекаемого компонента в фазах представляют собой выходные величины предыдущих технологических аппаратов. Регулирующими воздействиями являются расходы свежего абсорбента, обедненного газа и насыщенного абсорбента.
Основным управляющим воздействием, поддерживающим постоянство концентрации извлекаемого компонента в обедненном газе, является измерение расхода свежего абсорбента, осуществляемое регулятором расхода (FRC).
Повышение давления в абсорбере способствует извлечению ценных компонентов из исходной газовой смеси. Поддержание заданного значения давления в верхней части колонны требует применение регулятора давления, действующего на клапан, установленный на трубопроводе отвода обедненного газа из абсорбера.
Предусмотрено измерение и автоматическое регулирование расхода орошающей жидкости прибором FIRC (показывающий, регулирующий и регистрирующий). Давление измеряется прибором FIRA (показывающий, регистрирующий с сигнальным устройством). Также предусмотрено измерение уровня в сборнике орошающей жидкости LIRSA (показывающий, регистрирующий с устройством для выдачи сигнала после прохождения заданного уровня).
Обозначение приборов представлено в таблице 5.1.
Таким
образом, в узле абсорбции соединений фтора предусматривается регулирование:
расхода воды и кремнефтористоводородной кислоты на орошение абсорбционных
башен; уровня в приемных баках орошающих жидкостей; давления в трубопроводах.
Таблица 5.1. Обозначение приборов
|
Наименование параметров аименование параметров |
1-я буква |
2-я и 3-я буквы (типы приборов) |
||||||||||||||
|
|
Переменная процесса |
Приборы регулирования |
Автоматический вентиль регулирован. |
Предохранительный клапан |
Приборы измерения |
Контрольно-наблюдательное стекло |
Приборы переключения |
Тревога |
Первичный элемент |
Чехлы |
||||||
|
|
|
Регистратор |
Указатель |
Бесшкальный |
Рабочий вентиль регул. |
|
|
Регистратор |
Указатель |
|
Регистратор |
Указатель |
Бесшкальный |
|
|
|
|
Температура |
T |
TRC |
TJC |
TC |
TV |
TCV |
TSV |
TR |
TJ |
- |
TRS |
TJS |
TS |
TA |
TE |
TW |
|
Расход |
F |
FRC |
FJC |
FC |
FV |
FCV |
- |
FR |
FJ |
FG |
FRS |
FJS |
FS |
FA |
FE |
- |
|
Уровень |
L |
LRC |
LJC |
LC |
LV |
LCV |
- |
LR |
LJ |
LG |
LRS |
LJS |
LS |
LA |
- |
- |
|
Давление |
P |
PRC |
PJC |
PC |
PV |
PCV |
PSV |
PR |
PJ |
- |
PRS |
PJS |
PS |
PA |
PE |
- |
|
Плотность |
D |
DRC |
DJC |
DC |
DV |
- |
- |
DR |
DJ |
- |
DRS |
DJS |
DS |
DA |
- |
- |
|
Ручное управление |
H |
- |
HJC |
HC |
- |
HCV |
- |
- |
- |
- |
- |
- |
- |
- |
- |
- |
|
Влажность |
M |
MRC |
MJC |
MC |
- |
- |
- |
MR |
MJ |
- |
MRS |
MJS |
MS |
MA |
ME |
- |
|
Проводимость |
C |
CRC |
CJC |
- |
- |
- |
- |
CR |
CJ |
- |
CRS |
CJS |
CS |
CA |
CE |
- |
|
Скорость |
S |
SRC |
SJC |
SC |
- |
- |
- |
SR |
SJ |
- |
SRS |
SJS |
SS |
SA |
SE |
- |
|
Вязкость |
V |
VRC |
VJC |
- |
- |
- |
VR |
- |
VG |
VRS |
VJS |
- |
VA |
- |
- |
|
|
Вес |
W |
WRC |
WJC |
- |
- |
- |
- |
WR |
WJ |
- |
WRS |
WJS |
- |
WA |
WE |
- |
Примечание: L, H, LL, HH ставятся на третьем месте и
обозначают минимальные (L) и максимальные (H) значения измеряемой переменной
величины.
6. МАТЕРИАЛЬНЫЙ БАЛАНС
.1 Материальный баланс процесса абсорбции в полом
абсорбере
Материальный баланс любого технологического процесса:
масса веществ, поступивших на технологическую операцию (приход), равна массе
полученных веществ (расходу) [5]:
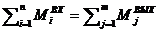 , (6.1)
где
 - суммы масс всех реагентов (Т, Ж, Г) на входе в
систему (технологическую операцию). Число исходных реагентов может изменяться
от 1 до n;
 - сумма
масс всех продуктов на выходе из системы.
1. При скорости газа 1,5 м/с площадь поперечного
сечения башни будет равна:
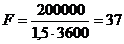 м
 , (6.2)
где
200000 - количество газов, поступающих на абсорбцию, м/с;
,5 - скорость газа в абсорбере, м/с.
Тогда
количество раствора для орошения составит:
 , (6.3)
где
U - плотность орошения,  .
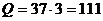 м/ч
или
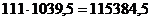 кг/г,
где
1039,5 - плотность 4 %-го водного раствора H2SiF6,
кг/м.
Из них Н2О - 110769,12 кг, H2SiF6 - 4615,38 кг.
. Состав поступающего газа:
фтор:
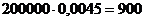 м (или
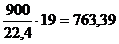 кг)
Принимая, что на 1 моль SiH4 (4 атома F) выделяется 2 моль HF (2 атома F), получим количество фтора:
в
виде SiF4: 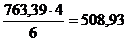 кг
в виде HF: 763,39 - 508,93 = 254,46 кг
При этом
m(SiF4)
= 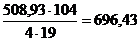 кг,
где 104 и 19 - молекулярная масса SiH4 и атомная масса F соответственно.
m(HF) =
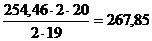 кг
Тогда общая масса фтор-газов: 696,43 + 267,85 = 964,28 кг
Н2О
(пар): 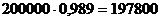 м (или
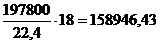 кг)
воздух:
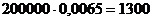 м (или
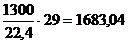 кг)
. Количество образующейся кислоты:
(Н2О)
+ Si F 4 HF
 H2SiF6
+ (Н2О) (6.3)
кг/кмоль - 144 кг/кмоль
,28 кг - Х кг
Отсюда Х = 964,28 кг (100 %-ной H2SiF6)
С учетом степени поглощения 95 % образуется 100 %-ной H2SiF6:
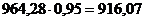 кг
. Количество непрореагировавшего фтора:
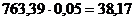 кг
в
виде SiF4: 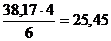 кг [m (SiF4)
= 34,83 кг]
в
виде HF:  кг [m (HF) =
13,39 кг]
. Количество образующейся H2SiF6:
,38 + 916,07 = 5531,45 кг (100 %-ной H2SiF6)
Тогда 20 %-го водного раствора будет:
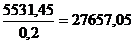 кг
. Количество Н2О, перешедшее в газовую фазу за счет тепла абсорбции:
,12 - 22125,64 = 88643,48 кг
. Тогда водяного пара образуется в абсорбере:
,43 + 88643,48 = 247589,91 кг
.
Таблица материального баланса:
.1. Материальный баланс
|
ПРИХОД |
кг |
% масс. |
РАСХОД |
кг |
% масс. |
|
1. С газом: SiF4 HF Н2О (пар) воздух |
696,43 267,85 158946,43 1683,04 |
0,25 0,10 57,39 0,61 |
1. С газом: SiF4 HF Н2О (пар) воздух |
34,83 13,39 247589,91 1683,04 |
0,01 0,01 89,38 0,61 |
|
2. С раствором орошения H2SiF6 Н2О |
4615,38 110769,12 |
1,66 39,99 |
2. С 20 %-м раствором H2SiF6 H2SiF6 Н2О |
5531,45 22125,64 |
2,00 7,99 |
|
Итого |
276978,25 |
100 |
Итого |
276978,26 |
100 |
Невязка
= 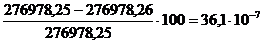 %, следовательно, баланс сходится.
.2
Материальный баланс в аппарате АПС
Материальный
баланс процесса абсорбции выражается уравнением:
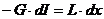 , (6.4)
где G - количество инертного газа, кг/с;
L - количество поглотителя, кг/с;
I - содержание компонента в газовой фазе, кг/кг ин. газа;
x - содержание компонента в жидкой фазе, кг/кг поглотителя
Масса
вещества, перешедшего из газовой фазы в жидкую, кг/с:
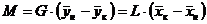 , (6.5)
где
 и
 -
начальная и конечная концентрация поглощаемого компонента в газе, кг ФГ/кг Г;
 и
 - начальная и конечная концентрация поглощаемого
компонента в абсорбенте.