Материал: Расчет и проектирование механизмов радиоэлектронных средств. Андреев И.В
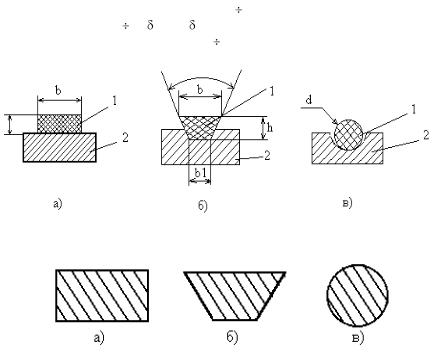
ней обычно применяют шкивы меньших диаметров по сравнению с другими ременными передачами. Материалом для плоских ремней служат хлопчато бумажные ткани синтетические материалы и резина. Сама плоскоременная передача наиболее компактна и более технологична. Клиновидные ремни применяют для фрикционных передач, несущих большие силовые нагрузки. Передачи с круглым ремнѐм (пассиком) работают при меньших натяжениях по сравнению с другими видами ремней, допускают большие неточности взаимного положения шкивов и дешевле клиноременных передач. Круглые изготавливают в основном из нитриловых резин или неопрена. Однако применение клиновидных и круглых ремней требует канавки или проточки на внешней поверхности шкива (рис. 15. в). Форма канавки шкива-полукруг или тропецевидное углубление. При конструировании фрикционной передачи, задаѐтся D1 и затем определяют по формуле (19) D2 . При этом минимальный размер Dmin шкива зависит от толщины гибкого звена и его жѐсткости. Для круглых ремней Dmin/2 =2d (где d- диаметр ремня ) при числе оборотов n 3000 и Dmin/2 =(2,5 4 ) d, при n
 3000. Для плоских ремней – Dmin =2(12 25) , где - толщина плоского ремня с шириной b. В случае клиновидных ремней Dmin=(5 8)h, где h- высота ремня (рис 15).
Рис. 15. Конструкции ремней: а)- плоский; б)- клиновидный; в) круглый; 1-ремень, 2-шкив.
Фрикционные передачи с гибкой связью с зацеплением выполняют с перфорированной лентой и зубчатым ремнѐм. В передачах с перфорированной лентой зубчатые диски, выполненные из стали соединяются лентой, которую также изготавливают из стали. При этом
минимальный диаметр шкива |
связан с толщиной |
стальной ленты |
соотношением Dmin = 240 . |
Чаще для таких передач диаметры дисков |
|
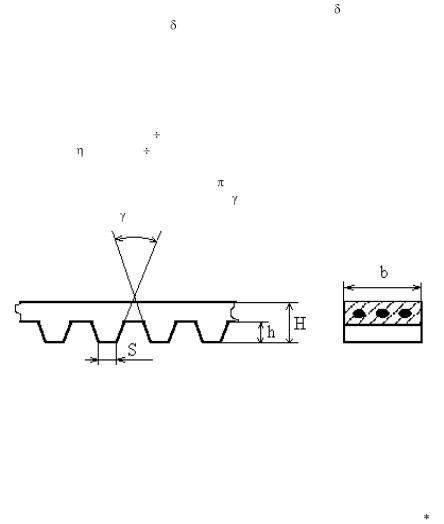
делают одинаковыми. Увеличение передаточного отношения достигается с применением зубоременных фрикционных передач. Зубчатые ремни изготавливают в основном из армированного неопрена или полиуретана. Зубья ремня имеют прямолинейное очертание, а зубья шкивов прямолинейное или эвольвентное. Шкивы изготавливают из стали, сплавов аллюминия или пластмасс. Зубоременная передача обеспечивает передаточное число U=10 12 и еѐ коэффициент полезного действия очень
высокий |
= 0,92 0,98. Основные характеристики |
зубоременной |
|
фрикционной передачи – модуль m, определяемый как и |
для зубчатых |
||
передач отношением шага к числу |
, общая толщина H, |
высота зуба h, |
|
толщина вершины зуба S, угол профиля |
= 250 и ширина ремня b (рис. 1). |
||
Рис. 16. Конструкция зубчатого ремня
Число зубьев ремня берѐтся равным 32; 36; 40; 45; 50; 56; 63; 71; 80; 90; 110; 112; 125; 140; 160. При модуле m=2 выбирают h=1,2, S=2, H=3, b=8;
10; 12.5; 16 (значения размеров в миллиметрах ); при m=3 h=1,8 , S=3, H=4, b=8; 10; 12,5; 16 и при m=4 , h=2,4 , S=4, H=5, b=20; 25; 32; 40. При проектировании кинематической фрикционной передачи с зубчатым ремнѐм определяют лишь геометрические размеры шкивов: D1=mZ1 , Z2=Z1 I12, D2=mZ2. Максимальное число зубьев на шкиве Zmin зависит от модуля ремня
и при m=2 4 мм, Zmin=16, а при m=5 мм, Zmin=18. Для упрочнения ремня в его конструкцию вводят жѐсткие тросики.
8.4 Типовые конструкции корпусных деталей
Корпусные детали являются составной частью механизмов РЭС и являются основной несущей частью обычных и герметизированных блоков стационарных и бортовых блоков РЭС, а также РЭС, устанавливаемых на автомобильном, гусеничном и железнодорожном транспорте. Корпусные детали должны обеспечивать необходимое взаимное расположение сопряжѐнных деталей, восприятию динамических нагрузок (вибраций, ударов, линейных ускорений), защиту деталей механизма от влаги, грязи и удержания смазки, отвода образующейся при работе теплоты и удобство монтажа и сборки. При проектировании основного корпуса необходимо выполнять требования прочности, жѐсткости и его герметичности, а при сборке -удобную и быструю установку деталей. Конструкция корпуса должна удовлетворять требованиям технологичности. В корпусе следует выдерживать равномерную толщину стенок и избегать больших местных утолщений, которые могут быть местами образования литейных рыхлостей, раковин, включений. Работоспособность размещѐнных внутри корпуса зубчатых, червячных, фрикционных передач зависит от жѐсткости корпуса. Требуемая жѐсткость достигается выбором рациональных форм и размеров. Поэтому корпусные детали чаще изготавливают литьѐм или штамповкой. Для литых деталей корпусов используются аллюминевые сплавы АЛ2, АЛ4, АЛ5, АЛ7, АЛ9 и магниевые сплавы марки МЛ3 и МЛ5. Для штампованных деталей Сталь 10КП. Для простоты сборки механизма корпус обычно проектируют разъѐмным поперѐк осей витков. Толщина стенок выбирается в зависимости от технологии получения его отливки и соответствует условиям хорошего заполнения формы расплавленных металлов (табл. 7).
Таблица 7
Способ литья, толщина стенок и еѐ шероховатость
Минимальная толщина |
Шероховатость |
|
|
(мм) |
поверхности Ra |
|
Способы литья |
|
|
|
|
от 1,25 до |
до 30 |
|
||
|
|
|||
|
7 |
|
||
|
|
|
||
|
|
|
|
|
В печатные формы |
|
|
|
|
|
3 |
5...8 |
12,5...3,2 |
|
|
|
|
|
|
В кокиль |
3 |
3 |
3,2...1,6 |
|
|
||||
|
|
|
|
|
В оболочковую |
2...2,5 |
- |
6,3...1,6 |
|
форму |
||||
|
|
|
||
|
|
|
|
|
По выплавляемым |
0,5...1,5 |
0,5...1,5 |
6,3...1,6 |
|
моделям |
||||
|
|
|
||
Под давлением |
1,3...3 |
1...3 |
3,2...0,4 |
|
|
||||
|
|
|
|
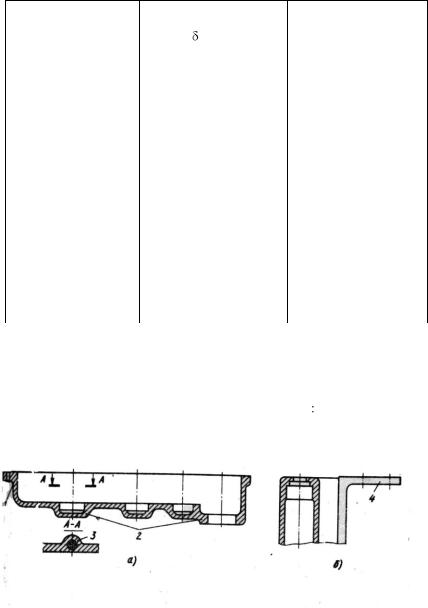
Эти элементы имеют место в корпусах. В местах расположения обрабатываемых платиков, приливов, бабышек и других элементов корпуса толщина скрепляемых стенок неодинакова. Для получения высококачественных отливок отношение толщины стенок при переходе от одного сечения к другому ддолжно быть не более 4 1 , при этом берут меньшее соотношение. Основными конструктивными элементами корпуса являются фланцы 1, бабышки 2, приливы 3 и платики 4 (рис. 17 ).
Рис. 17. Конструктивные элементы корпусов.
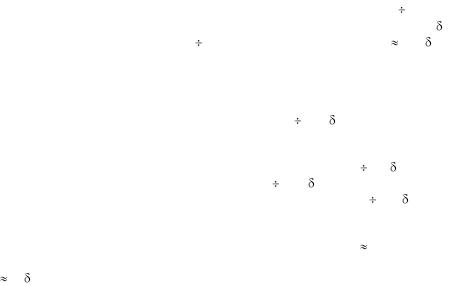
Корпусные детали |
могут иметь конструктивные и технологические |
|
уклоны. Формовочные |
уклоны |
со значением 4...80 создаются на |
поверхностях, перпендикулярных плоскости разъѐма. На конструкцию корпуса влияет технология механической обработки. Механическая обработка корпусных деталей включает в основном обработку плоскостей, отверстий больших диамеров (для установки подшипников) и различных отверстий малых диаметров (под винты, штифты) обычно обрабатываемые отверстия формируются на одной высоте. Обрабатываемые плоские поверхности распологаются под углом 900 или в параллельных плоскостях. Растачивание отверстий выполняют обычно одного диаметра, следует сокращать номенклатуру диаметров мелких отверстий. Отверстия как гладкие, так и резьбовые обычно выполняют в деталях со сквозными корпусами. Со стороны входа метчика для его центрирования отверстия должны иметь фаску. Диаметр резьбовых отверстий для надѐжной затяжки соединения рекомендуется использовать для миниатюрных деталей не менее М3, для более габаритных не менее М6. Оси всех отверстий распологают перпендикулярно технологической базовой плоскости корпусной детали. Для повышения жѐсткости корпуса используют рѐбра жѐсткости. Толщину наружных рѐбер жѐсткости у их основания принимают равной (0,9 1,1)б, а толщину внутренних изза медленного остывания выбирают равной 0,8 . Рѐбрам жѐсткости дают уклон 10 360, радиус при вершине угла R 0,5 , а соотношение между высотой ребра и его толщиной у основания принимают равным примерно 4:1. Обычно к корпусу присоединяют крышки фланцы кронштейны. Для установки и крепления таких деталей делают опорные платики или бабышки, поверхности которых рекомендуется распологать выше необрабатываемой поверхности на 0,4 0,5 . При разработке конструкции следует стремиться к созданию минимальных размеров, поэтому при компоновке механизма выбирают зазор между внутренними
стенками корпуса и поверхностями вращающих деталей (0,5 |
0,7 ), между |
||
поверхностей вращающихся деталей |
(0,4 |
0,5 ), между |
торцевыми |
размерами зубчатых и червячных колѐс |
зазор, |
равный (0,4 |
0,5 ). Для |
крепления крышки к корпусу по всему контуру сопряжения придусматривают фланцы с отверстиями для крепѐжных деталей (болтов винтов). При креплении болтов ширину фланца принимают b 2,7d, а оси на расстоянии 0,5b, где d- диаметр отверстия. Толщины фланцев принимают h 1,5 и уклон равный 100 по направлению к внешней кромке. При креплении резьбовыми деталями впотай (головки винтов, болтов ) толщину стенки между дном цековки и плоскостью разъѐма принимают равной d. Крепѐжные крышки к корпусу с помощью шпилек наиболее рационально в конструкциях, подлежащим частой разборке и сборке, т.к. резьбовые отверстия в аллюминевых сплавах в этих условиях быстро изнашиваются.