Курсовая работа (т): Расчет наивыгоднейших режимов резания
Расчет наивыгоднейших режимов резания
Министерство образования и науки, молодежи и спорта Украины
Национальный технический университет
Харьковский политехнический институт
Кафедра
интегрированных технологий машиностроения им. М.Ф. Семко
Курсовая работа
Расчет
наивыгоднейших режимов резания
Выполнил Шестаков Г.Р.
студент гр. МШ-11б
Преподаватель:
Узунян М.Д.
Харьков - 2014
Содержание
Данные расчета
Паспортные данные станка
Полный аналитический расчет режимов резания
Табличный расчет режимов резания
Построение номограммы
Список
использованной литературы
Данные расчета
Произвести расчет наивыгоднейшего режима резания:
Материал детали Сталь20, δв=500МПа;
Заготовка прокат предварительно обработанный
Закрепление детали в центрах
Чистота поверхности Rz=20мкм (обтачивание получистовое)
Диаметр детали 66мм
Длина детали 340мм
Глубина резания 1мм
Материал резца Т15К6
Сечение резца (bxh)16х25
Охлаждение без охлаждения
Станок токарно-винторезный модели 16К20
Паспортные данные станка 16К20
Высота центров 215мм
Расстояние между центрами 2000мм
Высота от опорной поверхности резца до линии центров 25мм
Наибольший диаметр обрабатываемой детали 400 мм
Мощность электродвигателя главного движения 10 кВт
КПД станка 0,75
Наибольшее усилие, допускаемое механизмом продольной подачи 6 кН
Значения продольных подач суппорта мм/об: 0,05; 0,06; 0,075; 0,09; 0,1; 0,125; 0,15; 0,175; 0,2; 0,25; 0,3; 0,36; 0,4; 0,5; 0,6; 0,7; 0,8; 1,0; 1,2; 1,4; 1,6; 2,0; 2,4; 2,8.
Частота вращения шпинделя и наибольший
допускаемый момент на шипинделе предоставлены в таблице 1.
Таблица 1
Частота вращения шпинделя и наибольший допускаемый момент на шпинделе
|
Номер ступени |
Частота вращения шпинделя |
Наибольший допустимый момент на шпинделе |
|
1 |
12,5 |
1300 |
|
2 |
16 |
1300 |
|
3 |
20 |
1300 |
|
4 |
25 |
1300 |
|
5 |
31,5 |
1300 |
|
6 |
40 |
1300 |
|
7 |
50 |
1300 |
|
8 |
63 |
1090 |
|
9 |
80 |
855 |
|
10 |
100 |
670 |
|
11 |
125 |
530 |
|
12 |
160 |
405 |
|
13 |
200 |
380 |
|
14 |
250 |
300 |
|
15 |
315 |
240 |
|
16 |
400 |
180 |
|
17 |
500 |
146 |
|
18 |
630 |
114 |
|
19 |
800 |
90 |
|
20 |
1000 |
70 |
|
21 |
1250 |
55,5 |
|
22 |
1600 |
41,8 |
Полный аналитический расчет режимов
резания
Выбираем геометрические параметры резца:
Форма передней поверхности-плоская с фаской,
γ=-5˚, α=8˚, φ=45˚, φ1=10˚, f=0.05мм, r=1,5мм.
. Глубина резания
Так как припуск невелик и нет особых требований к шероховатости и точности обработки, то срезаем его за один проход. Принимаем t = 1 мм, что обеспечивает чистоту обработки Rz = 20 мкм.
. Подача
.1 Подача, допускаемая прочностью державки резца
-  .
Рисунок 1. Схема крепления резца в державке
Из условия прочности державки резца изгибаемого
силой  (с
моментом
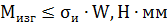 ),
определяем подачу:
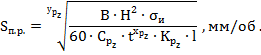
где  ,
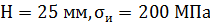 (для незакаленной державки),
 ,
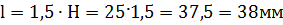 .
По таблицам справочников и приложения к
руководству выполнения курсового проекта находим значения коэффициента  ,
и показателей степеней
 и
 :
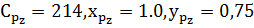 .
Там же находим поправочные коэффициенты:
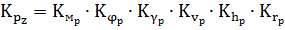
где - коэффициент, зависящий от обрабатываемого материала и рассчитывается по
формуле:
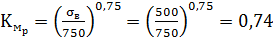
 - поправочный
коэффициент, зависящий от главного угла в плане (φ =
 ),
 - поправочный
коэффициент, зависящий от переднего угла (γ =
 )
 - поправочный
коэффициент, зависящий от скорости резания
 - коэффициент,
зависящий от износа по задней границе,
 - коэффициент,
зависящий от радиуса при вершине (r
= 1,5мм).
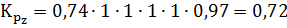
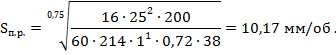
.2 Подача, допускаемая жесткостью резца -  .
Рисунок 2. Изгиб резца действием силы Pz.
Из условия предельно допустимого прогиба f,
вызываемого силой  , определяем подачу
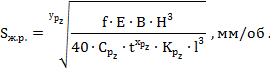
где  прогиб
для чистовой обработки
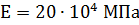 , модуль упругости
для стали
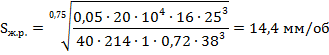
.3 Подача, допускаемая прочностью
твердосплавной пластинки - 
Пластинка выдерживает максимальную нагрузку.
Которая может быть определена по следующей эмпирической формуле:
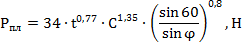
где  -
толщина пластинки, принимаем
 .
Чтобы пластинка не разрушилась нужно выполнить
условие 
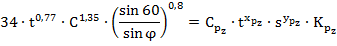
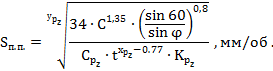
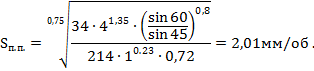
2.4 Подача, допускаемая прочностью механизма
подач станка - 
Механизм подач должен преодолевать силу Q,
которая состоит из силы  и силы трения
суппорта о направляющие:
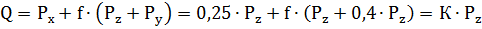
Сила, допускаемая прочностью механизма подач
станка  ,
должна быть больше
 :
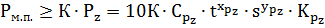
Из этих условий находим подачу
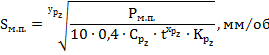
где 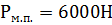 ,
по паспортным данным станка
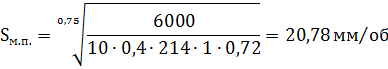
Рисунок 3. Действие сил резания на механизм
подач станка
.5 Подача, допускаемая жесткостью детали 
Под действием сил резания заготовка изгибается, в результате чего понижается точность формы. При закреплении в центрах деталь получается бочкообразной. В зависимости от величины прогиба, вызванного силой
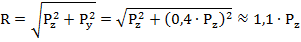
Из этого соотношения находим подачу:
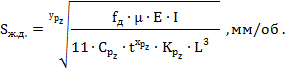
где 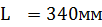 -
длина детали
 - коэффициент,
зависящий от способа закрепления детали. При закреплении в патроне

 длячистовой
обработки
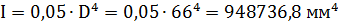
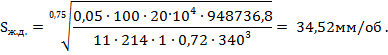
Рисунок 4. Схема установки детали в патроне
.6 Подача, допускаемая шероховатостью
обработанной поверхн. 
Подачу выбираем в зависимости от заданной шероховатости поверхности (справочные таблицы). Для шероховатости обработки Rz = 20 мкм рекомендуется подача 0,35 ÷ 0,55 мм/об. Принимаем S = 0,5 мм/об.
Учитывая поправочные коэффициенты на обрабатываемый материал и на радиус при вершине, получим:
Kм.s = 0,75
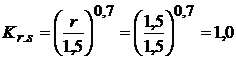
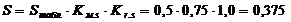 мм/об.
Sш.п. = 0,375
мм/об.
2.7 Подача, допускаемая мощностью (крутящим
моментом) станка 
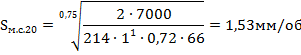
Мощность, затрачиваемая на резание
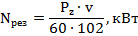
должна быть равна или меньше мощности на
шпинделе станка 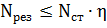
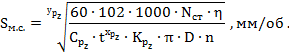
где 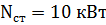 ,
мощность станка по паспортным данным
 , КПД станка по
паспортным данным
 , диаметр заготовки
 - частота вращения
шпинделя по паспортным данным станка для каждой ступени.
Иногда в паспорте станка приводятся данные по крутящему моменту
станка:
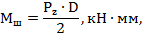
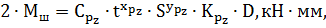
Откуда подача равна:
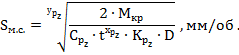
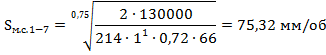
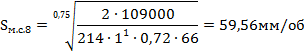
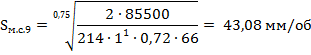
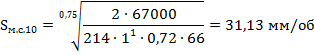
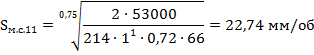
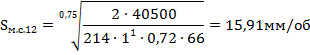
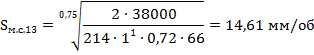
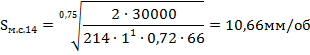
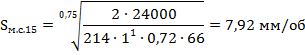
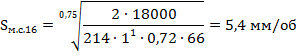
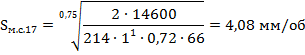
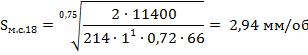
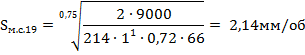
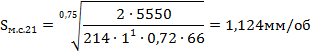
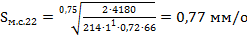 б
резец пластинка мощность станок
2.8 Подача, допускаемая стойкостью резца 
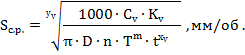
Значение коэффициента  ,
показателей степеней
 ,
 ,
 ,
а также величину наивыгоднейшей стойкости
 берем
из приложения
 ,
 ,
 ,
 ,

Поправочный коэффициент, который учитывает
влияние обрабатываемого материала
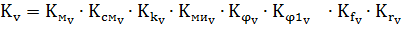
где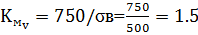 - коэффициент, зависящий от обрабатываемого материала
 =0,8-коеффициент,
зависящий от состояния материала
 -коеффициент
состояния поверхности заготовки, без корки
 - поправочный
коэффициент, зависящий от главного угла в плане (φ = ),
 - поправочный
коэффициент, зависящий от вспомагательного угла в плане (φ
1=
 ),
его не учитываем
 - поправочный
коэффициент, зависящий от марки инструментального материала, для Т15К6
 - коэффициент,
зависящий от формы передней грани, плоская или радиусная с фаской
 - коэффициент,
зависящий от радиуса при вершине (r
= 1,5мм).