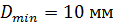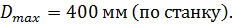Курсовая работа (т): Расчет наивыгоднейших режимов резания
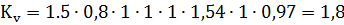

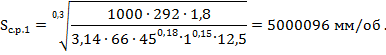
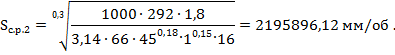
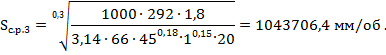
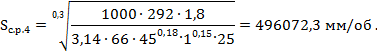
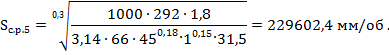
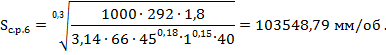
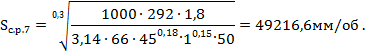
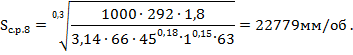
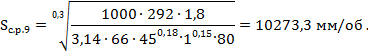
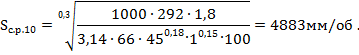
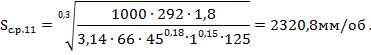
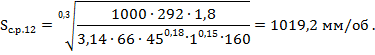
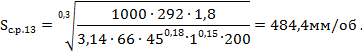
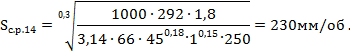
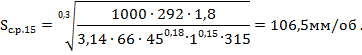
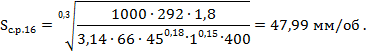
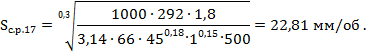
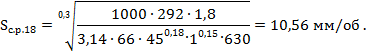
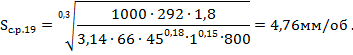
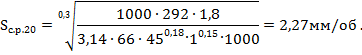
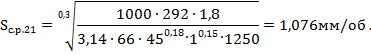
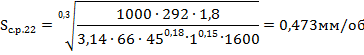
Результаты расчета сводим в таблицу. В качестве
технологической подачи на каждой ступени берется наименьшая из расчетных. Она
корректируется по паспортным данным станка и принимается ближайшее значение.
После этого сравнивается производительность на каждой ступени по произведению  .
И выбирается наивыгоднейший режим.
По числу оборотов рассчитываем скорость резания:
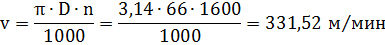

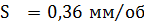
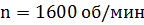
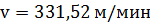
Таблица 2
Сводные данные
|
№ ступени |
Числа оборотов n, об/мин |
Крутящий
момент |
Подача допускаемая |
Технологич.
подача расчетная |
Фактич.
подача |
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
12,5 |
1300 |
10,17 |
14,4 |
2,01 |
20,,78 |
34,52 |
0,375 |
75,32 |
5000096 |
0,375 |
|
4,5 |
|
2 |
16 |
1300 |
|
|
|
|
|
|
75,32 |
2195896,12 |
0,375 |
|
5,76 |
|
3 |
20 |
1300 |
|
|
|
|
|
|
75,32 |
1043706,4 |
0,375 |
|
7,2 |
|
4 |
25 |
1300 |
|
|
|
|
|
|
75,32 |
496072,3 |
0,375 |
|
9 |
|
5 |
31,5 |
1300 |
|
|
|
|
|
|
75,32 |
229602,4 |
0,375 |
|
11,34 |
|
6 |
40 |
1300 |
|
|
|
|
|
|
75,32 |
103548,79 |
0,375 |
|
14,4 |
|
7 |
50 |
1300 |
|
|
|
|
|
|
75,32 |
49216,6 |
0,375 |
|
18 |
|
8 |
63 |
1240 |
|
|
|
|
|
|
59,56 |
22779 |
0,375 |
|
22,68 |
|
9 |
80 |
975 |
|
|
|
|
|
|
43,08 |
10273,3 |
|
28,8 |
|
|
10 |
100 |
780 |
|
|
|
|
|
|
31,13 |
4883 |
0,375 |
|
36 |
|
11 |
125 |
620 |
|
|
|
|
|
|
22,74 |
2320,8 |
0,375 |
|
45 |
|
12 |
160 |
490 |
|
|
|
|
|
|
15,91 |
1019,2 |
0,375 |
|
56 |
|
13 |
200 |
390 |
|
|
|
|
|
|
14,61 |
484,4 |
0,375 |
|
72 |
|
14 |
250 |
310 |
|
|
|
|
|
|
10,66 |
230 |
0,375 |
|
90 |
|
15 |
315 |
260 |
|
|
|
|
|
|
7,92 |
106,5 |
0,375 |
|
113,4 |
|
16 |
400 |
202 |
|
|
|
|
|
|
5,4 |
47,99 |
0,375 |
|
144 |
|
17 |
500 |
154 |
|
|
|
|
|
|
4,08 |
22,81 |
0,375 |
|
180 |
|
18 |
630 |
120 |
|
|
|
|
|
|
2,94 |
10,56 |
0,375 |
|
226,8 |
|
19 |
800 |
93 |
|
|
|
|
|
|
2,14 |
4,76 |
0,375 |
|
288 |
|
20 |
1000 |
70 |
|
|
|
|
|
|
1,53 |
2,27 |
0,375 |
|
360 |
|
21 |
1250 |
55 |
|
|
|
|
|
|
1,124 |
1,076 |
0,375 |
|
450 |
|
22 |
1600 |
41.8 |
|
|
|
|
|
|
0,77 |
0,437 |
0,375 |
|
576 |


Табличный расчет
режимов резания
Пользуемся справочником «Режимы резания черных металлов инструментом, оснащенным твердым сплавом» (Машгиз, 1958 г.).
Глубина резания.
Глубину резания выбираем точно так же, как и при расчете по полному методу. Принимаем t = 1 мм;
Подача.
Подачу выбираем в зависимости от заданной шероховатости поверхности (справочные таблицы). Для шероховатости обработки Rz = 20 мкм рекомендуется подача 0,35 ÷ 0,55 мм/об. Принимаем S = 0,5 мм/об.
Учитывая поправочные коэффициенты на
обрабатываемый материал и на радиус при вершине, получим: Kм.s
= 0,75
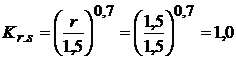
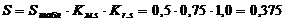 мм/об.
Корректируем по станку, принимаем:
S = 0,36 мм/об.
Скорость резания
Скорость резания выбираем по справочным материалам в зависимости от глубины подачи, от прочности обрабатываемого материала.
Так как принятых нами значений глубины и подачи в справочной таблице нет, то пользуемся ближайшими имеющимися, т. е. выбираем скорость резания для t = 1,4мм и S = 0,38мм/об.
V = 330 м/мин.
Величину выбранной по таблице скорости резания уточняем, пользуясь поправочными коэффициентами. Берём их такими же, как и при расчете по полному методу.
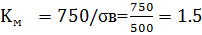 - коэффициент, зависящий от
обрабатываемого материала
 =0,8-коеффициент, зависящий от
состояния материала
 -коеффициент состояния поверхности
заготовки
 - поправочный коэффициент,
зависящий от главного угла в плане (φ =
 ),
 - поправочный коэффициент,
зависящий от вспомогательного угла в плане (φ 1=
 ),его не
учитываем
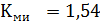 - поправочный коэффициент,
зависящий от марки инструментального материала, для Т15К6
 - коэффициент, зависящий от формы
передней грани, плоская или радиусная с фаской
 - коэффициент, зависящий от радиуса
при вершине (r = 1,5мм).
Кh=1-коэффициент износа по задней поверхности резца
Вводим поправочные коэффициенты на
глубину резания и на подачу так, как в таблице нет точных значений.
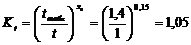
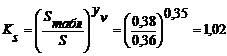
Имея эти данные, находим общий поправочный
коэффициент Kv:
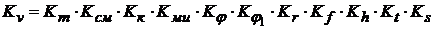
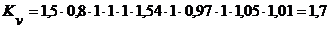
Имея эти данные, находим общий поправочный коэффициент Kv:
Определяем скорость резания:
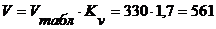 м/мин.
По скорости резания рассчитываем число оборотов:
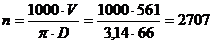 об/мин.
Корректируя по станку, получим:
n =
1600об/мин.
Откуда 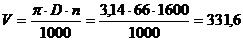 м/мин.
Мощность и сила резания
Выбранный режим резания (t = 1 мм; S = 0,36 мм/об; n = 1600 об/мин.; V = 331,5м/мин.) проверяем по мощности станка.
Для этого воспользуемся справочными таблицами и картами. Так как в карте нет точных значений, принятых нами t и S, воспользуемся ближайшими большими.
При t до 2,0 мм, S = 0,3 мм/об
и V =300 м/мин
мощность резания составляет 3,4 кВт, что меньше мощности станка на шпинделе.
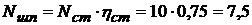 кВт.
Более точную проверку производим по
формуле:
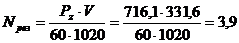 кВт.
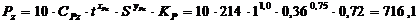 Н.
,9 кВт ≤ 7,5 кВт
Следовательно, мощность станка достаточна.
Окончательно принимаем следующий режим резания:
t = 1мм;
S = 0,36 мм/об;
n = 1600 об/мин;
V = 331,6 м/мин.
Построение номограмм
) В первом квадранте строим номограмму для
зависимости
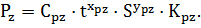
По таблицам справочника берем значения коэффициентов и показателей степеней Сpz=214, xpz=1, ypz=0,75; Kpz=0,72.
Задаваясь различными значениями глубины (при S=1
мм/об), будем иметь различные значения силы:
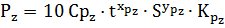
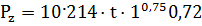
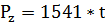
|
t1=0,5 мм |
S=1мм/об |
Pz1=0,77 |
|
t2=1мм |
S=1мм/об |
Pz2=1541 |
|
t3=1,5мм |
S=1мм/об |
Pz3=2,312 |
|
t4=2мм |
S=1мм/об |
Pz4=3,082 |
|
t5=3мм |
S=1мм/об |
Pz5=4,623 |
|
t6=4мм |
S=1мм/об |
Pz6=6,164 |
|
t7=5мм |
S=1мм/об |
Pz7=7,705 |
|
t8=6мм |
S=1мм/об |
Pz8=9,246 |
|
t9=7мм |
S=1мм/об |
Pz9=10,487 |
|
t10=8мм |
S=1мм/об |
Pz10=12,328 |
На оси координат откладываем значение силы Pz, на оси абсцисс значение подачи S.zmax берем из условия прочности станка:
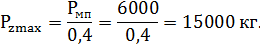
zmin
- рассчитываем, считая, что наименьшая глубина резания будет, примерно, 0,5 мм,
а наименьшая подача (по станку) - 0,05 мм/об.
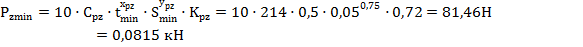
Принимаем диапазон сил для первого квадранта -0,7…15кН.
Диапазон подач берем по станку - 0,05…4,16 мм/об.
На линии ординат (при S=1 мм/об) откладываем значения полученных сил и через соответствующие точки проводим прямые линии под углом α=37˚. (tgα=ypz).
) Во втором квадранте строим номограмму для
зависимости:
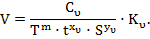
Коэффициенты и показатели степени выбираем по справочникам так же, как и при полном расчете.v = 292; xv=0,15; yv=0,3; T=45 мин; mv=0,18; Kv=1,7;
Задаваясь различными значениями глубины (при
S=0,5мм/об), получим различные значений скорости.

|
t1=0,5мм |
S=0,5 мм/об |
V1=341,76м/мин |
|
t2=1мм |
S=0,5 мм/об |
V2=308,01 м/мин |
|
t3=1,5мм |
S=0,5 мм/об |
V3=289,92м/мин |
|
t4=2мм |
S=0,5 мм/об |
V4=277,59 м/мин |
|
t5=3мм |
S=0,5 мм/об |
V5=261,2м/мин |
|
t6=4мм |
S=0,5 мм/об |
V6=250,18м/мин |
|
t7=5мм |
S=0,5 мм/об |
V7=241,95м/мин |
|
t8=6мм |
S=0,5 мм/об |
V8=235,42м/мин |
|
t9=7мм |
S=0,5 мм/об |
V9=230,04м/мин |
|
t10=8мм |
S=0,5 мм/об |
V10=225,48м/мин |
На линии ординат (при S=0,5 мм/об) откладываем значения полученных скоростей и через соответствующие точки проводим прямые линии, наклоненные к оси абсцисс под углом tgα=yυ=16,7=17˚.
Квадрант строим с диапазоном скоростей, рекомендуемых справочником
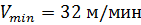
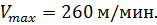
). В третьем квадранте строим номограмму для
зависимости:
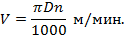
Подставляя в формулу различные значения чисел оборотов (при D=100 мм), получаем соответствующие значения скоростей:
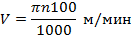
На линии ординат (при D=100 мм) откладываем
найденные значения скоростей и через соответствующие точки проводим прямые
линии, наклоненные к оси абсцисс под углом 45⁰.
|
n1=12,5 об/мин |
D= 100мм |
V 1=3,92 м/мин |
|
n2=16 об/мин |
D= 100мм |
V2=5,02 м/мин |
|
n3=20 об/мин |
D= 100мм |
V3=6,28 м/мин |
|
n4=25 об/мин |
D= 100мм |
V4=7,85 м/мин |
|
n5=31,5 об/мин |
D= 100мм |
V5=9,89 м/мин |
|
n6=40 об/мин |
D= 100мм |
V6= 12,56 м/мин |
|
n7=50 об/мин |
D= 100мм |
V7=15,7 м/мин |
|
n8=63 об/мин |
D= 100мм |
V8= 19,78 м/мин |
|
n9=80 об/мин |
D= 100мм |
V9=25,12 м/мин |
|
n10=100 oб/мин |
D= 100мм |
V10=31,4 м/мин |
|
n11=125 об/мин |
D= 100мм |
V11=39,25 м/мин |
|
n12= 160 об/мин |
D= 100мм |
V12=50,24 м/мин |
|
n13=200 об/мин |
D= 100мм |
V13=62,8 м/мин |
|
n14=250 об/мин |
D= 100мм |
V14=78,5 м/мин |
|
n15=315 об/мин |
D= 100мм |
V15=98,9 м/мин |
|
n16=400 об/мин |
D= 100мм |
V16= 125,6 м/мин |
|
n17=500 об/мин |
D= 100мм |
V17= 157 м/мин |
|
n18=630 об/мин |
D= 100мм |
V18=197,8 м/мин |
|
n19=800 об/мин |
D= 100мм |
V19=251,2 м/мин |
|
n20=1000 об/мин |
D= 100мм |
V20 =314 м/мин |
|
n21=1250 об/мин |
D= 100мм |
V21 =3 92,5 м/мин |
|
n22=1600 об/мин |
D= 100мм |
V22 =502,4 м/мин |
При построении этого квадранта диапазон скоростей и масштаб берем такой же, как и для второго квадранта. Диапазон диаметров принимаем: