Материал: Расчет прочностных характеристик и геометрических параметров металлорежущего инструмента. Жачкин С.Ю
ГОУ ВПО «Воронежский государственный
технический университет»
Кафедра «Автоматизированное оборудование
машиностроительного производства»
РАСЧЕТ ПРОЧНОСТНЫХ ХАРАКТЕРИСТИК И ГЕОМЕТРИЧЕСКИХ ПАРАМЕТРОВ МЕТАЛЛОРЕЖУЩЕГО ИНСТРУМЕНТА
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению практических занятий
по дисциплине
«Режущий инструмент»
для студентов специальности 151001 «Технология машиностроения» очной нормативной формы обучения ,
151002 «Металлообрабатывающие станки и комплексы» очно-заочной сокращенной формы обучения
Воронеж 2010
Составители: докт. техн. наук, С.Ю. Жачкин
УДК 621.91.02(07)
Расчет прочностных характеристик и геометрических параметров металлорежущего инструмента: методические указания к практическим занятиям по дисциплине «Режущий инструмент» для студентов спец. 151001 «Технология машиностроения» очной нормативной формы обучения, 151002 «Металлообрабатывающие станки и комплексы» очно-заочной сокращенной формы обучения /ГОУ ВПО «Воронежский государственный технический университет»; сост.: С.Ю. Жачкин. Воронеж, 2010 .35 с.
В методических указаниях изложены требования, методические рекомендации, сопровождаемые наглядными примерами и общие вопросы по решению задач, связанных с расчетом режущего инструмента. Составлены задания с необходимыми исходными данными для самостоятельной работы.
Выполнение задания дает студентам возможность получения навыков в конструировании и расчетах режущих инструментов с использованием государственных стандартов, учебной и справочной литературы.
Предназначены для студентов 3 – 4 курсов специальности 151001 «Технология машиностроения» очной нормативной формы обучения, 151002 «Металлообрабатывающие станки и комплексы» очно-заочной сокращенной формы обучения.
Методические указания подготовлены в электронном виде в текстовом редакторе MS WORD 97 и содержатся в файле 05.doc.
Табл.20 Ил. 9. Библиогр. 18 назв.
Рецензент канд.техн.наук Л.А. Иванов
Ответственный за выпуск зав. кафедрой канд. техн. наук, проф. В.М. Пачевский
Печатается по решению редакционно-издательского совета Воронежского государственного технического университета.
ГОУ ВПО «Воронежский государственный технический университет», 2010.
1. Элементы режимов резания. Основное (технологическое) время
В зависимости от соотношения угловых и линейных скоростей движений, сообщаемых инструменту и детали, возникают различные методы обработки. Одно из движений, сообщаемых инструменту или детали, называют движением резания, а другое — движением подачи. Движением резания называют такое, которое необходимо для осуществления процесса превращения срезаемого слоя в стружку. Движением подачи, называют такое, которое необходимо, чтобы указанный процесс совершался непрерывно или повторялся периодически. Отличительным признаком движения резания является также и то, что скорость этого движения во много раз превышает скорость движения подачи. Скорость движения резания называют скоростью резания; скорость движения подачи принято называть просто подачей, На рис. 1.1 и 1.2 изображены схемы двух распространенных видов обработки: строгания (рис. 1.1) и продольного точения (рис. 1.2). При строгании движением резания является прямолинейное движение резца, а движением подачи — прямолинейное движение детали, совершаемое после каждого двойного хода резца. При продольном точении движением резания является вращательное движение детали, а движением подачи — то, которое происходит одновременно с движением резания, — прямолинейное движение резца вдоль оси детали. Если движение подачи остановить, то обработка детали закончится после одного хода резца при строгании и одного оборота детали при точении.
Соответственно движение подачи может совершать как инструмент, так и деталь. При некоторых методах обработки имеет место третье движение, являющееся вспомогательным движением формообразования и служащее для придания детали необходимой конфигурации. Таким третьим движением, например, при нарезании резьбы резцом, является его перемещение вдоль оси детали на расстояние, равное шагу резьбы за время одного оборота детали, а при фрезеровании венцов зубчатых колес червячно-модульными фрезами поворот детали на один зуб за время одного оборота фрезы.
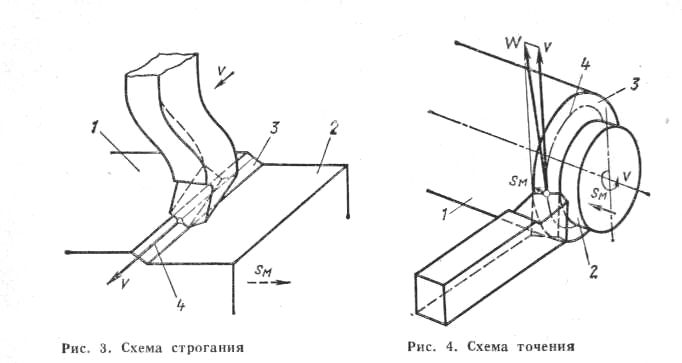
Рис.1.1 Схема строгания Рис.1.2 Схема точения
В зависимости от того, совершаются движения резания и подачи одновременно или в разное время, все инструменты делят на две группы: инструменты с простым и сложным рабочим движением. Если движение подачи отсутствует в то время, когда совершается движение резания, то инструмент имеет простое рабочее движение. Если же движение резания и движение подачи совершаются одновременно, то инструмент имеет сложное рабочее движение. Очевидно, что строгальный резец, изображенный на рис. 1.1, совершает простое рабочее движение, а токарный резец, изображенный на рис. 1.2, -сложное рабочее движение. Большинство режущих инструментов (токарные резцы, сверла, зенкеры, развертки, фрезы и др.) имеют сложное рабочее движение. Инструментов с простым рабочим движением значительно меньше. К ним можно отнести строгальные и долбежные резцы, протяжки и некоторые другие инструменты.
Если при сложном рабочем движении инструмента (см. рис. 1.2) векторы v и sM скорости резания и подачи сложить, то результирующий вектор W называют, вектором истинной скорости резания. Так как вектор sM весьма мал по сравнению с вектором v, то истинная скорость резания по величине мало отличается от скорости резания. При простом рабочем движении, если отсутствует вспомогательное движение формообразования (см. рис. 1.1), понятия истинной скорости резания и скорости резания совпадают. Вектор истинной скорости резания всегда касателен к траектории рабочего движения инструмента, которая на рис. 1.1 и 1.2 обозначена цифрой 4.
Таблица 1.1 – Данные к задаче №1.1
№ варианта |
D, мм |
v |
№ варианта |
D, мм |
v |
||
|
м/мин |
м/с |
|
м/мин |
м/с |
||
1 2 3 4 5 |
140 37 90 120 72 |
88 233 177 119 280 |
1,47 3,89 2,95 1,98 4,67 |
6 7 8 9 10 |
64 160 54 43 210 |
200 80 170 216 133 |
3,33 1,33 2,84 3,6 2,22 |
Задача 1.1. Определить частоту вращения (мин-1) шпинделя станка (табл. 1.1) при обтачивании заготовки диаметром D (мм) на токарном станке со скоростью главного движения резания v (м/мин).
Задача 1.2. Определить скорость движения подачи vs при обтачивании заготовки на токарном станке с частотой вращения шпинделя n; подача резца за один оборот шпинделя S0 приведена в табл. 1.2.
Таблица 1.2 - Данные к задаче 1.2
№ варианта |
n, мин-1 |
S0, мм/об |
№ варианта |
n, мин-1 |
S0, мм/об |
№ варианта |
n, мин-1 |
S0, мм/об |
1 2 3 4 |
400 630 200 315 |
0,61 0,43 0,87 0,7 |
5 6 7 |
250 1600 860 |
0,78 0,17 0,3 |
8 9 10 |
160 1250 500 |
0,95 0,23 0,52 |
Таблица 1.3 - Данные к задаче 1.3
№ варианта |
D |
D0 |
d |
№ варианта |
D |
D0 |
d |
мм |
мм |
||||||
1 2 3 4 5 |
188 67 56 120 95 |
182 61,5 51 114 88,5 |
180 60 50 112 87 |
6 7 8 9 10 |
87 216 50 140 73 |
81,5 208 43,5 132 66,5 |
80 206 42 130 65, |
Задача 1.3. Определить глубину резания t при обтачивании заготовки диаметром D на токарном станке в два перехода. При переходе предварительной обработки заготовка обтачивается до D0, а при окончательной обработке до d (табл. 1.3).
Таблица 1.4 - Данные к задаче 1.4
№
вари- анта |
D |
d |
l |
n, мин-1 |
S0, мм/об |
|
№ вари- анта |
D |
d |
l |
n, мин-1 |
S0, мм/об |
|
мм |
мм |
||||||||||||
1 |
54 |
50 |
200 |
1000 |
0,32 |
45 |
6 |
43 |
40 |
55 |
1600 |
0,26 |
45 |
2 |
118 |
110 |
350 |
315 |
0,52 |
60 |
7 |
64 |
60 |
80 |
1000 |
0,34 |
90 |
3 |
80 |
75 |
130 |
800 |
0,43 |
90 |
8 |
37 |
35 |
45 |
2000 |
0,17 |
45 |
4 |
72 |
71 |
60 |
1250 |
0,21 |
30 |
9 |
158 |
150 |
480 |
250 |
0,61 |
60 |
5 |
90 |
82 |
150 |
630 |
0,57 |
60 |
10 |
142 |
140 |
75 |
500 |
0,28 |
30 |
Задача 1.4. Определить основное время при продольном обтачивании напроход заготовки диаметром D (мм) до диаметра d (мм) на длине l (мм). Частота вращения шпинделя n; подача резца S0. Обтачивание производится за один рабочий ход. Резец проходной с главным углом в плане (табл. 1.4).
Таблица 1.5 - Данные к задаче 1.5
№ вари- анта |
D |
h |
n, мин-1 |
So, мм/об |
№ варианта |
D |
h |
n, мин-1 |
So, мм/об |
мм |
мм |
||||||||
1 |
60 |
2,5 |
1000 |
0,43 |
6 |
150 |
4 |
500 |
0,78 |
2 |
85 |
3 |
800 |
0,52 |
7 |
45 |
2,5 |
1250 |
0,39 |
3 |
30 |
2 |
2000 |
0,30 |
8 |
100 |
3,5 |
400 |
0,6 |
4 |
120 |
4 |
315 |
0,7 |
9 |
90 |
3,5 |
630 |
0,57 |
5 |
70 |
3 |
800 |
0,47 |
10 |
40 |
2,5 |
1250 |
0,34 |