Материал: Расчет прочностных характеристик и геометрических параметров металлорежущего инструмента. Жачкин С.Ю
3. Расчет и конструирование токарных резцов
Указания для расчета резцов. По форме, конструкции и виду обработки различают токарные резцы призматические общего назначения и фасонные. Призматические токарные резцы делят на проходные прямые (правые и левые), упорные, расточные для сквозных и глухих отверстий, подрезные (торцовые), отрезные, гантельные, затыловочные, резьбовые и специальные.
Рабочая часть резцов в большинстве случаев представляет собой пластину из твердого сплава, которую крепят на резцах следующими способами: напайкой непосредственно на корпус; механически; с помощью сил резания; механическим креплением вставки с напаянной пластиной.
Геометрические элементы лезвия определяют по литературе [7, 12, 18] или другим справочникам по обработке металлов резанием.
Основные размеры токарных резцов общего назначения с напаянными пластинами из твердого сплава приведены в стандартах: ГОСТ 18877—73*, ГОСТ 18878—73* ГОСТ 18879-73*, ГОСТ 18880-73*, ГОСТ 18881-73* ГОСТ 18882-73*. ГОСТ 18883-73*. ГОСТ 18884-73*, ГОСТ 18885—73*. а с пластинами из быстрорежущей стали — в стандартах: ГОСТ 18870—73*. ГОСТ 18871—73*» ГОСТ 18872-73*. ГОСТ 18873-73*. ГОСТ 18874-73, ГОСТ 18875-73*. ГОСТ 18876-73*. Размеры специальных резцов приведены в соответствующих стандартах.
Технические требования к резцам, оснащенным пластинами из твердых сплавов, приведены в ГОСТ 5688—61*Е, к резцам из быстрорежущей стали — в ГОСТ 10047—62*.
Преобладает прямоугольная форма сечения державки резцов, при которой врезание пластины меньше «ослабляет» корпус. Корпус с квадратной формой сечения лучше сопротивляется сложному изгибу и применяется для расточных и автоматно-револьверных резцов, а также в других случаях, когда расстояние от линии центров станка до опорной поверхности резца недостаточно велико. Корпус с круглой формой сечения применяют для расточных резьбовых, токарно-затыловочных и других резцов, так как он позволяет осуществлять поворот резца и изменять углы его заточки.
Таблица 3.1 – Размеры сечений корпусов резцов, мм
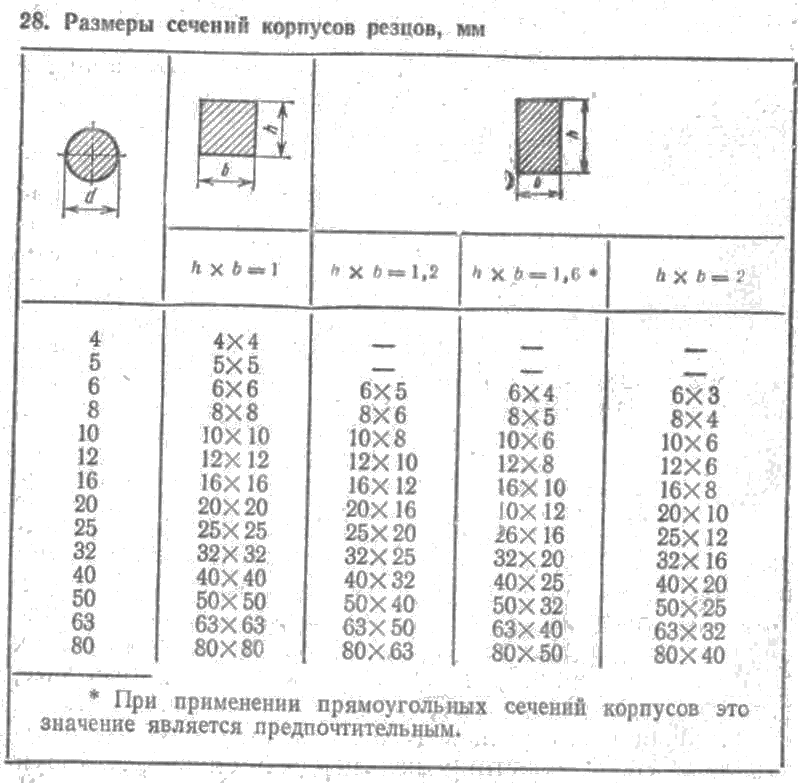
Размеры поперечного сечения корпуса резца выбирают в зависимости от силы резания, материала корпуса, вылета резца и других факторов. Нормализованные размеры поперечного сечения корпуса резцов выбирают по табл. 3.1.
Ширину b или диаметр d поперечного сечения корпуса резца можно определить по формулам: при квадратном сечении (h = b)
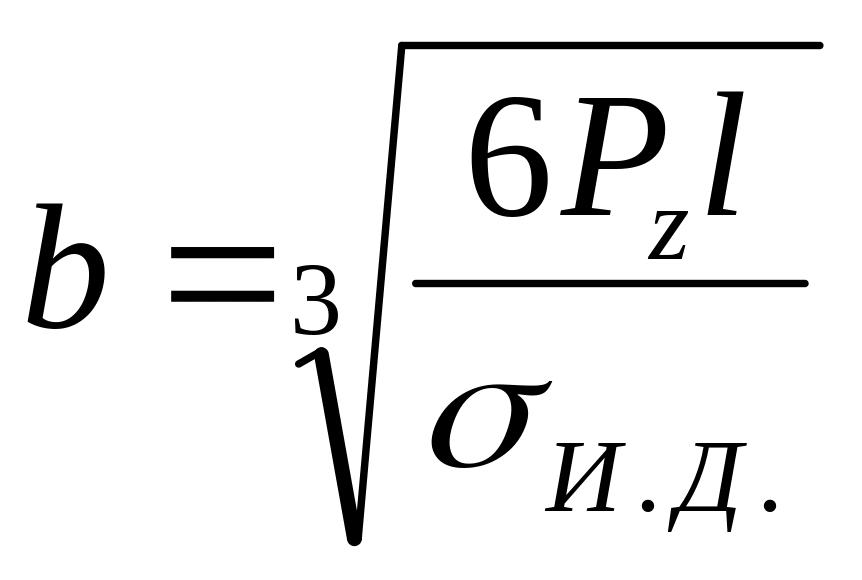
при прямоугольном сечении (h 1,6b)
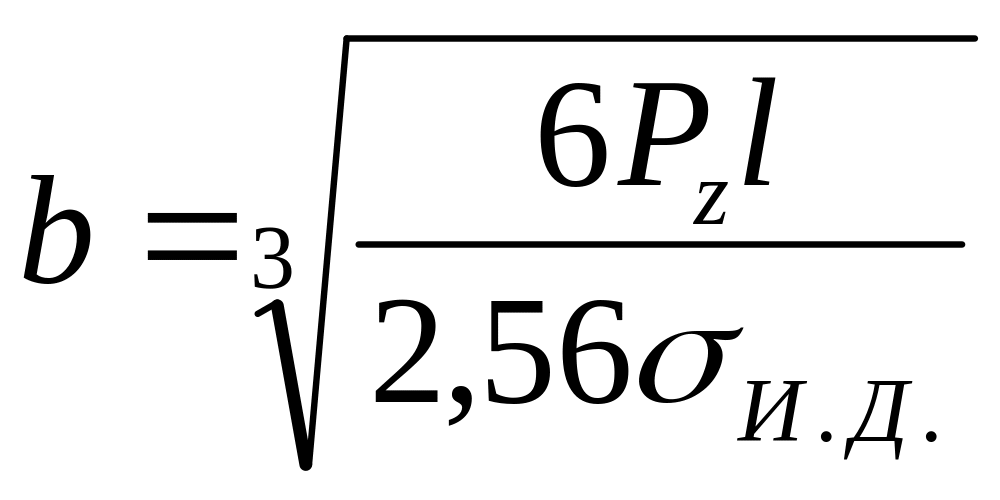
при круглом сечении
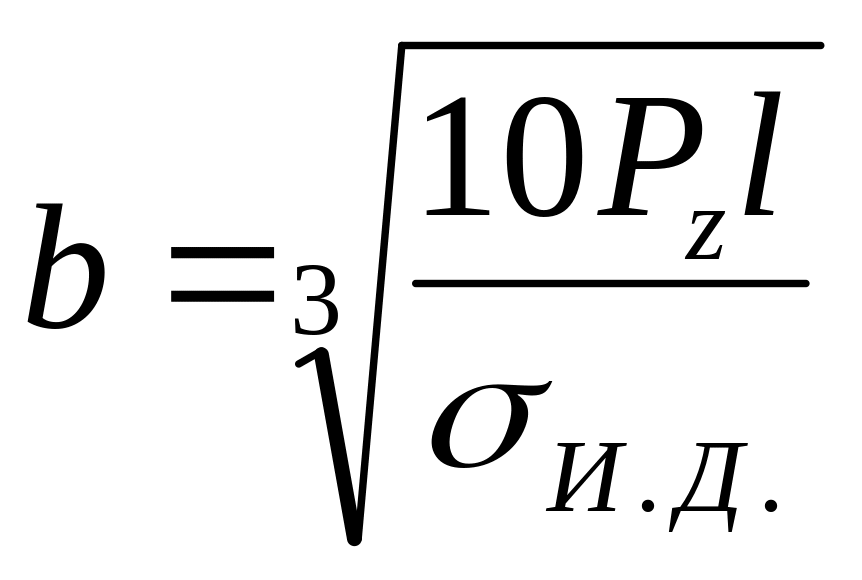
где Рz — главная составляющая силы резания, Н (кгс); l — вылет резца, м (мм); и.д — допустимое напряжение при изгибе материала корпуса, МПа (кгс/мм2); для корпуса из незакаленной углеродистой стали и.д = 200 ... 300 МПа (20 ... 30 кгс/мм2), для корпуса из углеродистой стали, подвергнутого термической обработке по режиму быстрорежущей стали, и.д можно максимально увеличить в 2 раза, при прерывистом процессе снятия стружки и скоростном резании принимают и.д = 100 ... 150 МПа (10... 15 кгс/мм2).
При расчете отрезных резцов на прочность учитывают что опасным сечением отрезного резца является место перехода от рабочей части к корпусу. Для резцов с наиболее часто встречающимся соотношением размеров сечения b/H = 1/6 ширина опасного сечения (рис. 3.1)
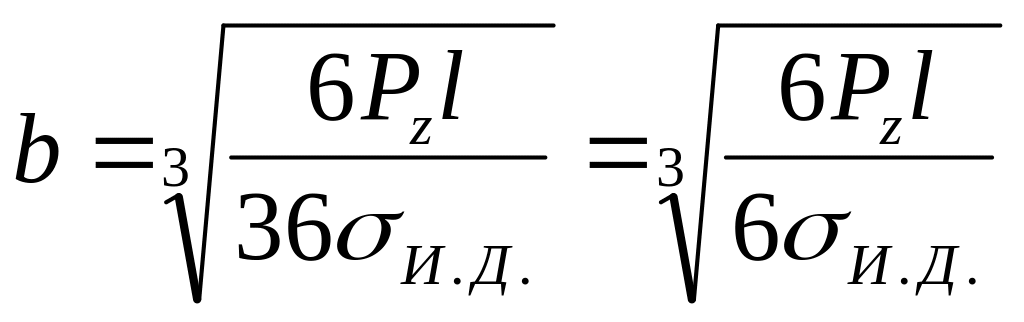
Максимальная нагрузка, допускаемая прочностью резца при известных размерах сечения корпуса резца: для резца прямоугольного сечения
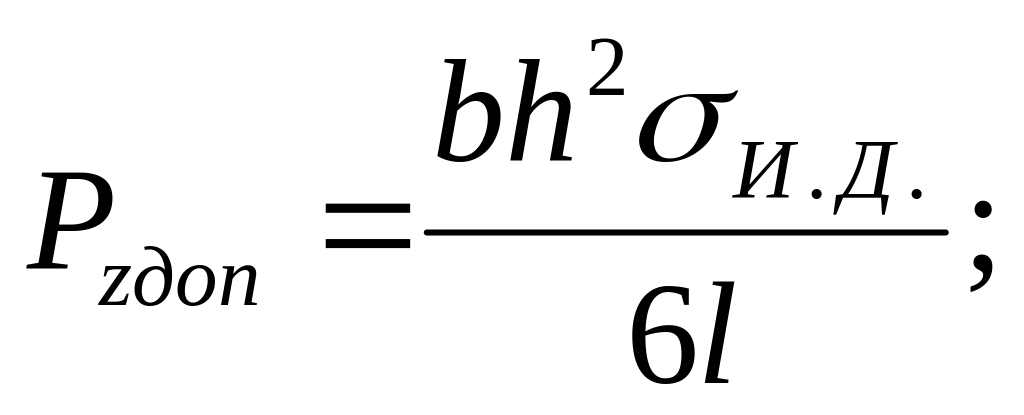
для резца круглого сечения
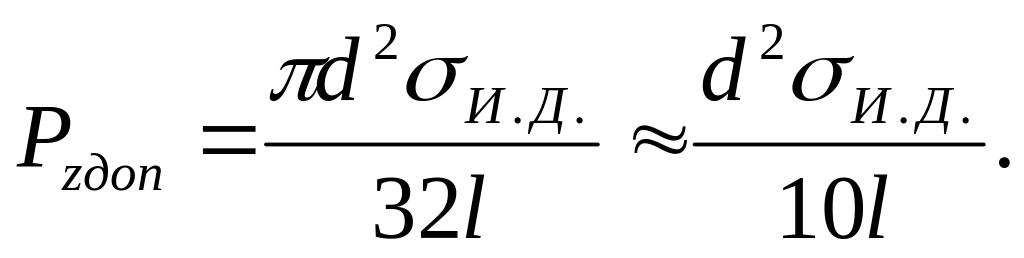
Максимальная нагрузка, допускаемая жесткостью резца, определяется с учетом допустимой стрелы прогиба резца
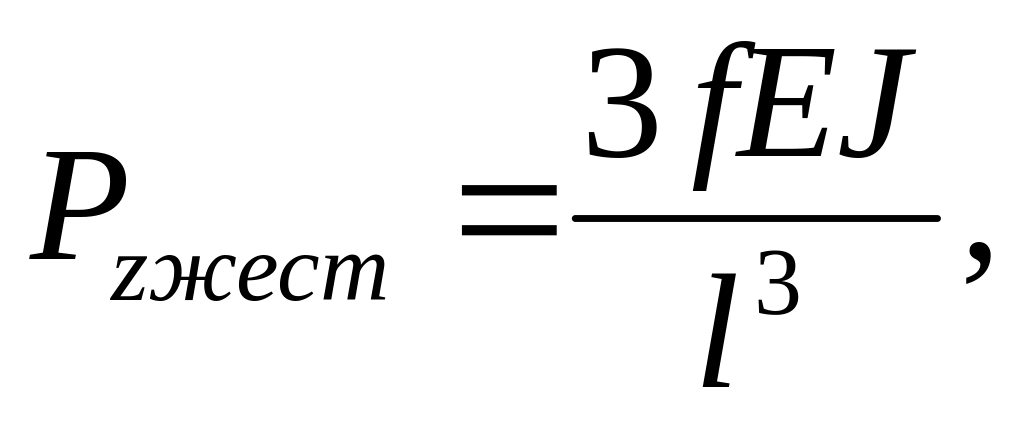
где f — допускаемая стрела прогиба резца
при предварительном точении, f = 0,1
10-3 м (0,1 мм), при окончательном
точении f = 0,0510-3
м (0,05 мм); Е — модуль упругости материала
резца [для углеродистой стали Е = 1,91011
- 2.15 1011 Па =
1,9105 - 2,15105
МПа (19 500 - 21 500 кгс/мм2); J —момент
инерции сечения корпуса (для прямоугольного
сечения —
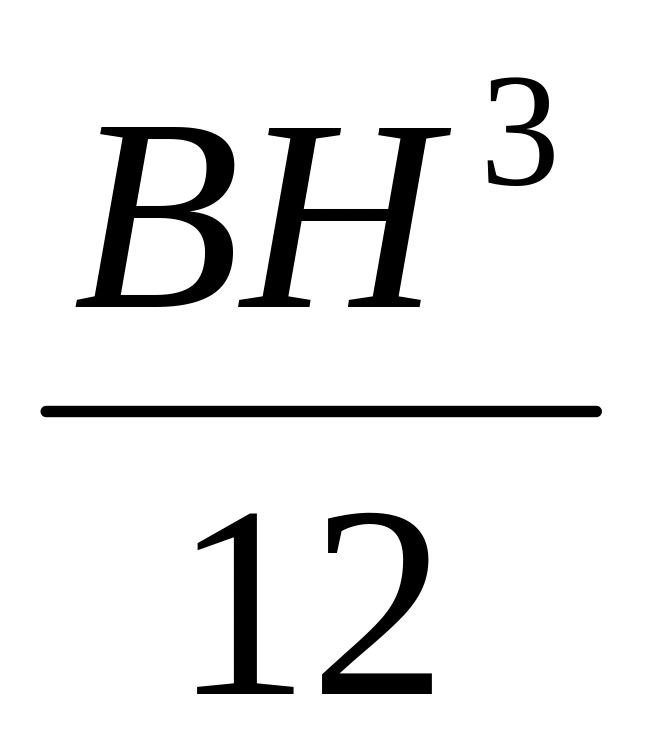 ,
для круглого сечения 0,05d4); l
— расстояние от вершины резца до
рассматриваемого (опасного) сечения
(вылет резца), м (мм).
Необходимо, чтобы сила Рz была меньше максимально допустимых нагрузок Рzдоп и Рzжест или равна им:
Рz Рzдоп ; Рz Рzжест
Выполнение рабочего чертежа. После расчета инструмента составляют его рабочий чертеж, на котором указывают все данные, необходимые для изготовления сконструированного инструмента. Чертеж должен удовлетворять всем требованиям ЕСКД.
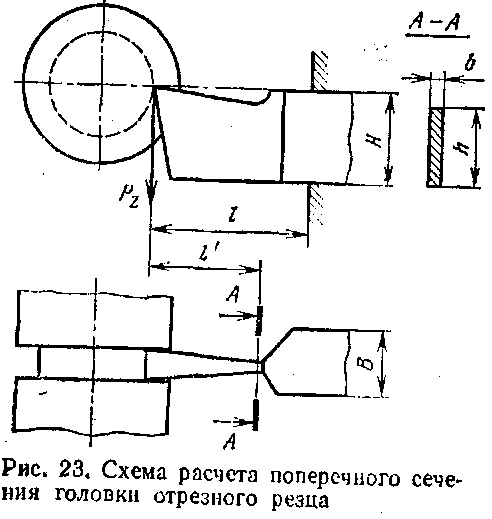
Рисунок 3.1 – Схема расчета поперечного сечения головки отрезного резца
Задача 3.1. Рассчитать поперечное сечение корпуса резца с пластиной из твердого сплава для черновой обработки стального вала. Диаметр заготовки D; глубина резания t; подача на оборот S0; вылет резца l (табл. 3.2).
Задача 3.2. Рассчитать опасное сечение отрезного резца с пластиной из быстрорежущей стали Р18, Р9 или Р6М5, предназначенного для отрезания вала диаметром D (табл. 3.3). Материал корпуса выбрать самостоятельно; ширину резца, подачу и геометрические элементы лезвия принять по нормативам режимов резания [7].
Задача 3.3. Рассчитать и сконструировать токарный составной проходной резец с пластиной из твердого сплава для обтачивания вала. Диаметр заготовки D; припуск (на сторону) h; вылет резца l (табл. 3.4). Режимы резания для заданных условий обработки определить по нормативам [7] или справочнику [12].
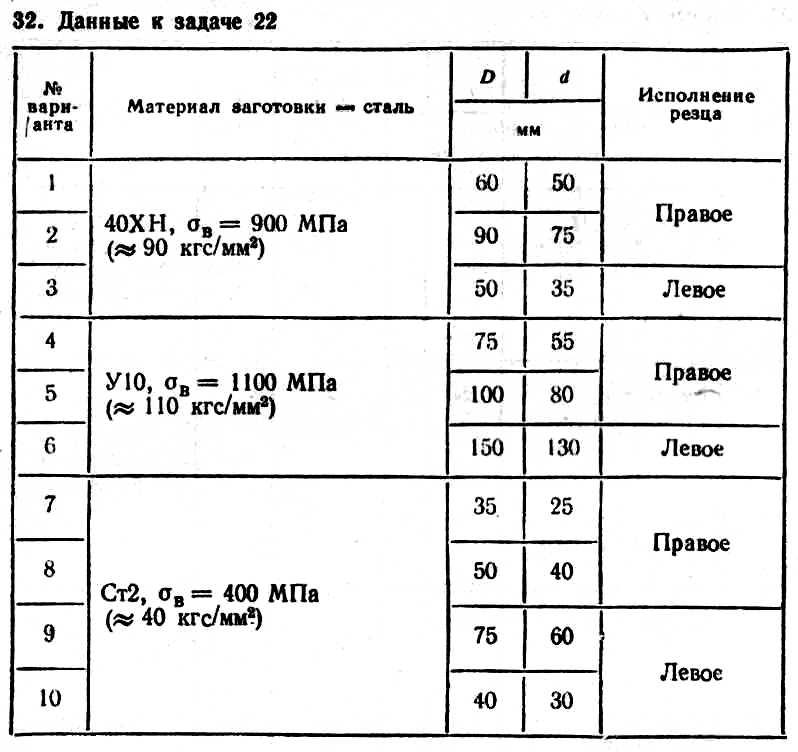
Задача 3.4. Рассчитать и сконструировать токарный составной резец с пластиной из быстрорежущей стали для подрезки уступа заготовки, имеющей больший диаметр D и меньший диаметр d, припуск (на сторону) h = 5 мм. Режимы резания определить по нормативам [7]. Основные размеры резца выполнить по ГОСТ 18871.—73* для вариантов № 1—5 и пo СТ СЭВ 195—75 для вариантов № 6—10 (табл. 3.5).
Таблица 3.2 – Данные к задаче 3.1
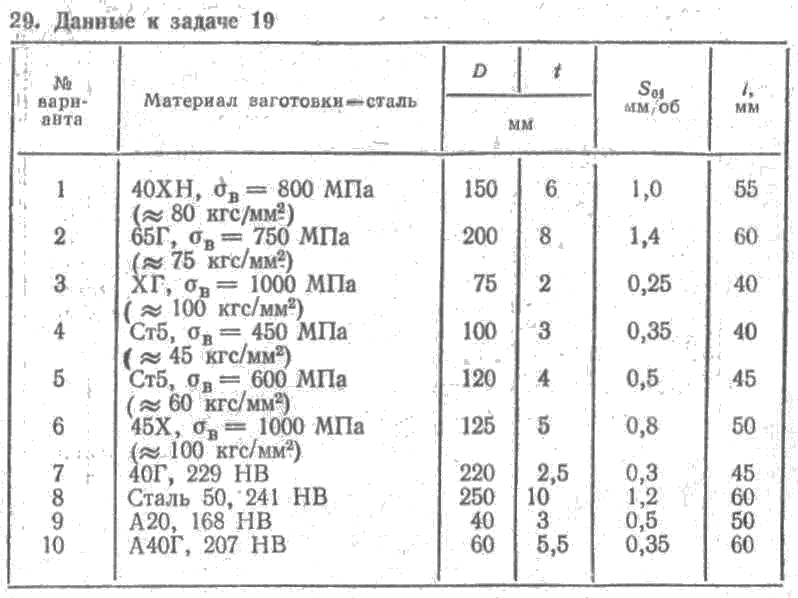
Таблица 3.3 – Данные к задаче 3.2
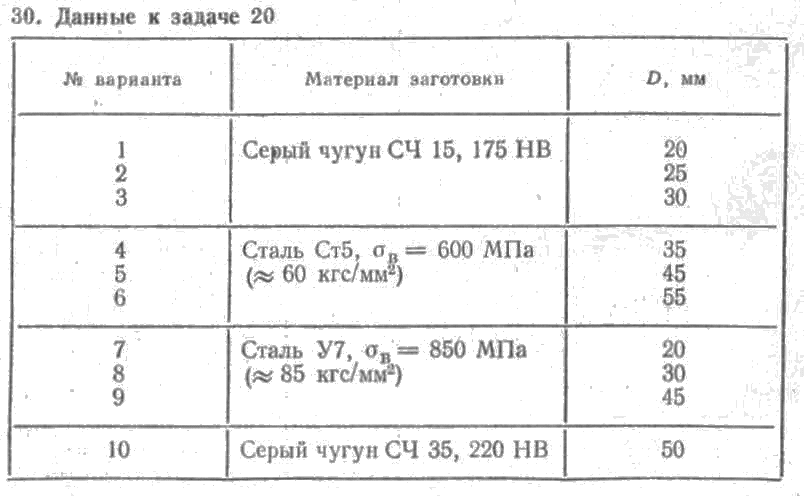
Таблица 3.4 – Данные к задаче 3.3
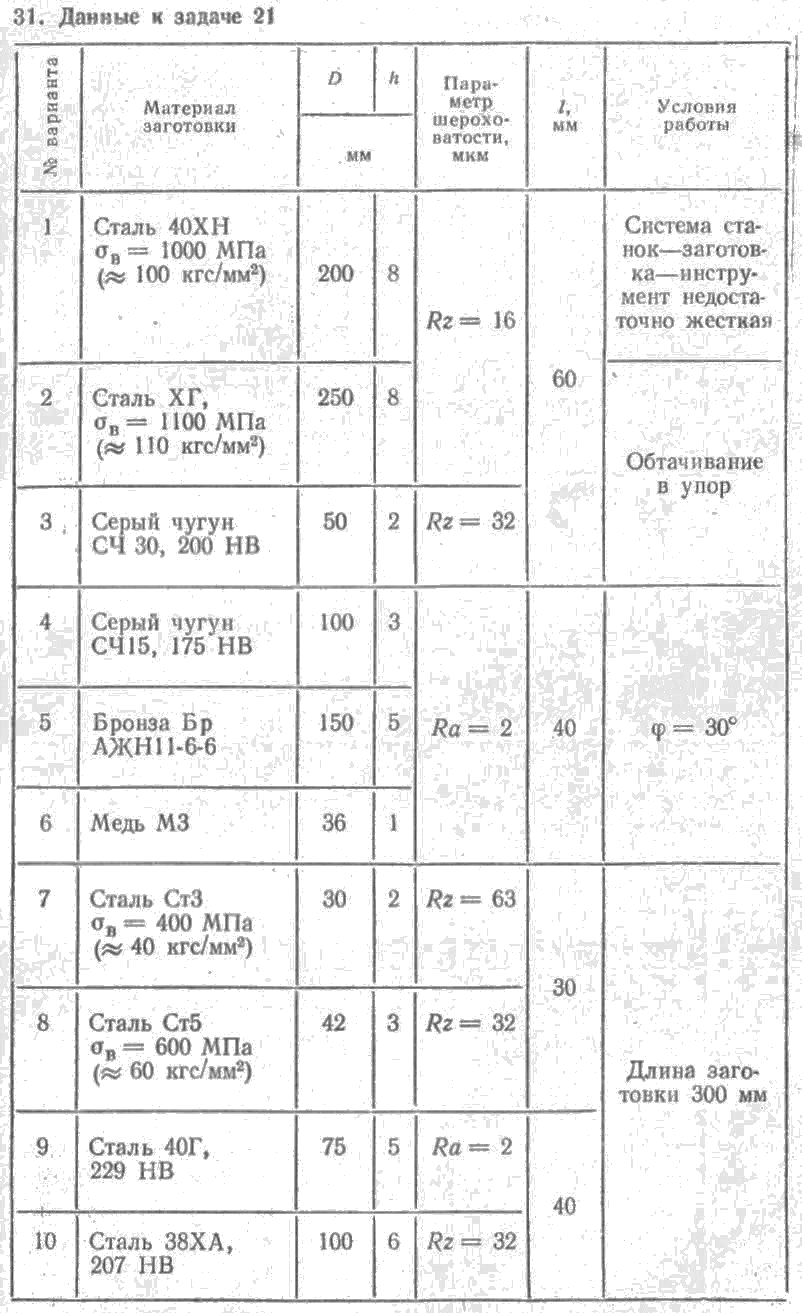
Таблица 3.5 – Данные к задаче 3.4
Задача 3.5. Рассчитать и сконструировать составной резец с пластиной из твердого сплава для растачивания отверстия диаметром d до диаметра D на длину l (табл. 3.6). Режимы резания для заданных условий обработки определить по данным [7, 12]. Основные размеры резца выполнить по ГОСТ 18063—72* и ГОСТ 18064—72*.
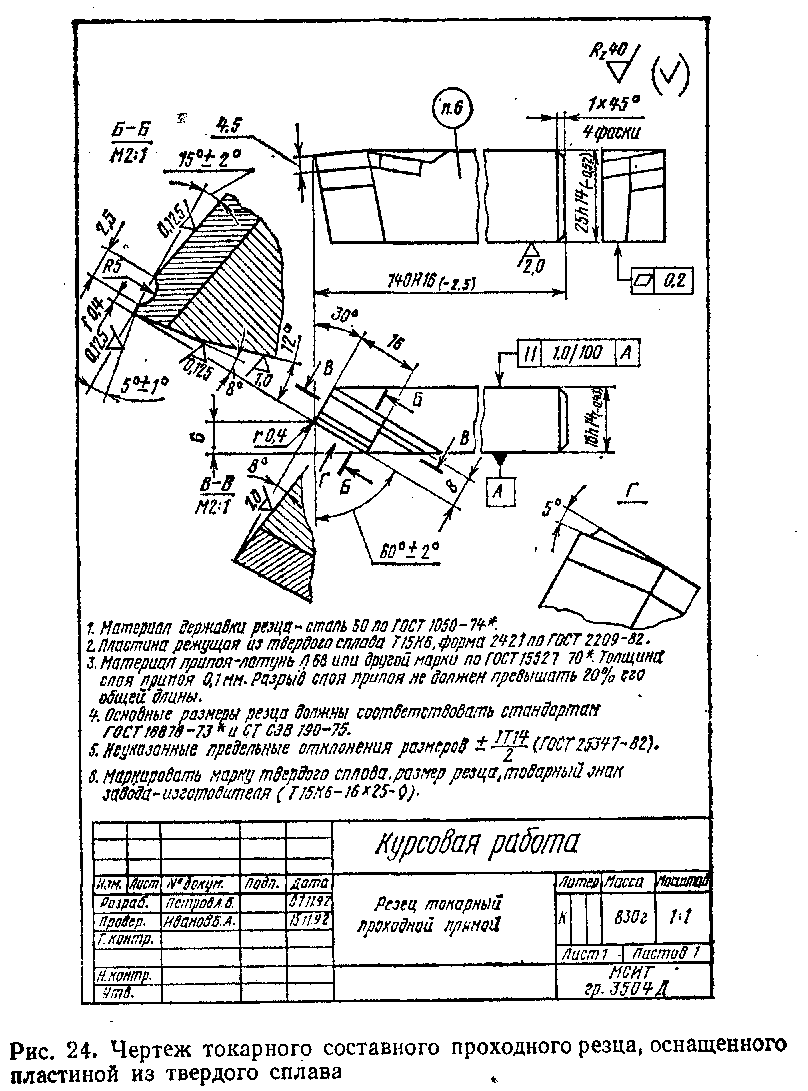
Рисунок 3.2 – Чертеж токарного составного проходного резца, оснащенного пластиной из твердого сплава
Таблица 3.6 – Данные к задаче 3.5
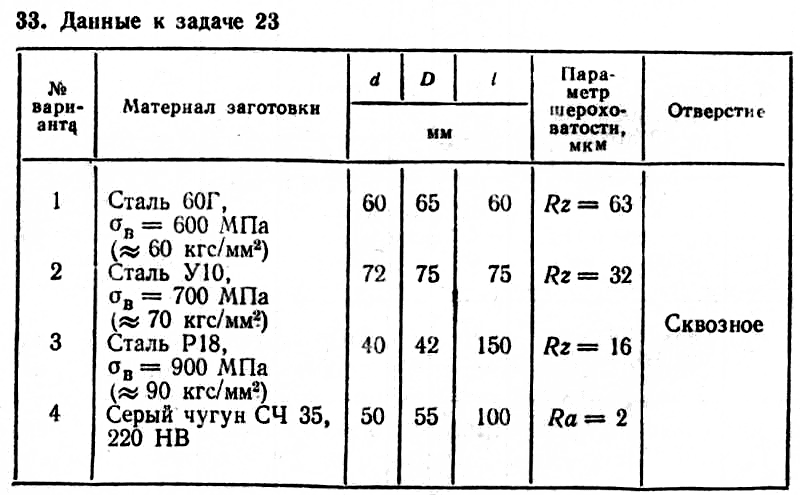
Продолжение таблицы 3.6
4. Расчет и конструирование сборных резцов с механическим креплением пластин
Применяют сборные резцы с механическим креплением трех-, четырех-, пяти- и шестигранных пластин из твердого сплава, предназначенных для обработки заготовок из стали и чугуна (рис. 4.1). В корпус 1 резца запрессован штифт. На штифт свободно надевают многогранную пластину из твердого сплава 3, которую закрепляют между штифтом и задней опорной стенкой корпуса с помощью клина 4 и винта 5. Многогранные пластины повторно затачивают. После изнашивания одной режущей кромки пластину поворачивают и в работу вступает следующая режущая кромка. После изнашивания всех режущих кромок пластину заменяют новой.
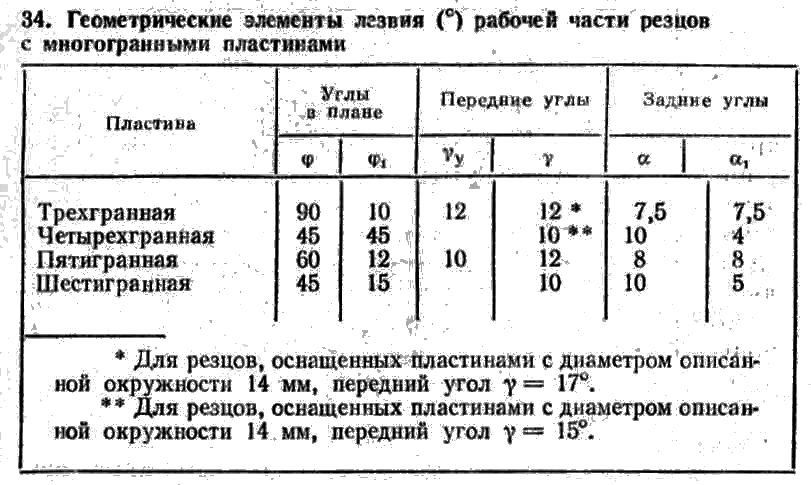
Углы у резцов с многогранными пластинами такие же, как у составных (цельных) напайных резцов с той же рабочей высотой, угол в плане может быть 45, 60 и 90°. Необходимых задних углов и 1 достигают путем установки пластины под соответствующим отрицательным углом у. Для обеспечения положительных значений переднего угла , а также для завивания и дробления стальной стружки вдоль каждой из режущих кромок предусмотрены выкружки, формируемые при прессовании многогранных пластин (форма I). Геометрические элементы лезвия резцов с многогранными пластинами формы I выбирают по табл. 4.1.
Угол , образованный выкружкой, равен 20 или 25° в зависимости от размера пластины, что обеспечивает при закреплении пластины на державке под углом у = 10° передний угол , равный 10 или 15°. Радиусы вершин выбирают минимальными (rв = 0,4 ... 1 мм).
Сочетание малого радиуса вершины резца и большого переднего угла резца значительно уменьшает отжим заготовки силой Ру и позволяет использовать эти резцы при малой жесткости станка и заготовки.
Сборные резцы с многогранными пластинами могут быть успешно использованы при обработке заготовок из чугуна, конструкционной и высоколегированной сталей.
Пластины для резцов делают (рис. 4.2) с выкружками (форма I) и плоскими без выкружек (форма II).
Пластины формы II целесообразно использовать в крупносерийном и массовом производстве при работе на полуавтоматах, автоматах и агрегатных станках. Для отвода сливной стружки и получения положительных передних углов на передней поверхности этих пластин образуют малогабаритные лунки доводочным чугунным диском с нанесенной на него пастой карбида бора или алмазными кругами.
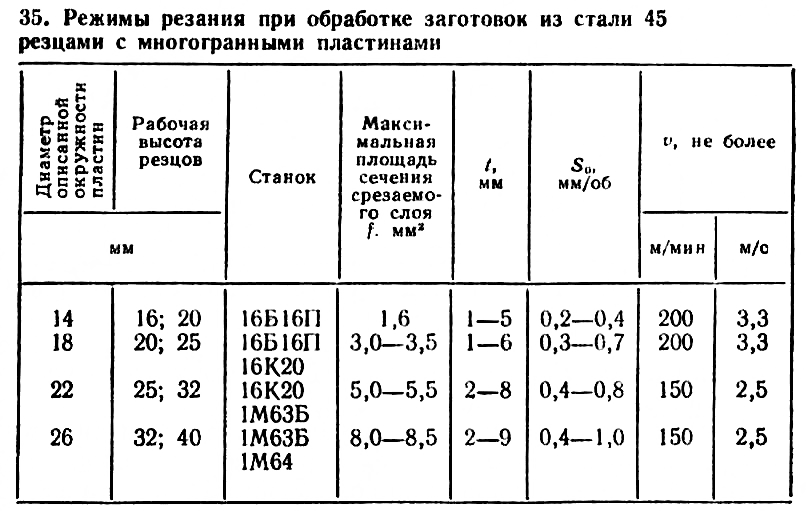
В табл. 4.2 приведены рекомендуемые режимы резания при обработке заготовок из стали 45 в зависимости от размеров и формы пластин, применяемого оборудования и максимального сечения срезаемого слоя (t S0). По этой же таблице можно выбирать габаритные размеры пластин (при заданных режимах резания).
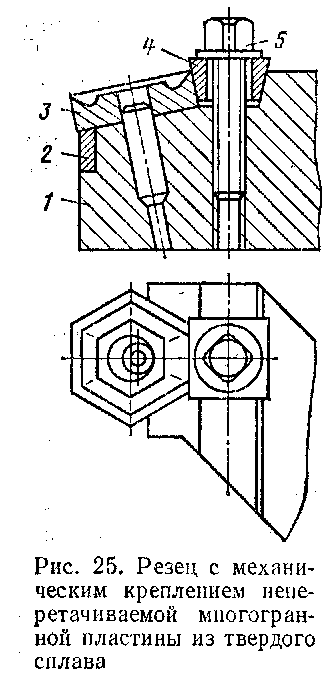
Рисунок 4.1 – Резец с механическим креплением неперетачиваемой многогранной пластины из твердого сплава
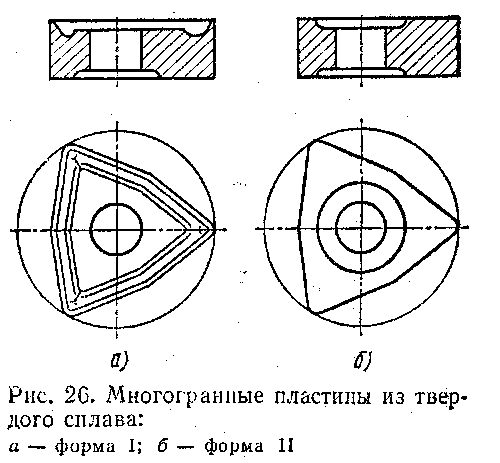
Рисунок 4.2 – Многогранные пластины из твердого сплава:
а – форма I; б – форма II
Таблица 4.1 – Геометрические элементы лезвия () рабочей части резцов
Для изготовления сборных резцов общего назначения рекомендуются твердые сплавы следующих марок: Т5К10, Т14К8, Т30К4, ВК6, ВК6М, ВК8. При работе с большими нагрузками для повышения долговечности корпуса резцы со стороны задней поверхности необходимо оснащать опорными пластинами (подкладками) из твердого сплава ВК8.
Габаритные и конструктивные размеры сборных токарных резцов с механическим креплением многогранных твердосплавных пластин выбирают в зависимости от назначения и формы пластины по ГОСТ 20872—80, ГОСТ 20874—75* и ГОСТ 26611—85*, а технические требования к ним регламентирует ГОСТ 26613—85*.
Таблица 4.2 – Режимы резания при обработке заготовок из стали 45 резцами с многогранными пластинами
Задача 4.1. Рассчитать и сконструировать токарный сборный проходной резец с механическим креплением пластин из твердого сплава для заданной главной составляющей силы резания Рz. Способ механического крепления пластины выбрать самостоятельно, пользуясь стандартами и справочной литературой. В вариантах № 1—5 применяют станки 16К20, в вариантах № 6—10 — станки 1А63 (табл. 4.3).
Таблица 4.3 – Данные к задаче 4.1
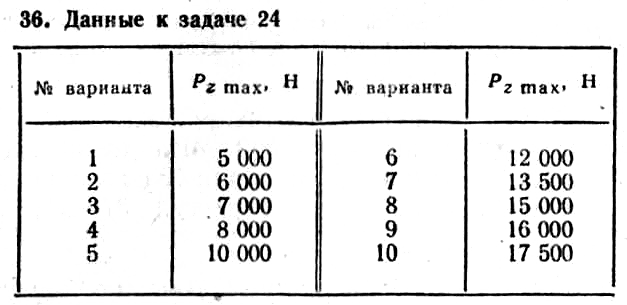
При расчете резца следует учесть, что основная нагрузка в процессе резания передается на винт крепления пластины из твердого сплава, который является слабым лимитирующим звеном конструкции и работает на растяжение под действием растягивающей реактивной силы Q1 (рис. 4.3).
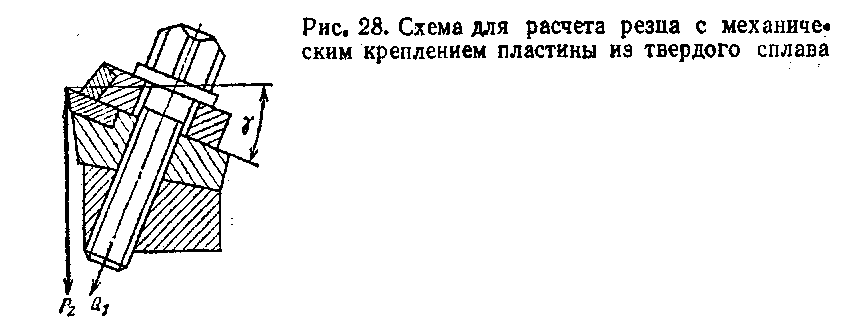
Рисунок 4.3 – Схема для расчета резца с механическим креплением пластины из твердого сплава
Максимально допустимая главная составляющая силы резания Рzmax = 0,7Q1. Силу Q1 определяют исходя из допустимого напряжения на разрыв винта д = 500 МПа (50 кгс/мм2). Для винта из стали 45 с головкой, закаленной до твердости 37—41,5 HRCэ
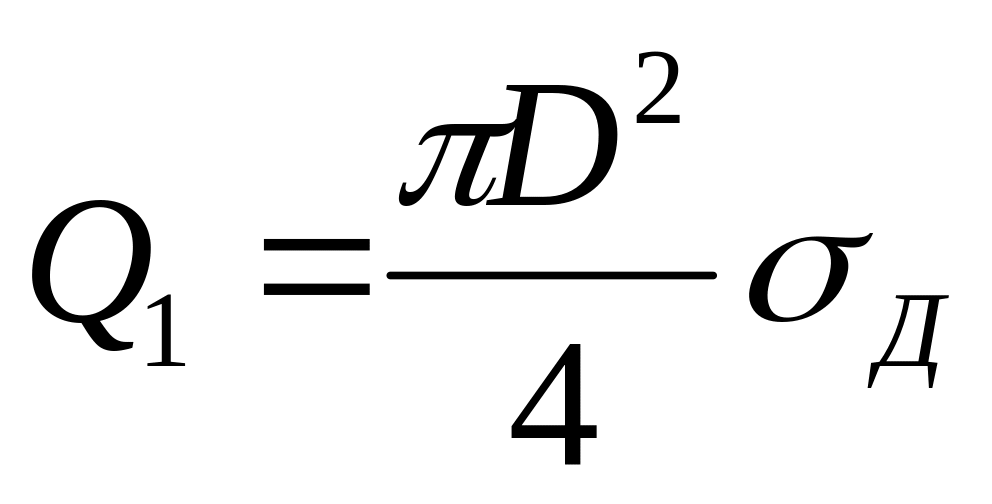
Зная силу Ql можно определить диаметр и другие размеры винта для механического крепления пластины из твердого сплава.
Библиографический список
1. Алексеев Г. А, Аршинов В. А., Кричевская Р. М. Конструирование инструмента. М.: Машиностроение, 1979. 384 с.
2. Аршинов В. А., Алексеев Г. А. Резание металлов и режущий инструмент. Изд. 3-е. М.: Машиностроение, 1975. 440 с.
3. Грановский Г. И., Панченко К. П. Фасонные резцы. М.: Машиностроение, 1975. 304 с.
4. Краткий справочник металлиста/П. Н. Орлов, Е. Л. Скороходов, Л. Ю. Беговшиц и др./Под ред. П. Н. Орлова и Е. Л. Скороходова. Изд. 3-е. М.: Машиностроение, 1986. 960 с.
6. Обработка металлов резанием. Справочник технолога/Г. Л. Монахов, В. Ф. Жданович, Э. М. Радинскпй и др./Под ред. Г. Л. Монахова. М.: Машиностроение, 1974. 600 с.
7. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть 1. Изд. 2-е. М.: Машиностроение, S974. 416 с.
8. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Ч. Изд. 2-е. М.: Машиностроение, 1974. 200 с.
9. Общемашиностроительные нормативы режимов резаная для технического нормирования работ на металлорежущих станках. Ч, 3, Изд. 3-е. М.: ЦБНТНИИ труда, 1978. 360 с.
10. Режимы резания металлов: Справочник; Под ред. Ю. В. Барановского/Л. А. Брахман, Ц. 3. Бродский, Л. А. Быков и др. Изд. 3 а, М.: Машиностроение, 1972. 407 с.
12. Справочник металлиста. Т. З./Е. Д. Баклунов, А. К. Белопухов, М. И. Жебин и др./Под ред. А, Н. Малова. М.: Машиностроение, 1977. 748 с.