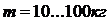Дипломная (вкр): Разработка проекта автоматизированного проектирования конструкции и технологии изготовления редуктора мобильного бурового комплекса МБК 5.5
. документирование результатов (получение результатов проектирования в требуемой форме).
Создание систем автоматизированного проектирования (САПР) проводятся для того, чтобы: повысить качество и технико-экономический уровень проектируемой и выпускаемой продукции; повысить эффективность объектов проектирования снижение расходов в их создание и эксплуатации; уменьшение сроков, снижения трудоемкости проектирования и увеличения качества проектной документации.
К наиболее перспективным разновидностям САПР относятся системы проектирования конструкций, которое является общим процессом создания нового устройства, начиная от его идеи и заканчивая разработкой определенной конфигурацией деталей, их рабочего взаимодействия, предоставления работоспособности в целом устройства.
С целью формирования САПР требуются:
проектирование совершенствуется на основе использования средств вычислительной техники и математических методов;
автоматизация процесса поиска, обработки и выдачи информации;
использование методов оптимизации и многовариантного проектирования;
применение результативных математических моделей проектируемых изделий;
создание единых баз данных, которые содержат системные сведения справочной информации, требуемые для автоматического проектирования объектов;
повышение свойств проектируемой документации;
повышение доли труда творческого характера за счет автоматизации работ, которые не является творческими;
унификация и стандартизация методов проектирования;
обучение и переобучение специалистов в области САПР;
взаимодействие проектных подразделений с независимыми системами разного уровня и назначения.
С целью формирования САПР требуются некоторые принципы:
. принцип системного единства (единство терминов, систем классификации и кодирования, информационной базы и средств программирования);
. принцип адаптации (возможность настройки САПР в различных условиях);
. принцип развития (возможность совершенствования и дополнения САПР);
. принцип комплектности (интегрирование, взаимодействие);
. принцип совместимости с другими системами;
. принцип унификации и типизации (возможность создания САПР с использованием унифицированных модулей и типовых элементов).
Программно-техническая совокупность систем должна решать следующие задачи:
интерактивное проектирование конструкций и технологических процессов изготовления деталей общемашиностроительного назначения;
формирование исходных данных с целью обеспечения изготовления материальными ресурсами;
классификация и кодирование деталей и изделий в соответствии с классификатором ЕСКД;
создание и управление машинным архивом конструкторской и технологической документацией;
формирование и предоставление требуемой конструкторской и технологической документации;
ввод, накопление, модификация и поиск информации, необходимой для решения задач.
Информационно-поисковая система считается общей информативной платформой САПР ТП и К, которая и включает в себя ГОСТы, классификаторы, нормативы по труду и материалам и другую условно-постоянную и оперативную информацию. Системы автоматизированного проектирования включают в себя технические средства, математическое и программное обеспечение, параметры и характеристики которых предпочитают выбирать с наибольшим учетом особенностей задач проблем инженерного проектирования и конструирования [1].
КПП включает в себя проектирование новой продукции (изделия) и модернизацию уже ранее изготовленного. Так же данный этап позволяет определить конструкцию детали, ее характер, физико-химические свойства, внешний вид и другие важные показатели. Результатом завершения является пакет конструкторской документации.
В конструкторскую подготовку производства входят пять этапов:
· техническое задание (ТЗ);
· технический проект (ТП);
· рабочие чертежи опытных образцов;
· изготовление, испытание и доводку опытных образцов новых изделий;
· разработку рабочих чертежей для серийного производства.
Проектирование нового изделия наступает с формирования тех (проектного) задания, которое составляется заказчиком (предприятием) либо по его приказу организацией, которая создает проекты. В техническом задании указываются наименование и предназначение нового изделия, технические и экономические характеристики в ходе его производства и эксплуатации. На уровне ТЗ должны быть установлены принципиальные различия нового изделия от выпускаемых, при этом представляются расчеты эффективности нового изделия для каждого и сторон.
Конструкторский этап подготовки заключается в получении 3D моделей всех деталей и формирования их чертежей с изображением необходимых проекций, сечений, разрезов. При этом не нарушается сочетательность между чертежом и моделью, которая автоматически реализует коррекцию чертежа при каком-либо изменении модели. Уже после создания требуемых видов чертёж дорабатывается (простановка размеров и допусков, отклонений от формы и т.д.) и оформляется согласно ГОСТ (заполнение технических требований, неуказанной шероховатости поверхностей, основной надписи) и оформляются спецификации. В процессе этого этапа вносятся отдельные изменения и модификации.
Конструкторская документация.
Примером для автоматизированной подготовки производства выбрана деталь «Вал» из узла редуктора мобильной буровой установки. Деталь представляет собой тело вращения, предназначенная для передачи крутящего момента под прямым углом. Вал является базовым элементом конструкции. Данная деталь принадлежит к классу ступенчатых валов с центральным сквозным отверстием с несимметричной формой концов (рисунок 1). Вал расположен вертикально и закреплен на двух радиально-упорных подшипниках, смонтированных на посадочных местах концов вала.
С помощью программы «КОМПАС 3D» были созданы 3D и 2D-модель данной детали (рисунок 2)
[3].
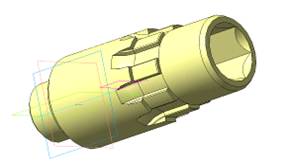
Рисунок 1 - 3D-модель детали «Вал»
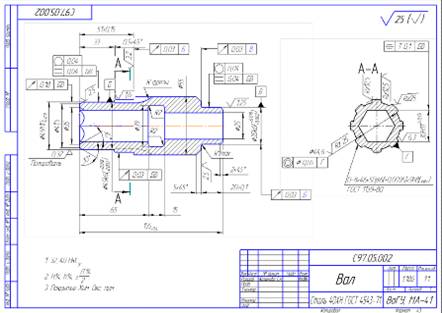
Рисунок 2 - 2D-модель детали «Вал»
Создание трехмерной модели детали производилось с помощью учебного пособия и материалов, предложенных преподавателями на занятиях [1]. Основной задачей было изучение работы программы, основных операций и переход от 3D модели к 2D.
Современные САПР, использующие
методы трехмерного моделирования позволяют выполнить компоновку конечного
продукта. На рисунке 3 показана трехмерная компьютерная модель сборочной
единицы «Конический одноступенчатый редуктор».
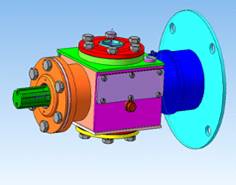
Рисунок 3 - Трехмерная модель сборочной единицы «Цилиндрический горизонтальный одноступенчатый редуктор»
Расширенные возможности программы
КОМПАС-3D позволят создавать разнесенную сборку, что представлено на рисунке 4.
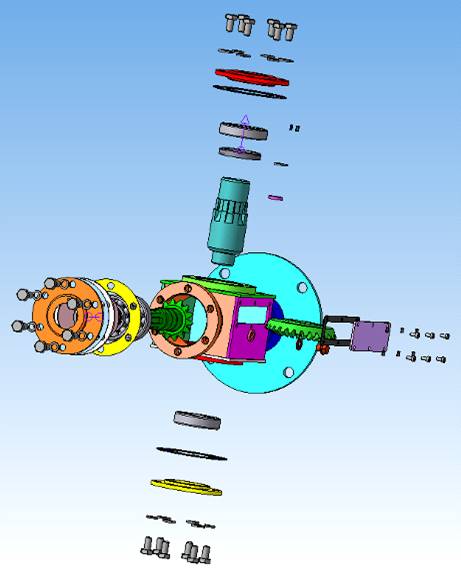
Рисунок 4 - разнесенная сборка сборочный единицы
«Цилиндрический горизонтальный одноступенчатый редуктор»
Технологическая документация.
Комплект научно-технической документации предполагает собою документы [8]:
включающие сводную информацию, требуемую для решения одной или некоторого комплекса инженерно-технических, планово-экономических и организационных задач;
полностью и конкретно характеризующий технологический процесс (операцию) изготовления или ремонта изделия (составных элементов изделия).
К дополнительным, относят документы, используемые при разработке, внедрении и функционировании тех процессов и операций, к примеру, карту заказа в планировании технологической оснастки, документ внедрения технологического процесса и др.
На рисунке 5-6 представлена часть
технологический процесс детали «Вал», созданный при помощи программного
обеспечения «Вертикаль». Данная программа позволяет подготовить маршрут для
детали при изготовлении, а также подобрать нужные станки и инструменты.
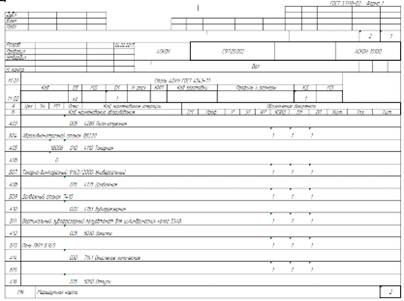
Рисунок 5 - Маршрутная карта
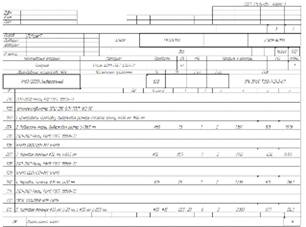
Рисунок 6 - Операционная карта
Так же основным этапом курсового проекта являлось составление технологических карт (схем) наладки и обработки. Для каждой операции выбранного в качестве оптимального варианта технологического процесса необходимо оформить карту наладки и обработки.
Карты наладки оформляются для
наиболее полного понимания процесса обработки детали, взаимного расположения
инструмента относительно обрабатываемых поверхностей и рабочих органов
оборудования, при наладке станка и во время обработки. На рисунке 7-8
представлены карты наладки.
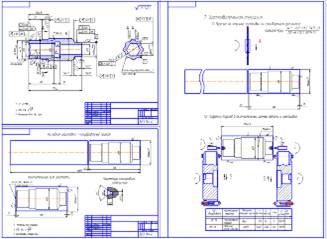
Рисунок 7 - Заготовительная операция
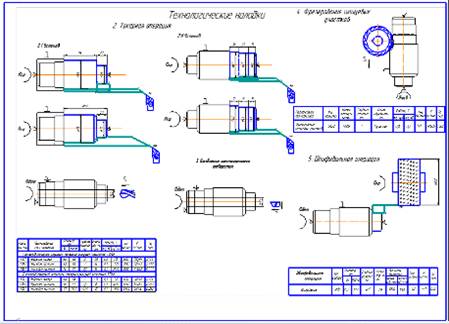
Рисунок 8 - Технологические наладки
Второй этап - разработка технологий
изготовления деталей, ориентированных на создание рабочего архива
технологических форматов, используемого для организации коллективной работы над
проектом, а также параллельного инжиниринга.
. Автоматизированный инженерный анализ конструкции механизма редуктора
бурение редуктор конструкторский
Задачами инженерного анализа детали являются:
· прочностной анализ детали;
· анализ механизмов (статический, кинематический, динамический);
· определение сил реакций от внешних нагрузок;
· и др.
Инженерный анализ
напряженно-деформированного состояния детали выполнен на примере той же детали
«Вал» с помощью программного обеспечения «SolidWorks Simulation» [4]. Данная программа,
благодаря своим расширенным возможностям, позволяет определить точки
закрепления детали, приложить силы, действующие на нее (рисунок 9), и зрительно
увидеть «поведение» нагруженных участков при их работе в конструкции. Заранее
определены участок (шлицы), который будет подвергаться наибольшей нагрузке, и
элементы детали: шестигранное отверстие и концы вала, которые будет служить
опорой. А так же подготовлены расчеты, которые облегчают работу в программном
обеспечении «SolidWorks».
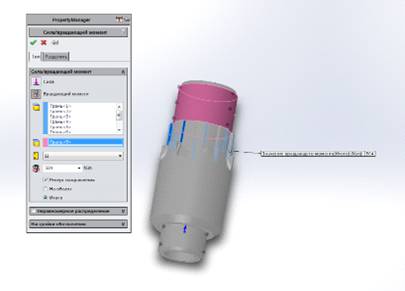
Рисунок 9 - Прилагаемая нагрузка на
деталь
Конечная сетка, которая представлена
на рисунке 10, позволяет охватить весь объем и сложные элементы детали для
точного расчета.
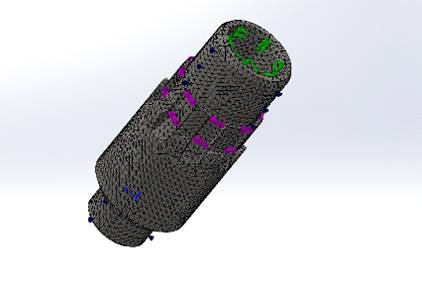
Рисунок 10 - Сетка
Расчет, проведенный методом имитационного моделирования, позволяет увидеть результаты (рисунки 11-14), необходимые для дальнейшего анализа и использования.
Расчет детали на напряжение показал
максимальное значение 129,5·103 МПа. Предел текучести, который равен 620·103
МПа, не был достигнут.
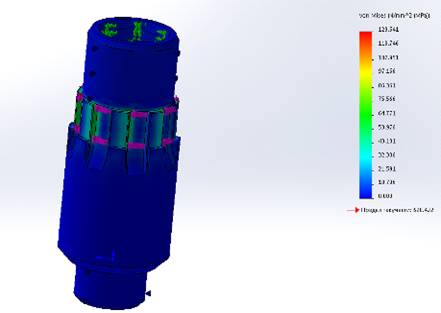
Рисунок 11 - Результат расчета НДС
«Напряжение»
Расчет детали на перемещение
показал, что некоторые участки нагруженной поверхности достигает критической
точки 2·103 мм, что может уменьшить срок эксплуатации.
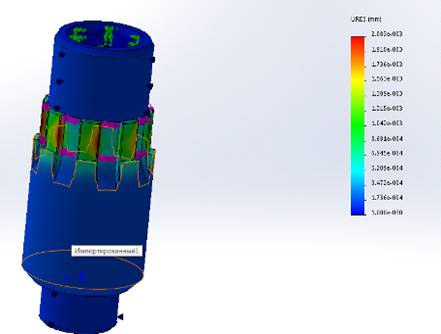
Рисунок 12 - Результат расчета НДС
«Перемещение»
Расчет детали на деформацию показал
максимальное значение 3,85×10³. Нагруженным участок не был достигнут данный показатель.
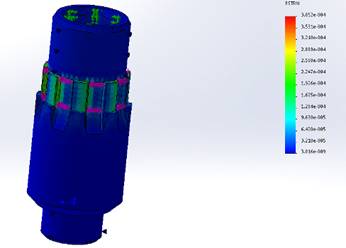
Рисунок 13 - Результат расчета НДС
«Деформация»
Рассчитанный запас прочности
попадает в рамки 3…5, что говорит о хорошем показателе.
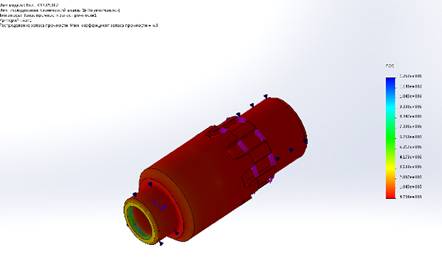
Рисунок 14 - Запас прочности детали
Проанализировав полученные данные,
можно сделать вывод о том, что деталь обладает необходимым запасом прочности,
требуемый для безопасного применения изделия в целом, а напряжение и деформация
не превосходят допустимые значения. В целом, все характеристики дают
положительную оценку для дальнейшей подготовки производства, в итоге
реализации.
. Автоматизированная разработка
технологии изготовления редуктора
Технология - совокупность методов обработки, изготовления, измерения состояний, свойств, форм материала или полуфабриката, осуществляемых в процессе производства продукции. Основным методом изготовления деталей в машиностроении является механообработка (механическая обработка). Применение стандартных операций механической обработки (таких ка: токарная, фрезерная, сверлильная, шлифовальная и др.) что характерно в изготовлении деталей машин и механизмов [5].
Описание конструкции и назначение детали.
Для проектирования технологического процесса предложен вал цилиндрической передачи.
Деталь представляет собой тело
вращения, предназначена для передачи вращающего момента под прямым углом. Вал
является ведущим элементом конструкции. Данная деталь принадлежит к классу
ступенчатых валов с центральным сквозным ступенчатым отверстием с
несимметричной формой концов (рисунок 15). Вал расположен вертикально и
закреплен на двух радиально-упорных подшипниках, смонтированных на посадочных
местах концов вала.
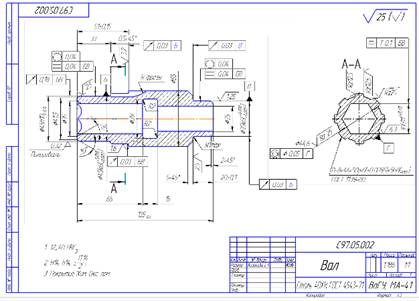
Рисунок 15 - Чертеж детали «Вал»
Крутящий момент вал получает от двигателя на шлицы.
Выходным участком вала является 6-тигранное отверстие, в которое устанавливается шток для подачи крутящего момента на вращатель.
Материал вала - конструкционная легированная сталь 40ХН по ГОСТ 4543-71.
Химический состав стали и ее свойства:
В таблицах 2 - 6 указаны основные
характеристики материала сталь 40ХН.
Таблица 2- Технологические свойства
материала 40ХН
Флокеночувствительность
чувствительна
Склонность к отпускной хрупкости
склонна
Чтоб добиться качественных сварных
соединений, необходимы дополнительные операции: подогрев до 200-300 град. при
сварке, термообработка после сварки - отжиг.
Флокеночувствительность-склонность
стали и некоторых сплавов к поражению флокенами (внутренние трещины).
Таблица 3 - Химический состав в %
C
Si
Mn
Ni
S
P
Cr
Cu
0.36-0.44
0.17-0.37
0.5-0.8
1-1.4
до 035
до 035
0.45-0.75
до 0.3
Таблица 4 - Температура критических
точек
Ac1 = 735
Ac3(Acm) = 768
Ar3(Arcm) = 700
Ar1 = 660
Mn = 305
Таблица 5 - Механические свойства
при T=20°С материала 40ХН
Сортамент
Размер
Напр.
sв
sT
d5
y
KCU
Термообр.
-
мм
-
МПа
МПа
%
%
кДЖ/м²
-
Пруток
Ø25
980
785
11
45
690
Закалка и отпуск
Твердость материала 40ХН после отжига
HB 10ˉ¹=207 МПа
Таблица 6 - Физические свойства
материала 40ХН
T
E 10-5
a 106
1
r
C
R 109
Град
МПа
1/Град
Вт/(м·град)
кг/м³
Дж/(кг·град)
Ом·м
20
2
-
-
7820
-
-
100
-
11.8
44
7800
-
-
200
-
12.3
43
7770
-
-
300
-
13.4
41
7740
-
-
400
-
14
39
7700
-
-
500
-
-
37
- -
Анализ технологичности конструкции
детали.
Обеспечение технологичности
конструкции изделия считается одной из ключевых функций общей системы
технологической подготовки производства. Вал - массовая деталь в
машиностроении, вопрос технологичности изготовления важный вопрос [7].
Форма детали является правильной
геометрической - тело вращения с небольшим переходом по диаметрам. Конструкция
детали технологична [2].
Замена материала на менее дорогой не
рассматривается. Сталь 40ХН - недорогой и недефицитный материал, отвечающий требованиям
для обработки.
Несмотря на то, что детали по
геометрическим характеристикам не сложна и технологична, в обработке имеются
сложности.
. Шестигранное отверстие не
является технологической, для данной операции требуется создать специальный
инструмент (что говорит о дополнительных затратах).
. Расточка внутренней канавки
не имеет сложности, и наличие этого отверстия служит плюсом при обработке
вышеуказанного.
. Большое количество жестких
требований к обработке поверхностей (биения, параллельность, соосность), что
требует повышенного внимания и дополнительных затрат.
. Разные требования к
шероховатости поверхностей.
. Участок под полировку не
имеет канавки.
Выбор метода изготовления и формы
заготовки.
Исходные данные требуются для того,
чтоб был выбран вида заготовки, а так же ее способ получения:
· материал заготовки
- сталь 40ХН ГОСТ 4543-71;
· плотность материала
- 7820 кг/м3;
· масса детали, кг -
1,186 кг
· годовая программа -
200 шт.
Для изготовления данной детали будем
рассматривать следующие способы:
. прокат;
. обработка давлением.
Способ получения заготовки
обуславливается назначением и конструкцией заданной детали, техническим
требованиями, использованным материалом. Следовательно, второй способ
изготовления нам не подходит, т.к. переход между наружными диаметрами не
значителен, внутреннее отверстие мало - это невыгодный вариант для самого
материала и качества заготовки.
Выбрав способ изготовления детали -
прокат, следует рассчитать затраты на нее.
Стоимость заготовок определяется по
формуле (1):
Sзаг= М+åСо.з,
(1)
где М - на материал заготовки, руб;
åСо.з себестоимость
операций правки, калибрования прутков, разрезки их на штучные заготовки:
Со.з = (Сп.з × Тшт)/60×100;
где Сп.з - затраты на рабочее место,
коп/ч;
Тшт(ш-к) - выполнения заготовительной
операции (правки, калибрования и др.)
Для расчета затрат на материал
рассчитывается по массе проката, необходимого для изготовления детали, и массе
стружки. При этом учитывается стандартная длина прутков и отходы, рассчитанные
по формуле (2):
M = QS-(Q-q)×Sотх/1000, (2)
где Q - масса заготовки кг; цена 1
кг материала заготовки, руб.; - масса готовой детали, кг; отх - цена 1 т
отходов, руб.
Используемая формула поддается
преобразованию в формулу (3) следующего вида:
M = QметS-Qотх×Sотх/1000, (3)
где Qмет - масса металла на изготовление
партии деталей, кг;
Qдет - масса партии деталей, кг
Для заготовки выбираем сортовой
фасонный прокат: круг горячекатаный по квалитету h14, ГОСТ 2590-88. Диаметр этого
проката берем Æ 60 мм, у которого
стандартный прокат имеет длину l = 6 м.
Заготовка будет нарезаться штучно из
стандартного проката длиной l = 138 мм (для нее предусмотрен припуск на подрезку и шлифовку
торцов по 1,5 мм на сторону). Толщина пропила Lп = 0,9 мм.
Для определения числа заготовок из
прутка длиной l = 6 м:
n = 6000 / (138+0,9) = 43,19
принимаем n = 43 шт.
Для расчета изготовления партии
используется следующая формула (4):
Z = N/n, (4)
Z = 200/43 = 4,65
После проведенного расчета
определяем, что для изготовления партии деталей необходимо Z = 5 прутков.
Общую массу металла, требуемой для
изготовления партии деталей, определяем по формуле (5):
Qмет= (p·D2·lå·r)/4, (5)
где D - диаметр проката, м;
lå = l×Z - общая длина проката, м;
r = 7820
кг/м3 - плотность металла.
Получаем:
Qмет= (p·0,602·(6·5)
·7820)/4 =617,2 кг.
Определим общую массу партии
деталей.
Масса отходов (концевые, стружка),
кг.
Qотх = Qмет - Qдет = 617,2 - 236,4 = 380,8 ≈ 381 кг.
Стоимость металла.
Стоимость тонны материала (Сталь
40ХН ГОСТ 4543-71) S = 45500 руб.
Стоимость тонны стружки Sотх = 490 руб.
М = (617,2 ×45500)/1000-(381×490)/1000
= 27895,91 руб.
Стоимость материала на одну деталь.
М1= 22521,4 / 200 = 139,8 руб.
Стоимость получения заготовки
(технологическая себестоимость) включает в себя стоимость отрезки на станке
ленточнопильном станке:
Тшт = 0,15×D2×10-3.
Тшт = 0,15×602×10-3 =
1,54 мин.
Со.з.= (280,2×1,54)/60 = 7,19 = 7,19 руб.
Стоимость заготовки из проката
составляет:
Sпр = 139,8 + 7,19 =
146,99 руб.
Маршрут обработки детали.
Технологический процесс механической
обработки - часть производственного процесса, тесно связанна с каким-либо
изменением формы, размеров или свойств обрабатываемой заготовки, выполняемая в
определенной последовательности [8].
Основными операциями изготовления
данного вала следующие: заготовительная; токарная; долбежная (долбление
шестигранного отверстия); фрезерная (нарезание шлицов); шлифовальная и
полировальная. В каждой операции возможно присутствие одного или несколько
технологических переходов. Предварительная карта маршрута представлена в
таблице 7.
Таблица 7 - Предварительная карта
маршрута
№ п/п
Наименование операции
Параметры детали
005
Заготовительная
Отрезка прутка Ø60 мм
L=138
мм
010
Токарная
1 установ
Подрезка торца
L=136,5мм
Черновое точение
Ø56мм L=85,5мм
Черновое точение
Ø36мм L=20мм
Чистовое точение
Ø55мм L=85,5мм
Чистовое точение
Ø35мм L=20мм
Снятие фаски
2×45°
Снятие фаски
5×45°
Сверление отверстия
Ø15мм L=136,5мм
Сверление отверстия
Ø25мм L=136,5мм
Точение внутренней канавки
Ø39мм L=15мм
2 установ
Подрезка торца
L=135мм
Черновое точение
Ø51мм L=51мм
Черновое точение
Ø45мм L=33мм
Чистовое точение
Ø50,5мм L=51мм
Снятие фаски
0,5×45°
Снятие фаски
30° до Ø35мм
Снятие фаски
30° до Ø41,5мм
015
Долбежная
Долбление отверстий
Ø30мм L=65мм
020
Зубофрезерная
Нарезание 8-ми зубьев
025
Термическая
Закалка
Отпуск
030
Шлифовальная
I установ
Ø35мм L=20мм
II установ
Ø50мм L=18мм Ø45мм
L=17мм
Полировальная
035
Химическое оксидирование
040
Контрольная
Биение
Проверка размеров
Проверка геометрических параметров
Проверка качества поверхности
Расчет припусков на обработку детали
производился в курсовом проекте по дисциплине: «Технология автоматизированного
машиностроения». Результаты элементов расчета припусков представлены в таблице
8.
Таблица 8 - Результат расчета
припусков
Технологические переходки обработки поверхности Ø55
Элементы припуска Rz, Tд, ρ
Расчетный припуск, мм
Расчетный размер dp,мм
Допуск δ, мкм
Предельный размер, мм dmax, dmin
Заготовка
160
200
753
-
59,814
1800
59,7
59,9
Точение черновое
50
50
45
2×1113
55,588
300
55,9
55,6
Точение чистовое
25
25
38
2×145
55,298
100
55,4
55,3
Шлифование черновое
10
20
30
2×88
55,122
40
55,17
55,13
Шлифование чистовое
5
15
23
2×60
55,002
16
55,018
55,002
Выбор типа производства и формы
организации технологического процесса.
Последовательность выполнения
операций зависит от следующих факторов: конструктивной формы и размеров детали,
производственной программы, свойств обрабатываемого материала, шероховатости,
техпроцесса.
Выбранные станки должны обеспечить
выполнение технических требований.
Жесткость, кинематические
возможности и мощность станка должны позволять вести обработку на оптимальных
режимах резания с наименьшими затратами времени и себестоимостью.
Для расчета годовой программы
запуска деталей в производство используется следующая формула (7):
где k1 - коэффициент, характеризующий
технологический брак (4…5% от годовой программы выпуска);
k2- коэффициент незавершенного производства (2…3% от годовой
программы выпуска);
Принимаем: N3 = 216 шт.
Тип производства определяется по
таблице 9:
Таблица 9 - Определение типа
производства
Тип производства
Годовая программа выпускаNВ,
шт.
тяжелые, средние, легкие, Единичное
до 5
до 10
до 100
Мелкосерийное
5…100
10…200
100…500
Серийное
100…300
200…500
500…5000
Крупносерийное
300…1000
500…5000
5000…50000
Массовое
>1000
>5000
>50000
В соответствии
данной таблице подходит более всего серийный тип производства. Серийное
производство - вид производства, характеризующийся узкой номенклатурой изделий,
изготавливаемых либо ремонтируемых периодически циклическими партиями, и
сравнительно огромным объемом выпуска.
Группа заготовок
одного наименования и типоразмера, которые обрабатываются одновременно или
непрерывно в течение установленного периода времени, называют партией либо
производственной партией.
Серийное
производство считается главным типом производства, и предприятиями данного типа
выпускается в настоящий момент 75-80 % всей машиностроительной продукции.
Согласно имеющимся технологическим и производственным характеристикам, можно
сделать вывод, что серийное производство определяет промежуточное положение
между единичным и массовым производством.
Проанализировав полученные данные и сравнив их с
таблицей, принимаем решение, что производство мелкосерийное (т.к. объем
выпускаемой продукции попадает в рамки 100-500, а масса детали меньше 10 кг).
Выбор оборудования.
Выбор металлорежущих станков для
изготовления выбранной детали выполнен с учетом последующих условий:
тип обработки;
точность обрабатываемой поверхности;
расположение обрабатываемой
поверхности относительно технологических баз;
габаритные размеры и масса
заготовки;
производительность операции;
тип производства.
В таблице 10 приведены выбранные
оборудования.
Таблица 10 - Оборудование
№ опер
Наименование операции
Станок
Основные технические характеристики
1
Токарная
Токарно-винторезный станок с ЧПУ 16К20Ф3
Макс. диаметр обрабатываемой детали 400. Наибольшая длина
продольного перемещения 900. Наибольшая длина поперечного перемещения 250.
Диапазон скоростей вращения шпинделя, об/мин 12.5-2000. Наибольшая скорость
продольной подачи мм/мин 1200. Диапазон скоростей подач мм/мин: - продольная
подача 3-1200. - поперечная 1.5-600. Мощность электродвигателя гл. движения,
кВт 10. Масса станка, кг 4000
2
Долбежная
Долбежный станок с механическим приводом 7А420
Длина хода долбяка, мм: Наименьшая 0. Наибольшая 200. Расстояние
от плоскости стола до нижнего конца направляющих долбяка, мм 320. Расстояние
от наружной плоскости резцедержателя до стойки (вылет), мм 480. Размер
рабочей поверхности стола(диаметр), мм 500. Наибольшее перемещение: Продольное,
мм. 500. Поперечное, мм 400. Перемещение на один оборот маховичка рукоятки:
Продольное, мм 6. Поперечное, мм 6 Круговое, град., 4. Цена деления лимба:
Продольное, мм 0,05. Поперечное, мм 0,05. Скорость быстрого перемещения:
Продольное, м/мин 1,8. Поперечное, м/мин 1,8. Круговое, град. 3,4.
3
Зубофрезерная
Зубофрезерный станок 5К32
Наибольший диаметр нарезаемых цилиндрических колеса, мм -
Прямозубых 500 - Косозубых, при угле наклона: Наибольшая длина нарезаемых
цилиндрических колес, мм - Прямозубых 300 - Косозубых, при угле наклона:
Наименьшее число нарезаемых зубьев 16 Расстояние между осями стола и фрезы,
мм - Наименьшее 60 - Наибольшее 350 Расстояние от плоскости стола до оси
фрезы, мм - Наименьшее 210 - Наибольшее 570 Диаметр стола, мм 500 Ускоренное
перемещение стола, мм/мин 170 Ручное перемещение стола на один оборот, мм 0,5
Наибольшие размеры режущего инструмента, мм - Диаметр 180 - Длина 200
Наибольшее перемещение суппорта, мм 360 Ускоренное перемещение каретки
суппорта, мм/мин 550 Диаметр фрезерных оправок, мм 32, 40 Скорость
перемещения шпинделя вдоль оси, мм/мин 12 Пределы подач, мм/об - Продольной
0,8...5,0 - Радиальной Число ступеней подач 0,3...1,7
4
Шлифовальная
Кругло-шлифовальный станок 3Е12
Наибольшие размеры обрабатываемой заготовки: диаметр - 200 мм;
длина - 500 мм; наибольшие размеры шлифовального круга - 350х40х127;
мощность электродвигателя главного движения - 5,5 кВт
Выбор режущего инструмента.
Исходя из метода обработки, формы и
размеров обрабатываемой поверхности, точности и шероховатости, использованного
материала заготовки, установленной производительности и стойкости инструмента,
выбираем режущий инструмент, который должен гарантировать обработку детали
значительной режущей способностью, устойчивой стабильностью процесса обработки,
возможностью быстрой и удобной замены, подналадки в процессе обработки и т.п.
Вспомогательные инструменты вступают
в структуру оснастки подобранных станков (оправки, втулки и др.) и полностью
определяются в зависимости от конструкции режущего инструмента, конструкции
посадочных мест, размеров, требуемой жесткости и точности.
В зависимости от типа производства
ведется выбор требуемых средств измерения и контроля отклонений формы и
взаимного расположения обработанных поверхностей для каждой операции, величин
допуска контролируемого параметра. Выбранный, по необходимым критериям,
измерительный инструмент должен обеспечить необходимую точность измерений и
высокую продолжительность контроля. Полученные данные по выбору режущего
инструмента и средств измерения сводим в таблице 11.
Таблица 11 - Режущий инструмент
Модель и тип оборудования
Инструмент
Наименование операции
Токарно-винторезный станок с ЧПУ 1М63/200
Державка DWLNR
2525M-08 Пластинка WNMG
080412-MR33 IC 8150
Черновое точение
Державка DCLNR
2525M-12 Пластинка CNMG
120408-F2
Чистовое точение
Державка DCLNR
2525M-12 Пластинка CNMG
120408-F2
Снятие фаски
Державка DCLNR
2525M-12 Пластинка CNMG
120408-F2
Снятие фаски
Инструмент DCN
250-300-32R-12D Пластина HCP 250-IQ
IC 908
Сверление отверстия
Держатель MG PCO-20-6-8
Инструмент MGCH 08 Пластинка GIQR 11-15-3.00-0.20
IC 528
Точение внутренней канавки
Долбежный станок с механическим приводом 7А420
Резец 2182-0603 ГОСТ 10046-72
Долбление отверстий
Зубофрезерный станок 5К32
Дисковой фрезой
Нарезание 16-ти зубьев
Круглошлифовальный станок 3Е12
Абразивный круг 150*16*32 25F F46 C1 5 B 45 A 3
Шлифование
Выбор вспомогательных инструментов
Для установки и закрепления режущего
инструмента на станке применяют вспомогательный инструмент, который во многом
определяет точность и производительность обработки.
Эффективность работы станков с ЧПУ,
увеличение их производительности в существенной мере находится в зависимости от
технического уровня вспомогательного инструмента, который обеспечивает возможность
уменьшения всех составляющих времени. Уменьшение времени, которое является
основным, достигается интенсификацией режимов резания, возможно будет
обеспечено в результате увеличения жесткости вспомогательного инструмента,
повышения силы закрепления режущего инструмента.
Результаты выбора вспомогательного
инструмента представлены в таблице 12.
Таблица 12 - Вспомогательные
инструменты
Наименование операции
Наименование станка
Вспомогательный инструмент
Токарная
Токарно-винторезный станок с ЧПУ 16К20Ф3
С автоматической универсальной головкой (УГ9321, УГ9324, УГ9325)
Долбежная
Долбежный станок с механическим приводом 7А420
Универсальный сборный, круглый накладной кондуктор УСП-12
Зубофрезерная
Зубофрезерный станок 5К32
Трехкулачковый самоцентрирующийся патрон
Шлифовальная
Кругло-шлифовальный станок 3Е12
Поводковый патрон
Выбор приспособлений.
Выбор приспособлений проводится по
средствам числа стандартных или типовых конструкций станочных приспособлений.
Выбирая станочные приспособления
были предусмотрены:
вид механической обработки;
модель станка;
режущие инструменты;
тип производства.
Выбранные приспособления оформляем в
таблице 13.
Таблица 13 - Станочные
приспособления
Наименование операции
Наименование приспособления
Обозначение приспособления
Токарная
Трехкулачковый самоцентрирующийся патрон
Патрон 7100-0063 П ГОСТ 2675-80
Долбежная
Универсальный сборный, круглый накладной кондуктор УСП-12
ГОСТ 21676-76
Зубофрезерная
Трехкулачковый самоцентрирующийся патрон
Патрон 7100-0063 А ГОСТ 2675-80
Шлифовальная
Поводковый патрон
ГОСТ 2571-71
При выборе инструментальных
приспособлений учитывались:
вид механической обработки;
конструкция посадочного места
станка;
- форма и размеры инструмента.
Выбор средств измерения и контроля
размеров
Выбор средств измерения и контроля
производится для более важных параметров детали [6]:
Габаритные размеры:
. Длина 135 мм. Средства измерения представлены в
таблице 14.
Таблица 14 - Средства измерения
Вид операции контроля
Наименование и марка
Метрологическая характеристика прибора
Измерение длины детали L=135 допуск 1,15
Штангенрейсмас (с отсчетом по нониусу) 41Р по ГОСТ 164-80
Предел измерения 40-400 мм. Цена деления 0.05 мм. Вылет
измерительных губок 80 мм. Погрешность +0.05 мм.
Измерение диаметра D=55 допуск 1
Штангенциркуль ГОСТ 314-72
Предел измерения 100-1000 мм. Цена деления 0.1 мм.Вылет
измерительных губок 125 мм Погрешность +0.1 мм.
Измерение диаметра крепежной части Æ55
Гладкий микрометр по ГОСТ 6507-78
Цена деления 0.01 мм. Диапазон измерений 0-300 мм. Погрешность
+0.002 ¸
+0.006 мм.
Проверка геометрических параметров зуба
Шаблон зуба
D-16×62×72f7×6h8
Проверка качества поверхности
Профилометр модель 130
параметров Ra и Rq 0,012-50 мкмпараметров Rp и Rv 0,025-125 мкм
параметров Rz и Rmax 0,05-250 мкм параметров Sm, S, λa
и λq 10-1600 мкм параметра tp , % 1-100 параметра Lo..100-100000
мкм. параметра lo 1-10 параметра D..4-10001/см. параметров ∆a и ∆q,
град 0,01-30 Значения отсечек шага λb
.0,08;0,25;0,8; 2,5; 8 мм
Выбор режимов резания. Черновое растачивание. Максимальную глубину
резания следует уменьшить в 3 … 5 мм. Припуск будет разбит на несколько
проходов - подготовительный - максимально возможный съем припуска и чистовой
припуск - оставляя только припуск под окончательную обработку - протягивание.
При черновом (подготовительном) точение определяем подачу в связи с требуемой
шероховатости и радиусом скругления при вершине резца S
= 0,5 мм/об. Допускаемая скорость резания составляет V=
90-110 м/мин. Чистовое точение.
При чистовом точение определяем подачу в связи с требуемой шероховатости и
радиусом скругления при вершине резца S
= 0,25 мм/об. Допускаемая скорость резания составляет V=120-160
м/мин. Полученные режимы резания операций сводим в таблицы 15-18.
Установим основное время для одного перехода, например черновое
точение с Æ 60 до Æ 56 на длину 85,5 мм при следующих режимах резания [10]:
- Глубина, мм2,0;
Подача, 0,5 мм/об;
Допускаемая скорость резания, м/мин
100-120 (для расчета принимаем 110 м/мин);
Таблица 15 - Режим резани для
токарной операции
Токарная операция
Диаметр участка, мм
Глубина резания, мм
Подача
Допускаемая скорость резания, м/мин
Расч частота вращения шпинделя, мин-1
Ст. частота вра-я шпин-ля, мин-1
Факт. скор. резания, м/мин
То, мин
до обр-ки
после обр-ки
мм/об
мм/мин
Токарная операция
Подрезка торца
60
58
2
0,5
315
100 - 120 (110)
583,864
630
118,692
0,174
Черновое точение
60
56
2
0,5
315
100 - 120
583,864
630
118,692
0,177
56
51
2,5
0,5
400
796,178
800
140,672
0,323
Чистовое точение
56
55
0,5
0,3
240
120 - 160
853,048
800
140,672
0,372
51
50,5
0,25
0,3
300
936,680
1000
160,140
0,263
ИТОГО
1,306
Таблица 16 - Режим резания для
зубофрезерной операции
Зубофрезерная операция
Диаметр участка, мм
Глубина резания, мм
Длина обр-ки, мм
Подача мм/об
Допустимая скорость резания, м/мин
Расч частота вращения шпинделя, мин-1
Ст. частота вра-я шпин-ля, мин-1
Факт. скор. резания, м/мин
То, мин
до обр-ки
после обр-ки
Нарезание 8 зубьев
50
46
2
34
0,3
15-20
127,389
125
19,625
0,9067
ИТОГО
0,907
Таблица 17 - Режим резания для
шлифовальной операции
Шлифовальная операция
Диаметр участка, мм
Глубина резания, мм
Длина обр-ки, мм
Подача мм/об
Допустимая скорость резания, м/сек
Расч частота вращения шпинделя, мин-1
Ст. частота вра-я шпинля, мин-1
Факт. скор. резания, м/сек
То, мин
до обр-ки
после обр-ки
35,3
35,1
0,1
20
1,2
41,8
500,450
500
13,12
3,330
ИТОГО
3,330
Техническое нормирование времени
операции.
Технически аргументированной нормой
времени называют время выполнения технологической операции в установленных
организационно - технических условиях, более подходящих для данного типа
производства.
Нормы штучно-калькуляционного
времени рассчитается для определения основных операций, входящих в
технологический процесс [9]. Этот расчет норм времени рассчитываем по формуле
(8):
Тшт=t0+tв+tтех+tорг+tпер+tп/з, мин, (8)
где t0 - основное (машинное) время, мин;
tв - вспомогательное время, мин;
tтех - время технического обслуживания, мин;
tорг - время организационного обслуживания, мин;
tпер - время перерывов, мин;
tп/з - заключительно-подготовительное время, мин.
Вспомогательное время определяем по
заводским нормативам.
Время технического обслуживания
принимаем в размере 10% от основного времени.
Время перерывов принимаем в размере
2,5% от суммы основного времени и вспомогательного.
Время организационного обслуживания
принимаем в размере 10-12% от суммы основного времени и вспомогательного.
Результаты вычислений сводим в
таблицу 18.
Таблица 18 - Нормирование времени
операций
Наименование операций
t0,
мин
tв,
мин
tтех,
мин
tорг,
мин
tпер,
мин
tп/з,
мин
Тшт, мин
Токарная
9,12
7
0,91
1,9
0,4
0,2
19,53
Долбежная
17,3
5
1,73
2,7
0,6
0,2
27,53
Зубофрезерная
9,07
3
0,9
1,5
0,3
0,2
14,97
. Автоматизированная разработка
программы обработки детали на станке с ЧПУ
Технологический этап подготовки
производства опирается на программное обеспечение «SprutCAM», которое позволяет
выбрать нужный инструмент, определить режимы резания и проследить траекторию режущего
инструмента.
Данная программа позволяет увидеть
операции обработки детали на станке с ЧПУ. Визуализация такого программного
обеспечения помогает контролировать исправление возможных ошибок в расчете или
траектории движения инструмента, что облегчает представление обработки детали.
Из-за сложности контуров детали для
обработки мы выбираем станок с ЧПУ. К сожалению, на учебной основе в «SprutCAM» не предусмотрены все
виды операций, что используется для данной детали «Вал». Таким образом, у нас
нет представления долбежной и фрезерной (нарезание шлицов модульной фрезой)
операций. Но основные этапы обработки позволяют сократить время и улучшить
качество обрабатываемой поверхности. Некоторые такие операции представлены
(рисунки 16-18).
Рисунок 16 - Сверление сквозного
отверстия
Рисунок 17 - Расточка внутренней
канавки
Рисунок 18 - Чистовая обработка
поверхности
Еще одним плюсом программного
обеспечения «SprutCAM» является формирование программы для станка с ЧПУ, за который
отвечает постпроцессор.
Представлен фрагмент управляющей
программы.
%
_______97_05
( GENERATED BY SprutCAM )
( DATE: 29.03.2017 )
( TIME: 10:51:13 )
( TOOLS LIST )
( T1 OD_LATHE_CUTTER D0
)
( T15 OD_LATHE_CUTTER D0
)
( T1 OD_LATHE_CUTTER D0
)
( T4 DRILL D24.9 )
( T5
ID_LATHE_GROOVING_CUTTER D0 )
( T1 OD_LATHE_CUTTER D0
)
( T2 OD_LATHE_CUTTER D0
)
( T3 OD_LATHE_CUTTER D0
)
G00G21G40G49G69G80G90G17Z0.C0.
( OBRABOTKA TORCZA
)Z0.X0.Y0.M6 (DRUGOJ L16, TI1.98, RE0.2, KR90, QR10
)S150X29.007Y0.Z115.707G95X28.3Z115.F0.5M8.3.2.2.493Z115.707( CHERNOVAYA
TOKARNAYA )
G53Z0.X0.Y0.
T15M6 (DRUGOJ L12,
TI4.76, RE0.8, KR90, QR10 )
G54
G00X26.697Y0.Z116.706X25.99Z115.999F0.5M8.999..697Z64.707Z116.706.697X23.99Z115.999.999.946.697Z82.653Z116.706.697X21.99Z115.999.999.267.697Z112.974Z116.706.696X19.989Z115.999
X19.991Z114.999
X20.698Z115.706
M9
M1
Заключение
В представленной выпускной
квалифицированной работе была изучена и, впоследствии, модернизована мобильная
буровая установка, в данной работе цилиндрический одноступенчатый редуктор.
Были решены поставленные задачи с
помощью программных обеспечений «КОМПАС 3D», «SolidWorks», «SprutCAM»:
. Произведена
автоматизированная разработка конструкции (были созданы конструкторская и
технологическая документации);
2. Произведен инженерный анализ
элементов конструкции (наблюдалось поведение детали, были видны критические
точки нагружения);
. Разработана технология
изготовления (в данном пункте произведено описание конструкции и назначение
детали, произведен анализ технологичности, разработан метод изготовления и
форма заготовки, разработан план обработки, выбраны оборудования и
приспособления, а также произведено предварительное нормирование времени
операций);
4. Разработана управляющая
программа (при разработке наблюдалась траектория движения инструментов и
обработки детали, были предусмотрены возможные ошибки, которые могли произойти
на производстве);
. Разработана методика
автоматизированной разработки конструкции и технологии.
Конструкторская часть содержит
описание конструкции, в которых были созданы трехмерные модели и чертежи единиц
механизма, а также сборка (разнесенная) и спецификация.
Расчет напряженно-деформированного
состояния детали был выполнен с помощью программного обеспечения «SolidWorks» методами имитационного
моделирования.
Литература
1. Шкарин Б.А. Основы систем автоматизированного
проектирования машиностроительных конструкций и технологических процессов:
учеб.пособие / Б.А. Шкарин. - Вологда: ВоГУ, 2011. - 127с.
. Детали машин. Методические указания по выполнению
расчетно-графическим заданиям, контрольных работ, курсовых и дипломных
проектов. Расчёт и конструирование клиноременных передач. - Вологда. - 2006. -
20с.
3. Горбацевич А.Ф. Курсовое проектирование по технологии
машиностроения: учеб. пособие / А.Ф. Горбацевич - Мн.: Выш. школа, 1983, 256с.
4. ГОСТ 2.610 - 2006. Единая система конструкторской
документации. Правила выполнения эксплуатационных документов. - Введ.
01.09.2006. - М.: Стандартинформ, 2006. - 35с.
. Справочник технолога-машиностроителя. В 2 т. Т.1. Под
ред. А.Г. Косиловой и Р.К., Мещерякова - Москва: Машиностроение, 2012. - 656с.
. Единая система технологической подготовки производства.
М.: Издательство стандартов. 2011. - 48с.
. Общемашиностроительные нормативы времени
вспомогательного, на обслуживание рабочего места и
подготовительно-заключительного для технического нормирования станочных работ.
Серийное производство. М.: Машиностроение, 2012 - 136с.
. Общемашиностроительные нормативы режимов резания для
технического нормирования работ на металлорежущих станках. М.: Машиностроение,
2012 Ч. 1 - 416 с. Ч. 2 - 200с.
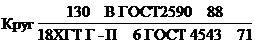
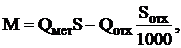 (6)

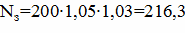 шт.