Курсовая работа (т): Разработка технологического маршрута обработки колодки тормозной
|
Процесс |
Rz, мкм |
Т, мкм |
ρ, мкм |
Расчётный припуск 2Zmin |
|
Сверление |
80 |
150 |
109 |
2-339 |
|
Зенкерование |
30 |
40 |
91 |
2-151 |
|
Развертывание |
6 |
10 |
36 |
2-52 |
Суммарное отклонение:
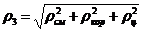 (11)
ρсм=1 мм
ρкор=∆К·l=1·138≈0,14 мм (12)
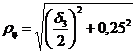 (13)
δ=3 мм
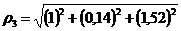 =1,82 мм
Остаточное пространственное отклонение:
После сверления ρ1=0,06·1820=109 мкм
После зенкерования ρ2=0,05·1820=91 мкм
После развертывания ρ3=0,02·1820=36 мкм
Расчет минимальных
значений припусков:
Zmin=2 (Rzi-1+Тi-1+ρi-1) (14)
под сверление
Zminl=2·(80+150+109)=2·309
мкм
под получистовую обработку
(зенкерование)
Zmin2=2·(30+40+91)=2·151
мкм
под получистовую
обработку (развёртывание)
Zmin3=2·(6+10+36)=2·52
мкм
ρ=ρкор
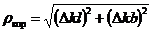 (15)
где ∆k=0,7=90 мм - ширина фрезерования=125 мм - диаметр фрезы
ρ=ρкор
ε= (16)
где εб - погрешности базирования
ε3 - погрешности по длине
εб=90 мкм [4]
ε3=l·tg α=55·0,004=3 мкм
ε= =90
мкм
δ [4]
Предельные размеры:=20 мм=20+0,18=20,18 мм
При литье получают размеры заготовки l=21 мм квалитет 15 для отливки предельные размеры:=21 мм=21,84 мм
 =21,84-20,18=16660
мкм
 =21-20=1000
мкм
Проверка:
 -
 =20,18-20=0,18
мм
δ1=180 мкм
-=21,84-21=0,84
мм
δ3=840 мкм
7. Расчёт режимов резания и технических норм времени
Принимаем станок 6Р81Ш [2]:
широкоуниверсальный класс точности П;
стол поворотный;
угол поворота фрезерной головки 360º;
частота вращения шпинделя n=50÷1600 об/мин
число передач 16;
подача S=14÷390 мм/мин
скорость резания
 (17)
при n=300
ф= =62,5
мм
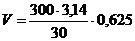 =19,4
м/мин
Скорость зависит от материала фрезы и длины фрезерования:
p=V·K1·K2·K3=19,4·0,86·1·1=16,7
м/мин
Штучно-калькуляционное время:
Тштк=tо+tвсп+tотд+tтехо+tос (18)
 (19)
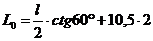 =17
мм
Расстояние на врезание и перебег:
 =0,01714
мин
Вспомогательное время:
всп=t1+t2+t3+t4+t5 (20)
где t1=7 мин - время на наладку станка и установку детали2=10 мин - время на установку плиты3=0,3 мин - время на установку втулки4=0,01 мин - время включения станка5=0,4 мин - время на установку фрезывсп=7+10+0,3+0,01+0,4=17,71 мин
Оперативное время: tоп=tосн+tвсп=0,017+17,71=17,727 мино=0,88 мин - время на отдых - 5 %обс=1,06 мин - время на техническое обслуживаниетехобс=0,01·tоп=0,18 мин
Тштк=0,017+17,71+0,88+1,06+0,18=19,847 мин
а) глубина резания t (мм) определяется припуском на обработку, которую выгодно производить за один рабочий ход.
Для уменьшения влияния сил резания можно разделить припуск на несколько ходов:
при черновой обработке - 3-5 мм
при получистовой обработке - 2-3 мм
при чистовой обработке - 0,5-1 мм
б) Подача S (мм/об) выбирается из [1]=0,8 (мм /об)
в) стойкость резца принимается равной 90.
г) скорость резания V (м/мин) выбирается из [1].
По выбранной скорости резания и диаметру обрабатываемой детали
находим число оборотов шпинделя:
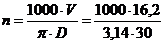 =171,97
об/мин
Уточняем число оборотов по паспорту станка:
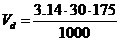 =16,485
об/мин
Штучное время для обработки заданной поверхности определяется по формуле:
шт.к=to+tвcn+toб+toтд (21)
 (22)п=1,5÷3
ммвр=3÷4 мм
 =0,21
минвсп=tc+tи+ txx1 (23)
c=1
мини=0,5 минxx1=0,105 минвcn=1+0,5+0,105=1,605
миншт.к=1,605+0,21+3+5≈10 мин
tшт.к=to+tвcn+toб+toтд (24)
(25)п=1,5÷3
ммвр=3÷4 мм
=0,21
мин
. Способы установки
В качестве основной установочной базы используется радиусная поверхность тормозной колодки, являющейся сборочной базой и не подвергающаяся обработке [1].
Способ установки детали показан на рис. 3.
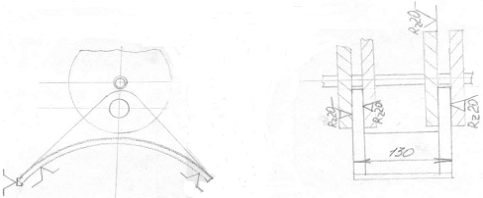
Рисунок 3. Способы установки детали
. Обоснование измерительного инструмента
Измерительные приборы и инструменты применяю для измерения не одного, а всех размеров, охватываемых инструментом. Из большого разнообразия таких приборов и инструментов для измерения внутреннего диаметра зубчатого колеса выбираем штангенциркуль.
Его широко применяют в машиностроении для измерения наружных и внутренних размеров, а также глубин и высот. Штанга 6 штангенциркуля - линейка с основной шкалой и губками 1 и 2. По штанге передвигается рамка 5 с губками 3 и 9 и глубиномером 7. Рамка на штанге закрепляется винтом 4. Размеры отсчитывают по основной шкале и нониусу 8, представляющему вспомогательную шкалу на рамке, служащую для отсчета долей миллиметра. Раньше выпускались штангенциркули с нониусами, дающими точность отсчета до 0,1, 0,05 и 0,02 мм.
На рис. 1 б приведены основная шкала 1 и нониус 2 с величиной отсчета 0,1 мм в нулевом положении. Шкала этого нониуса получена при делении 19 мм на 10 частей. Следовательно, каждое деление нониуса имеет размер 1,9 мм, то есть на 0,1 мм меньше делений основной шкалы (2 мм). Если передвинуть нониус вправо, то, прежде всего штрих 1 нониуса совпадет со штрихом основной шкалы, при этом нулевое деление нониуса отойдет от нулевого деления основной шкалы на 0,1 мм. При дальнейшем передвижении нониуса со штрихами основной шкалы будут совпадать последовательно штрихи 2, 3, 4 и т.д. до 10, причем расстояние между нулевыми штрихами соответственно составит 0,2, 0,3, 0,4 и далее до 1,0.
Для отсчета размера по штангенциркулю нужно количество целых
миллиметров взять по основной шкалы до нулевого штриха нониуса, а количество
десятых долей миллиметра, взяв по нониусу определив, какой штрих нониуса
основной шкалы. На рис. 4 в приведен размер 46,4 мм.
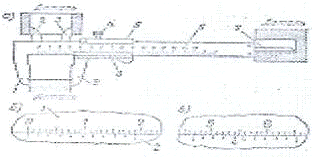
Рисунок 4. Штангенциркуль
Для получения нониуса с отсчетом на нем 0,05 мм делят 39 мм на 20
частей, тогда каждое деление нониуса на 0,05 мм меньше, чем 2 мм.
Заключение
Был разработан технологический маршрут обработки тормозной колодки. Годовая программа выпуска 8000 штук, материал изготовления Сталь 35Л ГОСТ 977-75, обработка отверстия: Ø30Н11.
Определены инструменты обработки и методы обработки.
Выполнены чертежи заданной детали, расчет технической нормы
времени.
Список использованной литературы
1. Горбацевич А. Ф., Шкред В. А.. «Курсовое проектирование по технологии машиностроения» М., Высшая школа 1983.
2. Косилова А. Г., Сухов М. Ф. «Технология производства
подъёмно-транспортных машин» М, Машиностроение, 1992.