Контрольная работа: Разработка технологического процесса изготовления деталей из листового материала
Высота нижней плиты равна 20 мм.
В нижнюю плиту запрессовываются 2 штифта : штифт 8п6*40 ГОСТ 3128-70
К нижней плите четырьмя винтами м5-6д*10 ГОСТ 17473-80 крепятся защитные щитки.
Зазор безопасности равен 25мм.
Рабочая зона матрицы:
Так как гибка выполняется с
калибровкой то:

Где:  - радиус гиба детали, мм
S - толщина детали, мм
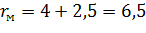
Радиус закругления на ребре матрицы:
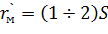
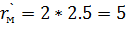 м - глубина матрицы = 12 мм. (по
таблице)
Hм - толщина матрицы = 32 мм. (по таблице)
Пуансон:
Hп - длинна пуансона, мм
Нп = hм+Нпн+(20…25)
= 55
Ап - ширина пуансона = 30 мм;
Нпн - толщина пуансонодержателя, мм
Нпн = (0,3…0,5)*Ап
Расчет массы ГБШ
Чтобы определить массу штампа и
выяснить необходимость в транспортировочном приспособлении необходимо:
m= ,
где  усредненная удельная плотность;
v- суммарный объем детали штампа, см3.
Объем детали штампа определяется приблизительно.
v1=a·b·c=13·18·2=468
v1- объем подножки матрицы.
v2=2,5·12·16=480
v2-суммарный объем матрицы .
v3=3·5·12=180
v3-суммарный объем пуансона.
v4=4,2·10·12=504
v4-суммарный объем верхней и нижней плиты.
v5= ·6=68
v5-суммарный объем хвостовика.
Общий объем равен:
v= 468+480+180+504+68=1700
m=1600·7,8=13260 г
m≈14 кг.
Масса штампа 14 кг, следовательно
транспортировочное средство не нужно.
. Охрана труда
При вырубке и гибке на штампах
существует ряд опасных производственных факторов: острые края заготовок, работа
с оборудованием, развивающим кратковременно большие усилия, необходимость
транспортировки тяжёлой оснастки, и тому подобные опасные производственные
факторы. Для того чтоб предотвратить несчастные случаи на производстве, данным
проектом предусмотрены следующие меры: работа в х/б перчатках, подача-выемка
заготовок и деталей в штамповочное приспособление пинцетом, штатные ограждающие
приспособления и предусмотренные проектом защитные щитки, а так же зазор
безопасности между движущимися деталями штампа.
Заключение
В данном проекте содержится решение комплекса технологических и конструкторских работ по технологической подготовке производства детали типа «Кронштейн», а также раскрыта проблематика проектирования оснастки для изготовления деталей и узлов ЛА
Проект содержит основные методики и правила для проектирования реальных конструкций заготовительно-штамповочной оснастки, а также расчет основных технологических параметров
Изложенные вопросы способствуют
закреплению теоретических знаний, полученных при создании данного курсового
проекта, повышают уровень конструкторской и технологической подготовки
инженеров, способствуют приобретению профессионального опыта по конструированию
и организации технологических процессов изготовления деталей и узлов
летательных аппаратов
Список литературы
1 Справочник конструктора штампов: «Листовая штамповка» /Под общ. Ред. Л.И.Рудмана.- Машиностроение, 1988-496с. Ил.-(Б-ка конструктора).
Авиационные материал, методический указатель, Новосибирск 2001