Курсовая работа (т): Разработка технологического процесса на ремонт вилки переключения заднего хода коробки передач автомобиля ГАЗ-3307, деталь №52-1702092
Разработка технологического процесса на ремонт вилки переключения заднего хода коробки передач автомобиля ГАЗ-3307, деталь №52-1702092
Содержание
Введение
1. Технологическая раздел
.1 Техническая документация
.2 Разработка маршрутов ремонта деталей
.3 Выбор способов восстановления детали
.4 Схема технологического процесса
.5 Расчет операций технологического процесса
2. Конструкторский раздел
.1 Назначение, устройство и работа
.2 Инструкции
.2.1 По правилам эксплуатации
.2.2 По технике безопасности
Список
литературы
Введение
Надёжность и другие свойства автомобиля, в процессе его эксплуатации, постоянно снижаются вследствие изнашивания деталей, а также коррозии и усталости материала, из которого они изготовлены. В автомобиле появляются различные неисправности, которые устраняют при ТО и ремонте.
Необходимость целесообразность ремонта автомобилей обусловлены, прежде всего, неравнопрочностью их деталей и агрегатов. Известно, что создать равнопрочную машину, все детали которой изнашивались бы равномерно и имели бы одинаковый срок службы, невозможно. Следовательно, ремонт автомобилей даже только путем замены некоторых его деталей и агрегатов, имеющих небольшой ресурс, всегда целесообразен и с экономической точки зрения оправдан.
Наряду с увеличением объема производства автомобилей улучшается их конструкция и эксплуатационные свойства. Большое влияние на работу автомобиля оказывают агрегаты и узлы трансмиссии, ремонт агрегатов и узлов является трудоемкий и дорогостоящий. Одним из основных показателей агрегатов и узлов является их долговечность, определяемая износом в эксплуатации до отказа или износа отдельных деталей или полностью агрегата. Стоимость агрегатов и узлов составляет 20-25% от общей стоимости автомобиля. Поэтому вопрос продления срока службы агрегатов и узлов весьма значителен. Увеличения срока службы агрегата и узлов способствует снижению капитальных затрат на автомобильном транспорте, удешевлению перевозок, экономии дефицитных и дорогостоящих материалов. Одним из условий решения этой проблемы является своевременный и высококачественный ремонт агрегатов и узлов.
При длительной эксплуатации автомобиля достигают такого состояния, когда затраты средств и труда, связанные с поддержанием их в работоспособном состоянии в условиях АТП, становятся больше прибыли, которую они приносят в эксплуатации. Такое техническое состояние автомобиля считается предельным, и они направляются в капитальный ремонт (КР) на АРП. Задача КР состоит в том, чтобы с оптимальными затратами восстановить утраченные автомобилем работоспособность и ресурс до уровня, нового или близкого к нему.
КР автомобилей имеет большое экономическое и, следовательно, народнохозяйственное значение. КР автомобилей позволяет также поддерживать на высоком уровне численность автомобильного парка страны. Авторемонтное производство получило в нашей стране большое развитие, однако его потенциальные экономические преимущества реализуются не полностью: ресурс отремонтированного автомобиля не превышает 60-70% от ресурса новых машин, а стоимость ремонта остаётся высокой.
Современные автомобили представляют собой сложные технические системы длительного пользования. В процессе эксплуатации автомобилей происходит необратимое ухудшение рабочих характеристик деталей, называемое старением.
Совершенствование методов технического обслуживания автомобилей позволит повысить его качество и, следовательно, надежность подвижного состава в работе, а также общий уровень его технического состояния. В результате повысятся степень использования подвижного состава и производительность труда, снизится трудоемкость обслуживания, увеличатся межремонтные пробеги автомобилей.
В данной курсовой работе подобраны наиболее рациональные способы
устранения дефектов наиболее часто встречающиеся при ремонте вилки переключения
заднего хода коробки передач и подобрано необходимое оборудование для
устранения этих дефектов качественно и с наименьшими затратами.
1. Технологическая раздел
1.1 Техническая документация
|
|
Деталь: Вилка переключения заднего хода коробки передач |
|||||
|
|
№ детали: 52-170092 |
|||||
|
|
Материал: Сталь 35, ГОСТ 1050-60 |
Твердость: HRC 45, не менее |
||||
|
|
Наименование дефектов |
Способ устранения дефекта и измерительные инструменты |
Размеры, мм |
Заключение |
||
|
|
|
|
Номи- нальный |
допустимый без ремонта |
допустимый для ремонта |
|
|
1 |
Обломы и трещины на вилке |
Осмотр |
- |
- |
- |
Браковать |
|
2 |
Погнутость вилки в плоскости переключения передач |
Шаблон |
- |
- |
- |
Ремонтировать. Правка |
|
3 |
Износ конца вилки по толщине |
Скоба 3,56 мм |
|
3,56 |
Менее 3,56 |
Ремонтировать. Наплавка |
|
4 |
Износ отверстия под ползун переключения передач |
Пробка 15,10 мм |
|
15,10 |
Менее 15,10 |
Ремонтировать. Постановка втулки |
|
5 |
Износ паза под ползун переключения передач |
Калибр 15,2 мм или штангенциркуль |
|
15,20 |
Менее 15,20 |
Ремонтировать. Заварка |
|
6 |
Износ рабочей поверхности отверстия под шаровую опору рычага переключения передач |
Пробка 38,40 мм или нутромер индикаторный 35-50 мм |
38+0,17 |
38,40 |
Более 38,40 |
Ремонтировать. Постановка втулки |
|
7 |
Износ отверстия под ось промежуточного рычага |
Пробка 11,08 мм или нутромер индикаторный 10-18 мм |
11+0,035 |
11,08 |
Более 11,08 |
Ремонтировать. Постановка втулки |


1.2 Разработка маршрутов ремонта деталей
Для вилки переключения заднего хода коробки передач автомобиля ГАЗ-3307 из 7 дефектов подлежат устранению 6 дефектов. Исходя из числа дефектов можно составить примерно 18 маршрутов восстановления по 3 дефекта в каждом, но мы из всего сочетания составляем три маршрута с наиболее часто встречающимися сочетаниями дефектов:
Маршрут №1:
1. Погнутость вилки в плоскости переключения передач.
2. Износ конца вилки по толщине.
. Износ рабочей поверхности отверстия под шаровую опору рычага переключения передач.
Маршрут №2:
1. Износ паза под ползун переключения передач.
2. Износ отверстия под ползун переключения передач.
. Износ отверстия под ось промежуточного рычага.
Маршрут №3:
1. Износ конца вилки по толщине.
2. Износ отверстия под ползун переключения передач.
. Погнутость вилки в плоскости переключения передач.
Заключение: для разработки технологического процесса принять маршрут №3, т. к. в маршруте №3 включены дефекты часто встречающиеся в эксплуатации вилки переключения заднего хода коробки передач.
1.3 Выбор способов восстановления детали
Выбор способов устранения дефектов вилки переключения заднего хода коробки передач автомобиля ГАЗ-3307.
Дефекты:
1. Износ конца вилки по толщине.
2. Износ отверстия под ползун переключения передач.
. Погнутость вилки в плоскости переключения передач.
Возможные способы устранения:
По дефекту 1:
1. Вибродуговая наплавка
2. Электродуговая наплавка
. Гальванизация (хромирование, осталивание или ожелезнение)
Рациональным способом восстановления детали будет вибродуговая наплавка т.к. его коэффициент износостойкости больше чем у всех остальных видов, следовательно увеличивается ресурс работы детали
По дефекту 2:
1. Постановка втулки
2. Дуговая наплавка
3. Заварка
Рациональным способом устранения данного дефекта будет постановка втулки т.к. более дешевый и имеет наименьшую сложность выполнения.
По дефекту 3:
1. Холодная правка
2. Горячая правка
. Правка наклепом
Рациональным способом устранения данного дефекта будет правка наклепом т.к. он обладает простотой и небольшой трудоемкостью, отсутствуют снижение усталостности и прочности.
При анализе способов устранения каждого дефекта выявлены три способа, пригодных для устранения этих дефектов:
Вибродуговая наплавка, постановка втулки и правка наклепом
.4 Схема технологического процесса
|
Дефект |
Способ устранения |
Номер операции |
Шифр |
Наименование и содержание операции |
Установочная база |
|
Погнутость вилки в плоскости переключения передач |
Правка наклепом |
1 2 |
010 015 |
Прессовая Произвести правку вилки Термическая Произвести нагрев детали для снятия внутренних напряжений до t=800° С и выдержать 15 минут |
Боковая поверхность вилки Боковая поверхность вилки |
|
Износ отверстия под ползун переключения передач |
Постановка втулки |
1 2 3 |
005 010 020 |
Сверлильная Рассверливание до необходимого размера. Станок 2А-125 Прессовая Запрессовка втулки Сверлильная Рассверлить под номинальный размер |
Боковая поверхность вилки Боковая поверхность вилки Боковая поверхность вилки |
|
Износ конца вилки по толщине |
Вибродуговая наплавка |
1 2 3 |
025 030 035 |
Шлифовальная Шлифовать поверхность до металлического блеска с 3,46 до 3,41мм Наплавочная Наплавить металл необходимой толщины с 3,41 до 3,89мм Шлифовальная Шлифовать поверхность под номинальный размер с 3,89 до 3,84мм |
Конец вилки Конец вилки Конец вилки |
|
|
|
|
040 |
Контрольная: Произвести контроль качества ремонта вилки переключения заднего хода КПП |
Конец вилки |
План технологического процесса
|
Шифр операции |
Наименование и содержание операции |
Оборудование |
Приспо-собления |
Инструмент |
|
|
|
|
|
|
Рабочий |
Измери-тельный |
|
005 |
Сверлильная Рассверлить отверстие под постановку втулки с 15,30мм до 16,00мм |
Сверлильный вертикальный станок 2А-125 |
Тиски |
Сверло Ø 16 мм |
Штангенциркуль ЩЦ-1-125-0,1 |
|
010 |
Прессовая Переход 1 Запрессовка втулки с внутренним Ø 14,9мм, наружным диаметром 16мм, l=25мм Переход 2 Произвести правку вилки |
Пресс гидравлический P=10т |
Тиски |
Пуансон |
Штангенциркуль ЩЦ-1-125-0,1 |
|
015 |
Термическая Произвести нагрев делали до 800° С и выдержать 15 мин |
Термопечь |
Приспособление для закрепления детали |
|
Термометр |
|
020 |
Сверлильная Рассверлить внутреннее отверстие втулки под номинальный размер с Ø 14,9 до Ø 15,00мм |
Сверлильный вертикальный станок 2А-125 |
Тиски |
Сверло Ø 15,00мм |
Штангенциркуль ЩЦ-1-125-0,1 |
|
025 |
Шлифовальная Шлифовать до металлического блеска с L=3,46 до 3,41мм |
Плоскошлифовальный станок модели 3Г71 |
Тиски |
Шлифовальный круг 320х30х150 |
Штангенциркуль ЩЦ-1-125-0,1 |
|
030 |
Наплавочная Наплавить металл необходимой толщины с 3,41 до 3,89мм |
Наплавочная головка УАНЖ-5. Выпрямитель ВСА 600/300 |
Тиски |
Электродная проволока |
Штангенциркуль ЩЦ-1-125-0,1 |
|
035 |
Шлифовальная Шлифовать поверхность под номинальный размер с 3,89 до 3,84мм |
Плоскошлифовальный станок модели 3Г71 |
Тиски |
Шлифовальный круг 320х30х150 |
Штангенциркуль ЩЦ-1-125-0,1 |
|
040 |
Контрольная Произвести контроль качества ремонта вилки переключения передач в соответствии с требованиями ТУ |
Стол ОТК |
Подставка |
|
Штангенциркуль ЩЦ-1-125-0,1 |
1.5 Расчет операций технологического процесса
Сверлильная
Исходные данные:
Материал - Сталь 35
Твердость детали - HRC 45, не менее
Масса детали - не более 0,5 кг
Оборудование - Сверлильный вертикальный станок 2А-125
Приспособление - Тиски
Инструмент:
· Рабочий - Сверло Ø 16 мм (Р9)
· Измерительный - Штангенциркуль ЩЦ-1-125-0,1
Содержание операции:
Рассверлить отверстие под постановку втулки с Ø 15,30мм до Ø 16,00мм
Расчет операции:этап. Расчет режимов обработки
1. Расчет глубины резания.
1.2 При рассверливании, развертывании, зенковании и зенкеровании.
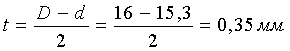 (1.1)
Где: D - отверстия после обработки (диаметр инструмента), мм
d - диаметр отверстия до обработки, мм
2. Определение величины подачи S, мм/об
Величина подачи зависит от материала режущего инструмента, материала обрабатываемой детали и его твердости, диаметра режущего инструмента и принимается по нормативным таблицам. Принятая подача будет являться теоретической ST, ее нужно сравнить с таблицей фактических подач принятого станка и выбрать ближайшее значение фактической подачи, т.е. SФ.
ST = 0,8 мм/об SФ = 0,8 мм/об (1.2)
3. Определение теоретической скорости резания - VT м/мин.
В зависимости от глубины резания, величины фактической подачи, диаметра инструмента, материалов инструмента и детали, по нормативным таблицам режимов резания выбирается величина теоретической скорости резания с учетом поправочных коэффициентов по формуле:
VТ = Vтаб *
К = 24,4 * 0,48384 = 12 м/мин (1.3)
Где: Vтаб - табличная величина скорости резания, принимается по нормативным таблицам режимов резания. Vтаб = 24,4 мм
К
- результирующий коэффициент, К = К1 * К2 * К3
* … * Кn, где К1,
К2…Кn -
коэффициенты, учитывающие конкретные условия работы (твердость материала
детали, материала инструмента и т.д.), принимаются по таблицам поправочных
коэффициентов.
К1 = 0,72 К2 = 0,8 К3 = 1,0 К4 = 0,84
4. Расчет числа оборотов шпинделя станка (инструмента) - n об/мин
Теоретическое число оборотов рассчитывается по формуле:
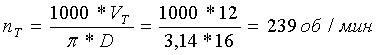 (1.4)
Где: VT - теоретическая скорость резания π - 3,14
D - диаметр режущего инструмента
Рассчитанное число оборотов шпинделя нужно сравнить с таблицей фактических чисел оборотов шпинделя по паспорту принятого станка и принять ближайшее значение фактических оборотов nФ - об/мин. Для дальнейших расчетов используется значение фактических оборотов.
nФ = 272 об/мин
5. Расчет фактической скорости резания - VФ м/мин
Величина фактической скорости резания рассчитывается на основании принятого фактического числа оборотов шпинделя станка по формуле: