Курсовая работа (т): Разработка технологического процесса на ремонт вилки переключения заднего хода коробки передач автомобиля ГАЗ-3307, деталь №52-1702092
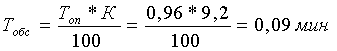 (4.7)
5.Расчет штучного времени:
Тш = Топ + Тобс = 0,96 + 0,09 = 1,05 мин (4.8)
6.Определение величины
подготовительно-заключительного времени:
Тп.з = 9 мин (4.9)
7.Расчет сменной нормы выработки:
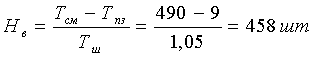 (4.10)
8.Расчет технически обоснованной нормы времени производится по ф-ле:
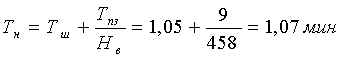 (4.11)
030 Наплавочная
Исходные данные:
Материал - Сталь 35
Твердость детали - HRC 45, не менее
Масса детали - не более 0,5 кг
Оборудование - Наплавочная головка УАНЖ-5. Выпрямитель ВСА 600/300
Приспособление - Тиски
Инструмент:
· Рабочий - Электродная проволока
· Измерительный - Штангенциркуль ЩЦ-1-125-0,1
Содержание операции:
Наплавить металл необходимой толщины, с L=3,41 мм до L=3,89 мм
Расчет операции:этап. Расчет режимов наплавки
.1 Расчет толщины наплавки и числа проходов наплавочной головки
.1.1 Толщина наплавки
t = Δизм + h = 0,295 + 0,6 = 0,895 мм (5.1)
Где: Δизм - величина износа детали
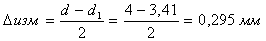 (5.2)
d - диаметр до эксплуатации (номинальный или ремонтный), мм
d1 - диаметр изношенной детали или подготовительной к ремонту, мм
h - припуск на обработку после наплавки (для шлифования - 0,6)
.1.2 Число проходов
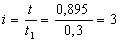 (5.3)
t1 - толщина наплавки за один проход, мм
При вибродуговой наплавке t1 = 0,2 - 1,0 мм
1.2 Подбор материалов для наплавки
.2.1 Марка проволоки СВ8 ГОСТ-2246-70 ∅ 1,5мм
1.2.2 При вибродуговой наплавке состав эмульсии для охлаждения и количество ее подачи 0,2 л/мин.
1.3 Выбор подачи (шага наплавки)
S = (1,5…2,0) * dэ = 1,5 * 1,3 = 1,95 мм/об (5.4)
dэ - диаметр электродной проволоки, мм
1.4 Определение плотности тока, коэффициента наплавки и силы тока
.4.1 Да - плотность тока Да = 85 А/мм2
1.4.2 αн - коэффициент наплавки αн = 7,5 г/А-ч
1.4.3 Сила сварочного тока рассчитывается по формуле:
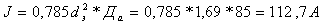 (5.5)
1.5 Определение массы расплавляемого металла
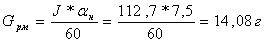 (5.6)
1.6 Определение объема расплавленного металла
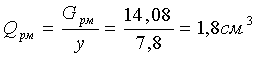 (5.7)
Где: y - плотность расплавленного металла, принимается равной плотности расплавляемого металла, для стальной легированной проволоки y = 7,8 г/см3
1.7 Расчет скорости подачи электродной проволоки
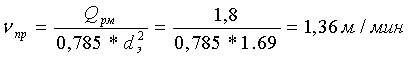 (5.8)
1.8 Расчет скорости наплавки
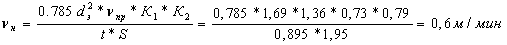 (5.9)
Где: К1 - коэффициент перехода металла на наплавленную поверхность, т.е. учитывающий выгорание и разбрызгивание металла.
К2 - коэффициент, учитывающий полноту наплавляемого слоя.
II этап. Расчет норм времени
.1. Расчет основного времени
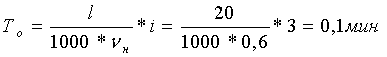 (5.10)
l - длина наплавляемой поверхности в мм
2.2. Расчет вспомогательного времени
Тв = Тв1 + Тв3 = 0,7 + 0,46 = 1,16 мин (5.11)
Где: Тв1 - вспомогательное время связанное с переходом
Тв3 - вспомогательное время связанное с изделием, на установку и снятие детали
2.3. Расчет оперативного времени
Топ = То + Тв = 0,1 + 1,16 = 1,26 мин (5.12)
2.4. Расчет дополнительного времени
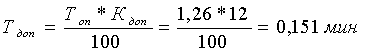 (5.13)
Кдоп = 12%
2.5. Расчет штучного времени
Тш = Топ + Тдоп = 1,26 + 0,151 = 1,411 мин (5.14)
2.6. Определение величины подготовительно-заключительного времени
Тпз = 3 мин (5.15)
2.7. Расчет сменной нормы выработки
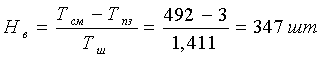 (5.16)
Тсм = 492 мин., продолжительность рабочей смены при пятидневной рабочей неделе.
2.8. Расчет технически обоснованной нормы времени
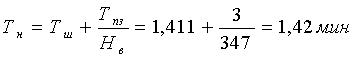 (5.17)
Шлифовальная
Исходные данные:
Материал - Сталь 35
Твердость детали - HRC 45, не менее
Масса детали - не более 0,5 кг
Оборудование - Плоскошлифовальный станок модели 3Г71
Приспособление - Тиски
Инструмент:
· Рабочий - Шлифовальный круг 320х30х150
· Измерительный - Штангенциркуль ЩЦ-1-125-0,1
Содержание операции:
Шлифовать поверхность до номинального размера с L=3,89мм до L=3,84мм
Расчет операции:
I Этап. Расчет режимов обработки
.Определение величины вертикальной подачи и числа проходов круга:
1.1
Вертикальная подача
t = 0.005 мм (6.1)
1.2 Число проходов шлифовального круга:
i = h/t = 0,2/0,005 = 40 (6.2)
h - заданный припуск на шлифование, который не должен быть более нормативного, мм
2. Определение величины поперечной подачи производится по формуле:
Sпоп = β * Вк = 0,25 * 30 = 7,5 мм (6.3)
β = 0,25 Вк = 30
где: β - поперечная подача в долях ширины шлифовального круга - принимается по нормативным таблицам
Вк - ширина шлифовального круга, в мм, принимается по паспортным данным станка на котором производится шлифование детали.
II Этап. Расчет норм времени.
.Расчет основного (машинного) времени.
1.1 При шлифовании периферией круга:
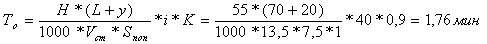 (6.4)
где: Н - величина поперечного хода круга, мм
Н = Вд + Вк + 5мм = 20 + 30 + 5 = 55 мм
Вд - ширина шлифуемой поверхности детали, мм
Вк - ширина шлифуемого круга, мм
L - длина
хода стола
L = l + D + y = 20 + 30 + 20 = 70 мм
l - длина шлифуемой поверхности, мм
D - диаметр шлифовального круга, мм, принимается по паспортным данным станка
y - перебег круга. При шлифовании периферией круга y = 20 мм
Vст = 15 * 0,9 = 13,5
Z - число деталей, одновременно шлифуемых на столе станка
2.Расчет вспомогательного времени:
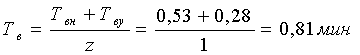 (6.5)
3.Расчет оперативного времени:
Топ = То + Тв = 1,76 + 0,81 = 2,57 мин (6.6)
4.Расчет времени на обслуживание рабочего места и отдых исполнителя:
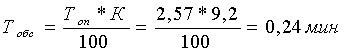 (6.7)
5.Расчет штучного времени:
Тш = Топ + Тобс = 2,57 + 0,24 = 2,81 мин (6.8)
6.Определение величины подготовительно-заключительного времени:
Тп.з. = 9 мин (6.9)
7.Расчет сменной нормы выработки:
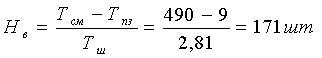 (6.10)
8.Расчет технически обоснованной нормы времени производится по ф-ле:
Тн = Тш + Тпз/Нв = 2,81 + 9/171 = 2,86 мин (6.11)
2. Конструкторский раздел
Разработать приспособления для закрепления вилки переключения заднего хода коробки передач
вилка переключение ремонт дефект
2.1 Назначение, устройство и работа
Назначение:
Приспособление предназначается преимущественно для установки и закрепления детали при восстановлении или для механизации работ по нескольким из операций проектируемого технологического процесса.
Устройство приспособления:
1. Плита
2. Стойка
. Скоба
. Винт
Работа:
1. Раскрутить винты (№4)
2. Установить вилку на плиту (№2)
. Положить сверху скобу
. Затянуть винты до закрепления детали.
2.2 Инструкции
2.2.1 По правилам эксплуатации
При затяжке винта необходимо прикладывать небольшое усилие, для того
чтобы не произошел срыв резьбы на винте и в стойке Способ хранения: смазать
резьбу на винте маслом и завернуть в отверстии до упора.
2.2.2 По технике безопасности
1. Перед работой необходимо изучить устройство приспособления и технику безопасности при работе с приспособлением.
2. Рабочий, эксплуатирующий данное приспособление, должен быть обеспечен специальной одеждой.
3. Работать в перчатках
4. Иметь защитные очки
5. Для лучшей затяжки винта смазать их маслом.
6. Обеспечить технику безопасности, предъявляемые к рабочему месту.
Список литературы
1. Ремонт автомобилей. Под ред. СИ. Румянцева. М Транспорт 1988г.
2. Дюмин И.Е., Трегуб Г.П. Ремонт автомобилей М.Транспорт 1995г.
. Карагодин В.И., Митрохин Н.Н.Ремонт автомобилей и двигателей М.Мастерство, 2001.
. Александров А.А.Техническое нормирование труда на автомобильном транспорте М.Транспорт 1986.
. Матвеев В.А., Пустовалов И.И. Техническое нормирование ремонтных работ в сельском хозяйстве М. Колос 1979.
. Мельников Г.Н. Ремонт автомобилей и двигателей. Методика выполнения курсового проекта. НГРЗАТТ. Нижний Новгород 1999 .
. Справочник технолога авторемонтного производства. Под редакцией Малышева А.Г. М.Транспорт 1977.
. Мамлеев Э.А. Семенюк СИ. Нормирование токарных работ методическое пособие. ОАТК Омск 2002.
. Мамлеев Э.А. Семенюк СИ. Нормирование сверлильных работ методическое пособие. ОАТК Омск 2002.
10. Ю.Баранец В.В. Семенюк СИ. Нормирование фрезерных работ методическое пособие. ОАТК Омск 2002.
11. Мамлеев Э.А. Семенюк СИ. Нормирование шлифовальных работ методическое пособие. ОАТК Омск 2002.
. Мамлеев Э.А. Семенюк СИ. Нормирование наплавочных работ методическое пособие.ОАТК Омск 2002.