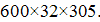Курсовая работа (т): Разработка технологического процесса восстановления детали № 24-2905607 шток амортизатора
Разработка технологического процесса восстановления детали № 24-2905607 шток амортизатора
Введение
Автомобильный транспорт занимает ведущее положение в удовлетворении постоянно растущих потребностей народного хозяйства нашей страны в перевозках пассажиров и грузов.
Развитие автомобильного транспорта может быть достигнуто путем совершенствования организации использования автомобильного парка и за счет увеличения выпуска новых автомобилей. Однако одним из наиболее эффективных способов для увеличения автомобильного парка республики является ремонт автомобилей, поэтому его развитию и совершенствованию в нашей стране уделяется большое внимание.
В процессе эксплуатации автомобиля его надежность и другие свойство постепенно снижаются в следствие изнашивания деталей, а также коррозии и усталости металла, из которого они изготовлены. В автомобиле появляются различные неисправности которые устраняют при техническом осмотре и ремонте.
Ремонт представляет собой комплекс операций по восстановлению исправности или работоспособности изделий и восстановлению ресурсов изделий и их частей.
Основным источником экономической эффективности ремонта автомобилей является использование остаточного ресурса их деталей. Около 70 - 75% деталей автомобиля, поступивших в ремонт могут быть использованы повторно без ремонта, либо после небольшого ремонтного воздействия. К ним относятся большинство наиболее сложных, металлоемких и дорогостоящих деталей автомобиля. Стоимость восстановления этих деталей не превышает 10 - 15% стоимости их изготовления. При этом чем сложнее и дороже деталь, тем ниже затраты на ее восстановление. Себестоимость ремонта автомобилей и их составных частей обычно не превышает 60 - 70% стоимости новых аналогичных изделий. При этом достигается большая экономия металла и ресурсов, исключаются затраты, связанные с получением заготовок, поискам и разработок новых месторождений металлов. При восстановлении деталей сокращаются расходы, связанные с обработкой детали, так как при этом обрабатываются не все поверхности детали, а только те, которые необходимо ремонтировать.
Восстановление деталей является одним из основных источников повышения экономической эффективности авторемонтного производства.
Цель курсового проекта - разработать
технологический процесс восстановления детали №24-2905607 шток амортизатора
используя ресурсосберегающие технологии и рациональные способы ремонта, новые
материалы, с применением прогрессивного режущего инструмента и средств
контроля, высокопроизводительного оборудования и средств механизации. Изучить
процесс устранения износа рабочей поверхности штока и резьбы амортизатора с
помощью передовых технологий.
1. Исходные данные для разработки технологического процесса
дефекация деталь режим приспособление
1.1 Характеристика детали
Шток амортизатора № 24-2905607 в верхней части имеет проушину, которой соединён с кронштейном рамы.
Деталь представляет собой металлический стержень, он обеспечивает точку крепления амортизатора к рычагу подвески. Внутри корпуса амортизатора шток соединяется с поршнем амортизатора.
Шток изготовлен из углеродистой стали 35 ГОСТ
1051-59. Рабочая поверхность штока амортизатора покрыта слоем хрома и
отполирована. Химический состав, механические, технологические и
эксплуатационные свойства стали приведены в таблицах 1-3 [1].
Таблица 1 - Химический состав стали 35 ГОСТ 1051-88
|
Наименование и марка материала |
Химический элемент и его процентное содержание, % |
|||||||
|
|
С |
Si |
Сr |
Мn |
Ni |
Сu |
Р |
S |
|
Сталь 35 |
0,32-0,40 |
0,17-0,37 |
до 0,25 |
0,5-0,8 |
до 0,3 |
до 0,3 |
до 0,035 |
до0,04 |
Таблица 2 - Механические свойства стали 35 ГОСТ 1051-88
|
|
Наименование и марка материала |
Показатель |
||||
|
|
|
Не менее |
||||
|
|
|
Временное сопротивление при растяжении σв, МПа |
Предел текучести σт, МПа |
Относительное удлинение, δ5, % |
Ударная вязкость αн, кДж/м2 |
Твердость без термической обработки, МПа |
|
|
Сталь 35 |
510 |
245 |
17 |
490 |
229 |
Таблица 3 - Технологические и эксплуатационные свойства стали 35
|
Наименование и марка материала |
Температура ковки |
Обрабатываемость резанием |
Свариваемость при восстановлении |
Износостойкость |
|
Сталь 35 |
750-1280 |
Умеренная |
Ограниченно свариваемая |
Не склонна |
.2 Технические требования на дефектацию детали
Таблица 4 - Карта технологических требований на дефектацию детали
|
Карта технических требований на дефектацию детали |
|||||||
|
Наименование детали: Шток амортизатора |
|||||||
|
|
Номер детали:24-2905607 |
||||||
|
|
Материал: сталь 35, ГОСТ 1051-59 |
||||||
|
|
Твердость: НВ 163 МПа |
||||||
|
Поз. На эскизе |
Возможный дефект |
Способ устранение дефекта и средства контроля |
Заключение |
||||
|
|
|
|
По рабочему чертежу |
Допустимый без ремонта |
Допустимый для ремонта |
|
|
|
1 |
Износ рабочей поверхности штока |
Скоба 18,93 мм или микрометр 0-25мм |
|
18,93 |
Менее 18,93 |
Ремонтировать. Хромирование |
|
|
2 |
Износ
резьбы М12 |
Осмотр
резьбовой калибр-кольцо HE
M12 |
М12 |
Повреждение не более 2х ниток резьбы |
Повреждение более 2х ниток резьбы |
Ремонтировать. Наплавка |
|

 1,25-4h
1.3 Технические требование к отремонтированной
детали
Таблица 5 - Технические требования к отремонтированной детали
|
Размер |
Резьба |
Вал |
|
Номинальный, мм |
М12 |
18,93 |
|
Ремонтный, мм |
Повреждение двух ниток |
Менее 18,93 |
Основными поверхностями штока амортизатора, подвергшимися износу, являются износ рабочей поверхности штока и износ резьбы должны отвечать требованиям рабочего чертежа, а именно:
диаметр рабочей поверхности штока должен быть  . Размер
соответствует 6 квалитету точности .
- восстановленная резьба не должна иметь сколов,
срывов и прочих дефектов. Наружный диаметр резьбы 12 мм, шаг резьбы 1,25.
2. Технологическая часть
.1 Выбор рационального способа восстановления
детали
Для восстановления штока амортизатор можно использовать следующие способы восстановления детали.
Прежде всего подвергают контролю на погнутость и правке. Контроль производится с помощью индикатора. Непрямолинейность полированной поверхности штока по всей длине должна быть не более 0,06 мм.
Для восстановления рабочей поверхности штока,
применяем хромирование с последующим шлифованием до номинального диаметра  мм.
Хромирование применяется для насыщения поверхности стальных изделий хромом, либо процесс осаждения на поверхность детали слоя хрома из электролита под действием электрического тока.
Для восстановления наружной резьбы M12×1,25
применяются следующие способ: стачиваем изношенную резьбу до  10
мм, наплавляем метал вибродуговой наплавкой до 14
мм. Затем протачиваем стержень до 13,25
мм нарезаем резьбу плашкой M12×1,25
на станке 16К20.
Вибродуговая наплавка применяется для нанесения
восстановительно-уплотняющего покрытия путем расплавления теплом дуги
присадочного материала, переноса его на оплавленную восстанавливаемую
поверхность и кристаллизации наплавленного слоя.
.2 Выбор технологических баз
Технологическая база - это поверхность (ось, точка) детали, посредством которой производится ее ориентация на станке или в приспособлении относительно режущего инструмента.
В качестве технологической базы при восстановлении рабочей поверхности штока и износ резьбы принимаем центровочное отверстие.
Поверхности детали, выбранные в качестве
технологических баз, обеспечивают соблюдение принципов постоянства и единства
баз, так как они являлись технологическими базами при изготовлении штока.
.3 Технологические схемы устранения дефектов
Таблица 6 - Выбор способа восстановления детали
|
Схема |
Дефект |
Способ устранения дефекта |
Наименование и содержание операции |
Технологическая база |
Квалитет |
Шероховатость, Ra, мкм |
|
1 |
Износ рабочей поверхности штока |
Хромирование |
Токарная Проточить поверхность штока |
Центровочное отверстие |
8 |
0,8 |
|
|
|
|
Хромирование Хромируем поверхность штока |
Центровочное отверстие |
- |
- |
|
|
|
|
Шлифование Шлифуем поверхность штока до номинального диаметра |
Центровочное отверстие |
7 |
0,7 |
|
2 |
Износ
резьбы М12 |
Токарная Проточить изношенную резьбу |
Торцевая поверхность |
12 |
6,3 |
|
|
|
|
|
Наплавка вибродуговая Наплавить шейку резьбовую |
Торцевая поверхность |
- |
- |
|
|
|
|
Токарная Проточить шейку |
Торцевая поверхность |
10 6h |
1,6 |
|
|
|
|
Слесарная Нарезать резьбу |
Торцевая поверхность |
- |
- |
2.4 Технологический маршрут восстановления
детали
Таблица 7 - Технологический маршрут ремонта, оборудование и оснастка
|
Номер операции |
Наименование и содержание операции (по переходам) |
Оборудование |
Приспособление и вспомогательный инструмент |
Инструмент |
|
|
|
|
|
|
Режущий, слесарный |
Измерительный |
|
005 |
Точение
черновое 1 Установить деталь в кулачковый патрон и подкрепляем центром; 2
Проверить установку детали. При необходимости деталь пере- установить; 3
Точить шток выдерживая размер |
Токарно-винторезный Станок модели 16К20 |
Патрон токарный кулачковый 396110 ГОСТ 2571-71 Центр упорный 392840 ГОСТ 13214-79 |
Резец токарный проходной упорный с пластинками из твердого сплава 392131 ГОСТ 18879-73 |
Штангенциркуль
ШЦ-2-160-0,05 393311 ГОСТ 166-88 Образец шероховатости |
|
010 |
Хромирование
1 Промывка детали; 2 Монтаж детали на подвесное приспособление; 3
Электрохимичес-кое обезжиривание; 4 Промывка в воде; 5 Удаление окислых
пленок; 6 Наращивание покрытия выдерживая размер |
Гальваническая установка 385600 |
Зажим механический GH-122505 |
|
Штангенциркуль ШЦ-2-160-0,05 393311 ГОСТ 166-88 |
|
015 |
Шлифование
1 Установка детали патрон и центр; 2 Шлифовать шток амортизатора выдерживая
размер |
Кругло-шлифовальный станок 3У12А |
Оправка специальная Ключ 7811-0048 ГОСТ 2799-80 Центр А-1-4-Н ГОСТ 8742-75 |
Круг
шлифовал ПП 600 |
Микрометр
с ценой деления 0,01мм МК 0-25 ГОСТ 438-93 Образец шероховатости |
|
020 |
Контроль Проверка резьбы |
Стол контролера ОТК |
|
|
Микрометр с ценой деления 0,01мм МК 0-25 ГОСТ 438-93 |
|
025 |
Токарная
1 Установить деталь в патрон и центр, закрепить; 2 Проточить изношенную
резьбу выдерживая размер |
Токарно-винто-резный Станок 16К20 |
Патрон токарный кулачковый 396110 ГОСТ 25 71-71 Центр станочный вращающийся 39284 ГОСТ 8742-75 |
Резец токарный проходной прямой с пластиной из твердого сплава 392131 ГОСТ 18878-73 |
Штангенциркуль ШЩ-2-160-0,05 393311 ГОСТ 166-88 |
|
030 |
Наплавка вибродуговая 1 Установить деталь в патрон и центр, закрепить; 2 Отцентровать деталь по наружней поверхности до 0,5 мм; 3 Отчистить наруж-ную поверхность от масла, грязи, ржавчины; |
Токарно-винто-резный станок 1К62 Наплавочная головка мод. А580М |
Патрон трехкулач-ковый 7100-009 ГОСТ 2675-71 |
Молотки слесарные стальные 392621 ГОСТ 2310-77 |
Штангенциркуль ШЦ-2-160-0,05 393311 ГОСТ 166-88 |
|
|
4
Наплавить наружную поверхность детали, сбивая шлаковую корку и выдерживая
размер |
Выпря-митель мод. ВДУ 505УЗ |
|
|
|
|
035 |
Токарная
1 Установить деталь в патрон и центра, закрепить; 2 Проточить выдерживая
размер |
Токарно-винто-резный Станок 16К20 |
|
Резец токарный проходной с пластинками из твердого сплава 392131 ГОСТ 18878-73 |
Штангенциркуль
ШЩ-2-160-0,05 393311 ГОСТ 166-88 Образец шероховатости |
|
040 |
Нарезание
резьбы Нарезать резьбу М12 |
Токарно-винто-резный Станок 16К20 |
Плашкодержатель универсальный SANTOOL 032113-001-038 |
Плашка
М12 |
|
|
045 |
Контроль Проверка резьбы |
Стол Контролера ОТК |
|
|
Осмотр. Кольцо Резьбовое М12×1,25 |
 18,9; 4
Проверить размер
 =
0,8 ГОСТ 9378-75
.5 Выбор оборудования и технологической оснастки
От правильного выбора оборудования и технологической оснастки зависит производительность и качество обработки детали, экономное использование производственных площадей, механизации и автоматизации ручного труда, электроэнергии и в итоге себестоимости ремонта изделия.
Выбор станка для чернового точения штока амортизатора. Исходя, из имеющихся данных наиболее приемлемым вариантом будет использован токарно-винторезный станок модели 16К20, проходами резца из твердого сплава.
Выбор установки для хромирования штока амортизатора. Исходя, из имеющихся данных наиболее приемлемым вариантом будет использование гальванической установки № 385600.
Выбор станка для шлифования под номинальный
размер. Работа может быть выполнена шлифовальным кругом 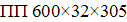 .
Исходя из габаритных размеров детали, пользуясь паспортными данными станков,
выбираем кругло-шлифовальный станок марки 3У12А.
Выбор станка для точения изношенной резьбы амортизатора. Исходя, из имеющихся данных наиболее приемлемым вариантом будет использован токарно-винторезный станок модели 16К20, проходами резца из твердого сплава.
Выбор станка для наплавки изношенной резьбы.
Резьба М12 1,25. Работа может
быть выполнена с помощью наплавочной головки мод. А580М. Исходя, из имеющихся
данных наиболее приемлемым вариантом будет использование токарно-винторезного
станка 16К20. Мощность двигателя - 10кВт; КПД станка - 0,75.
Выбор инструмента для нарезания резьбы. Наиболее приемлемым вариантом будет использование плашки. Исходя, из имеющихся данных выбираем токарно-винторезного станка, 16К20 на который закрепим плашку с помощью плашкодержателя SANTOOL 032113-001-038.
Выбор режущего и слесарного инструмента
произведён исходя из анализа его производительности и экономичности;
целесообразности его применения в условиях данного технологического процесса.
.6 Выбор режима обработки
Токарная операция, точить поверхность штока амортизатора выдерживая размеры детали.
Определить режим точения на токарно-винторезном станке марки 16К20.
Исходные данные: материал детали - сталь 35, диаметр поверхности до точения d = 18,92, диаметр поверхности после точения d = 18,82. По нормативам принимаем резец токарный проходной упорный из твердого сплава.
Хромирование, нарастить слой метала на поверхность штока амортизатора, выдерживая размеры.
Определить режим осаждения метала на гальванической установке 385600.
Исходные данные: материал детали - сталь 35, диаметр поверхности до хромирования d = 18,82, диаметр поверхности после хромирования d = 19,10.
Шлифовальная операция, шлифовать нужно рабочую
поверхность штока выдерживая d
=
Определить режим шлифования на кругло-шлифовальном станке 3У12А.
Исходные данные: материал детали - сталь 35;
диаметр поверхности до шлифования d
= 19,10 мм; диаметр после шлифования d
= мм.
По нормативам принимаем шлифовальный круг ПП